magyar
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Nagy teljesítményű EROWA kompatibilis húzócsapok a megbízható CNC szerszámbefogáshoz
Az EROWA kompatibilis húzócsavarok precíziós interfész alkatrészeinek gyártójaként,JWGRIPbefejezi a teljes ciklusú kopásszimulációt és sorozatgyártást a szabványos rögzítő csapokhoz, az automatikus funkciójú változatokhoz és a forgó eltolásra alkalmas csatlakozó csapokhoz. Ezek a cserélhető alkatrészek segítenek a formakészítő létesítményekben az EDM szerszámkészletek bővítésében, miközben megőrzik a meglévő elektródatartókat és rögzítőraklapokat. Párosítva ezzelEROWA kompatibilis EDM tokmányokés az EROWA kompatibilis elektródokmányok, állomások közötti helymeghatározó láncokat építenek a konzisztens nullapontátvitel érdekében a maró, süllyesztő EDM és mérőállomások között. A kúpos geometria, a menetméret és a tömítőhorony paraméterei szigorúan ellenőrzöttek minden gyártási tételnél.
Állomásközi nullpont folytonosság
Számos formagyártó műhely vegyes eljárású gyártási folyamatokat folytat: elektródamarás megmunkáló központokon, szikraforgácsoló szikraerózió, offline előre beállított mérés és kézi ellenőrzés. Minden folyamatváltás ismételt fixture cserét igényel. Ha a húzócsapos interfész paraméterei csak kis mértékben is eltérnek a különböző hardverelemek között, a nullapont-sodródás felhalmozódik, amikor az elektródák egyik állomásról a másikra haladnak.
Számos műhely fektet be jelentős mértékben a nagy pontosságú tokmányokba és tartókba, de figyelmen kívül hagyják, hogy ezek a kis interfész részek meghatározzák a nullapont folytonosságát a teljes folyamatláncban. A vizuálisan hasonló csapok továbbra is mikronszintű eltérést okozhatnak a tényleges rögzítés során, ami fokozatosan rontja az elektróda pozicionálási pontosságát az összetett üreges megmunkálás során.
Sok beszerzési csoport olcsó fogyóeszközként kezeli ezeket a helymeghatározó alkatrészeket, és több szállítótól szerez be véletlenszerű cserealkatrészeket. A vegyes forrású csapok rejtett kockázatokat jelentenek a többállomásos szerszámhurkok számára.
Milyen kockázatok merülnek fel, ha nem azonos interfész-alkatrészeket kevernek össze egy formakészítő szerszámkészletben? Kisebb eltérések a kúpos szögben, a tömítőgyűrű horonymélységében vagy a vállmagasságban megtörik a teljes felület illeszkedését. Minden csere apró, nem mért eltolást generál, amely felhalmozódik, és elektródaigazítási hibákat okoz a kész formaüregekben.
Alapvető funkcionális változatok
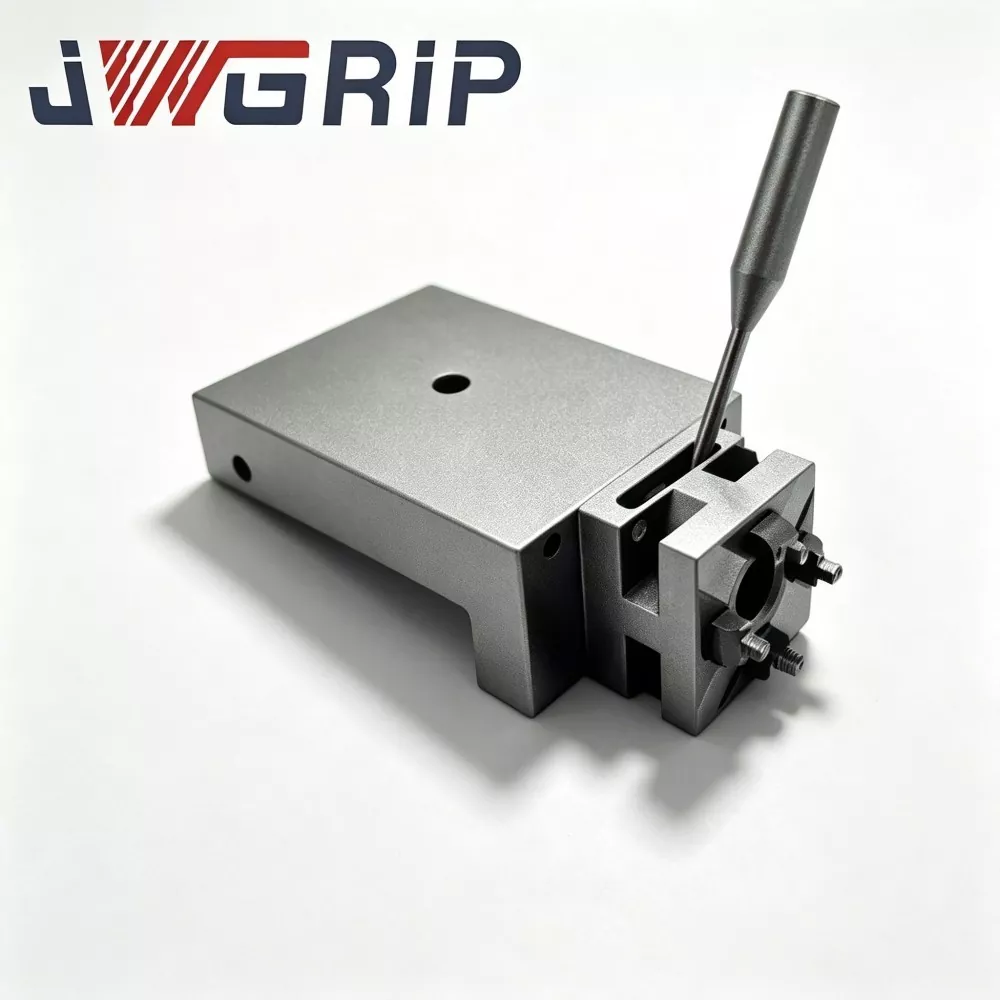
EROWA kompatibilis szabványos húzócsavar: kézi rögzítéshez és elektródatartó összeszereléshez tervezték. Ez az általános célú változat illeszkedik a legtöbb gyári kézi tokmányhoz és elektródatalphoz. Megbízhatóan teljesít a gyakori kézi csereciklusoknál a prototípus-formafeldolgozás és a kis tételes elektróda-előkészítési munkák során.
EROWA-kompatibilis automatikus húzócsap: módosított szerkezeti profilokkal építették, hogy alkalmazkodjanak a megfogó automatizált kapcsolódásához. Támogatja a pilóta nélküli elektródacserét a robotizált szikraforgácsoló cellákon belül, kiküszöbölve a kézi csavarás zárolási műveleteket. Ez a változat a folyamatos elektródakapcsolási feladatokhoz illeszkedik a kivilágító szerszámgyártáshoz.
EROWA-kompatibilis automatikus forgó húzócsap: belső eltolásos forgásszerkezetet tartalmaz. Korlátozott szögbeállítást tesz lehetővé a reteszelés után, ami segít az elektródák tájolásának finomhangolásában anélkül, hogy a teljes tartószerelvényt le kell választani a tokmányról. Extra rugalmasságot biztosít a többüregű formaelektródák beállításához.
Gyakorlati összeszerelési és alkalmazási szabályok
A becsavarozási mélység közvetlenül befolyásolja a végső elhelyezési teljesítményt. A kezelőknek ellenőrizniük kell a csavarozási mélységet, hogy a csap vállát az elektródatartó talpához simulva tartsák. A túlzott csavarozási mélység torzítja a belső menetszerkezeteket, míg az elégtelen mélység lebegő hézagot hagy maga után, ami helyzeteltolódást generál a szikraeróziós vibráció hatására.
A tömítőgyűrű karbantartása folyamatos figyelmet érdemel, különösen a dielektromos folyadékkal és grafitporral elárasztott süllyesztő szikraforgácsoló környezetekben. A kopott vagy rosszul elhelyezett tömítőgyűrűk lehetővé teszik a vezetőképes iszap behatolását a kúpos illeszkedési zónákon. A szennyeződések felhalmozódása megkarcolja a precíziós kúpos felületeket, és rontja az ismételt pozicionálást. Az elöregedett gumialkatrészek ismételt újrafelhasználása helyett cserélje ki a tömítő tartozékokat a rendszeres alkatrészek nagyjavítása során.
A vizuális megjelenés nem szolgálhat egyedüli bírálati mérceként. Két csap közel azonosnak tűnhet, de a kúpos szögben vagy a vállmagasságban finom különbségek mutatkoznak majd, ha a nagy pontosságú tokmányokra szerelik őket. Az egyesített szerszámkészleteken belül kerülni kell a véletlenszerű, márkák közötti helyettesítést.
Rendszerszintű hardverillesztés
Az EROWA kompatibilis EDM tokmányokkal történő összeszereléskor a csap kúpos kontúrjának és a vállméretnek teljes mértékben meg kell egyeznie a tokmány belső üregének geometriájával. A nem illeszkedő kontúr részpontos érintkezést hoz létre, koncentrálja a helyi feszültséget és felgyorsítja a kölcsönös kopást mind a tokmány belső felületén, mind a csap kúpos szakaszán. A következetes interfész specifikációk megakadályozzák a fokozatos nullponteltolást az ismételt elektródacsere ciklusokban.
Az EROWA kompatibilis elektródokmányokkal való együttműködés során ezek a csapok a közönséges elektródatartókat cserélhető modulokká alakítják. A kezelők offline állapotban befejezhetik az elektródák előbeállítását és mérését, majd a teljes elektródaszerelvényeket a maróberendezések, szikraforgácsológépek és a CMM-állomások között ismételt újrajelzési munka nélkül továbbíthatják. Az egységes tőcsavar-szabványok lerövidítik a többelektródás projektek formakészítési idejét.
A nagy elektródatartó könyvtárakat fenntartó műhelyeknek világos alkatrészjelölést kell alkalmazniuk. Jelölje meg a csap típusát és a kulcsspecifikációs információkat minden megfelelő elektródatartó alapon. Az áttekinthető címkézés csökkenti a hibás beszerelés kockázatát a szerszámüzletek elfoglalt műszakváltási műveletei során.
Anyag- és gyártási minőség-ellenőrzés
A JWGRIP ezeket a kompatibilis rögzítő csapokat erősen ötvözött korróziógátló acélból gyártja. A kritikus kúpos érintkezési zónák karburáló oltást kapnak, amelyet többlépcsős, ultra-precíziós köszörülés követ. A menetszakaszok szigorú tűrésű menetfúrást alkalmaznak a különböző gyártási tételek közötti felcserélhetőség biztosítása érdekében. Szállítás előtt minden kész alkatrész átmegy kúpos profil szkennelésen, menetméret-ellenőrzésen és szimulált ciklikus befogási teszten. Egyedileg módosított vállmagasságok, speciális menetméretek és beállított tömítőhorony-méretek állnak rendelkezésre a speciális, örökölt szerszámokhoz illeszkedő projektekhez.
Alkatrészcsere döntési logika
Ezek a kis interfész-alkatrészek ismétlődő előfeszítő erőt, dielektromos-folyadék-korróziót és grafitrészecskék koptatását tartanak fenn a napi szerszámműhelyi működés során. A felületi karcolások, a menetfáradás és a tömítőgyűrű elöregedése gyakran fokozatosan, nyilvánvaló külső tünetek nélkül alakul ki. A műhelyeknek az elektródatartók rendszeres karbantartási munkafolyamataiba be kell építeniük ezeknek a csapoknak az időszakos mintavételi ellenőrzését. A leromlott interfész hardver időben történő eltávolítása megakadályozza, hogy a láthatatlan nullapont-eltérés elterjedjen a többfolyamatos formagyártási láncokon.





A JWGRIP egy professzionális EROWA kompatibilis húzócsapok gyártó és beszállító Kínában. Szeretettel üdvözöljük gyárunkból kiváló minőségű termékek nagykereskedelmében versenyképes áron.
Hírek Ajánlások