magyar
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Megbízható R-Type központosító lemezek gyártója a precíziós igazítási megoldásokhoz
Az R-Type központosító lemezek speciális rögzítőgyártójaként,JWGRIPnagy síkságú pozicionáló lemezeket és nullapontos raklapbetéteket gyárt öntőformafejlesztők, szikraforgácsoló folyamattervezők és berendezés-beszerzési szakemberek számára, akik többelektródás elrendezést végeznek süllyesztő szikraforgácsoló munkaasztalokon. Mindegyik lemez feszültségoldó izzításon és kétoldali precíziós köszörülésen megy keresztül, hogy megőrizze a szigorú párhuzamossági és síksági tűréseket, és megakadályozza a kumulatív pozicionálási eltérést a sűrű többelektródás elrendezéseknél. Ezek az alaplapok feloldják a koordináta inkonzisztenciáját, amikor elektródákat vagy cserélhető munkadarabokat cserélnek a dielektromos folyadéktartályokban. A JWGRIP is szállítR-típusú EDM tokmányokés huzalos szikraforgácsoló munkavégző rögzítők, amelyek komplett nullapontátviteli láncokat építenek a süllyesztő szikraforgácsoláshoz és a huzalos megmunkálási munkafolyamatokhoz.
Számos formakészítő műhely nagy hangsúlyt fektet az egyedi tokmány pontosságára, ugyanakkor figyelmen kívül hagyja a nullapont-terjedést több állomáson. Még a nagy pontosságú tokmányok sem tudják kiküszöbölni a felgyülemlett hibákat, ha a közbenső összekötő lemezek síksága gyenge vagy a rögzítőnyílások eltorzulnak. Ha a kezelők több grafit- vagy rézelektródát helyeznek el a többüregű szerszámmegmunkáláshoz, a központosító lemezeken lévő apró hibák minden állomáson felhalmozódnak. A kumulatív eltérés megzavarja a szikraköz egyenletességét, inkonzisztens üregmélységet hoz létre, és tönkreteszi a méretkonzisztenciát a többszörös formalenyomatok között. A piacon értékesített sok általános adapterlemez nincs EDM környezetre optimalizálva; hajlamosak felületi korróziót és méretsodródást szenvedni dielektromos folyadékba való hosszan tartó merítés során, ami fokozatosan megszakítja a koordináta-konzisztenciát az elektródák pozíciói között.
Milyen kritikus funkciók választják el a dedikált alaplapokat a hagyományos adapterlemezektől a többelektródás EDM-beállításokhoz?
A közönséges adapterlemezeket többnyire szárazon vágott CNC marási körülményekhez tervezték. Ritkán veszik figyelembe a dielektromos bemerítést, a szénrészecskék szennyeződését és a többállomásos hibahalmozódást a tervezési szempontok között.
Ezzel szemben az R-típusú központosító lemezeket a süllyesztő szikraforgácsoló többelektródásos elrendezési forgatókönyveihez tervezték.
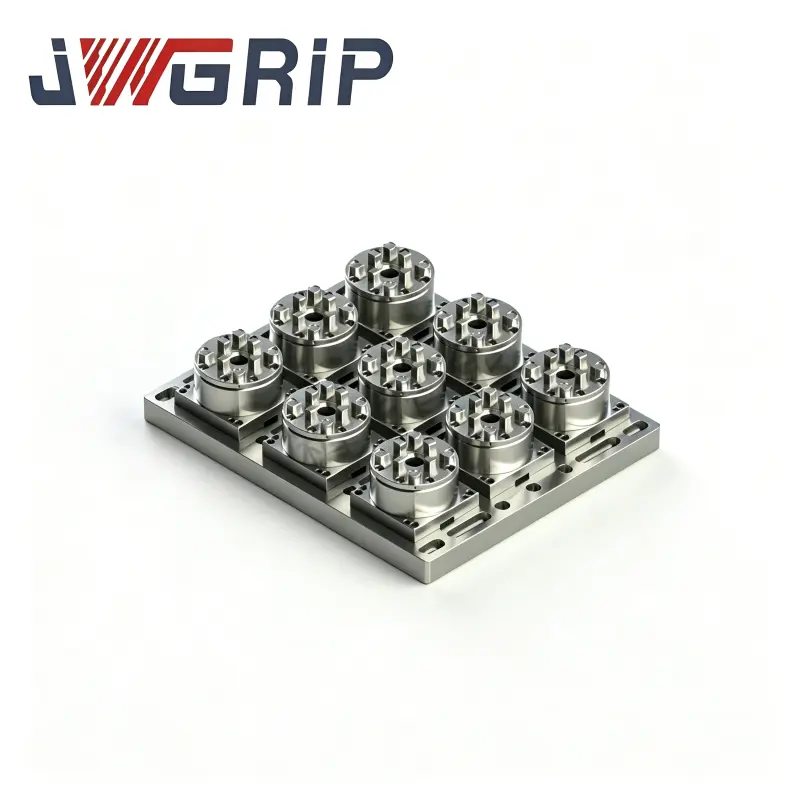
Az R-Type 70x70 EDM központosító lemez kompakt többelektródás elrendezésekhez illeszkedik kis méretű precíziós formabetétekhez.
Az R-Type 54x54 EDM központosító lemez szűk helyen történő telepítésre szolgál, ahol a felszerelési hely rendkívül korlátozott. A 75 mm-es EDM nullpont központosító lemez növeli a közepes méretű elektródák terhelhetőségét, míg az R-Type 156 mm-es EDM raklap nullapontos munkavégzéshez nagyobb formátumú adathordozót kínál a nagy igénybevételt jelentő többelektródás csoportokhoz.
A korróziógátló felületkezelés ellenáll a dielektromos folyadék kémiai eróziójának. A precíziósan megmunkált rögzítőnyílások garantálják a megismételhető beállítást minden alkalommal, amikor a lemezeket az alaptokmányra szerelik. Megbízható köztes adathordozókkal minden elektródaállomás megtartja független koordinátaértékét kereszt-interferencia nélkül, elkerülve a kumulatív eltolást a többüreges szerszámgyártás során.
Hogyan lehet kiküszöbölni a kumulatív adathibát?
Az összetett, többüregű formák több tucat elektródát igényelnek az üreg minden részletének befejezéséhez. Az EDM tartályban lévő egyes elektródák koordináta-referenciáinak újbóli létrehozása rengeteg gép futási idejét pazarolja. Az R-típusú központosító lemezek lehetővé teszik a kezelők számára, hogy befejezzék az elektródák csoportosítását, az elrendezés tervezését és a mérések koordinálását a szikraforgácsoló gépen kívüli külső kalibráló padokon. Több elektróda előre szerelhető a központosító lemezekre vagy raklapokra tételenként, és az egész összeszerelt egység egyetlen telepítési lépésben rögzül az R-típusú EDM tokmányokra.
Ez a megközelítés szinte minden mérési és beállítási munkát elmozdít az értékes gépidőtől. Ha a műhelyek azt tervezik, hogy a szerelvények keringetését különböző berendezések között valósítják meg, ezek az alaplapok együttműködhetnek a Quick Change Workholding System moduljaival, így egységes koordináta-adatot visznek át a mérőállomások, a süllyesztő szikraforgácsoló gépek és a kiegészítő ellenőrző platformok között. Ez a munkamód levágja az ismételt koordinátabeállításokat, és hatékonyan elnyomja a több független rögzítési művelet által generált hibahalmozást.
A termék főbb jellemzői
A kétoldalas precíziós köszörülés és a feszültségcsökkentő kezelés megőrzi az ultra-alacsony síkságot és párhuzamosságot, korlátozva a több állomáson végzett kumulatív pozicionálási eltérést.
Több dimenziós specifikáció, beleértve az 54 × 54,70 × 70,75 mm-es és a 156 mm-es raklapokat, a kompakt lapkákhoz, a sűrű többelektródás elrendezéshez és a nagy terhelésű elektróda kombinációkhoz.
A speciális korróziógátló felületkezelés ellenáll a dielektromos folyadék hosszú távú bemerülésének, lassítja a korróziót és a felületi méretváltozást az EDM munkatartályokon belül.
A szabványos helymeghatározó interfész zökkenőmentes kompatibilitást biztosít a meglévő R-Type sorozatú tokmányokkal, tartókkal és kiegészítő kalibráló alkatrészekkel.
Termékmodul áttekintése
A JWGRIP adatátviteli termékportfóliója kiterjed a kisméretű központosító lemezekre egészen a nagy méretű, nagy teherbírású raklapokig, hogy megfeleljenek a különféle többelektródás elrendezési követelményeknek.
Az R-Type 54x54 EDM központosító lemezt szűk beépítési helyre tervezték, alkalmas apró precíziós formabetétek kompakt többelektródás elrendezésére. Az R-Type 70x70 EDM központosító lemezt széles körben alkalmazzák a kis- és közepes méretű, többüregű formákhoz. A 75 mm-es EDM nullpont központosító lemez nagyobb terhelési területet biztosít a közepes méretű elektródacsoportok számára. Az R-típusú 156 mm-es EDM raklap a nullapontos munkavégzéshez nagy méretű hordozóplatformként működik nehéz elektródákhoz vagy többbetétes kombinált rögzítéshez. Mindezek a hardveregységek az R-Type EDM Workholding System ökoszisztémához tartoznak. Amikor a műhelyeknek be kell fejezniük az öntőforma-alkatrészek utólagos huzalvágási feldolgozását, a Wire EDM Workholding Fixtures megfelelő szerszámait be lehet vezetni, hogy továbbra is ugyanazt a nullapont-referenciát használják a különböző feldolgozási szakaszokban.
Tipikus alkalmazási forgatókönyvek
Ezeket a nullapont-átvivő lemezeket és raklapokat széles körben alkalmazzák a többüregű műanyag fröccsöntő szerszámok gyártásában, a precíziós csatlakozóformák gyártásában, az orvosi implantátum-öntőforma-feldolgozásban és a kötegelt elektródacsoport-előkészítési munkafolyamatokban. Alkalmasak a süllyesztő szikraforgácsoló berendezéshez többüreges egyidejű megmunkáláshoz, csoportos elektródafeldolgozáshoz és moduláris lapka befogáshoz. Akár régi szikraforgácsoló munkaállomásokat újít fel, akár új, moduláris formakészítő cellákat épít, a megfelelően kiválasztott központosító lemezek stabilizálják a többelektródás koordináta-konzisztenciát, és csökkentik a felhalmozódott nullapont-eltolódás által okozott hibás alkatrészeket. Ezeket az alkatrészeket nagymértékben használják a fogyasztói elektronikai szerszámgyárak, a precíziós csatlakozószerszámokat gyártó üzemek és a nagy volumenű, többüregű szerszámprojekteket végrehajtó vállalkozások.
Gyakorlati kiválasztási alapelvek
Először számítsa ki az elektródák teljes mennyiségét és külső méretét az egyes csoportokban, majd válassza ki a lemezméretet az asztal tényleges beépítési helyének megfelelően. A kompakt betétes sűrű elrendezés a kisebb méretű lemezeket választja, mint például az R-Type 54x54 EDM központosító lemez vagy az R-Type 70x70 EDM központosító lemez. Közepes és nagy elektródacsoportok vagy kombinált többbetétes rögzítés 75 mm-es EDM nullpont központosító lemezt vagy R-típusú 156 mm-es EDM raklapot alkalmazhatnak a nullapontos munkavégzéshez.
Másodszor erősítse meg az interfész illeszkedési követelményét a meglévő alaptokmányaival. Ügyeljen az elektróda teljes tömegére; nagy teherbírású forgatókönyvekhez nagyobb teherbírású raklapokra van szükség. Ha szeretné megosztani a dátumot külső mérőplatformokkal, előzetesen ellenőrizze a kompatibilitást a Quick Change Workholding System modulokkal. Ha zavartnak érzi magát a méretkombináció vagy a teherbírás egyeztetése miatt, tekintse meg a JWGRIP hivatalos méretadatlapjait, hogy kiszűrje a megfelelő cikkszámokat az elektródaelrendezési rajz és a terhelési paraméterek alapján.
Használati útmutató
A folyamatos szikraforgácsolási folyamat során szénmaradványok, grafitpor és dielektromos iszap halmozódik fel a lemezek elhelyezésére szolgáló felületeken és a pozicionáló lyukakon. A lapos referenciafelületek gyengéd és rendszeres tisztítása és a furatok elhelyezése kritikus fontosságú az eredeti nullpont pontosságának megőrzése érdekében. Kerülje el az erős kopogtatást, karcolást vagy mechanikai hatást a csiszolt referenciafelületeken; a felületi bemélyedések állandó, helyrehozhatatlan nullaponthibákat hoznak. Tisztítás után törölje szárazra a lemezeket, és vigyen fel korróziógátló bevonatot, különösen a géptartályokon kívül hosszabb ideig tárolt egységeknél.
Rendszeresen ellenőrizze a laposságot és a helymeghatározó furatok állapotát, hogy a lemezek nagy terhelésű, többelektródás körülmények között működjenek. Időben szerelje le a nyilvánvaló bemélyedésekkel vagy korróziós gödrökkel rendelkező alkatrészeket. A szabványos működési szokások követése védi a nullapont integritását, megőrzi a többelektródos koordináták konzisztenciáját, és csökkenti a selejt arányt a többüreges öntőforma tömeggyártásánál.




- View as

R-típusú 156 mm-es szikraforgácsoló raklap nullapontos munkavégzéshez
A JWGRIP, a nagy pontosságú szikraforgácsoló munkarögzítő hardverekhez bevált ODM-megoldásokat szállító, tapasztalt beszállító merev konstrukciójú R-típusú 156 mm-es szikraforgácsoló raklapot kínál a Zero Point Workholding számára, amely kulcsfontosságú beszerzési alkatrész a süllyesztő EDM-folyamatok közötti átvitelhez közepes-nagy formagyártó üzemekben. Feszültségmentesített, előedzett ötvözött acélból készült, többciklusú termikus stabilizáláson, R-típusú átmeneti hornyos megmunkáláson és teljes felületű ultraprecíziós köszörülésen esik át. A forgácselterelő vízelvezető architektúrával felfröccsenő szikraforgácsoló tartály környezetében az egyedülálló R-alakú feszültségoldó horony nagy helyi feszültséget terjeszt el az ismételt nullapontos zár-kioldási ciklusokból, és hosszú ideig tartó ciklikus működés után elnyomja a helymeghatározási alapfelület mikrodeformációját.
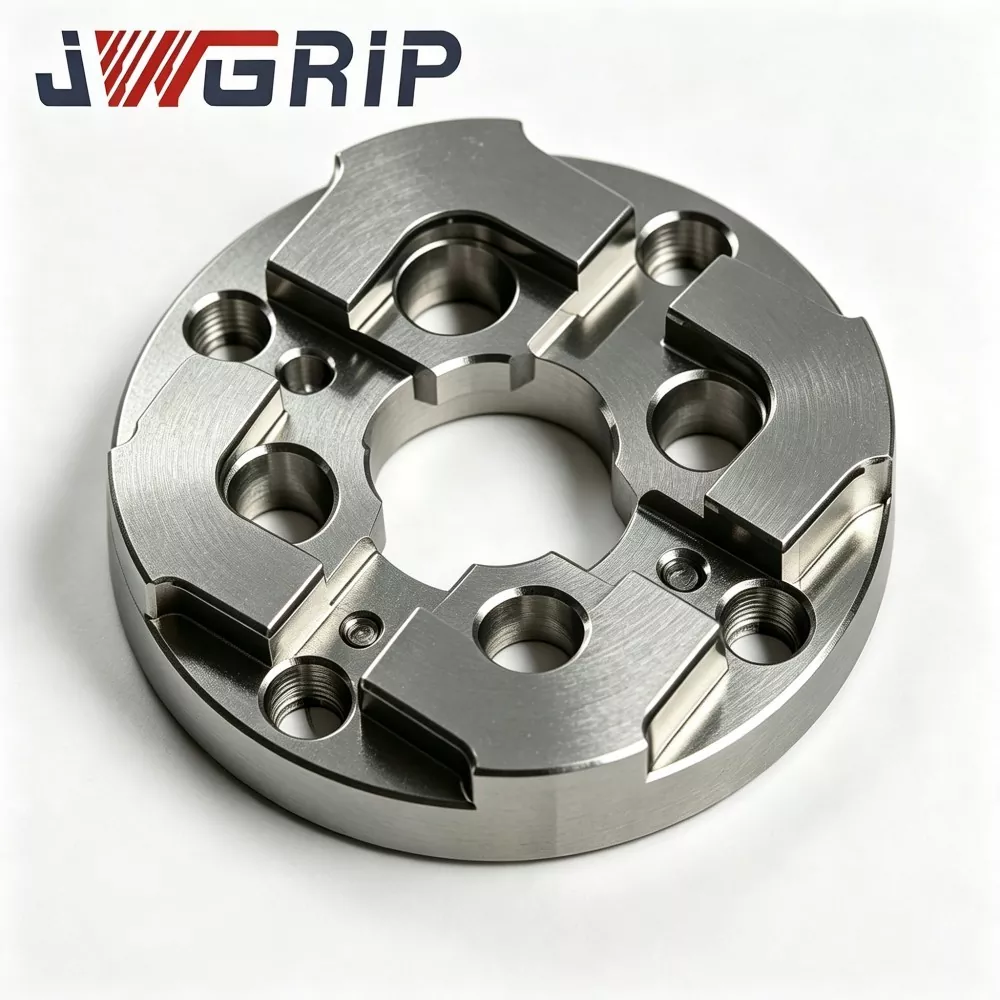
75 mm-es EDM nullpont központosító lemez
A JWGRIP a 75 mm-es EDM nullpont központosító lemez professzionális gyártója és szállítója Kínában, amely közvetlen gyári ellátást és testreszabott szerkezeti beállítást biztosít a közepes-nagy formagyártó műhelyek számára világszerte. Ez egy nagy stabilitású integrált nullpont pozicionáló berendezés, amelyet kifejezetten a süllyesztő EDM nullpont rögzítőrendszerekhez fejlesztettek ki. Egyetlen egységbe integrálja a megerősített deformációgátló szerkezetet és a nagy pontosságú nullapont-illesztési referenciaértéket, gyors nullapont-helyreállítást valósít meg a gyakori formalapkacsere és többelektródás kötegelt megmunkálás során.

R-Type 54x54 EDM központosító lemez
A JWGRIP az R-Type 54x54 szikraforgácsoló központosító lemez professzionális gyártója és szállítója Kínában, szabványos specifikációkkal teljes mértékben raktáron, és támogatja a globális tömeges rendelést a kompakt szikraforgácsológépekhez és a precíziós szerszámműhely projektekhez. Ez egy kopásálló, nagy pontosságú integrált pozicionáló benchmark lámpatest, amelyet kifejezetten kis méretű süllyesztős EDM-berendezésekhez, mini elektródákhoz és többüregű precíziós formafeldolgozási forgatókönyvekhez terveztek. Egyetlen egységbe integrálja az optimalizált R-típusú átmeneti pozicionáló vállszerkezetet és a termikusan stabil mechanikai teljesítményt, kiküszöbölve a hagyományos derékszögű miniatűr központosító lemezek könnyű extrudálási kopásából és sarokforgácsolásából adódó hibáit.
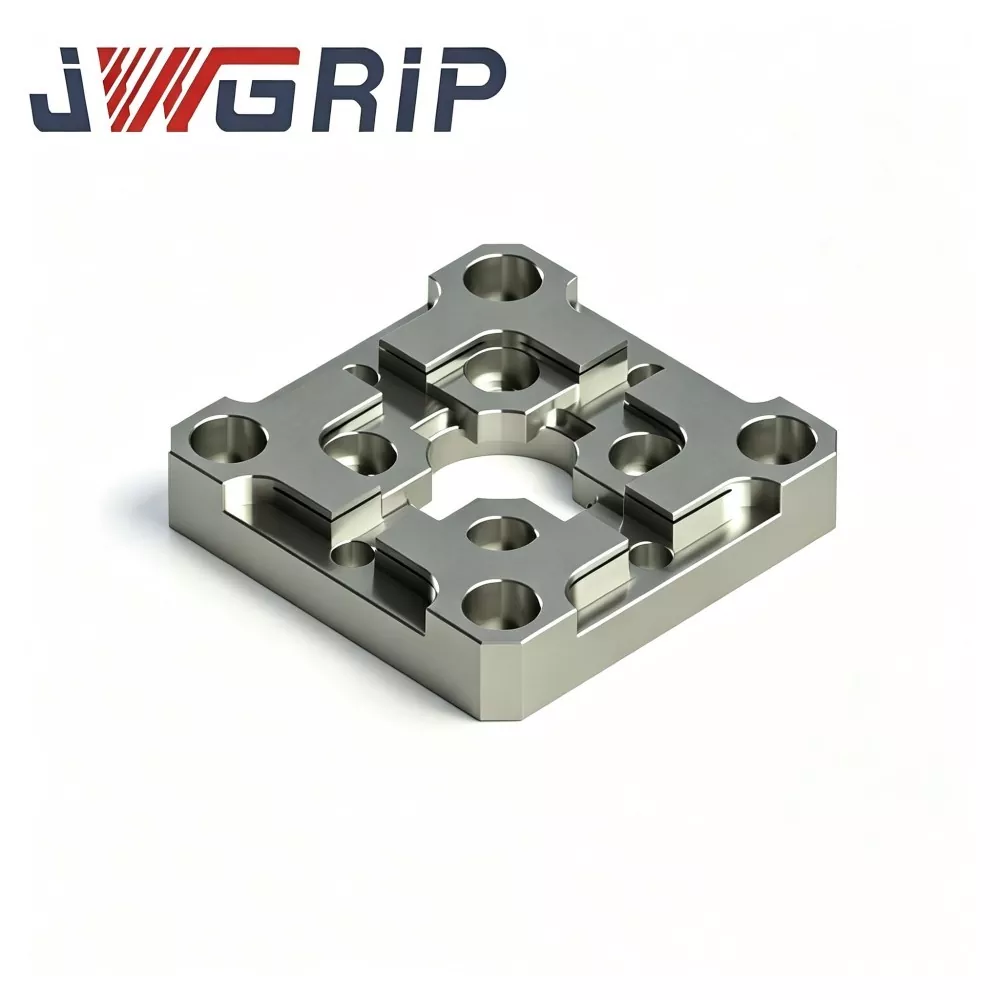
R-Type 70x70 EDM központosító lemez
A JWGRIP az R-Type 70x70 szikraforgácsoló központosító lemez professzionális gyártója és szállítója Kínában, közvetlen gyári szállítást és testreszabott szerkezeti módosítást biztosít, hogy megfeleljen a különféle szikraforgácsoló szerkezeti elrendezési igényeknek. Ez egy nagy pontosságú integrált elektróda pozicionáló benchmark rögzítő, amelyet kifejezetten a süllyesztő EDM szerszámgyártó műhelyekhez optimalizáltak, és a gyors központosításra és az ismétlődő elektródapozicionálási feladatokra összpontosít. Egyetlen kompakt egységbe integrálja a feszültségeloszlatott R-típusú belső letörési struktúrát és az ultrastabil benchmark pozicionálási teljesítményt, hatékonyan oldva meg a hagyományos lapos központosító lemezek éles peremkopását és referenciasodródási hibáit.
A JWGRIP egy professzionális R-típusú központosító lemezek gyártó és beszállító Kínában. Szeretettel üdvözöljük gyárunkból kiváló minőségű termékek nagykereskedelmében versenyképes áron.
Hírek Ajánlások