magyar
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Testreszabott huzalos szikraforgácsoló munkarögzítők precíziós megmunkálási alkalmazásokhoz
A vezetékes szikraforgácsoló munkadarabok tapasztalt fejlesztőjeként és gyártójaként,JWGRIPFüggetlen műszaki fejlesztést biztosít az adaptív huzalvágott szorítószerkezetekhez, állítható pozicionáló konzolokhoz és torzításgátló tartóegységekhez, amelyeket a merülő precíziós stancolási folyamatokhoz terveztek. A JWGRIP hardverkínálata is tartalmazzaR-típusú EDM munkatartó rendszerés CNC önközpontosító satukkal, amelyek különféle rögzítőelem-illesztési kihívásokat oldanak meg a folyamatok közötti precíziós gyártás során.
Sok precíziós műhely alábecsüli, hogy a kész alkatrész meghibásodása mekkora része a víz alá süllyesztett huzalvágási műveletekhez alkalmatlan szerelvényhardverekből származik. A hagyományos CNC marással ellentétben a huzal szikraforgácsolása folyamatosan ioncserélt dielektromos vizes öblítés alatt működik. A nem megfelelő rögzítőanyag-választás hosszú vágási ciklusok során rozsdásodást, vízkő felhalmozódást és a szorítóerő csökkenését idézi elő. A vékony falú, törékeny vagy szabálytalan körvonalú munkadarabok könnyen elszenvedik a mikrodeformációt egyenetlen nyomóerő vagy erős vízsugár hatására.
Gondolt már arra, hogy hány minősített alkatrészt dobnak ki pusztán az instabil tartási körülmények miatt a szerszámgép paramétereinek hibái helyett? A kezelők rengeteg munkaórát töltenek a referenciaértékek korrigálásával a munkadarabok visszaszerelése után, ami lerövidíti a tényleges vágási időt. Pontosan ez az oka annak, hogy a célra épített huzalos szikraforgácsoló rögzítőelemek pótolhatatlan hardverek a kiváló minőségű huzalvágásos tömeggyártási és prototípus-feladatokhoz.
Tipikus rejtett, szerelvényekkel kapcsolatos problémák
A közönséges általános célú satukból hiányzik a korróziógátló anyagkezelés. A dielektromos folyadékba való hosszú ideig tartó merítés után a helymeghatározó felületek lyukacsossá válnak és lerakódnak, ami láthatatlan pozicionálási eltolódást eredményez a következő adagokban.
A túlzott helyi szorítófeszültség kinyomja a vékony falú nyersdarabokat. Még a kisebb rugalmas alakváltozások is visszapattannak az alkatrészleadás után, ami tűréshatáron kívüli méreteket és síksági hibákat okoz a nagy pontosságú alkatrészeknél.
Egységes referencia interfészek nélkül a kezelőknek minden alkalommal újra kell végezniük a teljes jelzőfényes kalibrációt, amikor a munkadarabokat leszerelték és visszaszerelik. Az ismételt kézi központosítás kumulatív, ember által bevezetett eltérést hoz létre.
Amikor az alkatrészeknek szekvenciális feldolgozásra van szükségük a marás, a süllyesztő szikraforgácsolás és a huzalvágó állomások között, a közönséges kosarak nem képesek konzisztens nullapontátvitelt biztosítani a különböző gépplatformok között. Az extra igazítási munka csökkenti a műhely teljes áteresztőképességét.
Alapvető előny
A huzalos szikraforgácsoló munkadarabok nem mágneses, korróziógátló rozsdamentes acél alapanyagból készülnek. A kulcsfontosságú helymeghatározó felületek ultrafinom csiszolási kezelésen esnek át, ellenállnak a dielektromos víz eróziónak és a törmelék tapadásának a hosszú ciklusú merülő feldolgozás során. A leeresztő nyílás kialakítása csökkenti a maradék folyadék visszatartását, és leegyszerűsíti a berendezés napi tisztítását.
Több ponton elosztott szorítószerkezet segít egyenletesen elosztani az érintkezési nyomást. Megakadályozza a helyi feszültségkoncentrációt, így a vékony és könnyen deformálódó munkadarabok szilárdan rögzíthetők anélkül, hogy nyilvánvaló összenyomódás torzulna.
A moduláris kombinációs elrendezés rugalmas összeszerelést tesz lehetővé. A felhasználók a munkadarab körvonalának megfelelően keverhetik a satukat, az adapterüléseket, a V-típusú szorítótartókat és a gerenda raklapkészleteket, így nincs szükség teljesen új, egyedi építőelemekre minden új alkatrészhez.
A kiválasztott rögzítőelem-változatok kompatibilis nullapont-interfésszel rendelkeznek, lehetővé téve a nullapont megosztását az R-Type EDM Workholding System rendszerrel. A munkadarabok keringhetnek a süllyesztő szikraforgácsoló berendezés és a huzalvágó berendezés között, megtartva az eredeti helymeghatározási referenciát teljes újraszondázás nélkül.
Fő komponens modulok
A JWGRIP huzalra vágott lámpatest-portfóliója három egymással összekapcsolt másodlagos szintű modult tartalmaz, amelyek lefedik a közvetlen befogást, a forgósatu tartást és a kiegészítő alátámasztást:
1. Drót EDM tokmányok
Reprezentatív elemek: Huzalos szikraforgácsoló satu precíziós munkatartáshoz, pneumatikus tokmány huzalos szikraforgácsoláshoz, Unoset adapter RSM 50 raklapkészlettel huzalos szikraforgácsoláshoz, huzalos EDM tokmány precíziós munkafogáshoz.
Ezek a tokmányok a mag közvetlen szorító egységeiként működnek a huzalvágó gép munkaasztalára szerelve. A kézi modellek alkalmasak kis szériás próbagyártásra; A pneumatikus hajtású változatok folyamatos automatikus rögzítést valósítanak meg ismételt kötegelt feladatokhoz. A több irányban állítható szerkezetek kompenzálják az összetett geometriájú nyersdarabok telepítési eltolását.
2. Huzal EDM satu
Reprezentatív elemek: TP Unoset Vee satu huzalos szikraforgácsoláshoz, 0-100 mm-es forgatható huzalos szikraforgácsoló satu, R-típusú huzalos szikraforgácsoló satu 0-77 mm, Unisis négyzet alakú raklapkészlet huzalos szikraforgácsoláshoz.
A forgatható satutestek lehetővé teszik a szögbeállítást ismételt rögzítés nélkül. A V-hornyú belső profilok illeszkednek a hengeres és a kör alakú készletekhez. A négyzet alakú raklapkészletek megnövelik a szerelési teret a közepes-nagy, többkomponensű kombinált befogási feladatokhoz.
3. Huzalos szikraforgácsoló berendezés tartozékai
Reprezentatív tételek: WEDM adapter huzalos EDM munkatartáshoz, huzalos EDM kerek bilincstartó, gerenda raklapkészlet huzalos EDM munkatartáshoz, WEDM referenciaelem precíziós munkafogáshoz.
Ez a tartozékcsoport kiegészítő pozicionálási, átmeneti csatlakozási és benchmark beállítási funkciókat biztosít. A gerenda stílusú raklapkészletek nagy fesztávú tartóteret kínálnak az extra hosszú vékony alkatrészekhez; A referenciaelemek megismételhető benchmark eredetet biztosítanak a gyakori részcsere forgatókönyvekhez.
Hogyan lehet átszűrni az aktuális műhelykörülményekhez igazodó, vezetékbe vágott szerelvénykombinációkat?
1. Kézi vagy pneumatikus huzalos szikraforgácsoló tokmányt válasszon?
A kézi tokmányok költséghatékonyak az alacsony frekvenciájú tételcseréhez. Ha nagy mennyiségű, ismételt alkatrészrendelést hajt végre, és stabil szorítóteljesítményre törekszik, a pneumatikus tokmányok kiemelt figyelmet érdemelnek.
2. Milyen szerkezet illeszkedik a vékony falú, törékeny alkatrészekhez?
A keskeny élű pontszerű rögzítés helyett előnyben részesítse a többpontos elosztott érintkező satukat, hogy minimalizálja a munkadarab összenyomódásából eredő deformációt.
3. Szüksége van szögbeállításra a vágási eljárások során?
A forgatható huzalos szikraforgácsoló satu megszabadítja Önt attól, hogy a szögváltoztatás érdekében ismételten meglazítsa és újra reteszelje az egész készletet.
4. Tervez berendezések közötti alkatrészátvitelt marás, süllyesztő szikraforgácsolás és huzalvágás között?
Inkább olyan fixture-eket válasszon, amelyek egységes adatfelülettel rendelkeznek. Ebben a pillanatban a CNC önközpontosító satuinkra is hivatkozhat a gépek közötti rögzítés-egyesítés tervezéséhez.
A folyamat előnyei
A kritikus érintkezési és helymeghatározó alkatrészek speciális korróziógátló, nem mágneses rozsdamentes acél alapanyagot használnak. A precíz köszörülés és a felület passziválása után a szerelvények stabil teljesítményt tartanak fenn hosszan tartó dielektromos vízbemerítés mellett.
A gyár elhagyása előtt minden kész készlet síkosság-ellenőrzésen, szorítóerő-ellenőrzésen és ismételt szerelési pontossági vizsgálaton esik át. A moduláris tartozékok közötti cserélhetőség teljes körűen érvényesíthető.
Személyre szabott átalakítási szolgáltatást nyújtunk: a szorítófesztáv cseréje, speciális vízelvezető nyílások hozzáadása, nem szabványos átmenet konzolok építése a megrendelői minták vagy műszaki rajzok alapján.
Technikai csapatunk bőséges gyakorlati tapasztalattal rendelkezik a formalaborokkal, orvosi alkatrészgyártókkal és precíziós szerszámgyártó vállalkozásokkal együttműködve. Nem csupán kész katalógustermékeket szállítunk; elemezzük a valós forgácsolási kényszereket, és javaslatokat teszünk a megfelelő fixture konfigurációra.
Tipikus gyakorlati alkalmazási forgatókönyvek
Precíziós formabetét és szerszámalkatrészek huzalvágási feldolgozása dielektromos-víz környezetben.
Vékony falú, törékeny, hengeres és szabálytalan alakú nagy pontosságú alkatrészgyártás.
Többszögű kontúrvágási feladatok, amelyek elforgatási szög beállítást igényelnek a munkadarab leszerelése nélkül.
Az állomásokon átívelő gyártási munkafolyamat, ahol a munkadarabok keringenek a maró, süllyesztő szikraforgácsoló és huzalvágó szerszámgépek között.
Kis szériás prototípus laboratóriumok és nagy keverékű kis volumenű precíziós alkatrészgyártó műhelyek.



- View as
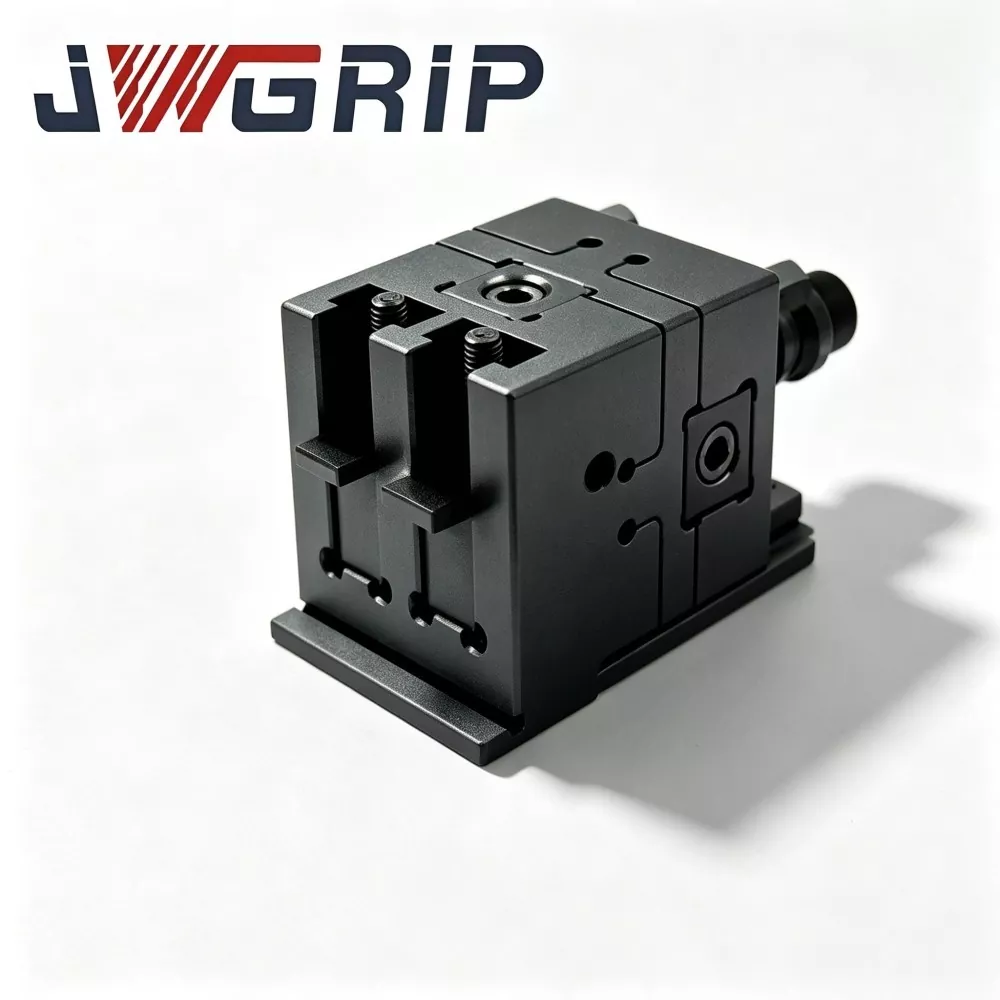
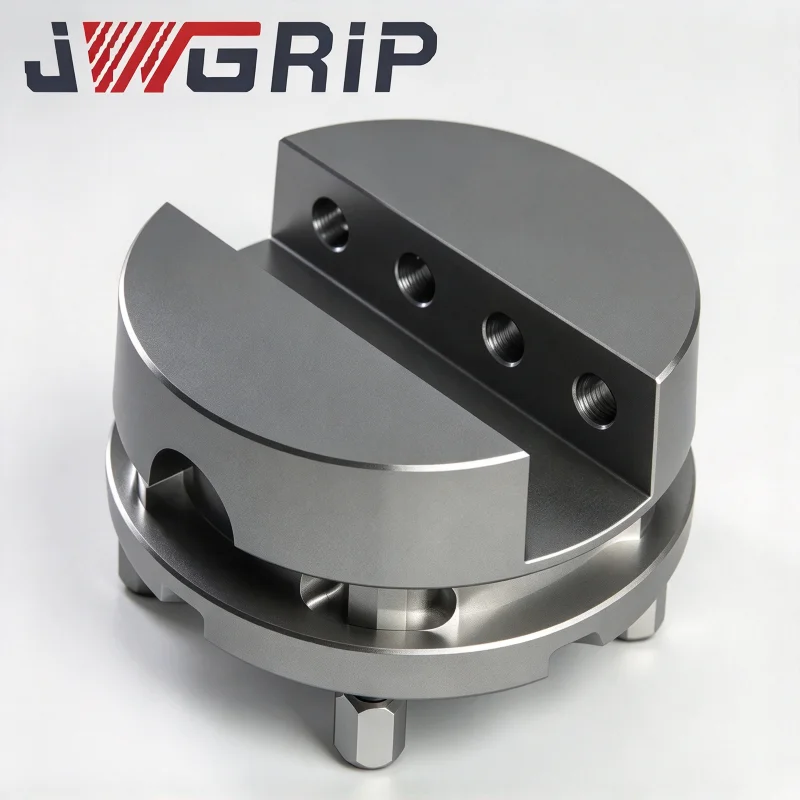
0-100mm forgatható huzal EDM satu
A JWGRIP a professzionális 0-100 mm-es forgatható huzalos szikraforgácsoló satu gyártója és szállítója Kínában. Ez egy nagy pontosságú munkabefogó hardver, amelyet többszögű, kúpos profilú és térbeli dőlésszögű üreges merülő huzalvágási feladatokhoz terveztek. Termikusan stabilizált, előedzett ötvözött acélból készült, nagy felbontású forgó indexelő platformmal és többpontos merev helyzetrögzítő mechanizmussal rendelkezik, amely támogatja a folyamatos szögbeállítást 0-100 mm-es rögzítési tartományon belül. Nagy szerkezeti merevséggel szilárdan rögzíti az tetszőleges forgási pozíciókat, és kiváló szögmegismételhetőséget tart fenn hosszú távú dielektromos folyadék fröccsenő és nedves víz alatti körülmények között.
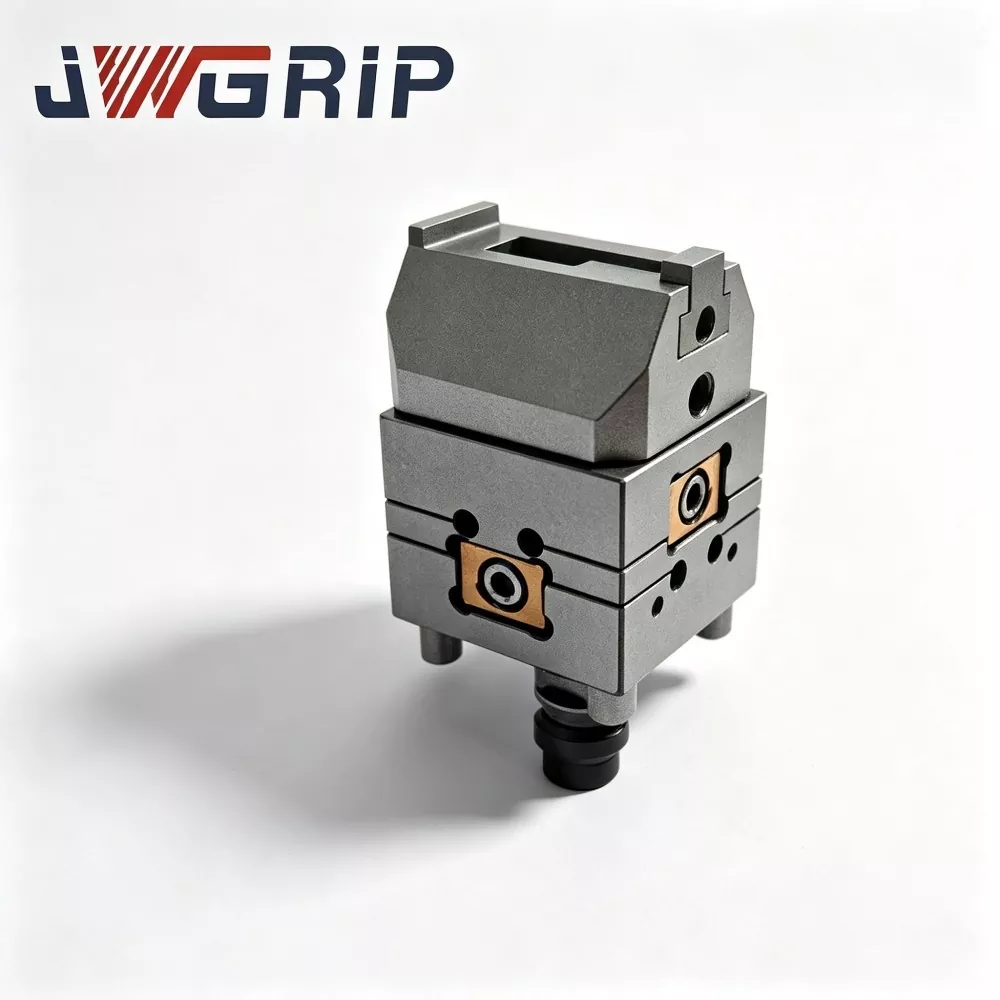
TP UnoSet Vee satu huzalos szikraforgácsoláshoz
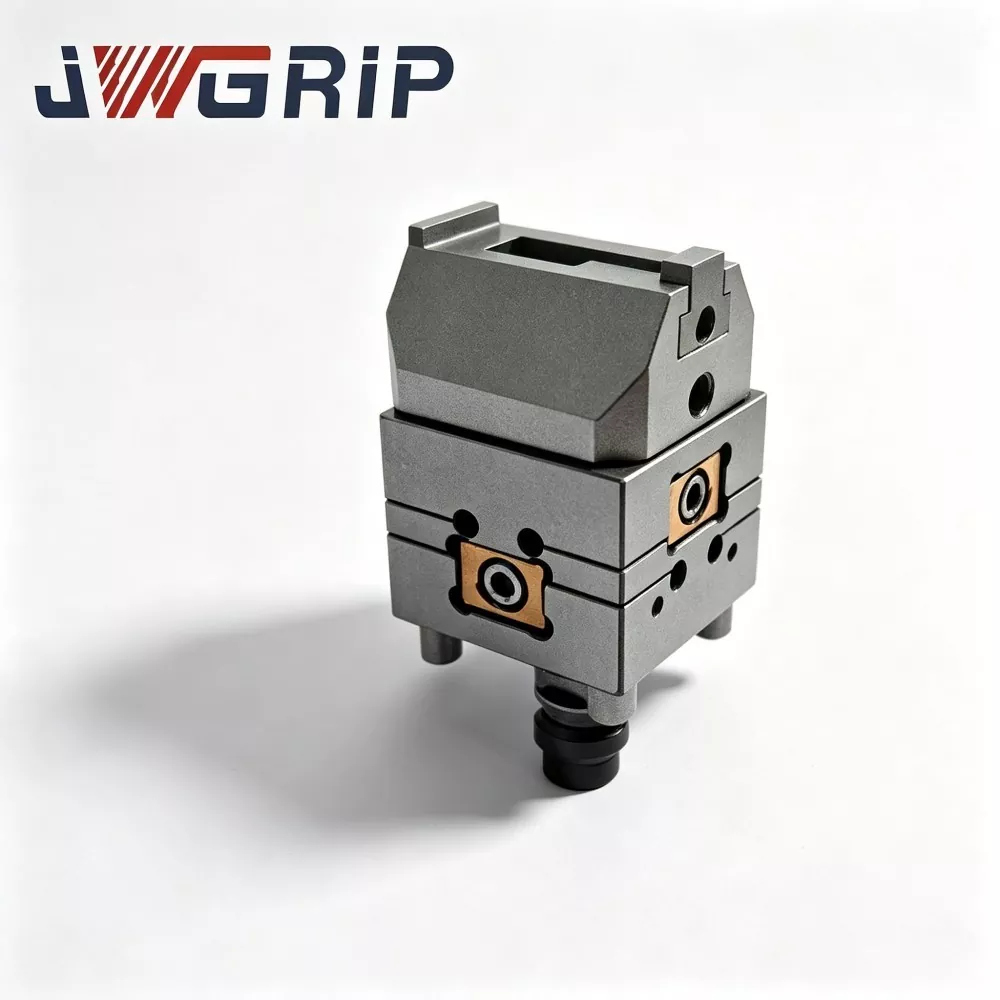
A JWGRIP a TP UnoSet Vee vise for Wire EDM gyártója és szállítója Kínában. Ez egy speciális önközpontosító munkatartó berendezés, amelyet körrudak, tengely típusú és excenteres hengeres nyersdarabok merülő huzal-EDM tömeggyártására terveztek. Kriogén stabilitású, előedzett ötvözött acélból készült, és egyetlen kompakt egységként egyesíti a precíziósan köszörült, kettős V-hornyú helymeghatározó funkciót és a natív Unoset gyorscserélő interfészt. Közvetlenül bármely Unoset-kompatibilis huzal-EDM munkaasztalra rögzíthető, extra közbenső adapterek nélkül.

Huzalos szikraforgácsoló tokmány precíziós munkavégzéshez
A JWGRIP a precíziós munkavégzésre szánt huzalos szikraforgácsoló tokmány professzionális gyártója és szállítója Kínában, amely közvetlen gyári ellátást és professzionális OEM-módosítási szolgáltatásokat nyújt a globális, nagy keverékű, kis mennyiségű öntőforma alvállalkozói műhelyei számára. Ez egy gyorsan cserélhető integrált rögzítőelem, amelyet kifejezetten a gyakori kapcsolású, huzalvágásos EDM rugalmas gyártási környezetekhez optimalizáltak. Egyetlen eszközbe integrálja a precíziós gyorskereső interfészt és a professzionális merülő korróziógátló szerkezetet, kiküszöbölve a fárasztó teljes tárcsázást és az ismételt újrakalibrálási eljárásokat, amelyeket a hagyományos rögzített rögzítőelemek igényelnek a rendelésváltás során.
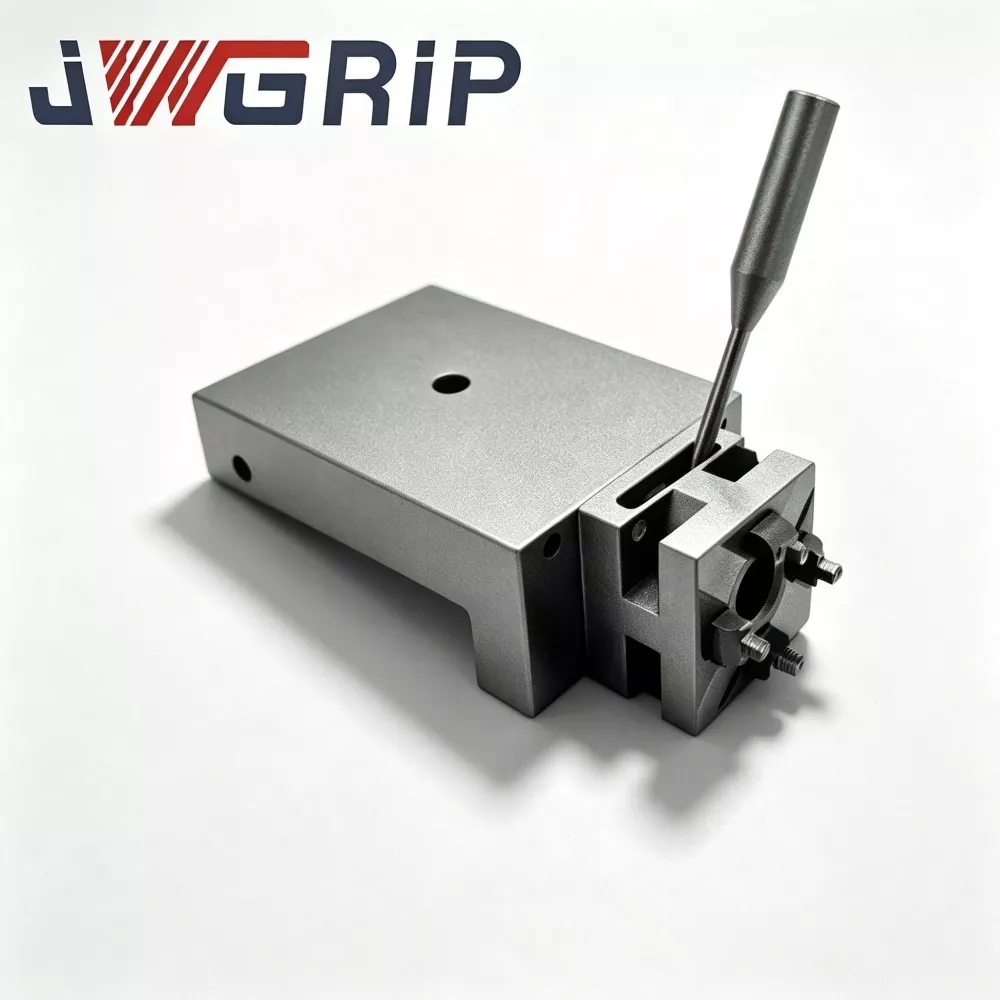
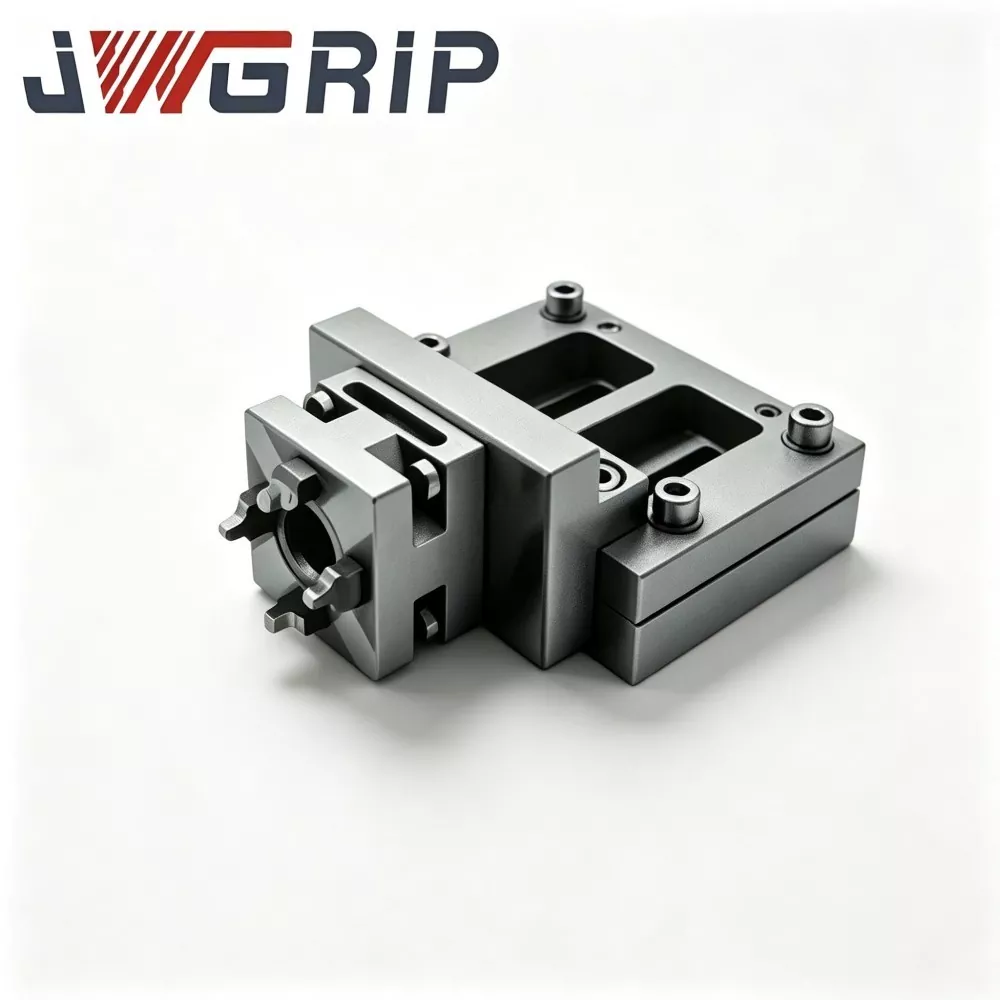
UnoSet adapter RSM 50 raklapkészlettel vezetékes EDM-hez
A JWGRIP az RSM 50 raklapkészlettel rendelkező UnoSet Adapter professzionális gyártója és szállítója a huzalos szikraforgácsoláshoz Kínában, a szabványos komplett készletekkel teljesen raktáron, és támogatja a globális tömeges megrendelést a formagyári berendezések felújításához és a vegyes szerelvényrendszer-korszerűsítési projektekhez. Ez egy integrált rendszerközi lámpatest átalakító megoldás, amelyet kifejezetten a vezetékes EDM régi berendezések utólagos felszereléséhez és több szabványos lámpatest összekapcsolási forgatókönyvekhez terveztek. Egy komplett készletbe integrálja az Unoset szabványos átmeneti adaptert és az illesztett RSM 50 helymeghatározó palettát, pontosan kitöltve az Unoset gépi interfész és az RSM 50 rögzítőrendszer közötti méret- és nullapont-rést.
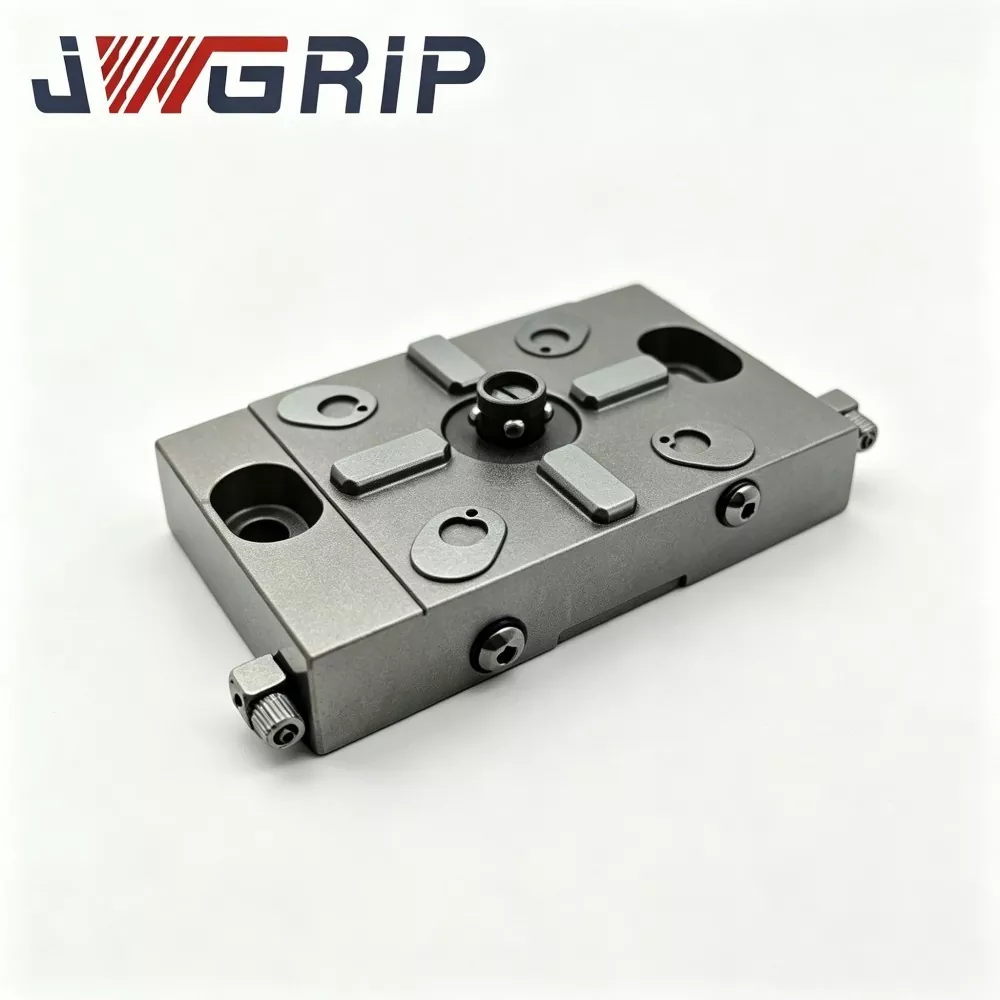
Pneumatikus tokmány huzalos szikraforgácsoláshoz
A JWGRIP a Pneumatikus tokmány professzionális gyártója és szállítója a vezetékes szikraforgácsoló munkavégzéshez Kínában, közvetlen gyári ellátást és testreszabott OEM szerkezeti módosítást biztosít a globális automatizált, süllyesztett huzalvágó gyártósorokhoz. Ez egy professzionális korróziógátló integrált pneumatikus rögzítőelem, amelyet kifejezetten a teljesen alámerült huzalos szikraforgácsolási pilóta nélküli megmunkálási forgatókönyvekhez terveztek. Egyetlen eszközbe integrálja az exkluzív légcsatornás szennyeződésgátló szerkezetet és a nagy stabilitású pneumatikus reteszelő teljesítményt, kiküszöbölve a szokásos száraz típusú pneumatikus tokmányok gyakori hibáit, mint például a folyadék beszivárgása, a dugattyúk elakadása és a szorítóerő csillapítása víz alatti környezetben.

Huzalos szikraforgácsoló satu precíziós munkavégzéshez
A JWGRIP a precíziós munkavégzésre szánt huzalos szikraforgácsoló satu professzionális gyártója és szállítója Kínában, a szabványos modellekkel teljes mértékben raktáron van, és támogatja a globális tömeges rendelést a professzionális, süllyesztett huzalvágó gyártóműhelyek számára. Ez egy nagy merevségű, integrált professzionális rögzítőelem, amelyet kifejezetten a teljes merülőhuzalos EDM precíziós megmunkálási forgatókönyvekhez optimalizáltak. Egyetlen egységbe integrálja a kriogén stabilizált anyagteljesítményt és a pofa elhajlásgátló megerősített szerkezetét, hatékonyan oldva meg a pofák megdöntését, az egyenetlen befogást és a hagyományos általános célú satu mikroeltérését hosszú távú víz alatti munkakörnyezetben.
A JWGRIP egy professzionális Huzalos szikraforgácsoló munkadarabok gyártó és beszállító Kínában. Szeretettel üdvözöljük gyárunkból kiváló minőségű termékek nagykereskedelmében versenyképes áron.
Hírek Ajánlások