magyar
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






TP UnoSet Vee satu huzalos szikraforgácsoláshoz
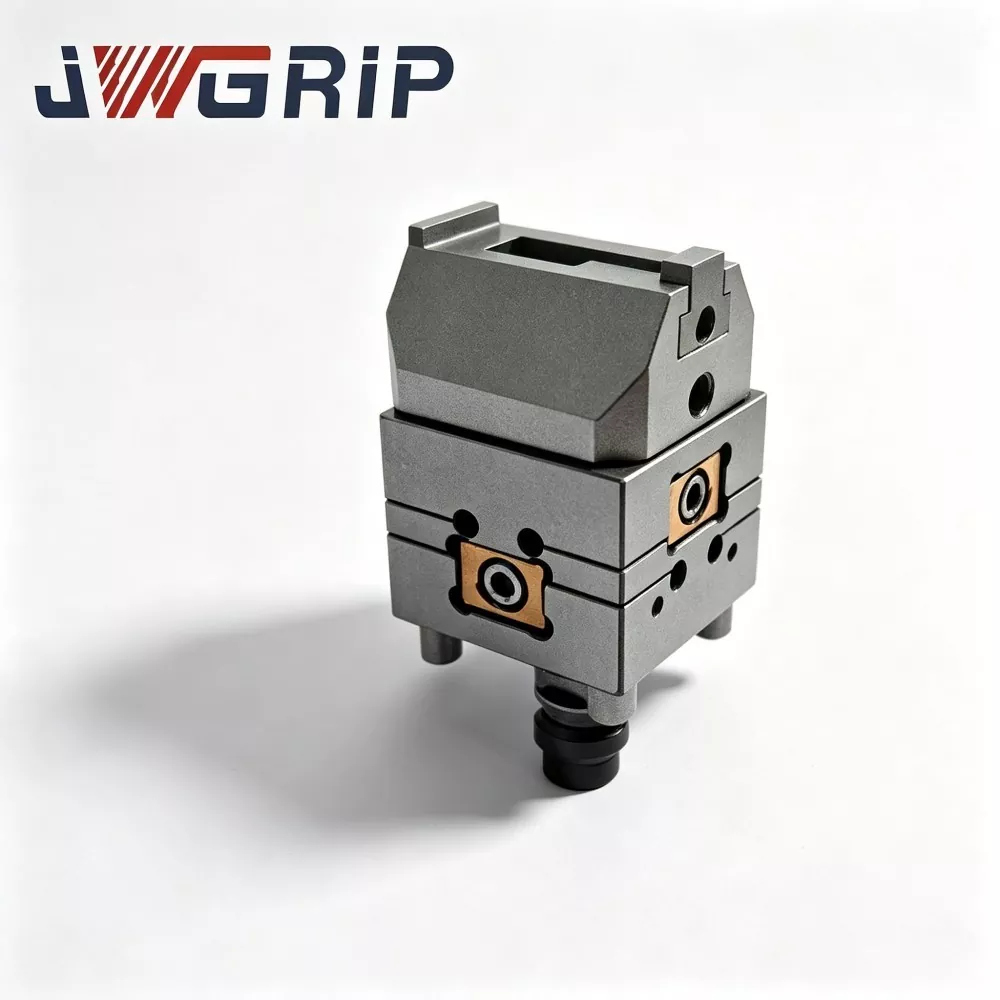
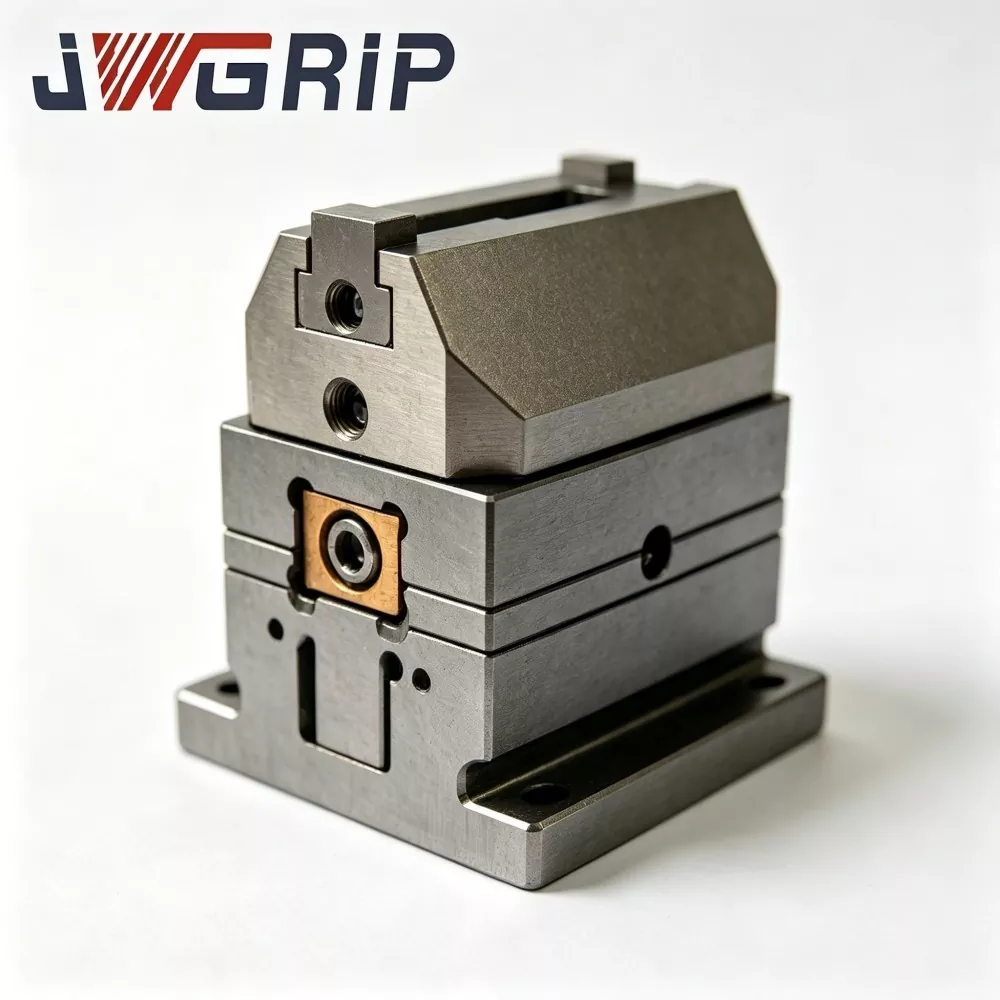
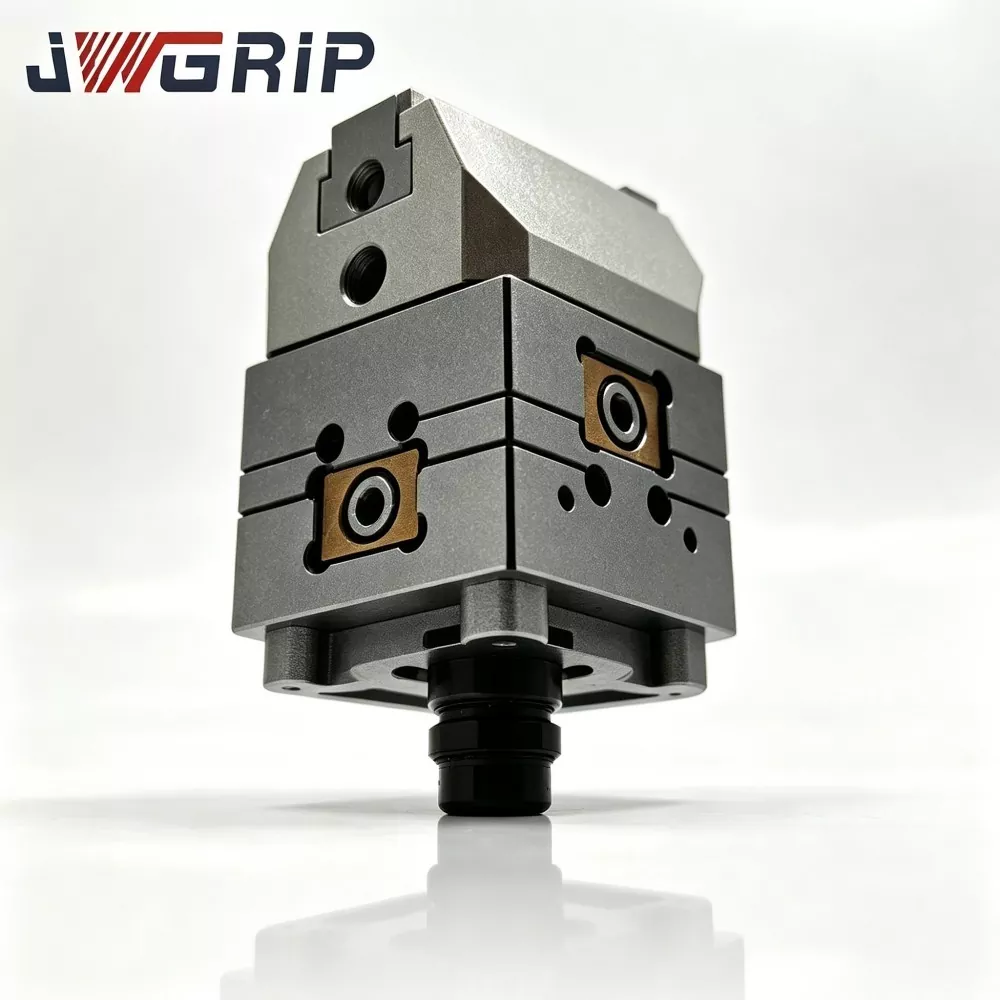
A JWGRIP a TP UnoSet Vee vise for Wire EDM gyártója és szállítója Kínában. Ez egy speciális önközpontosító munkatartó berendezés, amelyet körrudak, tengely típusú és excenteres hengeres nyersdarabok merülő huzal-EDM tömeggyártására terveztek. Kriogén stabilitású, előedzett ötvözött acélból készült, és egyetlen kompakt egységként egyesíti a precíziósan köszörült, kettős V-hornyú helymeghatározó funkciót és a natív Unoset gyorscserélő interfészt. Közvetlenül bármely Unoset-kompatibilis huzal-EDM munkaasztalra rögzíthető, extra közbenső adapterek nélkül.
Ez a nagy pontosságú huzal EDM Vee Vise prémium kriogén stabilitású, előedzett ötvözött acélból készül, optimalizált merev deformációgátló szerkezettel és professzionális korróziógátló kezeléssel, amely a dielektromos folyadékkal való hosszú távú, víz alatti munkakörülményekre lett szabva. A továbbfejlesztett kettős V-hornyú geometriai kialakítás lehetővé teszi a különböző hengeres munkadarabok pontos mechanikai önközpontosítását, hatékonyan tolerálva a nyersanyag kerekségének kisebb eltéréseit, és fenntartva az ultrastabil koncentrikus referenciaértéket a hosszú időtartamú, több tételes huzalvágási ciklusok során.
Eltér a hagyományos lapos pofás satuktól és a hagyományos laza V-blokkoktól, amelyek kézi beállításra támaszkodnak, és könnyen okoznak emberi hibákat és tételes inkonzisztenciát, egyenletes szorítóerő-eloszlással és kiváló iszap erózióval szemben. Megakadályozza a V-horony kopását, a pozicionálási mikroeltolódást és a befogási instabilitást, amelyet a hosszan tartó víz alatti működés okoz, jelentősen lerövidíti a rögzítés beállítási idejét, és stabilizálja a tengelyrészek méretpontosságát és profilkonzisztenciáját.
A TP UnoSet Vee Vise for Wire EDM támogatja a szabványos tömegellátást és a V-horony szögeinek, nyitási tartományainak és rögzítési felületeinek testreszabott módosítását, megbízható megoldást kínálva a modern, pilóta nélküli, automatizált munkakamrákhoz.
Meglévő szűk keresztmetszetek
Számos precíziós forma-alkatrész- és szerszámgyártó műhely vállal nagy volumenű huzal-EDM megrendeléseket csaptengelyekre, kilökőcsapokra, magcsapokra, excenteres bütyöklapokra és keményfém körrudakra. A hengeres munkadarabok tartós gyakorlati munkatartási nehézségeket okoznak.
· A hagyományos lapos pofás satu két párhuzamos lapos felületen keresztül fogja meg a kerek nyersdarabokat. Kisebb ovális vagy nem kör alakú hibák a nyersanyag-eltolódásos munkadarab középső tengelyén minden alkalommal, amikor újra befogás történik. A kezelők jelentős munkaidőt töltenek azzal, hogy minden egyes új kerek rúd nyersdarab koncentrikusságát újra ellenőrizzék.
· Nagy mennyiségű kötegelt gyártási körülmények között az ismételt kézi központosítás változó emberi hibákhoz vezet. Még az enyhe koncentrikus eltolás is inkonzisztens bütyökprofilokat, egyenetlen falvastagságot eredményez a tű alakú alkatrészeken és nem megfelelő kész alkatrészeket.
Számos kereskedelmi forgalomban kapható V-blokkos lámpatest nem rendelkezik szabványos Unoset gyorscserélő interfésszel.
· A kezelőknek teljes nullapont-tárcsázást kell végrehajtaniuk minden készülék beszerelése után, és nem oszthatják meg az előre meghatározott gépi nullapontot a meglévő Unoset szerszámkészlettel.
· Egyes egyszerű V-blokkos termékek nem mutatnak megfelelő korróziógátló képességet hosszú távú dielektromos folyadékba merítés esetén. Az ismételt szakaszos feldolgozás kopást vagy korróziót okoz a V-horony felületén a felgyülemlett huzalvágott iszap miatt.
Alapvető tervezés
A JWGRIP TP UnoSet Vee Vise for Wire EDM-et kifejezetten a fent említett hengeres üres munkadarab-tartás szűk keresztmetszetek megoldására fejlesztették ki. A lapospofás satuktól és a különálló, laza V-blokkoktól eltérően ez az integrált egység egyesíti a precíziós önközpontú, kettős V-hornyú helymeghatározó geometriát és a natív Unoset interfészt.
1. A JWGRIP ODM-projektekből felhalmozott, bőséges tengelyalkatrészek kötegelt gyártási helyszíni adataira támaszkodva több prototípus-verzió több ezer ciklusú, kerek rudas befogási öregedési tesztet hajt végre szimulált merülőtartályos körülmények között, mielőtt hivatalosan megkezdené a tömeggyártást.
2. A kezelők ezt a satut közvetlenül az Unoset-tel felszerelt munkaasztalokra szerelik fel. A hengeres nyersdarabok a kettős V-horony belsejében helyezkednek el, hogy megvalósítsák a mechanikus önközpontosítást. A már meglévő Unoset fixture nullapont a teljes referencialánc újraépítése nélkül örökölhető.
3. A szabványos specifikációkon kívül a JWGRIP ODM szolgáltatás testreszabott V-horony-paramétereket és módosított rögzítési interfészeket biztosít a speciális tengely nélküli automatizált gyártósorokhoz.
Geometriai megvalósítás
A JWGRIP TP UnoSet Vee satu a huzalos szikraforgácsoláshoz szimmetrikus, kettős V-hornyú elhelyezési elvet alkalmaz a hengeres nyersdarabok megcélzására. A ferde V-alakú munkafelületek két csoportja alkot szögletes rögzítő támaszt. Ha a hengeres körrudat kettős V ferde felületekre helyezik, a gravitáció plusz a szorítóerő a hengert ferde síkok mentén tolja, amíg a stabil hárompontos érintkezési állapot el nem éri. A hengeres munkadarab geometriai tengelye automatikusan konvergál a V-horony geometria által meghatározott elméleti középpont felé.
Funkcionális határ
Fontos funkcionális határok tisztázása:
Ez a mechanikus önközpontosítás a külső átmérőjű hengeres felületekre hat. Kompenzálja a nyers rúdkészlet korlátozott hatótávolságú kerekítési hibáját, de nem tudja korrigálni a külső kör és a belső furat közötti excentricitást az előre megmunkált üreges tengelyű részeken.
Az Unoset interfész ezt a V-horony központi nullapontot átviszi a huzal-EDM gép Unoset munkaasztal nullapont-láncába. A kezelőknek továbbra is egyszerű szonda-ellenőrzésre van szükségük a berendezés felszerelése után. A mechanikus önközpontosítás kiegészítő helymeghatározó eszközként működik, és nem helyettesítheti teljes mértékben a szondán alapuló mérési kompenzációt a végső nagy pontosságú huzalvágás során.
Az alapvető teljesítmény csúcspontjai
1. Szimmetrikus, precíziós köszörülés, kettős V-hornyú önközpontosító szerkezet A kötegelt befogási laboratóriumi tesztek összehasonlító adatai azt mutatják, hogy a JWGRIP TP Unoset Vee Vise azonos körkörös külső átmérőjű tűréshatár mellett körülbelül 61%-kal csökkenti a kézi koncentrikus beállítási időt a sikeres lapos adagoláshoz-ja a hagyományos körkörös rudakhoz képest. A V-hornyú munkafelületek rendkívül precíziós köszörülést kapnak, hogy garantálják a stabil hárompontos érintkezési állapotot.
2. Kriogén stabilizált ötvözött acél főtest A fő test kriogén kezelésen és többkörös feszültségcsökkentő temperáláson esik át. A műhelyen belüli környezeti hőmérséklet 15-32 ℃, a főtest nullapont-sík síkságának változása ≤0,0028 mm, csökkenti a termikus deformáció kockázatát ingadozó hőmérsékletű huzal-EDM-tartály körülmények között.
3. Plazmanitridált V-horony Helyi felületek A V-hornyú ferde funkcionális felületek teljessé teszik a helyi plazmanitridálásos keményedést, a felületi keménység eléri a HV840-950-et. Javítja a kopásállóságot a huzalra vágott szénporral és a fémrészecskék eróziójával szemben a hosszan tartó, alámerült tételes gyártás során. Az egész egység passzivációs rozsdamentes felülete ellenáll a dielektromos folyadék fröccsenése által kiváltott korróziónak.
4. Natív Unoset szabványos interfész Az alsó helymeghatározó és zárolási funkciók szigorúan megfelelnek az Unoset specifikációinak. Nullapont öröklődést valósít meg a meglévő Unoset rögzítőkönyvtárral a vezetékes EDM berendezéseken, és elkerüli az ismételt teljes körű nullapont-rekonstrukciós munkát.
5. Állítható szorító-ütköző konfiguráció Kivehető, állítható axiális ütközővel felszerelt, szabályozza a kerek rudak tengelyirányú helyzetét, és megkönnyíti az egyenletes hosszúságú alkatrészek kötegelt gyártását.
6. Rugalmas ODM egyedi tervezési kapacitás Az ODM-képes gyártóként a JWGRIP beállíthatja a V-horony beépített szögét, a tényleges nyitási szélességet, az Unoset interfész változatát és az ütközőblokk elrendezését az ügyfél műszaki rajzai szerint, a speciális tengely nélküli automata cellák igényeihez.
7. Teljes sorozatszám nyomon követhetőség Minden kész JWGRIP TP Unoset Vee Vise lézerrel maratott egyedi sorozatszámot tartalmaz. A V-horony geometriai pontosságára, a nullapont-simaságra és az önközpontú ismételt tesztrekordokra kiterjedő teljes ellenőrzési adatkészleteket archiválunk a vállalati minőségirányítás érdekében.
Teljes gyártási kézművesség
1. Beérkező nyersanyag-összetétel és keménységvizsgálat
2. CNC nagyoló marás főtesthez és V-hornyú nyersdarabhoz
3. Kriogén stabilizáló kezelés
4. Többkörű stresszoldó temperálás
5. Félkész megmunkálás
6. Szimmetrikus kettős V-horony kialakítás
7. V-horony lejtős helyi plazmanitridálásos edzés
8. Többoldali, rendkívül precíziós köszörülés (V-horony felületek, alsó Unosset alapsík)
9. A beállított rögzítőcsap és a reteszelőfurat befejező megmunkálása
10. Állítható stop-blokk alkatrészfeldolgozás
11. CMM több elemből álló geometriai profil szkennelés
12. Körvonalas önközpontosító ismétlődő szimulációs teszt
13. Lézeres sorozatszám-jelölés
14. Az egész egység rozsdamentes passziválása
15. Utolsó vizuális + méretellenőrzés
16. Késztermékek raktározása
Telepítési útmutató
1. A JWGRIP TP Unoset Vee Vise huzal-EDM Unoset munkaasztalra történő felszerelése előtt teljesen tisztítsa meg a gépet az Unoset helymeghatározási jellemzőkkel és a satu aljának Unoset alapfelületével; távolítsa el a huzalvágott iszapot, fémforgácsot és a dielektromos folyadék maradványait. A beszorult idegen részecskék a satu testének megdöntését és elrontják a helymeghatározási pontot.
2. Húzza meg az Unoset rögzítőcsavarokat az ajánlott nyomatékkal; A túlnyomatékos rögzítés mikroelhajlást hoz a főtest alapsíkján.
3. A körkörös munkadarab elhelyezése előtt alaposan tisztítsa meg a kettős V-hornyú lejtőket; távolítsa el a V-horony völgyében maradó apró kemény részecskéket, a részecskék rontják az öncentráló pontosságot.
4. Óvatosan helyezze a hengeres nyersdarabot a kettős V-horonyra, állítsa be az eltávolítható axiális ütközőt, hogy korlátozza a rúd tengelyirányú helyzetét, majd fejezze be a rögzítő mozgást. Soha ne üss kalapáccsal a kerek rudat, hogy erőltesse az ülést.
5. A befogás befejezése után végezzen egyszerű mérőtapintó-ellenőrzést a munkadarab központi helyzetére vonatkozóan, mielőtt végrehajtaná a formális huzalvágási programot. A mechanikus önközpontosítás nem helyettesítheti teljes mértékben a szondán alapuló koordináta-finomkompenzációt.
6. A tartálygyártási munka befejezése után: szükség esetén vegye ki a satut, alaposan öblítse le a kettős V-hornyot az iszaptörmelékek lemosásához, és szárítsa meg teljesen az összes referenciafelületet a tároláshoz.
Megoldás értékelése
Három fő munkamegtartó alternatíva a huzal-EDM hengeres tengelydarabokhoz:
közönséges lapospofás satu, laza különálló V-blokk Unoset interfész nélkül, JWGRIP TP UnoSet Vee satu huzalos szikraforgácsoláshoz.
1. Hatékonyság központosítása: A lapospofájú satu kézi újratárcsázást igényel minden új rúdnál. A diszkrét V-blokkok V-típusú helymeghatározást biztosítanak, de hiányzik az Unoset nullapont öröklődése. Az integrált satu a kettős V-hornyú önközpontosítást és a natív Unoset gyorsváltó interfészt ötvözi, lerövidítve a tengelyalkatrészek teljes beállítási idejét.
2. Tartósság víz alatti környezetben: Sok laza V-blokk csak normál oltást kap; A V-lejtő gyorsan kopik a huzalvágás-iszap erózió alatt. A JWGRIP V-horony plazmanitridáló keményítést és az egész egység passzivációs rozsdamentes bevonatát alkalmazza, hogy meghosszabbítsa az élettartamot tartályos munkavégzés esetén.
3. Nullapont-lánc folytonosság: A lapos satu és a különálló V-tömbök nem örökölhetik az Unoset rögzítőpontot; minden telepítés teljes nullapont-újraépítést indít el. A beépített Unoset interfész a JWGRIP satukon megosztja a gépoldali Unoset referenciát a többi helyszíni szerszámkönyvtárral.
4. Vizsgálati szabvány: Sok beszállító csak egyszerű méretellenőrzést végez. Minden JWGRIP egység elvégzi a CMM V-horony profil letapogatását, valamint a kerek rudas önközpontosító ismétlődő szimulációs tesztet. Az ODM egyedi rendelései dedikált szolgáltatás érvényesítést is kapnak.
5. Egyedi megvalósítási kapacitás: Számos gyár csupán rögzített szabvány méretű V-tömböket/satukat árul. A kiforrott ODM munkafolyamattal támogatott JWGRIP beállítja a V-horony szögét, az alkalmazható rúdátmérő hatótávolságát és az Unoset interfészt a speciális tengely nélküli automatizált cellás projektekhez.
GYIK
1. kérdés: A JWGRIP TP UnoSet Vee Vise for Wire EDM teljes mértékben kiküszöbölheti a koncentrikus hibákat, amelyek a nyers készletből származó rúd kerekedetlenségéből erednek?
V: A kettős V-hornyú önközpontosító mechanizmus képes elnyelni a korlátozott nagyságrendű nyersanyag-készletet. Nem tudja ellensúlyozni a súlyos ovális alakváltozást a súlyosan hibás rúddarabokon. A szonda koordináta finomellenőrzése a befogás után továbbra is kötelező a nagy pontosságú tengelyalkatrész-kiosztáshoz.
2. kérdés: Megvalósítható ez a satu pozicionálási korrekció olyan üreges tengelyű részek esetében, amelyek nagy belső excentricitást hordoznak a külső kör és a belső furat között?
V: A JWGRIP TP Unoset Vee Vise a munkadarab külső hengeres felületére támaszkodva valósítja meg a pozicionálást. Reprodukálja a meglévő külső kör geometriai középpontját, és nem tudja módosítani a már meglévő excentricitást a külső kör és az üreges tengelyű nyersdarabok belső furatai között.
3. kérdés: Ha nem szabványos V-horony szögre, speciális rúdátmérőjű távcsőre vagy Unoset interfészre van szükség, tud-e egyedi ODM tervezést biztosítani?
V: Igen. Kérjük, nyújtson be teljes műszaki rajzokat egyértelmű követelményekkel a V-horony beépített szögére, az alkalmazható körrúd átmérőjére, a szerelési felület méretére és a tűrésekre. Mérnöki osztályunk 12 munkanapon belül befejezi a gyárthatóság felmérését és hivatalos árajánlat-visszajelzést ad.
4. kérdés: Mely hibamódok tartoznak a termékgarancia hatálya alá?
V: A JWGRIP TP UnoSet Vee satu a huzalos szikraforgácsoláshoz a nagy pontosságú merülőkörnyezeti munkamegtartó szerelvény a huzal-EDM-hez. A garancia kiterjed a szállítás időpontjában meglévő gyártási eredetű hibákra, mint például a nem szabványos V-horony geometriára és a nullapont-simaság nem megfelelőségére. A kalapácsütés, az idegen részecskék beszorulása, a dielektromos-folyadék-iszap erózió és a normál ciklikus használat okozta károk nem érvényesek a garancián túl.
Kapcsolódó kategória
Kérdés küldése
Elérhetőségei
-
Cím
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong tartomány, Kína
-
Tel
-
Email
Üdvözöljük, hogy küldje el kérdését a JWGRIP-nek. Professzionális műszaki és értékesítési csapatunk ingyenes lámpatest-választást, testreszabott megoldástervezést és pontos árajánlatot biztosít.
Kapcsolódó termékek
Hírek Ajánlások