magyar
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Professzionális R-típusú szikraforgácsoló munkatartó rendszer gyártója precíziós szikraforgácsolási alkalmazásokhoz
Tapasztalt gyártóként, aki az R-típusú EDM munkatartó rendszerre szakosodott,JWGRIPtestreszabott szikraforgácsoló tokmányokat, elektródatartókat és központosító lemezeket fejleszt házon belüli K+F csapatunkon keresztül. Ez a szorítóplatform egy gyorskioldó szerszámmegoldás, amelyet süllyesztett szikraforgácsoló gépekhez, automatikus elektródaváltókhoz és éjjel-nappali szerszámmegmunkáláshoz terveztek. Közben mi is szállítunkNullapont pozicionáló rendszerés Quick Change Workholding System az Ön szélesebb körű CNC automatizálási igényeihez. Árajánlatért és részletes specifikációért keressen bátran!
Hol vész el valójában az elektródák pontossága?
Minden szerszámüzlet tudja, hogy az üreg minősége az elektródák pontosságától függ. A pontosság azonban nem az EDM-gépen jön létre, hanem már jóval korábban létrejön, és gyakran elveszik. A szokásos veszteségi pontok a következők: befogási eltérés, amikor az elektródadarabot a CNC-gépre állítják, mérési hibák az ellenőrzés során, deformáció a kezelés során, és helyzeteltolódás minden elektródacserekor az EDM asztalon.
Sok műhely ezeket a veszteségeket "normál termelési eltérésként" fogadja el. Valójában felgyülemlik: 0,01 mm-es eltolás a befogásnál, további 0,02 mm-es cserénél, és hamarosan az üreg fala már nem egyezik a 3D-s modellel - a forma átdolgozásra kerül, az elektródát pedig újra kell vágni.
Hogyan akadályozzák meg a professzionális penészműhelyek ezeket a felhalmozódott veszteségeket? Nem hagyatkoznak csak a kezelői képességekre. Olyan munkatartó rendszerre támaszkodnak, amely az elektróda nullapontját azonosan tartja a CNC elektródagéptől egészen az EDM asztalig.
Technológiai folyamat
CNC elektróda megmunkálás: az elektróda nyersdarab R-típusú elektródatartóba van szorítva. Mivel a tartó automatikusan központosítja a nyersdarabot, a mart elektróda az első vágástól kezdve koncentrikus a nullaponttal. A kerek grafit- vagy rézelektródákhoz az R-típusú ER32 befogópatron EDM elektródatartóhoz szilárdan tartja a szárat a tengelyen.
Ellenőrzés és kalibrálás: a kész elektróda a tartójával együtt a mérőállomásra kerül. Az R-Type CNC kalibrációs blokk EDM Workholding használatával a kezelő gyorsan ellenőrzi a nullapontot, így minden elektróda ismert és ellenőrzött referenciát visz a következő lépésbe.
Nagyoló szikraforgácsolás: az elektróda az EDM gépen lévő tokmányba van rögzítve. Mivel a tokmány minden elektródát ugyanarra a referenciaértékre állít vissza, a nagyoló szikra pontosan ott kezdődik, ahol a program várja, ciklusról ciklusra.
Befejező szikraforgácsolás: Amikor a nagyoló elektróda elfogy, az ugyanarra a tartóra rögzített simítóelektróda ugyanabba a nullapontba esik. Nincs újraszondázás, nincs újra nullázás, nincs találgatás. Így egyesülnek az üreges falak lépcsők nélkül, és ezért marad egyenletes a befejező minőség még késői műszakban is.
Alapvető működési elv
Az R-Type EDM Workholding System egy szabványos, gyorsan cserélhető munkatartó platform a süllyesztő szikraforgácsoláshoz. Az R sorozat a tokmányokat, a tartókat, a hosszabbító rudakat, a befogópatronokat és a központosító lemezeket foglalja magában, amelyek mindegyike egyetlen univerzális alapponthoz rögzül.
A mag kialakítása elválasztja a rögzítést a helymeghatározástól: a nullapontot rögzítik a gépen, és a tartót másodpercek alatt rögzítik vagy elengedik. Mivel minden alkatrész ugyanazt a referenciapontot használja, az elektródák gyorsan cserélhetők újraszondázás vagy nullázás nélkül.
Ez az oka annak, hogy az R-Type rendszer a standard választás az elektródamunkákhoz a szerszámüzletekben, az automatikus elektródacserélőkben és a robotizált szikraforgácsoló cellákban.
Gyakorlati stratégiák
Hogyan csökkenthető az átállás percekről másodpercekre?
A gyakori cseréhez használjon pneumatikus gyorskioldó tokmányokat. Az R-Type D150 pneumatikus szikraforgácsoló tokmány egyetlen levegőjellel old ki és reteszel, ideális műszakonként többször cserélt elektródákhoz.
Hogyan lehet folyamatosan vágni az EDM gépet a következő elektróda előkészítése közben?
Szerelje össze az elektródákat a tartalék tartókra a padban, majd egyszerűen cserélje ki a tartót a gépen. Az R-Type 9 az 1-ben pneumatikus EDM tokmány lehetővé teszi, hogy több elektródát készítsen elő egy összeállításban, ami valós időmegtakarítást jelent a több elektródával végzett üreges munka során.
Hogyan lehet a rendszert illeszkedni a meglévő munkafolyamatokhoz?
Kezdje egy tokmány és egy tartókészlettel a leggyakoribb elektródaméretekhez, majd lépésről lépésre bővítse a tartó- és központosítólemez-családokat.
Kulcsfontosságú szempontok
Nagy vagy kis elektródákat gépel?
A D150 és D100 tokmányok közepes és nagy méretű elektródákhoz illeszkednek; az 54x54 vagy 70x70 méretű központosító lemezekkel ellátott kompakt tartók kisebb, nagy pontosságú elektródákhoz illeszkednek.
Kézi vagy pneumatikus?
A kézi modellek megbízhatóságot és alacsony költséget kínálnak a hagyományos szikraforgácsoláshoz; A pneumatikus modellek felkészítenek az automatizálásra és a robotizált elektródacserére.
Automatizálást tervez később?
Válasszon pneumatikus tokmányokat és nullapontos raklapokat most, hogy leendő robotja vagy raklapcellája újratervezés nélkül csatlakozhasson.
Miért válassza a JWGRIP-et?
A JWGRIP egy professzionális EDM munkatartó gyártó. A helymeghatározó felületek precíziós köszörüléssel vannak ellátva, és minden tokmány, tartó és központosító lemez megismételhetőségét megvizsgálják a szállítás előtt, így a különböző tételekből származó alkatrészek cserélhetők maradnak.
Komplett R-típusú készleteket – tokmány, tartó, hosszabbító rúd, befogópatron és központosító lemez – egy kézből szállítunk, kiküszöbölve az interfész eltérési problémáit.
Támogatjuk az egyedi méreteket és speciális geometriákat, és mérnökeink segítenek az alkatrészek összeillesztésében az EDM gép modelljéhez és az elektróda rutinjához.
Tipikus alkalmazási forgatókönyvek
Süllyesztő szikraforgácsolás fröccsöntő formákhoz, fröccsöntő formákhoz és sajtolóformák üregeihez.
Többelektródos, egymást követő eróziós feldolgozás, amely a nagyolási és a simítási eljárások közötti nullpontkonzisztenciát igényli.
Félautomata vagy teljesen automata szikraforgácsoló cellák gyártására készülő formafeldolgozó műhelyek.
Elektróda előkalibrálási munka CNC segédberendezéseken.




- View as

R-típusú 156 mm-es szikraforgácsoló raklap nullapontos munkavégzéshez
A JWGRIP, a nagy pontosságú szikraforgácsoló munkarögzítő hardverekhez bevált ODM-megoldásokat szállító, tapasztalt beszállító merev konstrukciójú R-típusú 156 mm-es szikraforgácsoló raklapot kínál a Zero Point Workholding számára, amely kulcsfontosságú beszerzési alkatrész a süllyesztő EDM-folyamatok közötti átvitelhez közepes-nagy formagyártó üzemekben. Feszültségmentesített, előedzett ötvözött acélból készült, többciklusú termikus stabilizáláson, R-típusú átmeneti hornyos megmunkáláson és teljes felületű ultraprecíziós köszörülésen esik át. A forgácselterelő vízelvezető architektúrával felfröccsenő szikraforgácsoló tartály környezetében az egyedülálló R-alakú feszültségoldó horony nagy helyi feszültséget terjeszt el az ismételt nullapontos zár-kioldási ciklusokból, és hosszú ideig tartó ciklikus működés után elnyomja a helymeghatározási alapfelület mikrodeformációját.
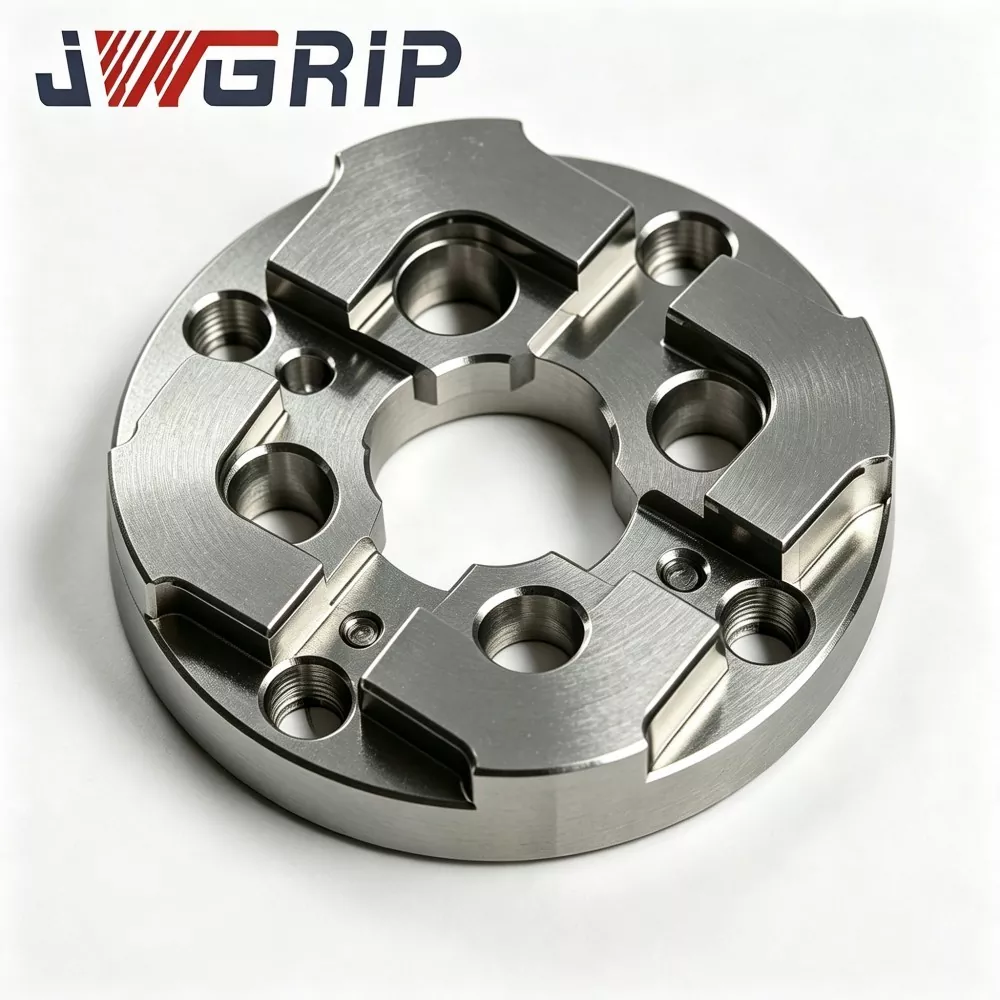
75 mm-es EDM nullpont központosító lemez
A JWGRIP a 75 mm-es EDM nullpont központosító lemez professzionális gyártója és szállítója Kínában, amely közvetlen gyári ellátást és testreszabott szerkezeti beállítást biztosít a közepes-nagy formagyártó műhelyek számára világszerte. Ez egy nagy stabilitású integrált nullpont pozicionáló berendezés, amelyet kifejezetten a süllyesztő EDM nullpont rögzítőrendszerekhez fejlesztettek ki. Egyetlen egységbe integrálja a megerősített deformációgátló szerkezetet és a nagy pontosságú nullapont-illesztési referenciaértéket, gyors nullapont-helyreállítást valósít meg a gyakori formalapkacsere és többelektródás kötegelt megmunkálás során.

R-Type 54x54 EDM központosító lemez
A JWGRIP az R-Type 54x54 szikraforgácsoló központosító lemez professzionális gyártója és szállítója Kínában, szabványos specifikációkkal teljes mértékben raktáron, és támogatja a globális tömeges rendelést a kompakt szikraforgácsológépekhez és a precíziós szerszámműhely projektekhez. Ez egy kopásálló, nagy pontosságú integrált pozicionáló benchmark lámpatest, amelyet kifejezetten kis méretű süllyesztős EDM-berendezésekhez, mini elektródákhoz és többüregű precíziós formafeldolgozási forgatókönyvekhez terveztek. Egyetlen egységbe integrálja az optimalizált R-típusú átmeneti pozicionáló vállszerkezetet és a termikusan stabil mechanikai teljesítményt, kiküszöbölve a hagyományos derékszögű miniatűr központosító lemezek könnyű extrudálási kopásából és sarokforgácsolásából adódó hibáit.
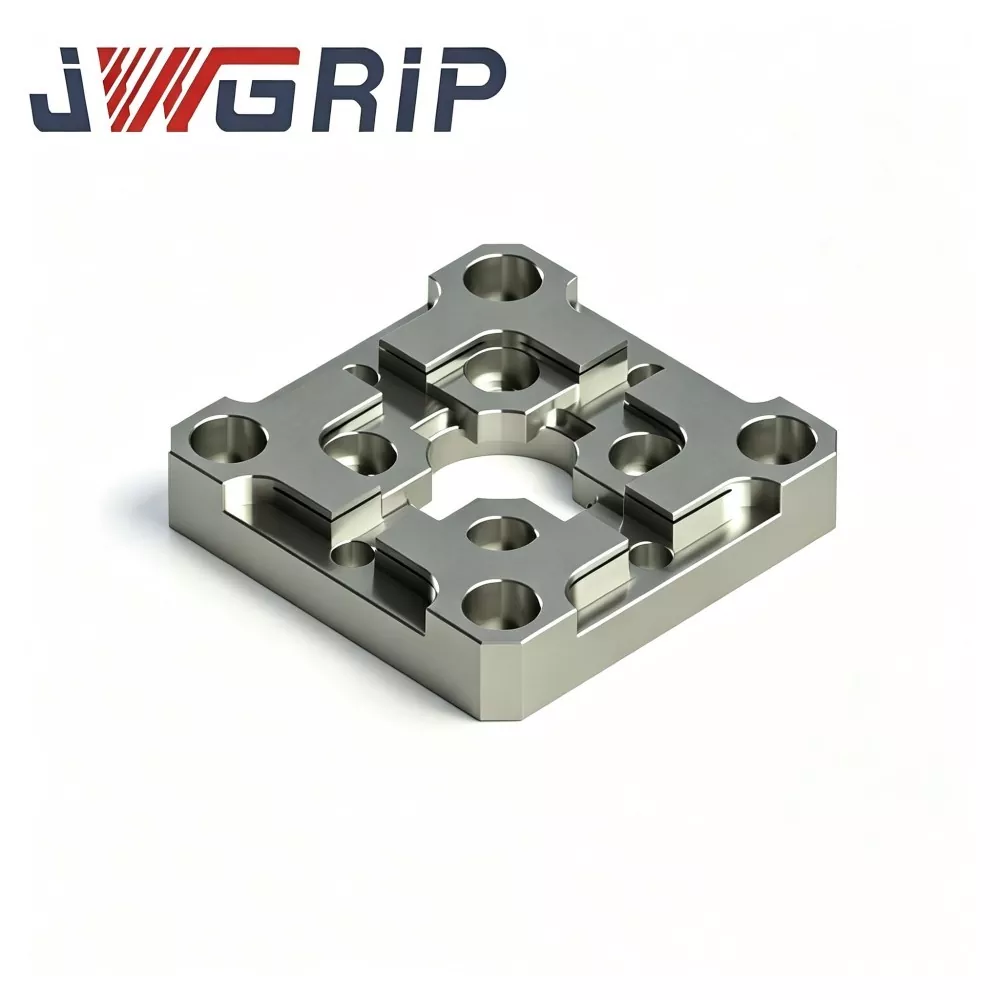
R-Type 70x70 EDM központosító lemez
A JWGRIP az R-Type 70x70 szikraforgácsoló központosító lemez professzionális gyártója és szállítója Kínában, közvetlen gyári szállítást és testreszabott szerkezeti módosítást biztosít, hogy megfeleljen a különféle szikraforgácsoló szerkezeti elrendezési igényeknek. Ez egy nagy pontosságú integrált elektróda pozicionáló benchmark rögzítő, amelyet kifejezetten a süllyesztő EDM szerszámgyártó műhelyekhez optimalizáltak, és a gyors központosításra és az ismétlődő elektródapozicionálási feladatokra összpontosít. Egyetlen kompakt egységbe integrálja a feszültségeloszlatott R-típusú belső letörési struktúrát és az ultrastabil benchmark pozicionálási teljesítményt, hatékonyan oldva meg a hagyományos lapos központosító lemezek éles peremkopását és referenciasodródási hibáit.

R-típusú CNC-kalibrációs blokk EDM-munkatartáshoz
A JWGRIP, a precíziós szikraforgácsoló munkarögzítési tartozékok megbízható, közvetlen gyári és professzionális exportőre, nagy pontosságú R-típusú CNC kalibrációs blokkot szállít EDM-munkatartáshoz, tömeges megrendelésekhez és rajzalapú egyedi projektekhez. Stabilizált szerszámacélból, feszültségmentesítő öregítéssel, többoldalas CNC-marással és ultra-precíziós felületi köszörüléssel készült, ez a kalibrációs blokk stabil geometriai tűréshatárt tart fenn gyakori hőmérséklet-ingadozások és ismételt szondaérintkezés mellett. Az egyedülálló R-típusú lekerekített referenciasarok csökkenti az éles élek kopásának kockázatát, és megismételhető koordináta-eltolási adatokat szolgáltat.
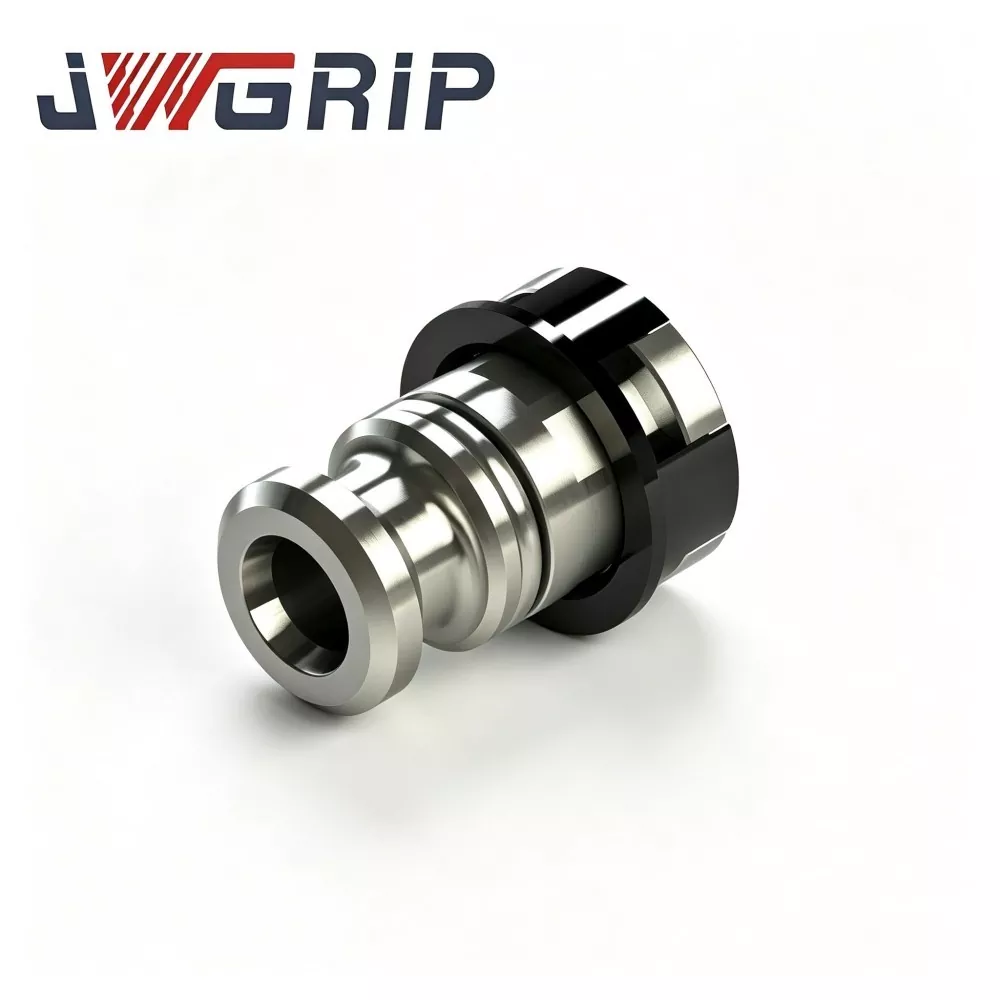
R-típusú pneumatikus vonórúd EDM elektródatartóhoz
A JWGRIP az R-típusú pneumatikus vonórúd professzionális gyártója és szállítója Kínában EDM elektródatartókhoz, szabványos specifikációkkal teljes mértékben raktáron, és globális tömeges rendeléseket is elfogad automatizált intelligens szerszámműhely projektekhez. Ez egy nagy megbízhatóságú integrált pneumatikus húzó alkatrész, amelyet kifejezetten a pilóta nélküli automata süllyesztő EDM gyártósorokhoz terveztek. Egyetlen eszközbe integrálja az optimalizált R-típusú feszültségkiegyenlített erőátviteli szerkezetet és a nagy keménységű korróziógátló mechanikai teljesítményt, kiküszöbölve a feszültségcsillapítást, a helyi feszültségkoncentrációt és a hagyományos egyenes testű vonórudak könnyű kopási hibáit.
A JWGRIP egy professzionális R-típusú EDM munkatartó rendszer gyártó és beszállító Kínában. Szeretettel üdvözöljük gyárunkból kiváló minőségű termékek nagykereskedelmében versenyképes áron.
Hírek Ajánlások