magyar
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






R-típusú CNC-kalibrációs blokk EDM-munkatartáshoz
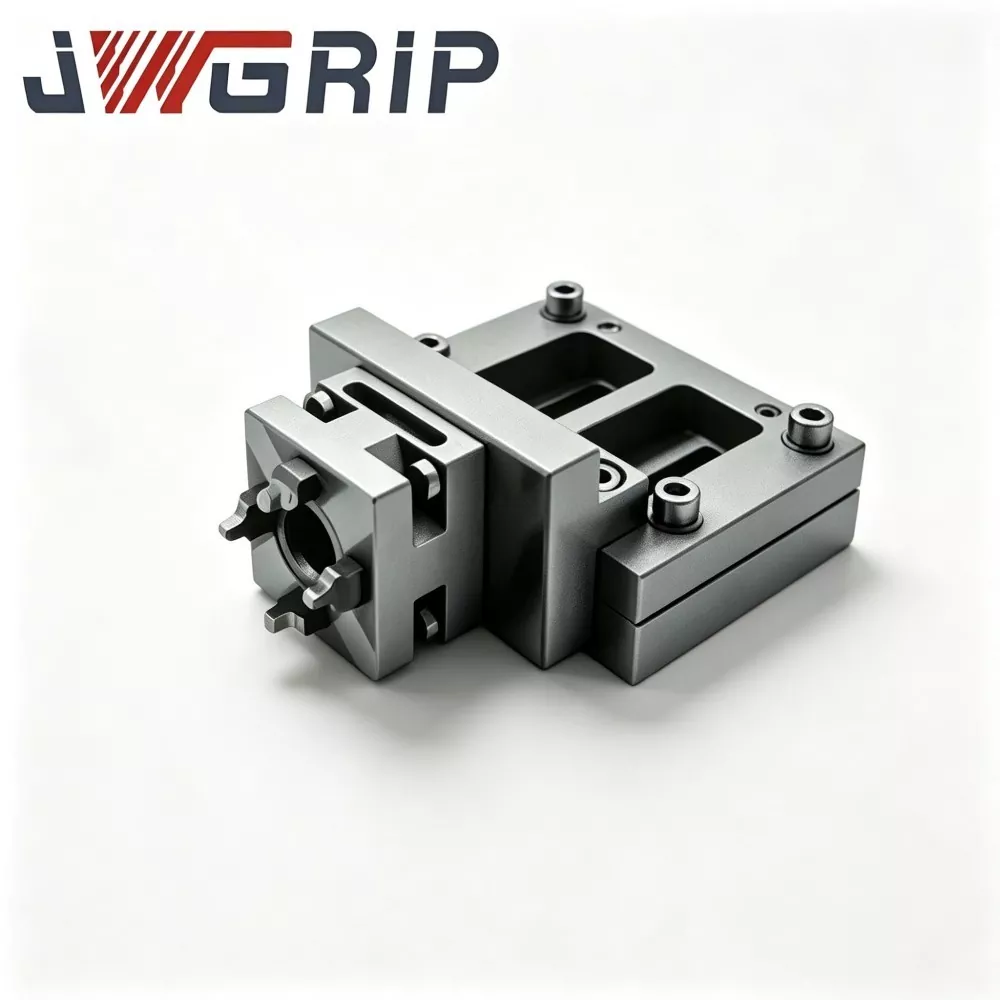
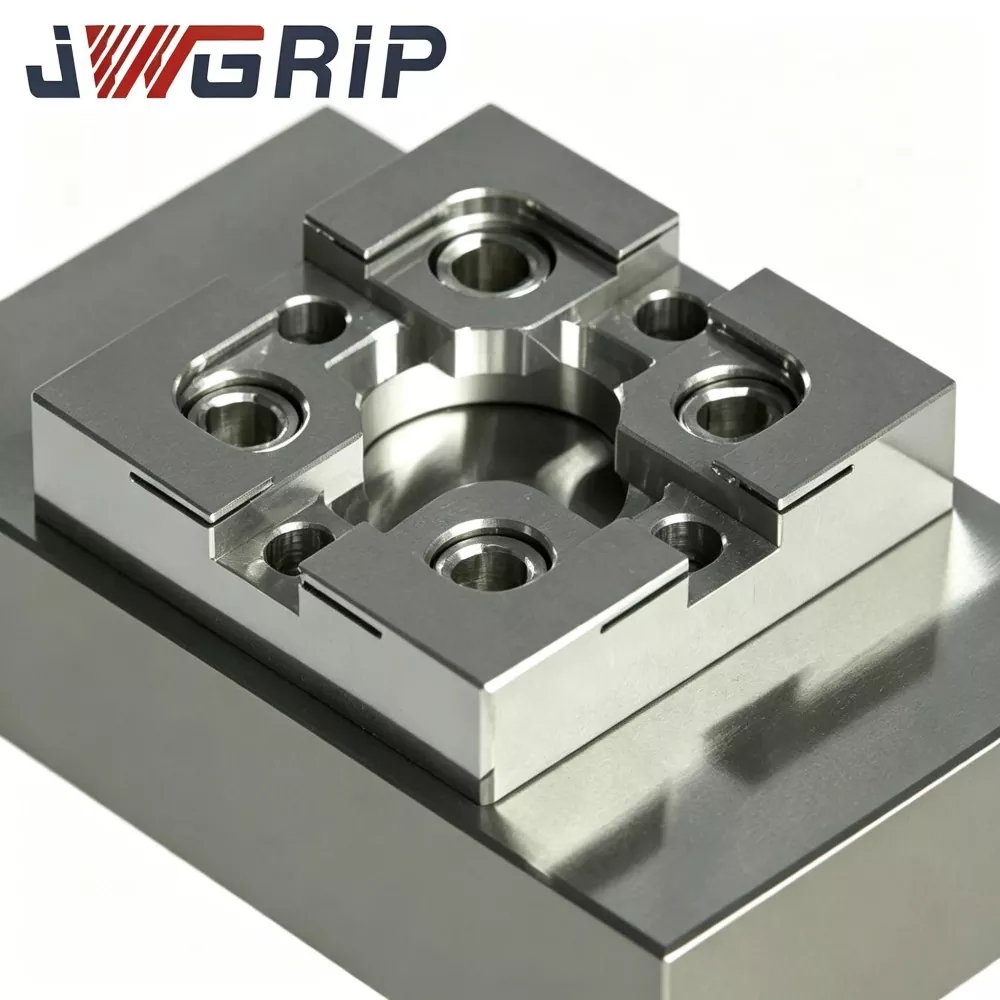
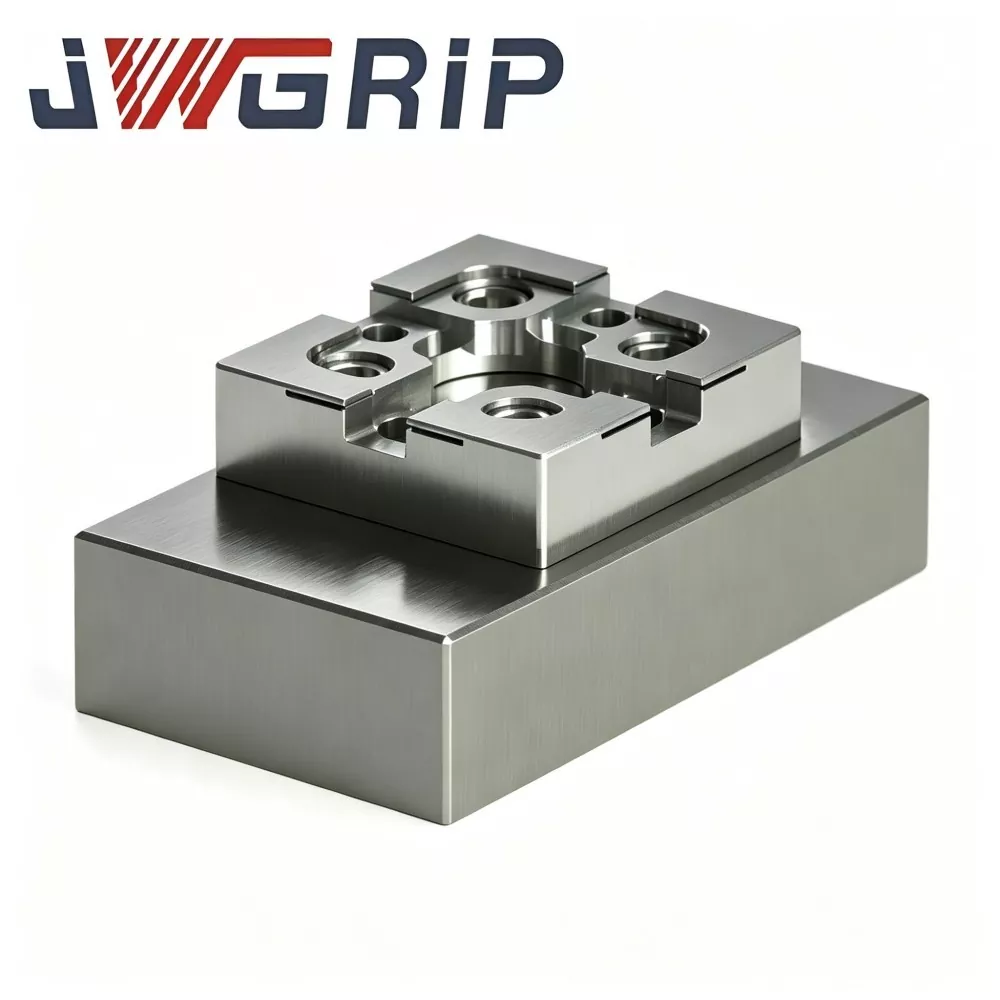
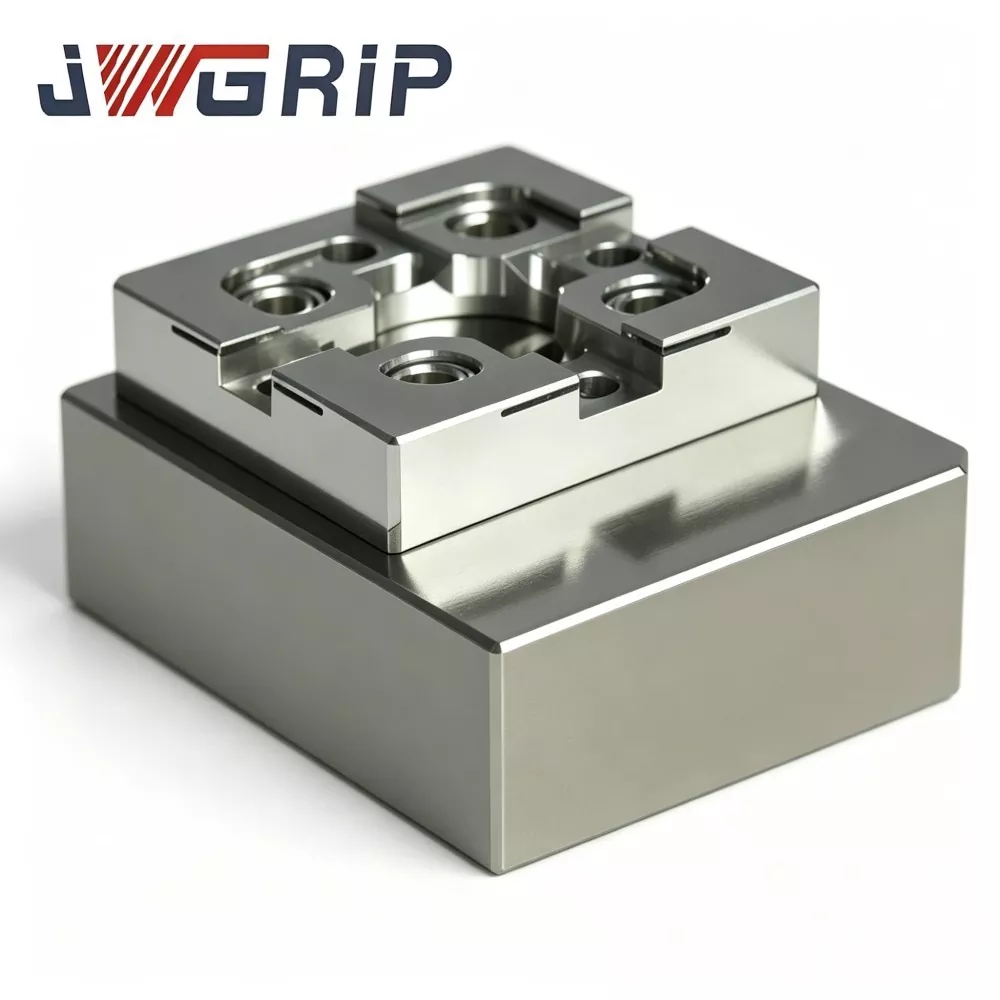
A JWGRIP, a precíziós szikraforgácsoló munkarögzítési tartozékok megbízható, közvetlen gyári és professzionális exportőre, nagy pontosságú R-típusú CNC kalibrációs blokkot szállít EDM-munkatartáshoz, tömeges megrendelésekhez és rajzalapú egyedi projektekhez. Stabilizált szerszámacélból, feszültségmentesítő öregítéssel, többoldalas CNC-marással és ultra-precíziós felületi köszörüléssel készült, ez a kalibrációs blokk stabil geometriai tűréshatárt tart fenn gyakori hőmérséklet-ingadozások és ismételt szondaérintkezés mellett. Az egyedülálló R-típusú lekerekített referenciasarok csökkenti az éles élek kopásának kockázatát, és megismételhető koordináta-eltolási adatokat szolgáltat.
Az ismételt elektródaigazítás és a koordináta-kalibráció könnyen felhalmozhatja a kézi hibákat a napi szikraforgácsolási formafeldolgozás során. A hagyományos négyzet alakú kalibrációs blokkok éles éles kopásnak vannak kitéve a szondával való hosszan tartó érintkezés után; a sarok összeomlása és a felület kopása a referenciaadatok eltolódását, inkonzisztens szikraközöket és instabil üregpontosságot okoz a kötegelt öntőformagyártásban. A JWGRIP R-típusú CNC kalibrációs blokk beépített stabilizált szerszámacélt és teljes feszültségmentesítő öregítést alkalmaz a hő által kiváltott deformáció elkerülése érdekében.
Minden referenciafelület ultraprecíziós köszörülést kap, míg az optimalizált R-típusú lekerekített sarok eloszlatja a szonda ütközési nyomását, lassítva az élek kopását. Az R-típusú CNC kalibrációs blokk az EDM Workholding számára szabványosítja a gépi hivatkozási munkafolyamatot, és alapvető precíziós etalonként szolgál a nagy volumenű, többüreges szerszámgyártáshoz; a szabványos kellékanyag és az egyedi rajzalapú feldolgozás egyaránt támogatott.
Oldja meg a fájdalompontokat
A CNC-marást és a süllyesztő-EDM-et keverő formagyártó műhelyek gyakran találkoznak problémás koordináta-konzisztencia kockázatokkal: - Sok gyár még mindig a kézi mérőórás beállításra vagy a hagyományos négyzetes kalibrációs blokkokra támaszkodik. Az éles 90°-os sarkok mikroforgácsolást hoznak létre a szonda több százszori érintése után. A referenciaadatok csendben sodródnak, korai figyelmeztetés nélkül. - A rejtett halmozott eltérés csak akkor jelenik meg, ha több formaüreg már megmunkálásra került, ami magas költségű munkadarab-hulladékot eredményez.
A JWGRIP optimalizálja ezt a kalibrációs blokkot a fent említett kockázatok megcélzására:
1. Az integrált stabilizált szerszámacél anyag teljes, többlépcsős feszültségmentesítő öregítéssel kiküszöböli a belső feldolgozási feszültséget, és visszatartja a műhely környezeti hőmérséklet-változása által okozott deformációt.
2. Az összes referenciafelület rendkívül precíziós csiszolása kiváló síkságot és merőlegességet garantál.
3. R-típusú, lekerekített sarkú referenciaél eloszlatja a szonda érintkezési nyomását, nagymértékben lelassítva a sarokkopást és a mikroforgácsolást. A kalibrációs adatok hosszú távú ismételhetősége biztosított.
4. Szabványosítja a gépen történő hivatkozási lépéseket, és csökkenti az ismételt vágási munkát. Javítja az általános szikraforgácsolási megmunkálási konzisztenciát a nagy pontosságú, többüreges szerszámok tömeggyártásához.
5. Szabvány méretek raktáron; rajzvezérelt egyedi feldolgozás érhető el a speciális automatizálási berendezés elrendezési követelményekhez.
Műszaki Funkció
1. R-típus Lekerekített sarkok Kopásgátló referencia élszerkezet Az optimalizált lekerekített átmenet helyettesíti az éles derékszögű sarkokat. Az összehasonlító kopásvizsgálat bizonyítja, hogy azonos érintési frekvencia mellett a sarokkopás mennyisége kb. 31 % a hagyományos négyzet alakú kalibrációs blokkokhoz képest, hatékonyan késlelteti a forgácsolás okozta referenciaél-hibát.
2. Többlépcsős feszültségoldó öregedéskezelés A kiváló minőségű stabilizált szerszámacél hordozó többlépcsős termikus öregítésen esik át a maradék belső feszültség minimalizálása érdekében. Finomcsiszolás után a stabil síkság és a merőlegesség a 18-28 ℃-os műhelykörnyezeti hőmérséklet-tartományon belül megmarad; méretváltozás 0,002 mm alá szabályozva.
3. Többfelületű, ultraprecíziós csiszolási folyamat Hat kulcsfontosságú referenciafelület ultraprecíziós felületi csiszolását végzi. A szomszédos felület merőlegessége ≤0,003 mm; minden referenciafelület síksága ≤0,002 mm. A kiváló geometriai pontosság megbízható origó-eltolás számítást tesz lehetővé az EDM automatikus tapintóciklusaihoz.
4. Felületi passziválás korrózió elleni védelem Sűrű passzivációs rozsdagátló kezelés a külső felületeken. Ellenáll a kifröccsenő szikraforgácsoló dielektromos folyadék okozta kémiai eróziónak, és csökkenti az oxidáció kockázatát nedves tartály körüli műhelykörnyezetben.
5. Sokoldalú, előre megmunkált szerelési elrendezés Előre gyártott szabványos rögzítőmenet furatok és rögzítőcsap furatok. Közvetlenül nullpont rögzítőlapokra, mágneses tokmányokra vagy egyedi alaplapokra rögzíthető extra másodlagos megmunkálás nélkül.
6. Standard méretek plusz rajzvezérelt egyedi módosítások A szokásos forma-munkatartó standard méretek raktáron vannak. A nem szabványos szikraforgácsolószerelvény-projekteknél az egyedi referenciafelület-elrendezés, a furatminta és a külső körvonal-beállítások a műszaki rajzok szerint támogatottak.
7. Teljes egység nyomon követhető metrológiai vizsgálata Minden kész blokkot egyedi sorozatszámmal lézerrel megjelölnek. A laposságot, a merőlegességet és az R-sarok méretét lefedő teljes metrológiai rekordokat archiválunk minden egyes darabnál, így támogatva a nyomon követhető minőségirányítást a nagy volumenű formakészítők számára.
Teljes gyártási folyamat
A JWGRIP R-Type CNC kalibrációs blokk minden gyártási tétele EDM Workholding számára szabványos, teljes sorozatú gyártási munkafolyamatot hajt végre: Nyersanyag bejövő összetétel teszt → durva CNC marás → többlépcsős feszültségmentesítési öregítés → félkész megmunkálás → R-sarok alakítás → precíziós csiszolás → precíziós csiszolás az összes referencia- és csapszeghez. ellenőrzés → lézeres sorozatszám jelölés → felületi rozsdagátló passziválás → végső újraellenőrzés → készáru raktározás.
● A gyártás az ISO 9001 minőségirányítási rendszer szabályait követi.
● Mag mérőeszközök: CMM, optikai interferométer, négyzetes szabályos merőlegesség-mérő, mindegyik kap időszakos metrológiai kalibrációt.
● Minden kész egységhez független vizsgálati jelentés tartozik; Anyagtanúsítványok és részleges harmadik féltől származó hitelesítési feljegyzések az ügyfél kérésére szállíthatók.
Tárolási útmutató: A kalibrációs blokkot tartsa az antimágneses ütésálló mérődobozban. Kerülje el a nehéz tárgyak ütését, a forgácskarcolódást és a hosszú távú nedvesség hatását. Alaposan törölje le a referenciafelületeket minden egyes gépi használat után tárolás előtt. Az ütés láthatatlan mikrodeformációt okozhat, és károsíthatja a mérési pontosságot látható horpadás nélkül is.
Hibaelhárítási referencia táblázat
|
Tünet |
Lehetséges kiváltó ok |
Javasolt kezelés |
|
A koordináta-eltolás leolvasása ismételten ingadozik |
Piszkos illeszkedő rögzítőfelület;laza rögzítőcsavar;hajlított szondatoll |
Szerelje szét, tisztítsa meg az érintkezési felületeket, húzza meg újra a csavarokat; ellenőrizze és cserélje ki a sérült szonda tollat |
|
A származási eltérés hetekig tartó működés után fokozatosan növekszik |
A referencia-él kopás vagy mikro-forgácsolás |
Ellenőrizze a sarok állapotát a nagyító műszer alatt; cserélje ki a blokkot, ha megjelenik a kopásnyom |
|
Nagy merőlegességi hiba a tapintási eredményben |
A túlnyomott csavar torzítja a blokkot; idegen részecskék rekedtek a blokk alapja alatt |
Szerelje vissza a nyomaték-specifikációnak megfelelően; alaposan tisztítsa meg az alsó ülésfelületet |
Benchmark rész
A legtöbb kereskedelemben kapható szikraforgácsoló tömb éles, 90 fokos derékszögű sarkokat alkalmaz, R-típusú feszültségeloszlási profil nélkül; sok gyártó kihagyja a többciklusú öregítést, és csak egyszerű oltást alkalmaz.
1. Sarok kopásgátló képesség: A versenytárs éles szögű blokkjai 400-700 szondaütés után mikroforgácsolást generálnak. A JWGRIP R-típusú lekerekített átmenet nagymértékben javítja a forgácsolás elleni teljesítményt a szonda ismételt kopogtatása esetén.
2. Belső stresszkezelés: Sok konkurens termékből hiányzik a másodlagos öregedés. Az utólagos köszörülés lassú feszültségoldása lapossági eltolódást vált ki a változó műhelyhőmérséklet mellett. Többlépcsős öregítésünk eltávolítja a legtöbb maradék feszültséget a hosszú távú geometriai stabilitás érdekében.
3. Ellenőrzési szabvány: Egyes beszállítók csak részleges méretminta-ellenőrzést végeznek. Minden JWGRIP blokk teljes körű CMM-ellenőrzést kap egyedi sorozatszámmal a nyomon követhetőség érdekében.
4. Egyedi projektképesség: Sok gyár csak rögzített szabványos méreteket tud szállítani. A közvetlen gyári exportorientált kapacitást kihasználva egyedileg módosított blokkokat fejlesztünk a speciális szikraforgácsoló berendezés-elrendezési követelményekhez.
GYIK
1. kérdés: A JWGRIP R-Type CNC kalibrációs blokk EDM-munkatartáshoz nulla sarokkopást érhet el?
V1: Az R-típusú lekerekített sarok lelassítja a kopás és a mikroforgácsolás kockázatát, ennek ellenére a kopás nem valósítható meg több ezer szonda becsapódása után. Napi használat során továbbra is szükséges a rendszeres nagyított szemrevételezés. Azonnal cserélje ki a blokkot, ha karcolások, kopásnyomok vagy bevágások jelennek meg a referenciaéleken, hogy elkerülje a hibás koordináta-referencia adatokat.
2. kérdés: Alkalmazható ez a kalibrációs blokk offline kész alkatrész méretellenőrzésére?
2. válasz: A JWGRIP R-Type CNC kalibrációs blokk EDM gépi koordináta-hivatkozáshoz van optimalizálva. Nem a kész alkatrészek nagy pontosságú offline ellenőrzésére tervezték. Kérjük, válasszon szabványos mérőtömb-készleteket, ha laboratóriumi típusú offline mérésre van szüksége.
3. kérdés: Támogatja az egyedi gyártást speciális külső méretekhez vagy nem szabványos rögzítőlyuk-elrendezéshez?
A3: Igen. Kérjük, nyújtson be teljes műszaki rajzokat a külső körvonalra, a referenciafelület pozícióira, a furatok elrendezésére és a tűrésadatokra vonatkozó egyértelmű követelményekkel. A mérnöki csapat 12 munkanapon belül elvégzi a gyárthatóság értékelését, és hivatalos árajánlatot ad ki.
4. kérdés: Mely sérülési feltételekre nem vonatkozik a garancia?
A4: Ez egy nagy pontosságú referenciamérő. A garancia a gyártásból eredő hibákra vonatkozik, ideértve a specifikációtól eltérő síkságot, merőlegességet és a szállításkori méreteltérést. Az ütközés, karcolás, nem megfelelő szerelési nyomaték és a normál szervizkopás által okozott sérülések és pontosságvesztések nem tartoznak a garancia hatálya alá.
Kapcsolódó kategória
Kérdés küldése
Elérhetőségei
-
Cím
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong tartomány, Kína
-
Tel
-
Email
Üdvözöljük, hogy küldje el kérdését a JWGRIP-nek. Professzionális műszaki és értékesítési csapatunk ingyenes lámpatest-választást, testreszabott megoldástervezést és pontos árajánlatot biztosít.
Hírek Ajánlások