magyar
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Nagy teljesítményű kézi nullapontos húzócsapok a precíziós rögzítéshez
A kézi nullpont húzócsapok ipari minőségű alkatrészszállítójaként,JWGRIPszabványos rögzítő csapokat, nagy terhelésű csapopciókat és egyedileg adaptált menetes nyersdarabokat szállít a fixture-utólagos szerelőműhelyeknek, a lámpatest-integrátoroknak és a folyamatmérnököknek, akik a nullapont-helymeghatározási logikát kívánják átvenni, miközben megtartják a meglévő rögzítőlemezeket, egyedi fúrókat és házi készítésű szerszámokat. A JWGRIP is biztosítjaNullapontos szorítótokmány sorozatés a Quick Change Fixture Disc sorozat komplett és megbízható helymeghatározó láncok építéséhez az utólag felszerelt régi generációs lámpatestekhez.
Utólagos felszerelési megoldások és minőségi kockázatok
A műhelyekben nagy mennyiségben halmozódnak fel egyedi gyártású fúrók és rögzítőlemezek az évekig tartó megmunkálás során. A legtöbb ilyen házi készítésű eszköz stabil teljesítményt biztosít bizonyos alkatrészcsaládok számára, de hiányoznak beépített interfészek a modern nullapontos hardverekhez. Sok termelési csapat közvetlenül eldobja ezeket a használható eszközöket a munkatartó rendszerek frissítése során, ami szükségtelen beszerzési költségeket és erőforrás-pazarlást eredményez. A kézi helymeghatározó csapok egyszerű, de kritikus átmenet hardverként működnek, és nullaponttal kompatibilis interfészeket adnak a meglévő rögzítőalapokhoz. Ahelyett, hogy a teljes rögzítőlemez-készletet a semmiből készítenék újra, a gyárak befejezhetik a rendszer korszerűsítését ezeknek a kompakt alkatrészeknek a beszerelésével.
Az alacsony minőségű cserecsavarok rejtett kockázatokat jelentenek a napi gyártás során. A gyengébb hőkezelés és a durva kúpos csiszolás instabil érintkezési teljesítményt eredményez. Ismételt befogási ciklusok után fokozatosan felületi karcolások és menetdeformáció lép fel. Ezeket a finom sérüléseket nem lehet egyszerű szemrevételezéssel észrevenni, de lassú pozicionálási sodródást váltanak ki a kötegelt megmunkálás során. A kezelők több időt töltenek a munkadarab nullapontjainak újratapintásával, anélkül, hogy észrevennék, hogy a kopott interfész alkatrészei az inkonzisztens méreteredmények kiváltó okai.
Alaptermék
Precíziós D16 nullapontos húzócsap CNC-munkatartáshoz: Ezt a kompakt változatot széles körben alkalmazzák könnyű és közepes terhelésű maráshoz, kis formaelemekhez és sűrű, több állomásos rögzítőelrendezésekhez. Kis külső mérete lehetővé teszi több helymeghatározási pont elrendezését a korlátozott lemezterületen belül. A legtöbb kompakt méretű tokmányhoz és rögzítőtárcsához illeszkedik az általános célú CNC műhelyekben.
Precíziós D20 nullapontos húzócsap CNC rögzítéshez: Megerősített kúpos szerkezettel és nagyobb teherhordó keresztmetszettel tervezték. Ez a nagy teherbírású változat megbirkózik a nagy teherbírású marással, vastag tömör nyersdarabokkal és nagy össztömegű szerelvényekkel. Nagy statikus terhelés mellett egyenletesebben osztja el a szorítófeszültséget.
Utólagos felszerelési és telepítési megjegyzések
A rögzítési furatok elrendezése közvetlenül befolyásolja a készülék hosszú távú teljesítményét. A beépítési pozícióknak megfelelő biztonsági távolságot kell tartaniuk a rögzítőelemek éleitől és a nagy igénybevételnek kitett vágási zónáktól. A furatok helytelen elosztása az alaplemez helyi deformációját okozhatja, amikor a lehúzó erő hat, és tovább torzíthatja az egész referenciasíkot.
Az összeszerelés során a nyomatékszabályozás állandó figyelmet érdemel. A túlzott meghúzási nyomaték deformálja a meneteket és károsítja a precíziós köszörülésű kúpos felületeket. Az elégtelen nyomaték miatt a csapok lazán csatlakoznak a rögzítőelemekhez, ami lassú pozícióváltáshoz vezet folyamatos vágási vibráció mellett. A felhasználóknak követniük kell az ajánlott nyomatékparamétereket, nem pedig a személyes üzemeltetési tapasztalatokra hagyatkozniuk.
A felület tisztasága egy másik nem alku tárgya. A kúpos felületeken megtapadt apró fémforgácsok, hűtőfolyadék-maradványok és finom csiszolópor blokkolja a teljes felület-felület érintkezést. Még a mikroméretű szennyeződések is közvetlenül mérhető nullponteltolássá alakulnak át a kész megmunkált alkatrészeken.
Használati specifikáció
A Zero Point Clamping Chuck sorozattal párosítva a csap kúpos specifikációinak teljes mértékben meg kell egyeznie a céltokmányok belső üregének geometriájával. A nem megfelelő paraméterek részpontos érintkezést, feszültségkoncentrációt és felgyorsult kopást okoznak mind a tokmány, mind a csap érintkezési felületén.
A Quick Change Fixture Disc Series sorozattal együttműködve ezek a csapok új életet lehelnek a régi, egyedi formázóba. Az utólag felszerelt örökölt szerelvények közvetlenül a rögzítőtárcsákra szerelhetők. A gyárak megőrzik az értékes meglévő szerszámforrásokat anélkül, hogy nagy mennyiségű vadonatúj rögzítőlemezt kellene újragyártani. Az egységes specifikációkezelés elengedhetetlen a vegyes berendezéskészletekhez. Az egy műhelyben lévő összes utólag beszerelt fúrószerszámnak ugyanazt a tőcsavar szabványt kell alkalmaznia, és minden módosított szerelvénynek egyértelmű fizikai jelölésre van szüksége. Ezzel elkerülhető az emberi hiba által okozott összeszerelési hibák a forgalmas üzletekben.
Gyártási folyamat
A JWGRIP erősen ötvözött acél alapanyagból gyártja ezeket a helymeghatározó csapokat. A kulcsfontosságú kúpos elhelyezésű felületek karburáló oltókezelést kapnak, amelyet ultraprecíziós köszörülés követ. A menetszakaszok szűk tűréshatárú precíziós menetfúrást alkalmaznak, hogy garantálják a csereszabatosságot a különböző gyártási tételek között. Minden kész csap átmegy a kúpos profil vizsgálaton, a menetméret ellenőrzésen és a keménységi mintavételi teszten a szállítás előtt. A mintavételezési kompatibilitási teszteket az illesztett tokmány hardverén végzik. Egyedi hosszúságú csapok, speciális menetes formák és módosított kúpos profilok állnak rendelkezésre speciális célú rögzítő-utólagos projektekhez.
Szokásos karbantartási útmutató
Ezek a miniatűr interfész-komponensek minden rögzítő-lecsavaró hurokban kibírják a ciklikus lehúzó erőt, a súrlódást és a mikroütődést. A rendszeres karbantartásnak magában kell foglalnia a vizuális megjelenés ellenőrzését és a kúpos felület alapos tisztítását. Minden erős karcolásnyomot, menetdeformációt vagy nyilvánvaló kopást tartalmazó csapot azonnal ki kell cserélni. A leromlott szegecsekkel való gyártás folytatása folyamatosan aláássa a teljes nullapontos munkamegtartó ökoszisztéma alappontosságát.





- View as
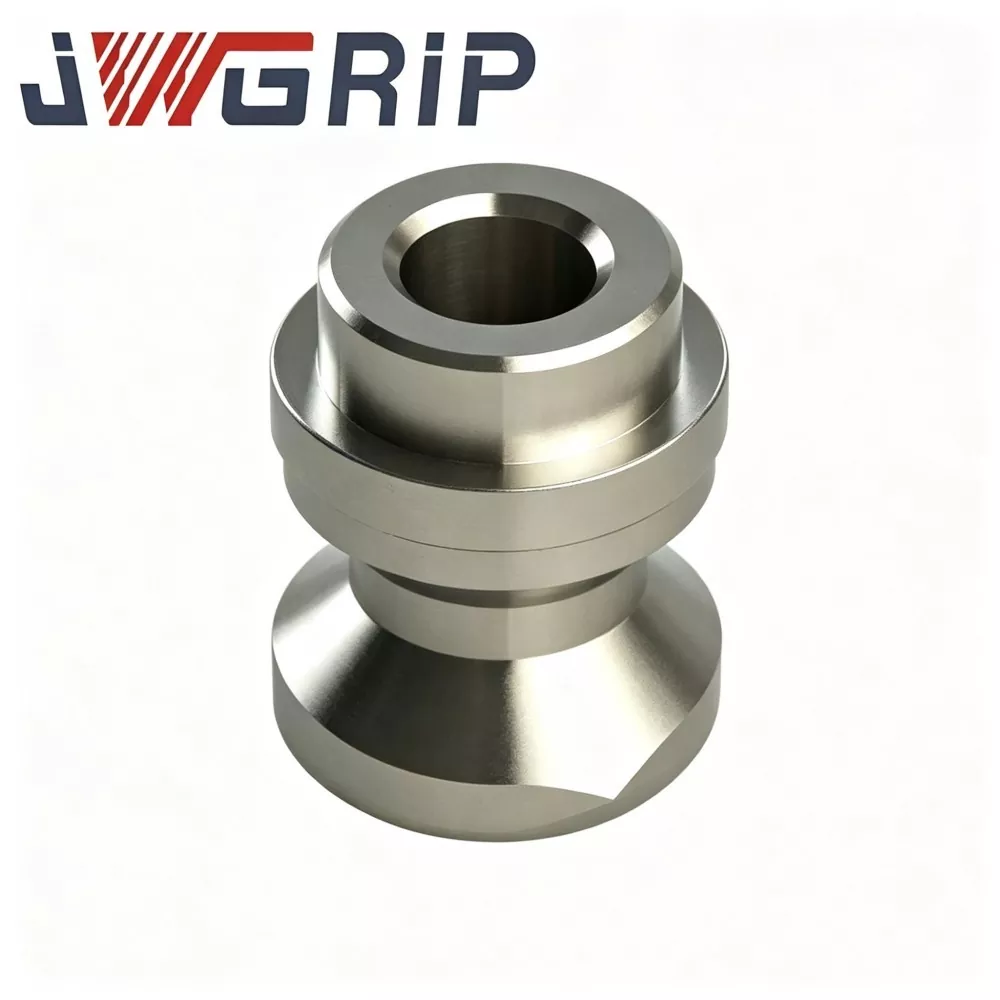
Precíziós D20 nullpont húzócsap CNC rögzítéshez
A JWGRIP a Precision D20 Zero Point Pull Stud for CNC Fixture professzionális gyártója és szállítója Kínában, közvetlen gyári értékesítési szolgáltatást nyújtva a teljesen raktáron lévő szabványos modellekkel a globális rögzítésintegrátorok, CNC-gépműhelyek és szerszámkarbantartó részlegek kiszolgálása érdekében. Ez egy nagy teljesítményű mag teherhordó pozicionáló alkatrész, amelyet kifejezetten a D20 sorozatú nullapontos rögzítő szerszámrendszerekhez terveztek és illesztettek. A benchmark pozicionálást, a reteszelő erőátvitelt és a forgásgátló kényszer funkciókat egyetlen optimalizált szerkezeti egységbe integrálva tökéletesen alkalmazkodik a nagy sebességű marási, fúrási és többtengelyes kompozit forgácsolási folyamatokhoz.
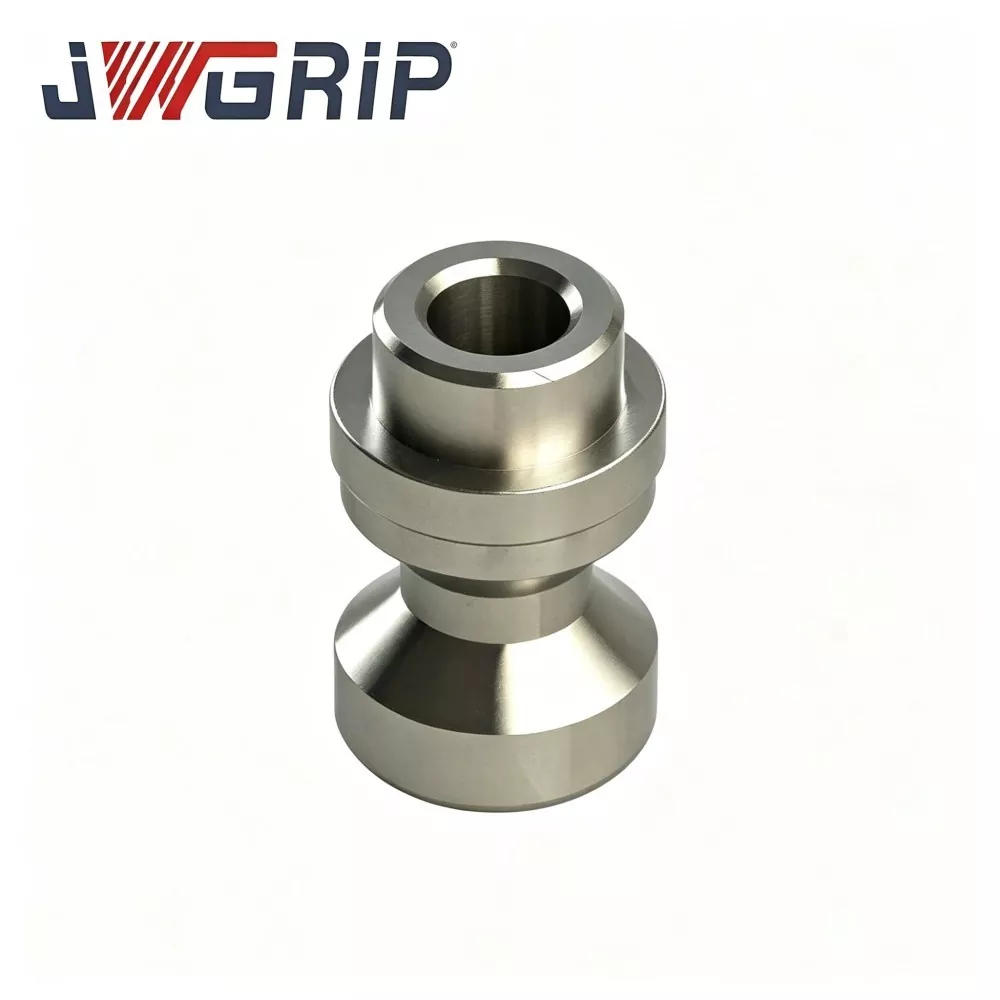
Precíziós D16 nullpont húzócsap CNC-munkatartáshoz
A JWGRIP a Precision D16 Zero Point Pull Stud for CNC Workholding professzionális gyártója és szállítója Kínában, a szabványos specifikációkkal teljes mértékben raktáron van, és elfogadja a globális tömeges megrendeléseket CNC megmunkáló gyárak, fixture integrátorok és szerszámterem karbantartó csapatok számára. Ez egy nagy pontosságú magpozicionáló és -reteszelő alkatrész, amely professzionálisan illeszkedik a D16 sorozatú nullapontos rögzítőrendszerekhez CNC-munkatartásban. A nagy pontosságú pozicionálási benchmark és a stabil erőátviteli szerkezet egyetlen egységbe integrálása révén a nagysebességű megmunkálás során alapvető funkciókat lát el a rögzítés pozicionálásában, a reteszelő erőátvitelben és az ismételt pozicionálási benchmarkingban.
A JWGRIP egy professzionális Kézi nullpont húzócsapok gyártó és beszállító Kínában. Szeretettel üdvözöljük gyárunkból kiváló minőségű termékek nagykereskedelmében versenyképes áron.
Hírek Ajánlások