magyar
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Huzalos szikraforgácsoló tokmányok gyártója a pontosság és a megbízhatóság érdekében
A Wire EDM tokmányok elkötelezett munkahelyi fejlesztőjeként,JWGRIPalacsony torzítású kézi satuegységeket, pneumatikus befogómodulokat és több irányban állítható rögzítőelemeket gyárt precíziós alkatrészgyárak, szerszám- és szerszámgyártók, valamint alkatrész-deformáció, pozícióeltolódás és víz alatti huzalvágási műveletek rossz megismételhetősége miatt problémát okozó szerelési mérnökök számára.
Az alapelemek feszültségmentesített ötvözött acélt alkalmaznak finomra csiszolt szorítófelülettel, hogy csökkentsék a benyomás által kiváltott vetemedést vékony, törékeny vagy miniatűr munkadarabok esetén. Ezek a szorítóegységek ellenállnak a vízáramlás hatásának, és megakadályozzák az alappont eltolódását a hosszan tartó merülő feldolgozás során. A JWGRIP is biztosítjaR-típusú EDM munkatartó rendszerés EROWA-kompatibilis EDM Workholding, amely biztosítja a folyamatok közötti helymeghatározási konzisztenciát a süllyesztő szikraforgácsolás és a huzalvágásos megmunkálási munkafolyamatok között.
A legtöbb matricagyártó üzem a huzalvágó gépek teljesítményére és a sárgarézhuzal minőségére összpontosít, miközben alábecsüli, hogy a szorítóerő és a rögzítőelem merevsége hogyan befolyásolja a végső méreteket. A vékony falú betétek, az apró formacsapok és a finom préselt alkatrészek rendkívül érzékenyek az egyenetlen nyomóerőre. A közönséges lapos bilincsek vagy egyszerű satuk gyakran helyi deformációt okoznak a meghúzás után. Ha a munkadarab a befogás során eltorzul, a belső feszültség fokozatosan felszabadul a vízbe merített munkatartályban, ami az alkatrész elmozdulását, profilhibát és inkonzisztens vágási hézagot vált ki.
A másodlagos simításhoz való újbóli rögzítés tovább növeli az elcsúszás kockázatát. A piacon számos általános tokmány eredetileg száraz környezetben történő maráshoz készült; szerkezeti merevségük és tömítőképességük nem tud alkalmazkodni a folyamatos vízöblítéshez, a vibrációhoz és a huzalos szikraforgácsoló gépeken belüli hőmérséklet-változásokhoz, ami instabil helymeghatározási pontosságot eredményez az alkatrészek tételeinek feldolgozása után.
Milyen szerkezeti jellemzők különböztetik meg az erre a célra készült szorítószerelvényeket a víz alatti huzalvágáshoz használt, általános célú satuktól?
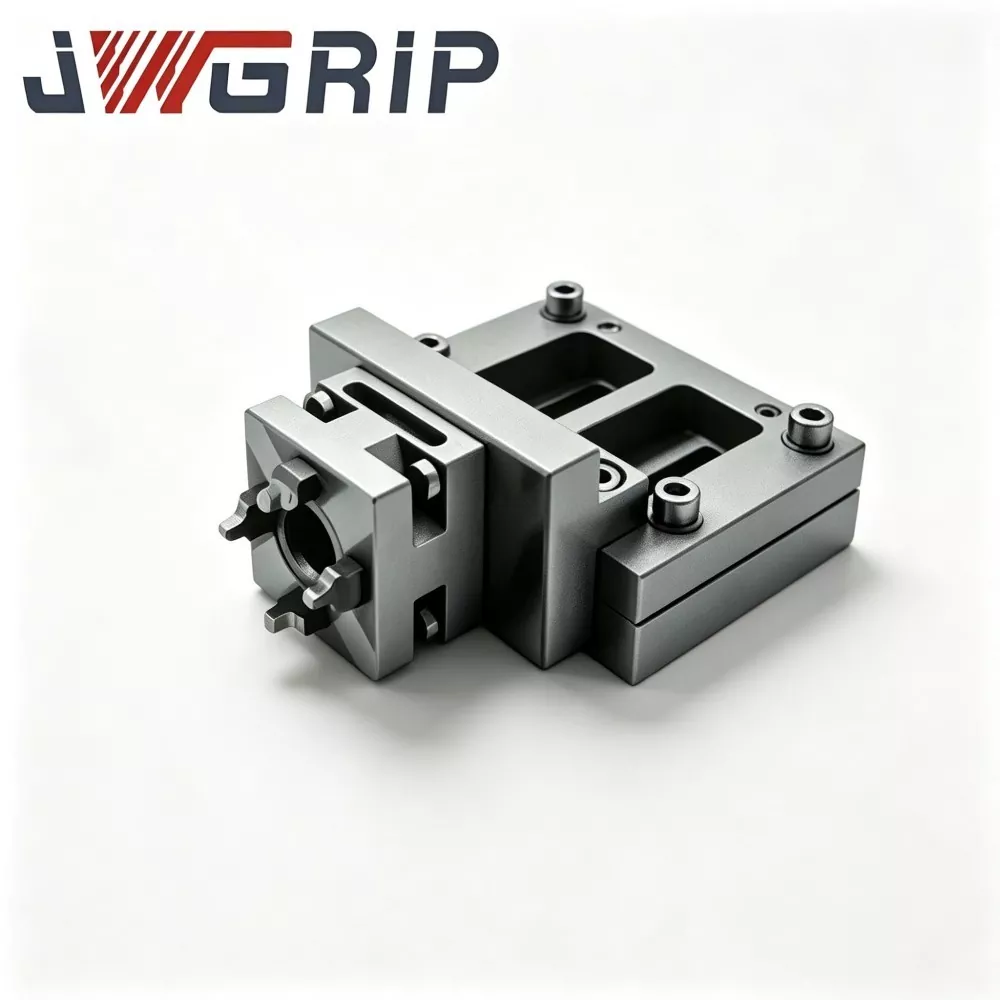
Az általános célú mechanikus satukat tömör, vastag munkadarabokhoz optimalizálták száraz vágási körülmények között. Ritkán veszik figyelembe a vékonyfalú nyersdarabok alkatrész-deformációs kockázatát, a folyamatos vízhatást, vagy a huzalvágási feladatokhoz szükséges többszögű igazítás szükségességét. Ezzel szemben a vezetékes szikraforgácsoló tokmányok teljesen optimalizálva vannak a víz alatti huzalvágási esetekre. A Wire EDM satu precíziós munkavégzéshez megbízható kézi rögzítést biztosít a kis szériás prototípus alkatrészekhez, hozzáférhető beépítési hellyel.
A Pneumatikus tokmány a vezetékes szikraforgácsoló munkavégzéshez állítható, megismételhető szorítóerőt kínál, hogy megakadályozza a vékony falú, törékeny nyersdarabok túlnyomódását tömeggyártási környezetben. Az Unoset Adapter RSM 50 raklapkészlettel a vezetékes EDM-hez gyors raklapcserét és nullapont-öröklést valósít meg a különböző munkaállomásokon. A precíziós munkatartáshoz használható huzalos szikraforgácsoló tokmány háromirányú beállítással lehetővé teszi a kezelők számára a munkadarab szögeltolásának korrigálását az alkatrész ismételt szétszerelése nélkül. A nyitott keretes szerkezeti kialakítás elegendő helyet biztosít a huzalelektróda áthaladásához, elkerülve a szerelvények interferenciáját az összetett kontúrvágás során. A megerősített rozsdamentesítő kezelés megbirkózik a hosszú távú vízbemerítéssel, a precíziós talajmeghatározó felületek pedig stabilan tartják az alappontot folyamatos vízsugaras öblítés mellett. Az ésszerűen kiválasztott tokmányok csökkentik a feszültség okozta deformációt, megőrizve a munkadarab eredeti geometriáját a teljes merülési vágási ciklus során.
Hogyan csökkenthetik a szerszámkészítő létesítmények a befogás által kiváltott deformáció okozta utómunkálati sebességet miniatűr és vékonyfalú, huzallal vágott munkadarabok esetében?
A vékony falú és mikroméretű alkatrészek számos huzalvágó műhely fő termékévé váltak. A túlzott vagy egyenetlen szorítóerő a hibás huzalvágott alkatrészek egyik legfőbb forrása. A huzalos szikraforgácsoló tokmányok lehetővé teszik a kezelők számára, hogy a vízzel töltött géptartályon kívül befejezzék az előfeszítést, a szögbeállítást és az eltolásmérést. A kezelők rögzítik a nyersdarabokat a segédmunkaasztalokon lévő tokmányokhoz, elvégzik a síkság és a helyzet állapotának ellenőrzését, majd a teljes rögzítő-munkadarab egységet a gép munkaasztalára szerelik.
A pneumatikus változatok lehetővé teszik a szorítónyomás finomhangolását, hatékonyan megakadályozva a munkadarab túlzott meghúzásból eredő vetemedését. Amikor a vállalatok egységes alappontot keresnek a különböző megmunkáló állomásokon, ezek a tokmányok párosíthatók a Quick Change Workholding System moduljaival, lehetővé téve a gyors szerelvényátvitelt az előbeállító padok, a süllyesztő EDM állomások és a huzalvágó berendezések között. Ezzel a munkafolyamattal elkerülhető az alkatrészek ismételt szétszerelése és visszaszorítása, kiküszöbölhető az ember által előidézett igazítási hibák, és nagymértékben csökken a víz alá süllyesztett huzalvágási feldolgozás során felszabaduló feszültség okozta selejt.
A termék fő erősségei
Az alacsony feszültségű szorítószerkezet csökkenti a szorító deformációt, kifejezetten vékony falú, miniatűr és könnyen torzítható precíziós nyersdarabokhoz.
A nyitott architektúrájú elrendezés bőséges mozgásteret biztosít a huzalelektródák számára, kiküszöbölve a szerelvények ütközésének kockázatát az összetett kontúrvágási utak esetén.
Több rendelkezésre álló vezetési mód: kézi mechanikus reteszelés és állítható pneumatikus rögzítés illeszkedik a prototípusfejlesztéshez, illetve a nagy volumenű sorozatgyártáshoz.
A korróziógátló felületkezelés alkalmazkodik a hosszú távú víz alatti munkakörnyezethez, ellenáll a keringő víz eróziójának, és meghosszabbítja a szerelvények szervizciklusait.
Termék modul bemutatása
A JWGRIP huzalvágott szorítóportfóliója magában foglalja a kézi satukat, pneumatikus tokmányokat és az adapterraklap-szerelvényeket, hogy megfeleljen a különféle huzalvágási gyártási követelményeknek.
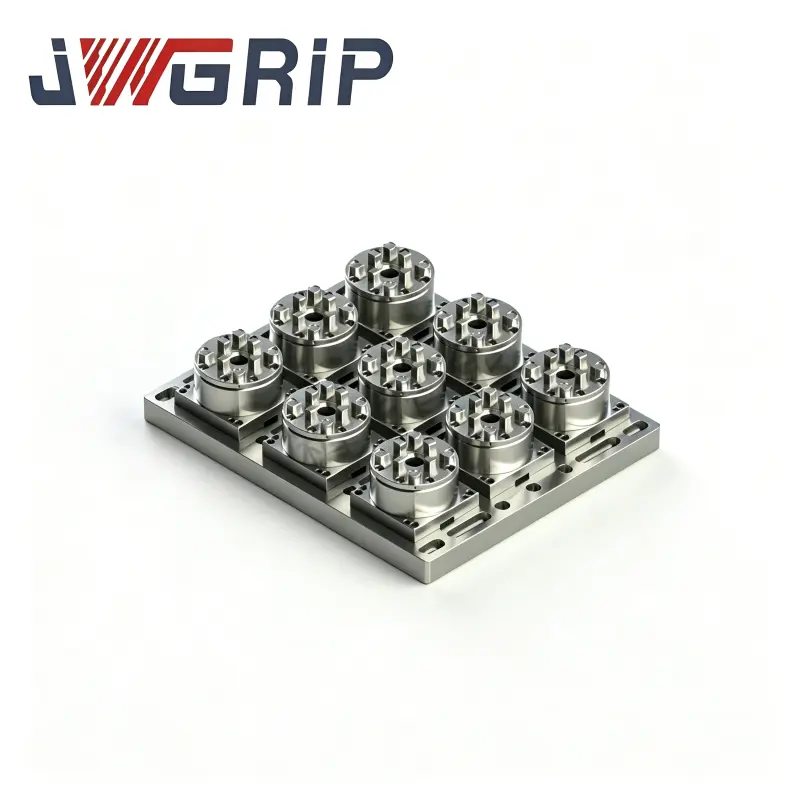
A drótsűrűs szikraforgácsoló satu a precíziós munkavégzéshez egy költséghatékony kézi megoldás, amelyet széles körben alkalmaznak kis szériás szerszámalkatrészek és prototípus minták feldolgozásához. Pneumatikus tokmány a vezetékes szikraforgácsoláshoz, szabályozható kimeneti erővel rendelkezik, amely ideális vékonyfalú alkatrészek tömeggyártásához, ahol a szorítóerő konzisztenciája kritikus. Az Unoset adapter RSM 50 raklapkészlettel a vezetékes EDM-hez támogatja a raklapszerű gyors cserét és a nullapont öröklését. Három irányban állítható huzalos EDM tokmány a precíziós munkavégzéshez, megkönnyíti a szögkorrekciót a munkadarab eltávolítása nélkül. Mindezek az egységek a teljes Wire EDM Workholding Fixtures termékökoszisztémához tartoznak. Ha utólagos süllyesztő-EDM feldolgozásra van szükség a betétlapkákhoz, a felhasználók átvehetik az R-Type EDM Workholding System megfelelő hardverét, így a munkadarabok több feldolgozási fázison keresztül konzisztens helymeghatározási hivatkozásokat tartanak fenn.
Tipikus alkalmazási forgatókönyvek
Ezeket a szorítóegységeket széles körben alkalmazzák a precíziós sajtolószerszám-gyártásban, az orvosi mikroalkatrész-feldolgozásban, a csatlakozóforma-betét-gyártásban és a repülési miniatűr alkatrészek huzalvágási feladataiban. Közepes és nagysebességű huzalvágó gépekhez illeszkednek, vékonyfalú lapkák, apró lyukasztócsapok, összetett profilelektródák és keményötvözet nyersdarabok befogására. Legyen szó régi huzalvágó berendezések utólagos felszereléséről vagy új precíziós szerszámkészítő cellák építéséről, a jól illeszkedő tokmányok elnyomják a befogás okozta deformációt és javítják a kész alkatrészek végső profilpontosságát. Széles körben alkalmazzák őket a precíziós szerszámgyárak, az orvosi eszközök alkatrész-beszállítói és a nagy nehézségű alvállalkozói szerződéses huzalvágási munkákat végző vállalatok.
Gyakorlati hivatkozás
Először elemezze a munkadarab anyagát, a falvastagságot és a merevséget: a vékony falú, könnyen deformálódó nyersdaraboknak előnyben kell részesíteniük a pneumatikus erővel állítható modelleket, hogy elkerüljék a túlzott befogási sérüléseket. A tömör, vastag szerszámelemek költséghatékony, kézi satuszerű megoldásokat választhatnak. Erősítse meg a vágási kontúr bonyolultságát, és ellenőrizze, hogy a rögzítőszerkezet blokkolja-e a huzal-elektróda mozgási útját.
Értékelje a gyártási tételes léptéket: a gyakran cserélhető tömeggyártási forgatókönyvek jobban kihasználják a pneumatikus tokmányokat és a raklapadapter-készleteket. Ha meg kívánja osztani a lámpatesteket más folyamatberendezésekkel, előzetesen ellenőrizze a kompatibilitást a Quick Change Workholding System interfészeivel. Ha a szorítóerő-konfigurációval vagy a szerkezeti kiválasztásával kapcsolatos zavarokba ütközik, tekintse meg a JWGRIP hivatalos műszaki adatlapjait és a munkadarab esetekre vonatkozó hivatkozásokat a megfelelő megoldások szűréséhez a tényleges nyersdarabok méretei és merevségi jellemzői alapján.
Napi működési javaslatok
A folyamatos huzalvágás során keringő víz, fémforgács és finomszemcsés maradványok felhalmozódnak a szorítópofákon és a helymeghatározó felületeken. A törmelék időben történő eltávolítása a pofahornyokból és a referenciafelületek pozicionálása megakadályozza a részecskék okozta magassági eltérést és a munkadarab megdöntését. Kerülje a túlzott erő kifejtését a kézi meghúzás során; a túlhúzás meghajlítja a vékony lemezeket, és deformálja a rögzítőpofák testét is.
Pneumatikus modelleknél tartsa tisztán és szárazon a bemenő levegőt, hogy megelőzze a belső hengerek rozsdásodását. A napi gyártási ciklusok után alaposan öblítse le a tokmányokat, törölje le a vízfoltokat, és alkalmazzon rozsda elleni védelmet, különösen a pofák és a helymeghatározó síkok esetében. Időnként cserélje ki az elhasználódott szorítópofákat, mivel a kopott pofafelületek instabil súrlódást és csúszásveszélyt okoznak vízbe merített vágási körülmények között. A jó működési szokások hosszú távú helymeghatározási stabilitást és alacsonyabb hibaarányt biztosítanak a nagy pontosságú huzalvágási tételeknél.



- View as

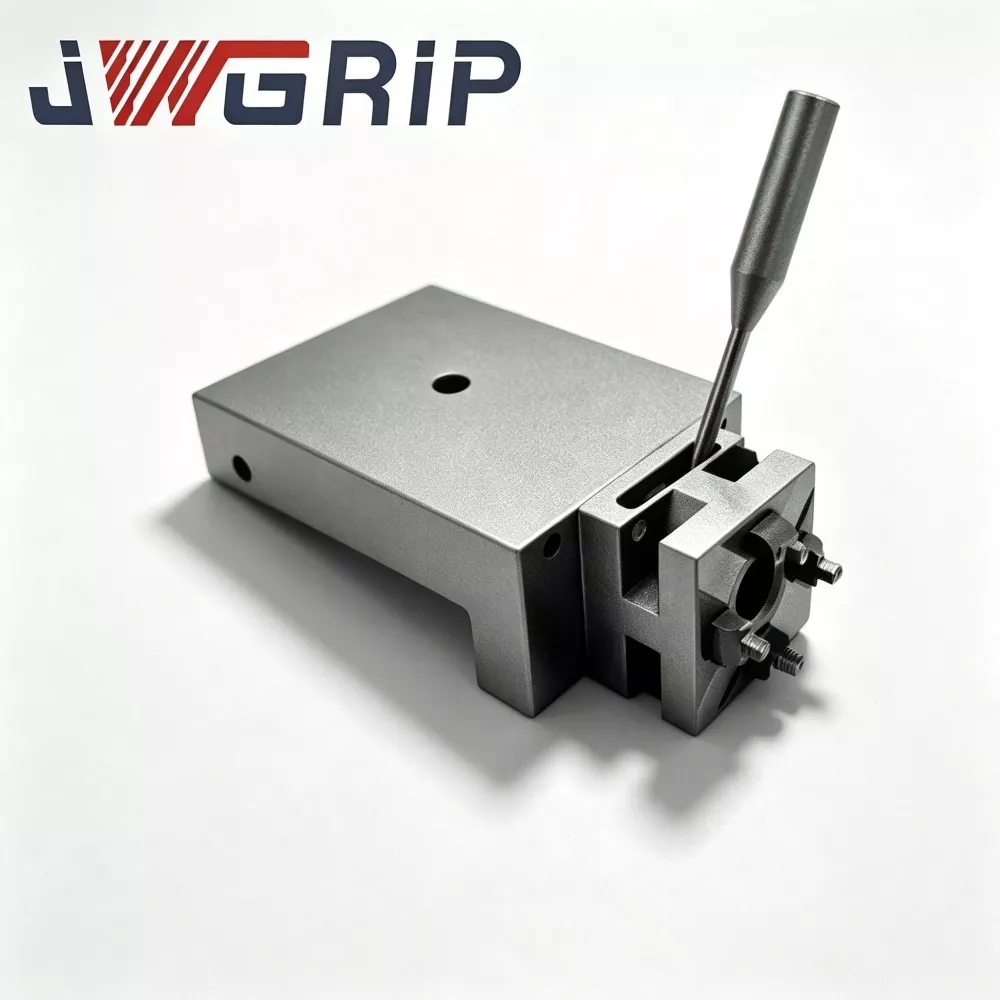
Huzalos szikraforgácsoló tokmány precíziós munkavégzéshez
A JWGRIP a precíziós munkavégzésre szánt huzalos szikraforgácsoló tokmány professzionális gyártója és szállítója Kínában, amely közvetlen gyári ellátást és professzionális OEM-módosítási szolgáltatásokat nyújt a globális, nagy keverékű, kis mennyiségű öntőforma alvállalkozói műhelyei számára. Ez egy gyorsan cserélhető integrált rögzítőelem, amelyet kifejezetten a gyakori kapcsolású, huzalvágásos EDM rugalmas gyártási környezetekhez optimalizáltak. Egyetlen eszközbe integrálja a precíziós gyorskereső interfészt és a professzionális merülő korróziógátló szerkezetet, kiküszöbölve a fárasztó teljes tárcsázást és az ismételt újrakalibrálási eljárásokat, amelyeket a hagyományos rögzített rögzítőelemek igényelnek a rendelésváltás során.
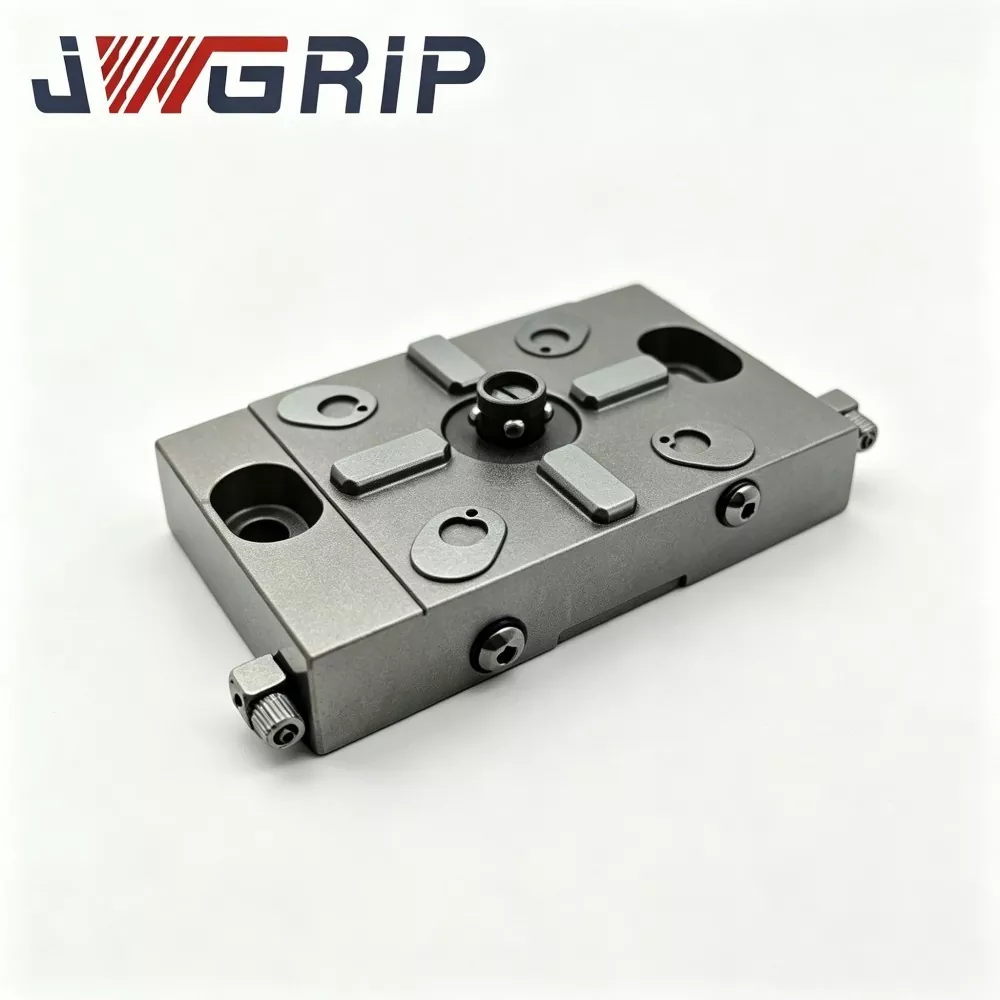
UnoSet adapter RSM 50 raklapkészlettel vezetékes EDM-hez
A JWGRIP az RSM 50 raklapkészlettel rendelkező UnoSet Adapter professzionális gyártója és szállítója a huzalos szikraforgácsoláshoz Kínában, a szabványos komplett készletekkel teljesen raktáron, és támogatja a globális tömeges megrendelést a formagyári berendezések felújításához és a vegyes szerelvényrendszer-korszerűsítési projektekhez. Ez egy integrált rendszerközi lámpatest átalakító megoldás, amelyet kifejezetten a vezetékes EDM régi berendezések utólagos felszereléséhez és több szabványos lámpatest összekapcsolási forgatókönyvekhez terveztek. Egy komplett készletbe integrálja az Unoset szabványos átmeneti adaptert és az illesztett RSM 50 helymeghatározó palettát, pontosan kitöltve az Unoset gépi interfész és az RSM 50 rögzítőrendszer közötti méret- és nullapont-rést.
Pneumatikus tokmány huzalos szikraforgácsoláshoz
A JWGRIP a Pneumatikus tokmány professzionális gyártója és szállítója a vezetékes szikraforgácsoló munkavégzéshez Kínában, közvetlen gyári ellátást és testreszabott OEM szerkezeti módosítást biztosít a globális automatizált, süllyesztett huzalvágó gyártósorokhoz. Ez egy professzionális korróziógátló integrált pneumatikus rögzítőelem, amelyet kifejezetten a teljesen alámerült huzalos szikraforgácsolási pilóta nélküli megmunkálási forgatókönyvekhez terveztek. Egyetlen eszközbe integrálja az exkluzív légcsatornás szennyeződésgátló szerkezetet és a nagy stabilitású pneumatikus reteszelő teljesítményt, kiküszöbölve a szokásos száraz típusú pneumatikus tokmányok gyakori hibáit, mint például a folyadék beszivárgása, a dugattyúk elakadása és a szorítóerő csillapítása víz alatti környezetben.

Huzalos szikraforgácsoló satu precíziós munkavégzéshez
A JWGRIP a precíziós munkavégzésre szánt huzalos szikraforgácsoló satu professzionális gyártója és szállítója Kínában, a szabványos modellekkel teljes mértékben raktáron van, és támogatja a globális tömeges rendelést a professzionális, süllyesztett huzalvágó gyártóműhelyek számára. Ez egy nagy merevségű, integrált professzionális rögzítőelem, amelyet kifejezetten a teljes merülőhuzalos EDM precíziós megmunkálási forgatókönyvekhez optimalizáltak. Egyetlen egységbe integrálja a kriogén stabilizált anyagteljesítményt és a pofa elhajlásgátló megerősített szerkezetét, hatékonyan oldva meg a pofák megdöntését, az egyenetlen befogást és a hagyományos általános célú satu mikroeltérését hosszú távú víz alatti munkakörnyezetben.
A JWGRIP egy professzionális Drót EDM tokmányok gyártó és beszállító Kínában. Szeretettel üdvözöljük gyárunkból kiváló minőségű termékek nagykereskedelmében versenyképes áron.
Hírek Ajánlások