magyar
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Nagy teljesítményű nullapontos raklapsorozat a precíziós munkavégzéshez
A Zero Point Pallet Series professzionális forrásgyártójaként a JWGRIP független kutatás-fejlesztést és szigorú terhelési ellenőrzést alkalmaz a raklapok, a központosító hordozók és a beállító szerelvények lokalizálására. Ezt a hordozó hardvercsaládot kifejezetten olyan műhelyek számára tervezték, amelyek gyors fixture-cserét, offline előbeállítást és gondtalan munkadarab-átvitelt igényelnek a megmunkálóközpontok között. A sorozat mellé még kínálunkNullapontos szorítótokmány sorozatés a UPC Zero Point Positioning Series a teljes nullapont-konfigurációhoz, amely zökkenőmentes nullapont-öröklődést valósít meg az offline beállítás és a gépek közötti munkadarab-kezelési munkafolyamatok során.
Valós fájdalompontok
A magas keverékű gyártásban az orsó a legdrágább eszköz, mégis gyakran vár. Amikor egy munka befejeződik, a kezelő leállítja a gépet, eltávolítja a régi szerelvényt, felcsavaroz egy újat, betárcsázza, megtapintja a nullapontot, és csak ezután kezdi el újra a vágást. Az egész folyamat során az orsó nem termel semmit, de a gép még mindig alapterületet, energiát és munkát fogyaszt.
A legtöbb menedzser méri a vágási sebességet, de elfelejti a beállítási gyakoriságot. Egy olyan gép, amely gyorsan vág, de tétlenül áll a munkák között, sokkal kevesebb valós teljesítményt ad, mint egy lassabb gép, amelyet ritkán állítanak le. Hogyan oldják meg ezt a professzionális üzletek? Először nem vásárolnak gyorsabb orsókat, hanem átstrukturálják a beállítási munkafolyamatot.
A legfontosabb trükk az időeltolódás: készítse elő a következő feladatot, miközben az aktuális feladat még fut. Ehhez olyan hardverre van szükség, amely lehetővé teszi a szerelvények és a munkadarabok teljes előszerelését a gépen kívül. És ez a hardver pontosan az, amit egy raklap alapú szállítósor biztosít.
Munkafolyamat
Offline előbeállítás: miközben a gép még az aktuális munkát vágja, a kezelő a szerelvényeket és a nyersdarabokat a padon lévő tartalék raklapokra szereli, ellenőrzi a beállítást és ellenőrzi a nullapontot.
Gyors csere a gépen: az aktuális munka befejeztével a kész raklapot elengedik, és az előre megrakott raklap másodpercek alatt leesik a tokmányra. A gép szinte azonnal elindítja a következő programot.
Párhuzamos feldolgozás: miközben a gép a B munkát vágja, a kezelő egy másik raklapon készíti elő a C feladatot. A beállítási idő már nem blokkolja a vágási időt; a kettő párhuzamosan fut, nem pedig egymás után.
Az eredmény mérhető: kevesebb gépleállás, nagyobb orsó kihasználtság, kisebb tételcsere költség és stabilabb alkatrészminőség, mivel minden raklap ugyanarra a nullapontra tér vissza, ahelyett, hogy kézzel igazításra kerülne sor.
Különböző raklap konfigurációk
Automatizált nullpontos raklap Power Chuck-al: felügyelet nélküli cellákhoz és robotos rakodáshoz: az integrált elektromos bilincstartó lehetővé teszi a robot számára, hogy kézi segítség nélkül vegyen fel, helyezzen el és zárjon raklapokat; a legjobb a világítás kikapcsolásához és a nagyfrekvenciás váltáshoz.
Két középső nullapontos raklap CNC megmunkáláshoz: közepes doboz alakú és szimmetrikus nyersdarabokhoz: a kétpontos elhelyezési elrendezés kiegyensúlyozza a szorítóerőt és stabilan tartja a közepes méretű munkadarabokat erős marásnál.
Négy középpontos nullapontos raklap CNC-rögzítéshez: többállomásos rögzítőelem-építéshez: négy helymeghatározó központ egyenletesen osztja el a terhelést, támogatva a nagyobb rögzítőlemezeket és a több munkadarabból álló összeállításokat egy ciklusban.
MTS Alignment Pallet for Zero Point Positioning System: azokhoz a munkákhoz, amelyek megmunkálás előtt nullapont-ellenőrzést igényelnek: az igazítási funkció lehetővé teszi a raklapreferencia gyors ellenőrzését és korrigálását, ideális a nagy pontosságú első cikk futtatásához.
Tervezési irányelvek
1. Hány raklapra van valójában szüksége?
Kezdje a naponta váltott munkák számával, plusz egy vagy két tartalékkal, majd bővítse a készletet, ahogy egyre több feladatot szabványosít raklapokra.
2.Hogyan kezeljük a különböző méretű munkadarabokat korlátozott raklapkészlet mellett?
Használjon többközpontos raklapokat a kis alkatrészekhez – raklaponként több alkatrészt – és egyfeladatos raklapokat a nagyméretű nyersanyagokhoz, így egyetlen kis medence széles mérettartományt fed le.
3.Hogyan védheti meg befektetését, ha a gépek később megváltoznak?
Tartsa a raklap szabványokat a tokmánysorozathoz igazítva, és vásárláskor ellenőrizze az interfész kompatibilitását; A JWGRIP mérnökei ellenőrizni tudják a raklapok és a meglévő tokmányok közötti egyezést.
Miért válasszaJWGRIPmint a partnered?
Helymeghatározó raklapjaink nagy szilárdságú ötvözetlemezekből készülnek, precíziós köszörülési referenciafelületekkel, és minden szállító átmegy a központosításon és a síksági vizsgálaton a szállítás előtt, így a tételes alkatrészek egységesek maradnak.
Támogatjuk a testreszabott furatmintákat, menetes elrendezéseket és a raklap körvonalait a készülék rajzai vagy a gépasztal specifikációi szerint.
Alkalmazási csapatunk segít kombinálni a raklapokat a Zero Point Clamping Chuck sorozattal, a UPC Zero Point Positioning Series és a Quick Change Workholding System komponensekkel, így a teljes nullapont konfiguráció egyetlen megbízható rendszerként működik.
Minőségbiztosítás és mérnöki támogatás
Minden raklapot méretellenőrzési jegyzőkönyvekkel szállítunk, és értékesítés utáni csapatunk figyelemmel kíséri a helyszíni használat visszajelzéseit, hogy folyamatosan fejleszthesse a hordozóterveket.
Akár egyetlen gépet szabványosít, akár egy teljes műhelyfrissítést hajt végre, a JWGRIP dokumentációt, telepítési útmutatást és érzékeny műszaki választ biztosít a termelés folyamatos működéséhez.
Forduljon hozzánk a munkaasztal méretével, az orsó részleteivel és a tipikus alkatrészkeverékkel kapcsolatban; Megerősítjük a raklap méreteit, mennyiségét és interfész szabványait.





- View as
MTS igazító raklap a nullapontos pozicionáló rendszerhez
A JWGRIP a professzionális MTS igazító raklap gyártója és szállítója a nullapontos pozicionáló rendszerhez Kínában. A professzionális nullapontos raklapsorozathoz tartozó, dedikált kiegészítő precíziós mérőberendezés, amelyet szabványos nullpont pozicionáló rendszerekhez terveztek. Speciális kalibrációs és ellenőrző eszközként szolgál a hagyományos munkadarab-rögzítő szerkezet helyett, a precíziós ellenőrzésre, az időszakos pontosság-észlelésre és a nullpont pozicionáló egységek szisztematikus hibakompenzációjára összpontosítva, tökéletesen megfelelve a CNC megmunkáló műhelyek napi karbantartási és precíziós kezelési igényeinek.
Négy középpontos nullpontos raklap CNC rögzítéshez
A JWGRIP a professzionális négyközpontú nullpontos raklap CNC rögzítéshez gyártója és szállítója Kínában. A Four Center Zero Point Pallet a Zero Point Pallet Series-hez tartozik, és a modern megmunkálási iparban uralkodó, széles körben elterjedt, nagy keverésű-kis mennyiségű vegyes módú gyártási forgatókönyvekhez lett kifejlesztve. Üdvözöljük érdeklődni!

Kétközpontú nullapontos raklap CNC megmunkáláshoz
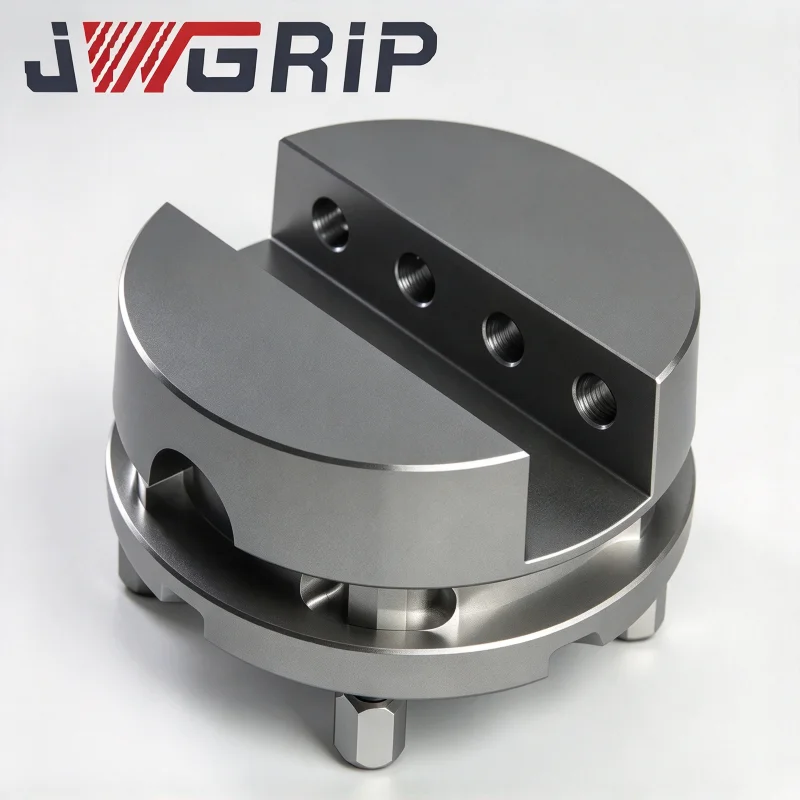
A JWGRIP a professzionális kétközpontú nullapontos raklap gyártója és szállítója Kínában CNC megmunkáláshoz. A prémium zérópontos raklapsorozat alapmodelljeként a 200 típusú, kétközpontos nullapontos raklap professzionálisan a párosított és szimmetrikus munkadarabok szabványosított, nagy hatékonyságú megmunkálására lett kifejlesztve. Széles körben alkalmazható a szimmetrikus alkatrészek tömeggyártási forgatókönyveiben a hidraulikus alkatrészek gyártásában, az új energiafelhasználású autóalkatrész-feldolgozó és öntőformagyártó iparágakban, beleértve a párosított hidraulikus szelepblokkokat, akkumulátorház-héjakat, formabetéteket és más tipikus szimmetrikus munkadarabokat.
Automatizált nullpont raklap Power Chuck-kal
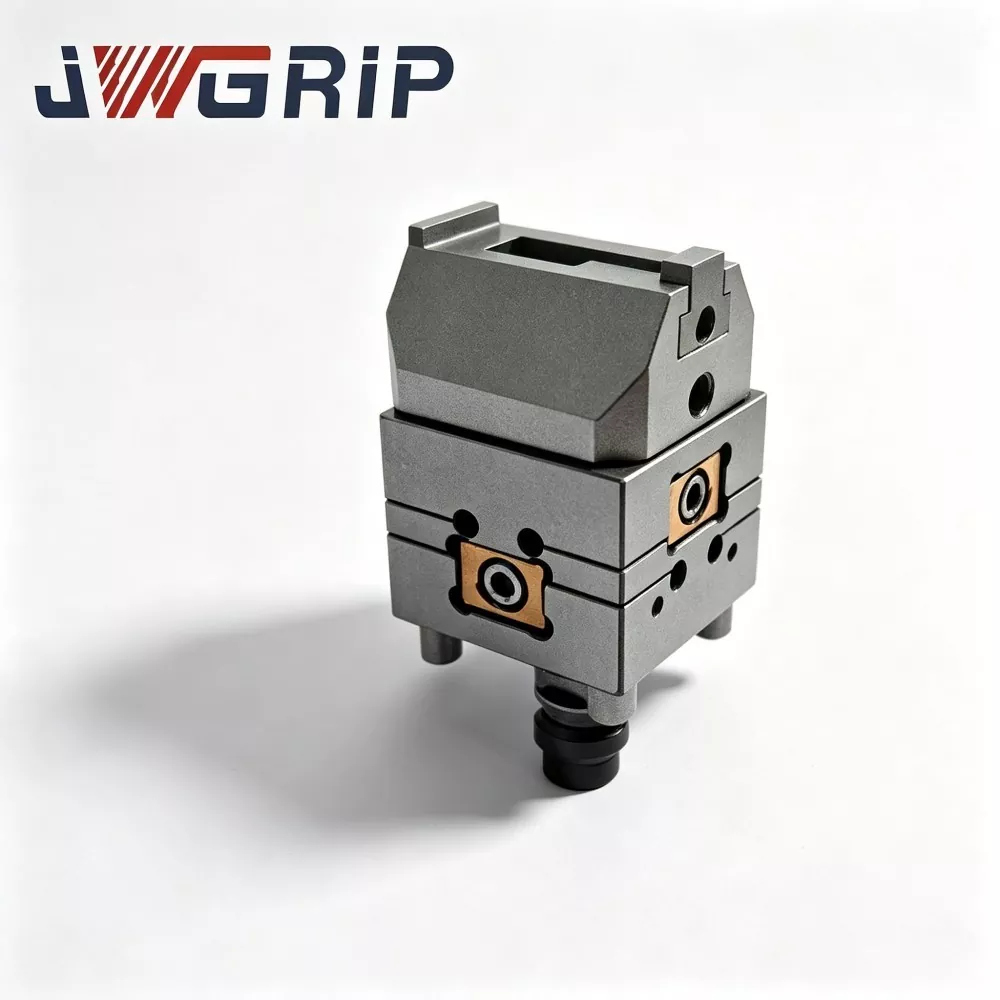
A JWGRIP a professzionális automatizált nullpontos raklapok gyártója és szállítója Kínában. Ez egy integrált nullpont pozicionáló berendezés, amelyet kifejezetten rugalmas, pilóta nélküli CNC gyártósorokhoz terveztek. Egyetlen eszközbe integrálja a nullapont pozicionáló referenciakomponenst és az elektromos pneumatikus tokmányrögzítő egységet, így nincs szükség további többrétegű adapterlemezekre vagy külön tokmány-tartozékokra. Közvetlenül a szerszámgép munkaasztalára szerelhető és rögzíthető, valamint ipari robotfogókhoz csatlakoztatható.
A JWGRIP egy professzionális Nullapontos raklap sorozat gyártó és beszállító Kínában. Szeretettel üdvözöljük gyárunkból kiváló minőségű termékek nagykereskedelmében versenyképes áron.
Hírek Ajánlások