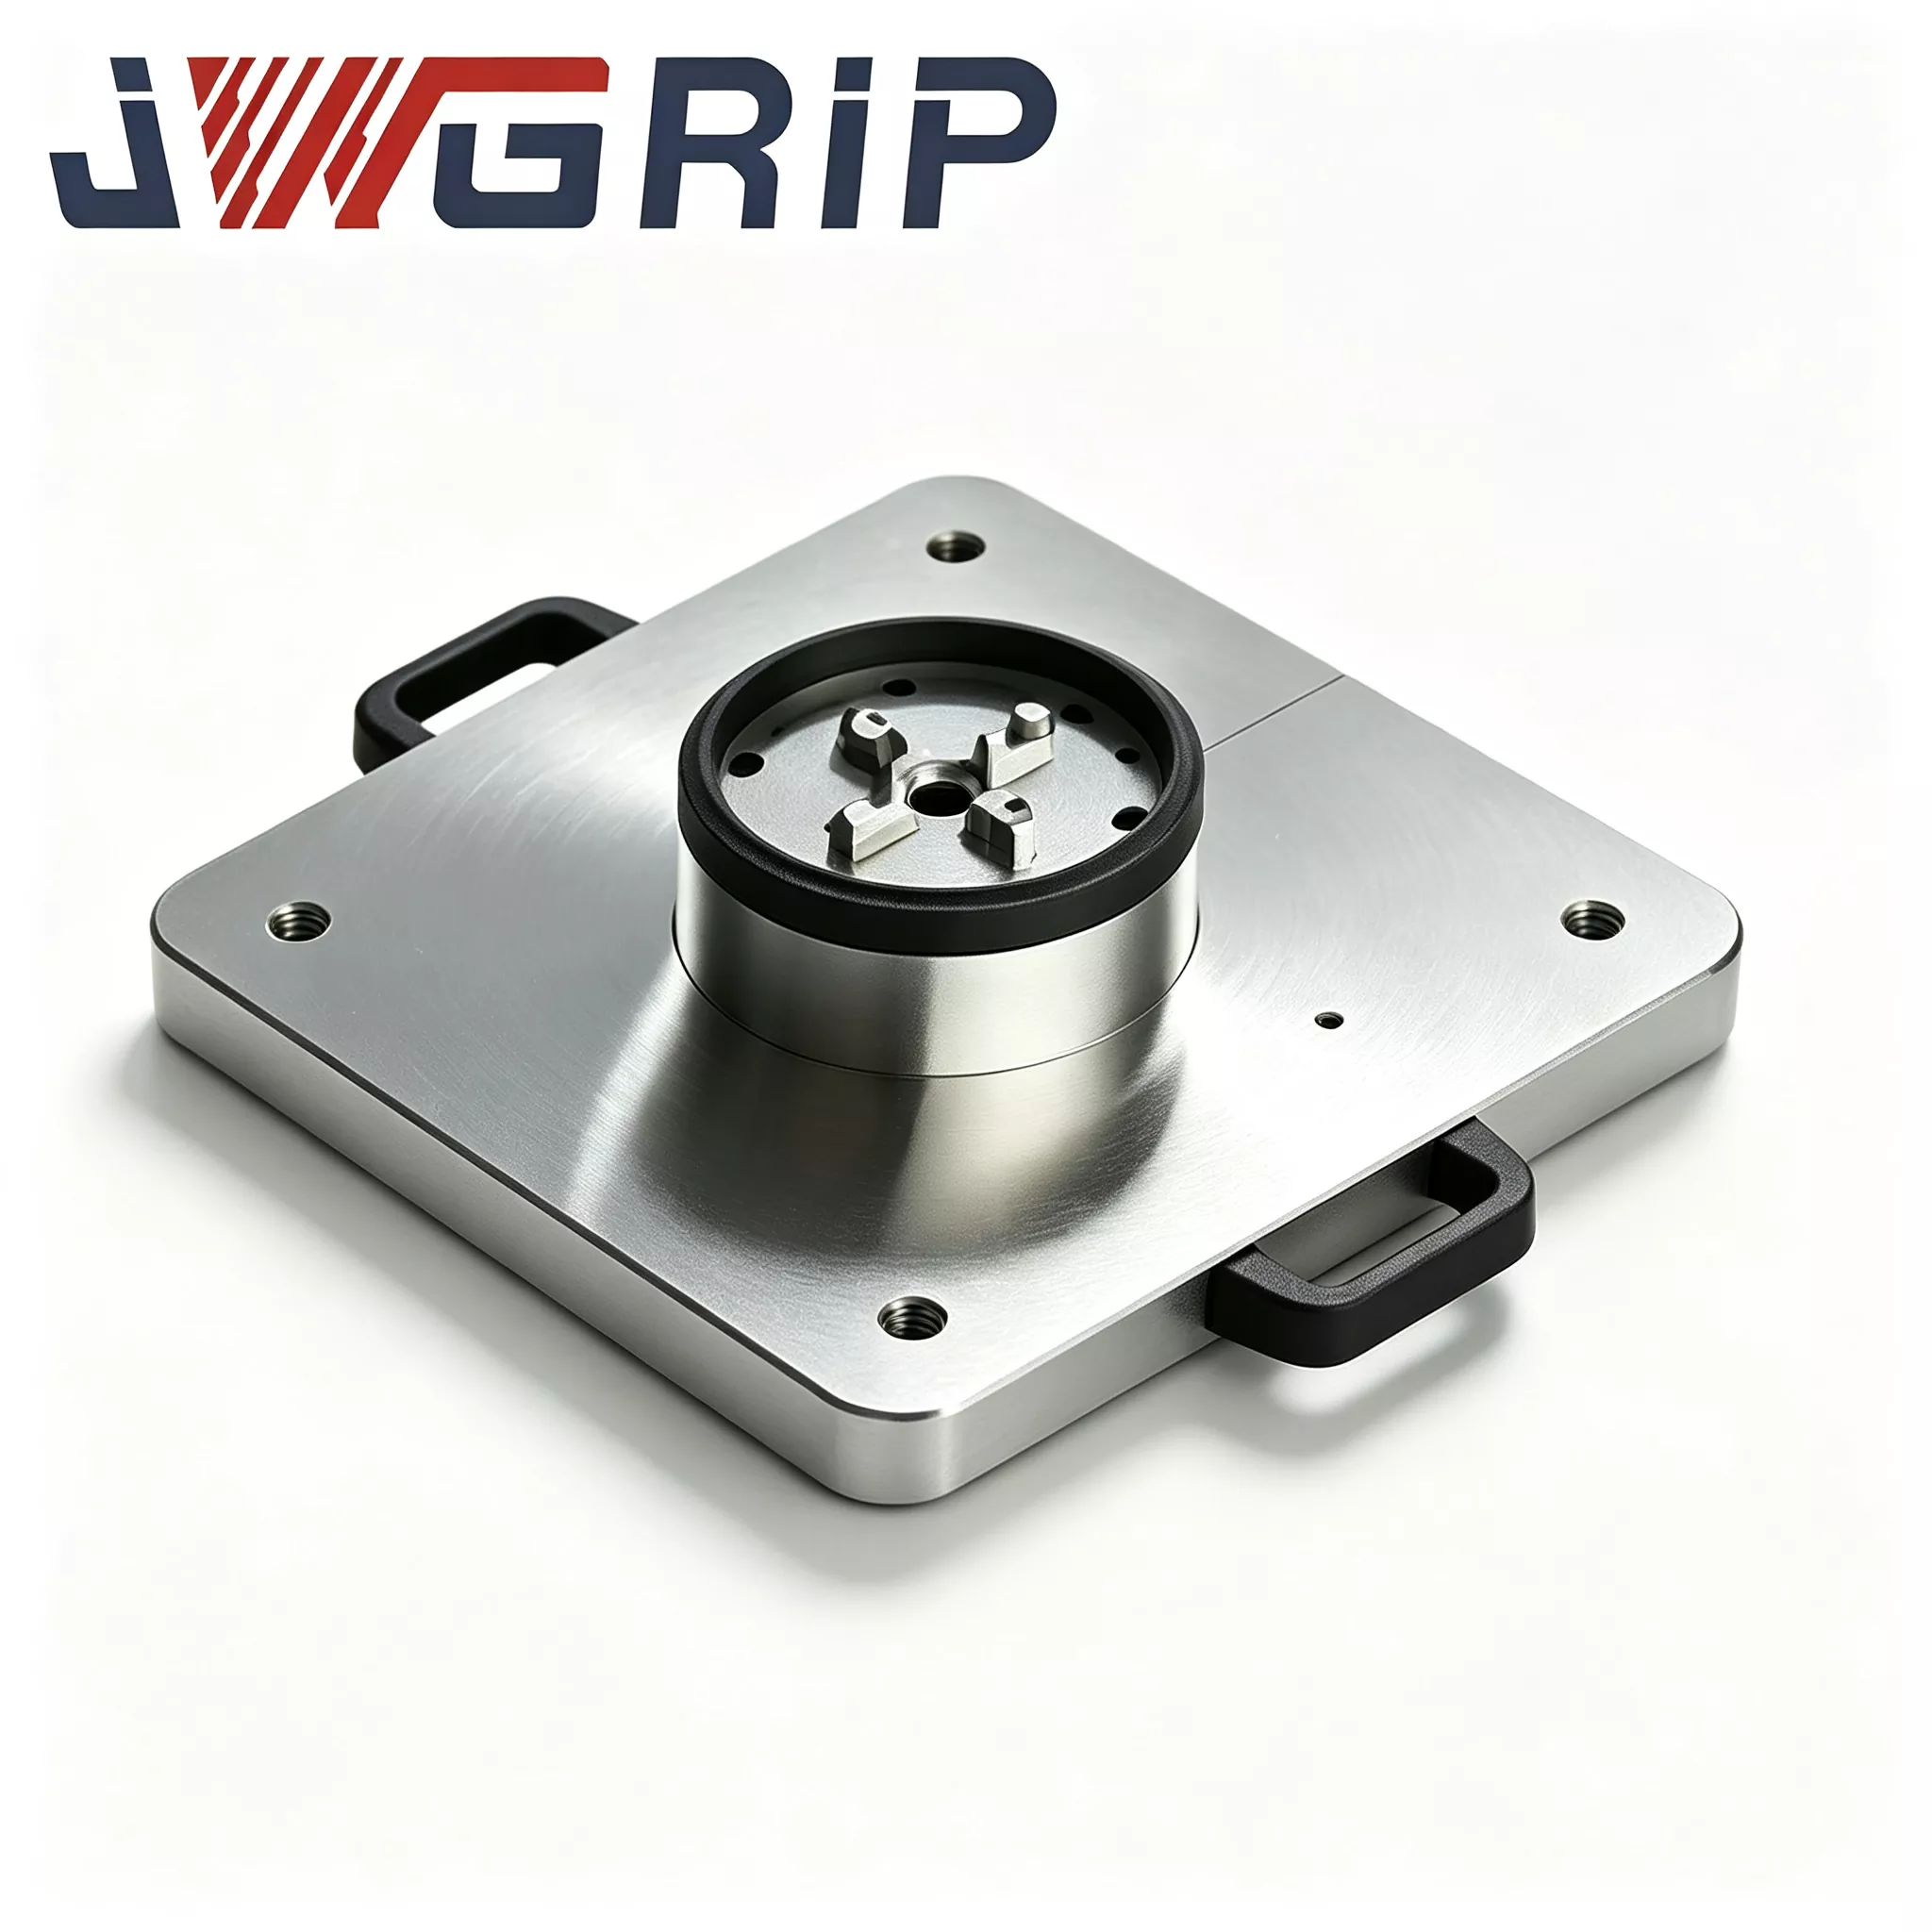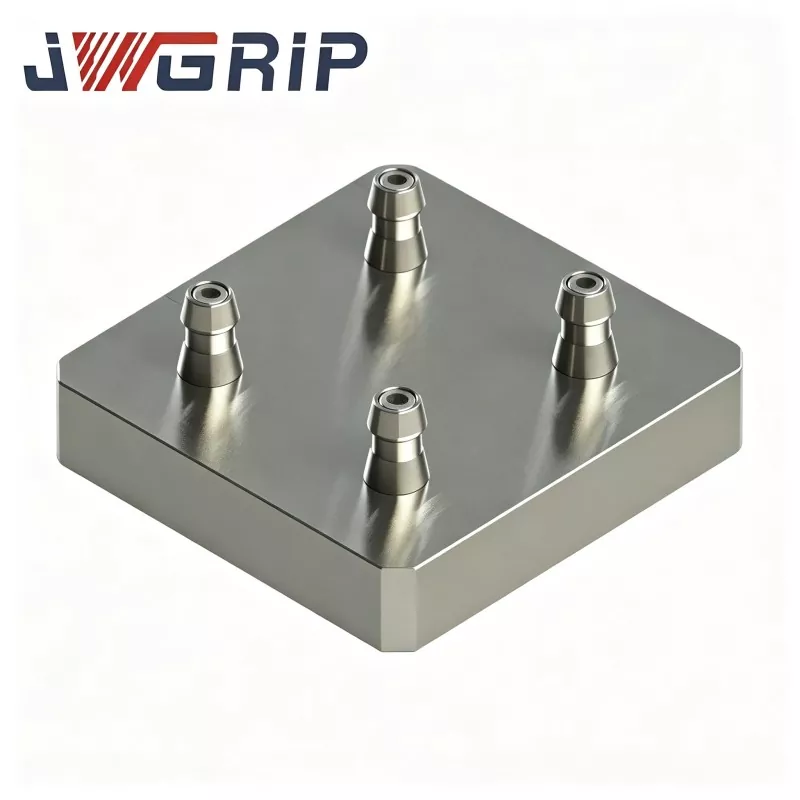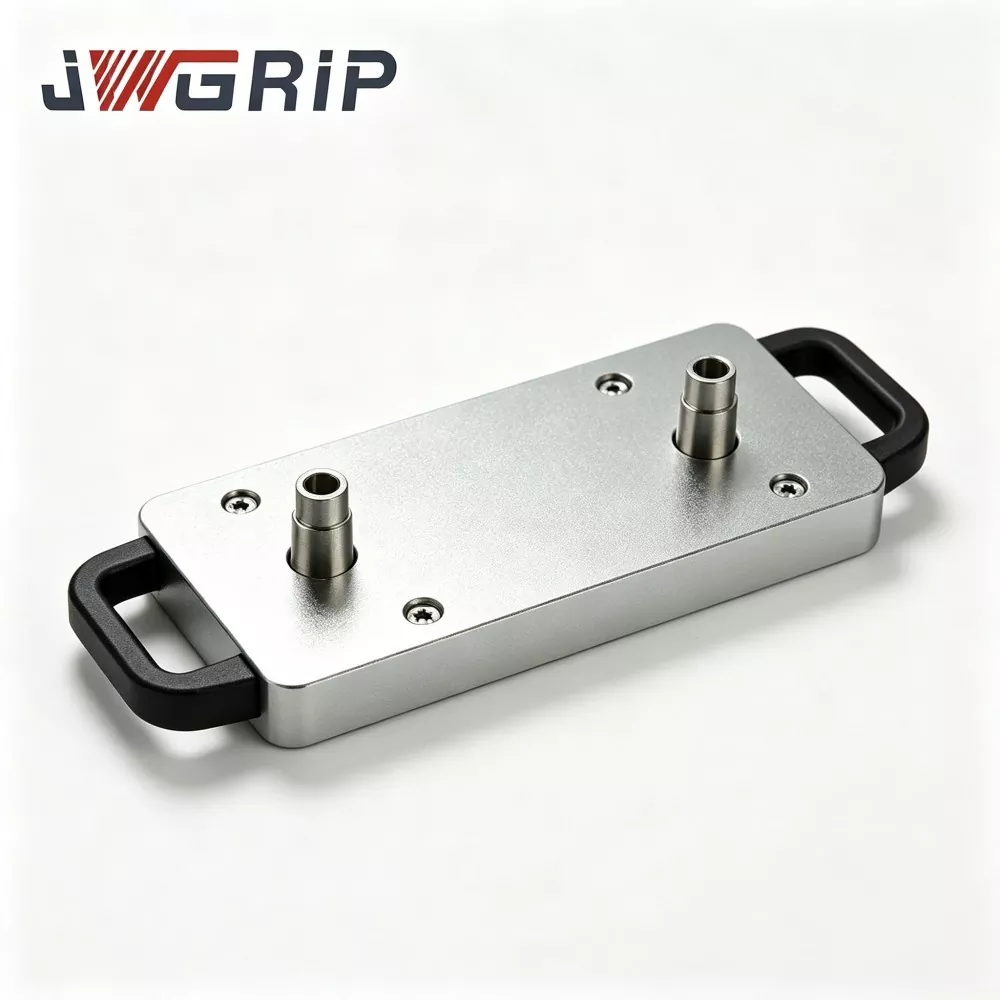
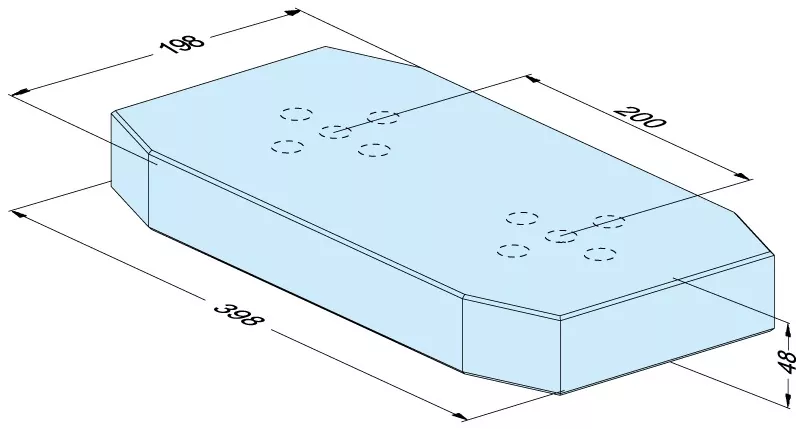
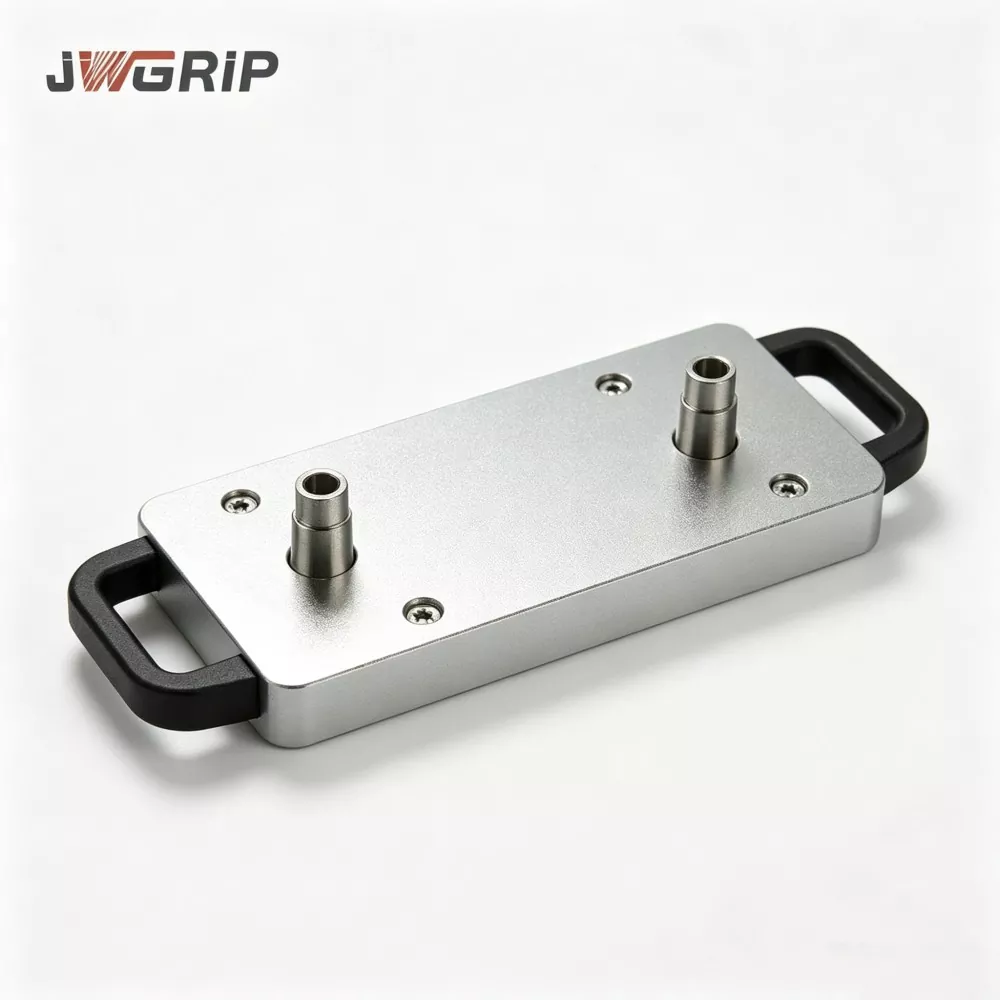
Integrált monolitikus szerkezeti terv elfogadása,Kétközpontú nullapontos raklap CNC megmunkáláshozkét teljes független nullapont-meghatározó egységet integrál egyetlen integrált alapra. A szabványos 200 mm-es rögzített középtávolság pontosan meg van köszörülve és házon belül teljesen kalibrálva a szállítás előtt, pontos párhuzamossággal, középtávolsággal és magassági konzisztenciával a két állomás között. Stabil pozicionálási teljesítménnyel, nagy általános pontossággal és kiváló szerkezeti merevséggel rendelkezik, szilárd alapot teremtve a két munkadarab szinkron megmunkálásához.
Főbb hardverkomponensek
A JWGRIP kétközpontú nullapontos raklap 200 az alábbi kulcsszerelvényekből áll:
- ①Monolit ötvözött acél alaptest
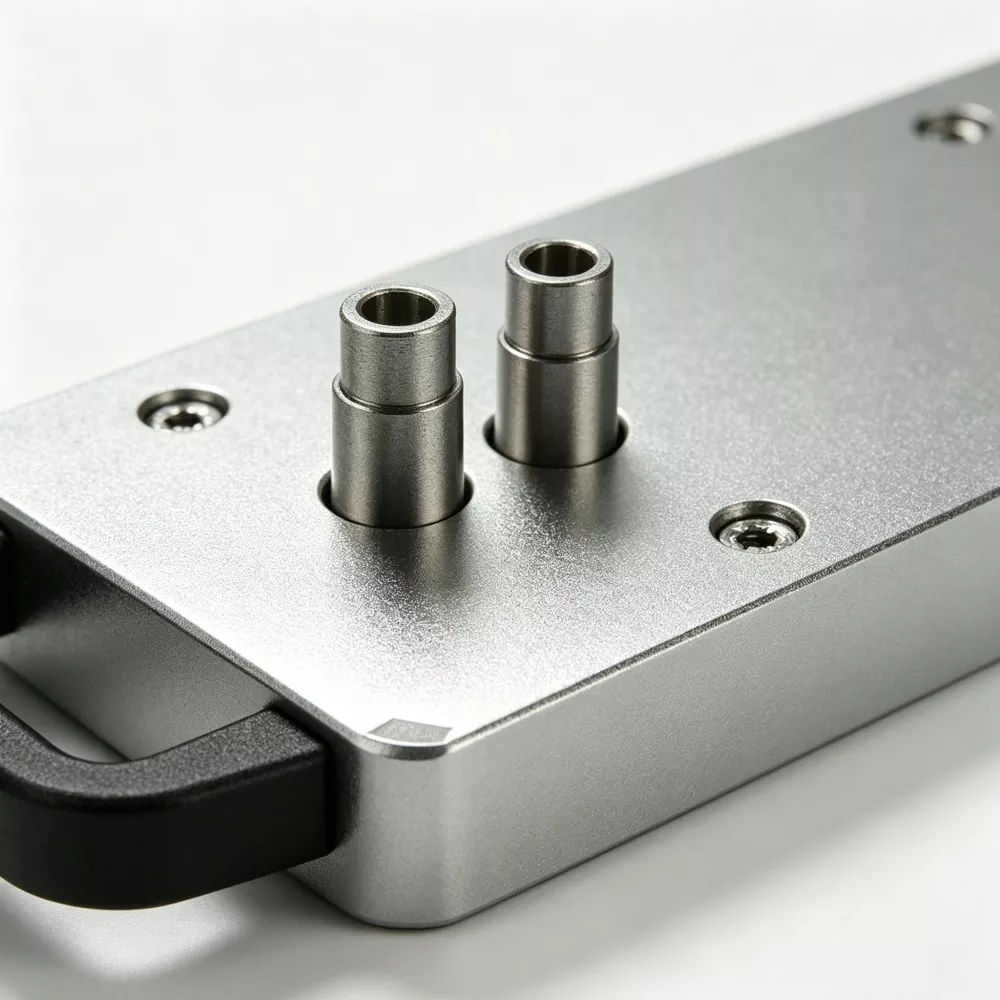
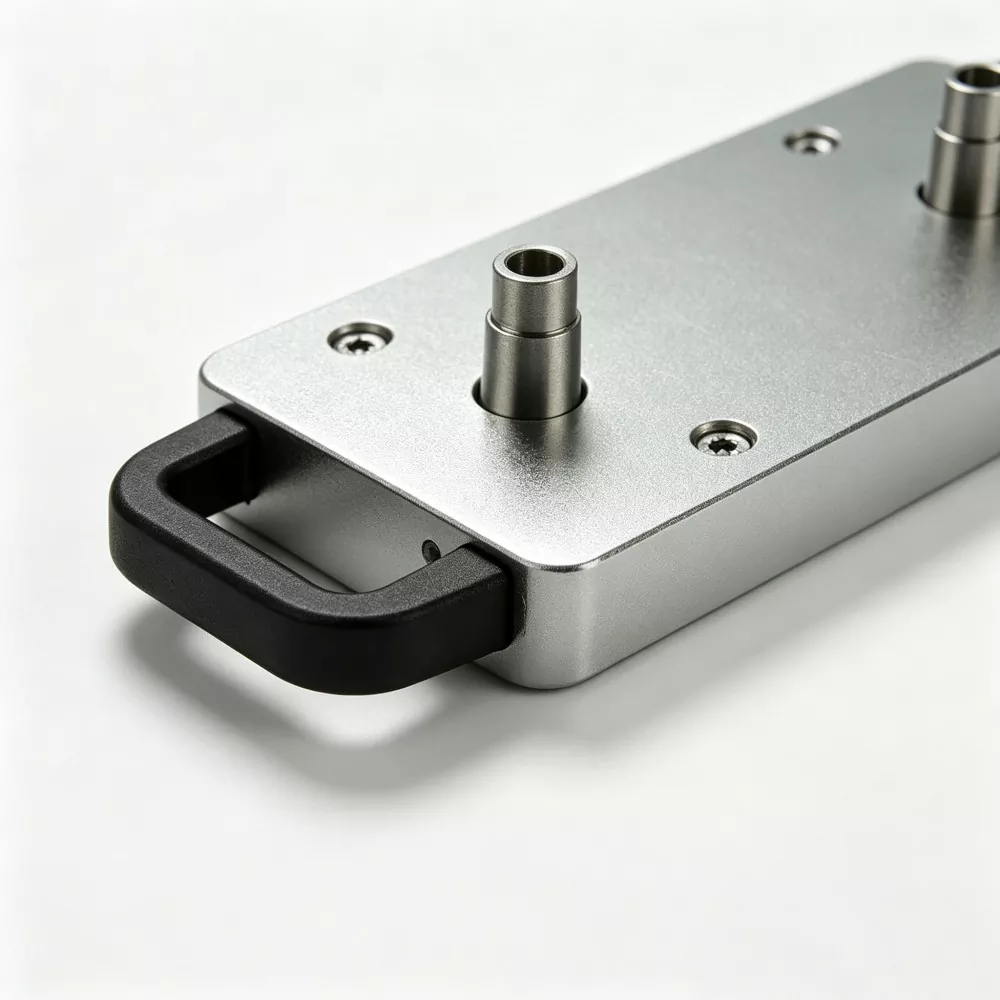
- ②Két komplett nullapont pozicionáló persely szerelvény rögzített 200 mm-es középtávolsággal
- ③Szinkron pneumatikus reteszelő modul
- ④Körbevevő forgácselterelő hornyok minden helymeghatározó állomáshoz
- ⑤Sűrített levegő port
- ⑥Védő takarólemezek üresjárati helymeghatározó állomáshoz
Két átkapcsolható gyártási mód
Kétállomásos páros alkatrész megmunkálási mód
1. Manuálisan vagy robottal szereljen fel két húzócsappal felszerelt rögzítőalapot a bal, illetve a jobb oldali helymeghatározó állomásokra.
2. 0,5-0,7 MPa sűrített levegő betáplálása; a pneumatikus modul szinkronban reteszeli mindkét pozicionáló perselyt.
3. A reteszelést megerősítő jel visszaérkezik a CNC vezérlőhöz, és a gép egyidejűleg két munkadarabon hajt végre marási, fúrási és egyéb forgácsolási folyamatokat.
4. A megmunkálás befejeztével engedje el a légnyomást a reteszeléshez; két kész páros munkadarab eltávolítható egy kezelési ciklusban.
Egyállomásos független alkatrész megmunkálási mód
1. A rögzítőalapot csak egy helymeghatározó állomásra szerelje fel.
2. Szerelje fel a védőburkolatot a nem használt állomásra.
3. A raklap szabványos egyközpontú nullapontos raklapként működik a nem szimmetrikus egyrészes feldolgozáshoz.
Core Engineering
A folyamat előnyei
Valódi eset
A JWGRIP kétközpontú nullpontos raklapot a CNC megmunkáláshoz széles körben alkalmazzák a hidraulikus komponenseket gyártó üzemek, az új energiát használó alkatrészfeldolgozók és a formagyártók. Két helyszíni eset kézzelfogható működési javulást mutat.
1. eset: Háztartási hidraulikus szelepblokk-gyártó
A JWGRIP megoldás alkalmazása előtt az ügyfél két független egyközpontú nullapontos raklapot használt a párosított szelepblokk megmunkálásához.
Minden kötegváltás 20-30 percet igényelt a kétállomásos igazításhoz.
A vágási vibráció finom állomáseltolódást eredményezett a tömeggyártás során, ami a specifikációtól eltérő szimmetria által okozott időszakos sorozathulladékot váltott ki.
Nyolc sorozat kihelyezése után:
- A kétállomásos relatív pozíció hangolás teljesen megszűnt. A rögzítők közvetlenül felszerelhetők megmunkálás céljából.
- A négy hónapos termelési statisztikák szerint a szimmetria okozta selejt arány 76%-kal csökkent.
- A kalibrációhoz korábban felhasznált idő effektív vágási idővé alakul át, ami jelentősen növeli a gépenkénti áteresztőképességet.
2. eset: Kelet-Kína új energiájú automatizált gyártósor
Ez a gyár JWGRIP kétközpontú nullapontos raklapokat telepített CNC automata gyártósorokra a bal-jobb szimmetrikus akkumulátorház alkatrészekhez.
A robotok egy cikluson belül elvégzik a kettős rögzítésű be- és kirakodást, és kétrészes szinkron megmunkálást hajtanak végre.
A gyártósor az éjszakai műszakon keresztül stabilan fut, minimális helyszíni munkaerővel, mentes a gyakori kézi berendezés-kalibrációs munkától.
Minőségellenőrzés
Minden JWGRIP kétközpontos nullapontos raklap teljesen megmunkálása és összeszerelése házon belül történik, harmadik féltől származó teljes egység OEM-kihelyezése nélkül.
Teljes gyártási munkafolyamat
- Ötvözött acél blank kovácsolás és temperálás
- Nagyoló megmunkálás
- Első stresszoldó öregedés
- Félkész készítés
- Másodlagos stresszoldó öregedés
- 5 tengelyes csiszoló: köszörüljön meg két persely-rögzítő furatot egyszeri befogással
- Persely préselés
- Közgyűlés
- Légtömörségi nyomástartó teszt
- Teljes dimenziós CMM ellenőrzés
- Rozsdagátló kezelés
- Export minőségű ütésálló csomagolás
Ellenőrző lista
✔ Független ismételt helymeghatározási pontossági teszt minden helymeghatározó állomáson
✔ CMM metrológia a kétállomásos középtávolság, párhuzamosság és magasságkiegyenlítés érdekében
✔ 5 perces légtartási tömörségi teszt; legnagyobb megengedett nyomásesés ≤0,02 MPa
✔ Ciklikus zárás-nyitás működési ellenőrzés
Termékértékelés
1. Erősítse meg tényleges gyártási igényét a páros szimmetrikus alkatrész megmunkálására. Győződjön meg arról, hogy két szerelvényalap felszerelése után nincs mechanikai interferencia.
2. Ellenőrizze a helyszíni nullapontos húzócsapok specifikációit. A standard változat a D20-as húzócsapokhoz illeszkedik. Kérésre egyedi persely-szerelvények fejleszthetők alternatív húzócsap-méretekhez.
3. A robot-automatizálás-vonal integrációhoz: biztosítsa, hogy a műhely levegőforrásának stabil nyomása 0,5-0,7 MPa között maradjon, és tartalékolja az IO jelpontokat a PLC vezérlőrendszer számára.
4. Számítsa ki a munkadarab és a rögzítőelem teljes egymásra rakási magasságát, értékelje az ütközési kockázatot a szerszám kilengése vagy az orsó megdöntése során. Ha aggályai vannak, nyújtsa be a munkadarab rajzait a JWGRIP műszaki csapatának az interferencia felmérésére.
Működési útmutató
Rögzítse a palettát a szerszámgép munkaasztalára, a csavarokat szigorúan a JWGRIP felhasználói kézikönyvben megadott nyomaték-érték követelmények betartásával. Az erőszakos túlnyomatékos rögzítés tilos. A csavar túlzott nyomatéka az alap mikrodeformációját váltja ki, és károsítja a kétállomásos geometriai pontosságot.
Szerelje fel az olaj-víz szűrőt a levegő bemeneti nyílás elejére. A pozicionáló perselyekbe kerülő nedvesség és szennyeződések rozsdásodást és kopást okoznak, és a pontosság eltolódását eredményezik.
Minden összesített 100 munkaóra után permetezzen száraz kenőanyag aeroszolt a nullpont perselyekbe. A folyékony motorolaj tilos, mivel a folyékony olaj magához vonzza a fémforgácsokat, és a perselyek beékelődését okozza.
Minden műszakváltáskor alaposan fújja át sűrített levegővel a pozicionáló perselyeket és a környező forgácselterelő hornyokat. Soha ne hagyjon fémforgácsokat a meghatározási alapfelületeken.
Kerülje el a nehéz tárgyaknak a raklap alaplapjaira való ütközését. Az ütközés által kiváltott alapdeformáció általában nem javítható a helyszínen, és véglegesen tönkreteszi a kétállomásos relatív pontosságot.
Ne futtasson túlterhelt állapotban, amely meghaladja a készülék megengedett legnagyobb súlyát.
Csomagolás és Szállítás
Csomagolás: Export minőségű ütésálló tömörfa tokok vastag hab belső pufferrel. A precíziós alapfelületek jól védettek a vibrációval és az ütközési kockázattal szemben a hosszú távú óceáni szállítás során.
Normál átfutási idő: 14-20 munkanap. A részleges szabványos SKU-kat raktáron tartják a gyorsított szállítás támogatása érdekében.
Értékesítés utáni támogatás
Garancia: A 12 hónapos teljes egységgarancia a gyártási hibákra vonatkozik, kivéve az emberi hibás működést. A minősített kárigények ingyenes javítást vagy alkatrészcsere szolgáltatást élveznek.
Távoli erőforrások: Online telepítési-üzembe helyezési dokumentáció biztosított. Tömeges volumenű rendelési projektekhez fizetett távoli technikai támogatás áll rendelkezésre.
Egyedi módosítás: Támogatja a középtávolság beállítását, a húzócsap-specifikáció módosítását és a pneumatikus áramkörök elrendezésének átrendezését.
Minta értékelés: Értékelési minta rendezhető; a vevő viseli a minta fuvarköltségét.
Gyakran Ismételt Kérdések
1. kérdés: A JWGRIP kétközpontú nullpontos raklap CNC megmunkáláshoz végezhet-e egyrészes megmunkálást egyetlen állomás használatával?
V: Igen. Helyezze a védőburkolatot az üresjárati állomás fölé, és ez normál egyállásos nullapontos raklapként működik. A módok váltása támogatja az egyrészes és a páros alkatrészekből álló gyártási forgatókönyveket is anélkül, hogy rontaná a raklap általános teljesítményét.
2. kérdés: Miért tolódik el a kétállomásos középtávolság pontossága egy bizonyos működési időszak után?
V: Tipikus kiváltó okok: fémforgácsok beszorultak a pozicionálási résekbe; nedvességgel kevert sűrített levegő által okozott perselyrozsdásodás; alapdeformáció erős ütközés következtében; mikro-deformáció a hosszan tartó túlterhelés miatt. Először végezzen alapos tisztítást és karbantartást. Az ütközés által kiváltott alapdeformáció általában nem javítható a helyszínen, és gyári visszaküldést igényel.
3. kérdés: Felhasználhatók-e a meglévő örökölt nullapontos rögzítőelemek ezen a raklapon?
V: A szabványos D20 nullpont húzócsapokkal szerelt rögzítő alapok közvetlenül használhatók. Egyedi gyártású perselyszerelvényekre van szükség más húzócsapos specifikációkhoz.
4. kérdés: A JWGRIP Two-Center Zero-Point Pallet 200 kompatibilis az 5 tengelyes CNC szerszámgépekkel?
V: 5 tengelyes gépekkel működik. Kérjük, adja meg a munkadarab és a rögzítés teljes magasságát a kiválasztási fázisban; A JWGRIP felméri az orsó billentésének kockázatát az Ön számára.
Beszerzési döntés Insight
Sok szimmetrikus párosított munkadarabokat gyártó gyártó hajlamos két különálló egyközpontos raklapot vásárolni az alacsonyabb előzetes beszerzési költségek érdekében. A rejtett költségek azonban folyamatosan felhalmozódnak az ismételt igazítási munkaórák és a szimmetriával kapcsolatos munkadarab-hulladék miatt.
A JWGRIP kétközpontú nullapontos raklap CNC megmunkáláshoz két nullapont-referenciát integrál egyetlen monolitikus alapra. Kiküszöböli a diszkrét raklapkalibrációból és a vibráció által kiváltott helyzeteltolásból eredő szimmetria-kockázatokat. Csökkenti a páros alkatrészgyártás átfogó termelési veszteségét, amely alkalmas hagyományos kézi műhelyekre, valamint automatizálási vonal korszerűsítést végző gyárakra.
Készen áll a páros alkatrész megmunkálásának frissítésére?
Kérjen árajánlatot vagy értékelési mintát a JWGRIP kétközpontú nullapontos raklapra.
Lépjen kapcsolatba a JWGRIP-pel most* Egyedi középtávolság, húzócsapos specifikáció vagy automatizálási integráció esetén kérjüklépjen kapcsolatba műszaki csapatunkkal. Szabványos D20 húzócsapokkal kompatibilis.