magyar
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






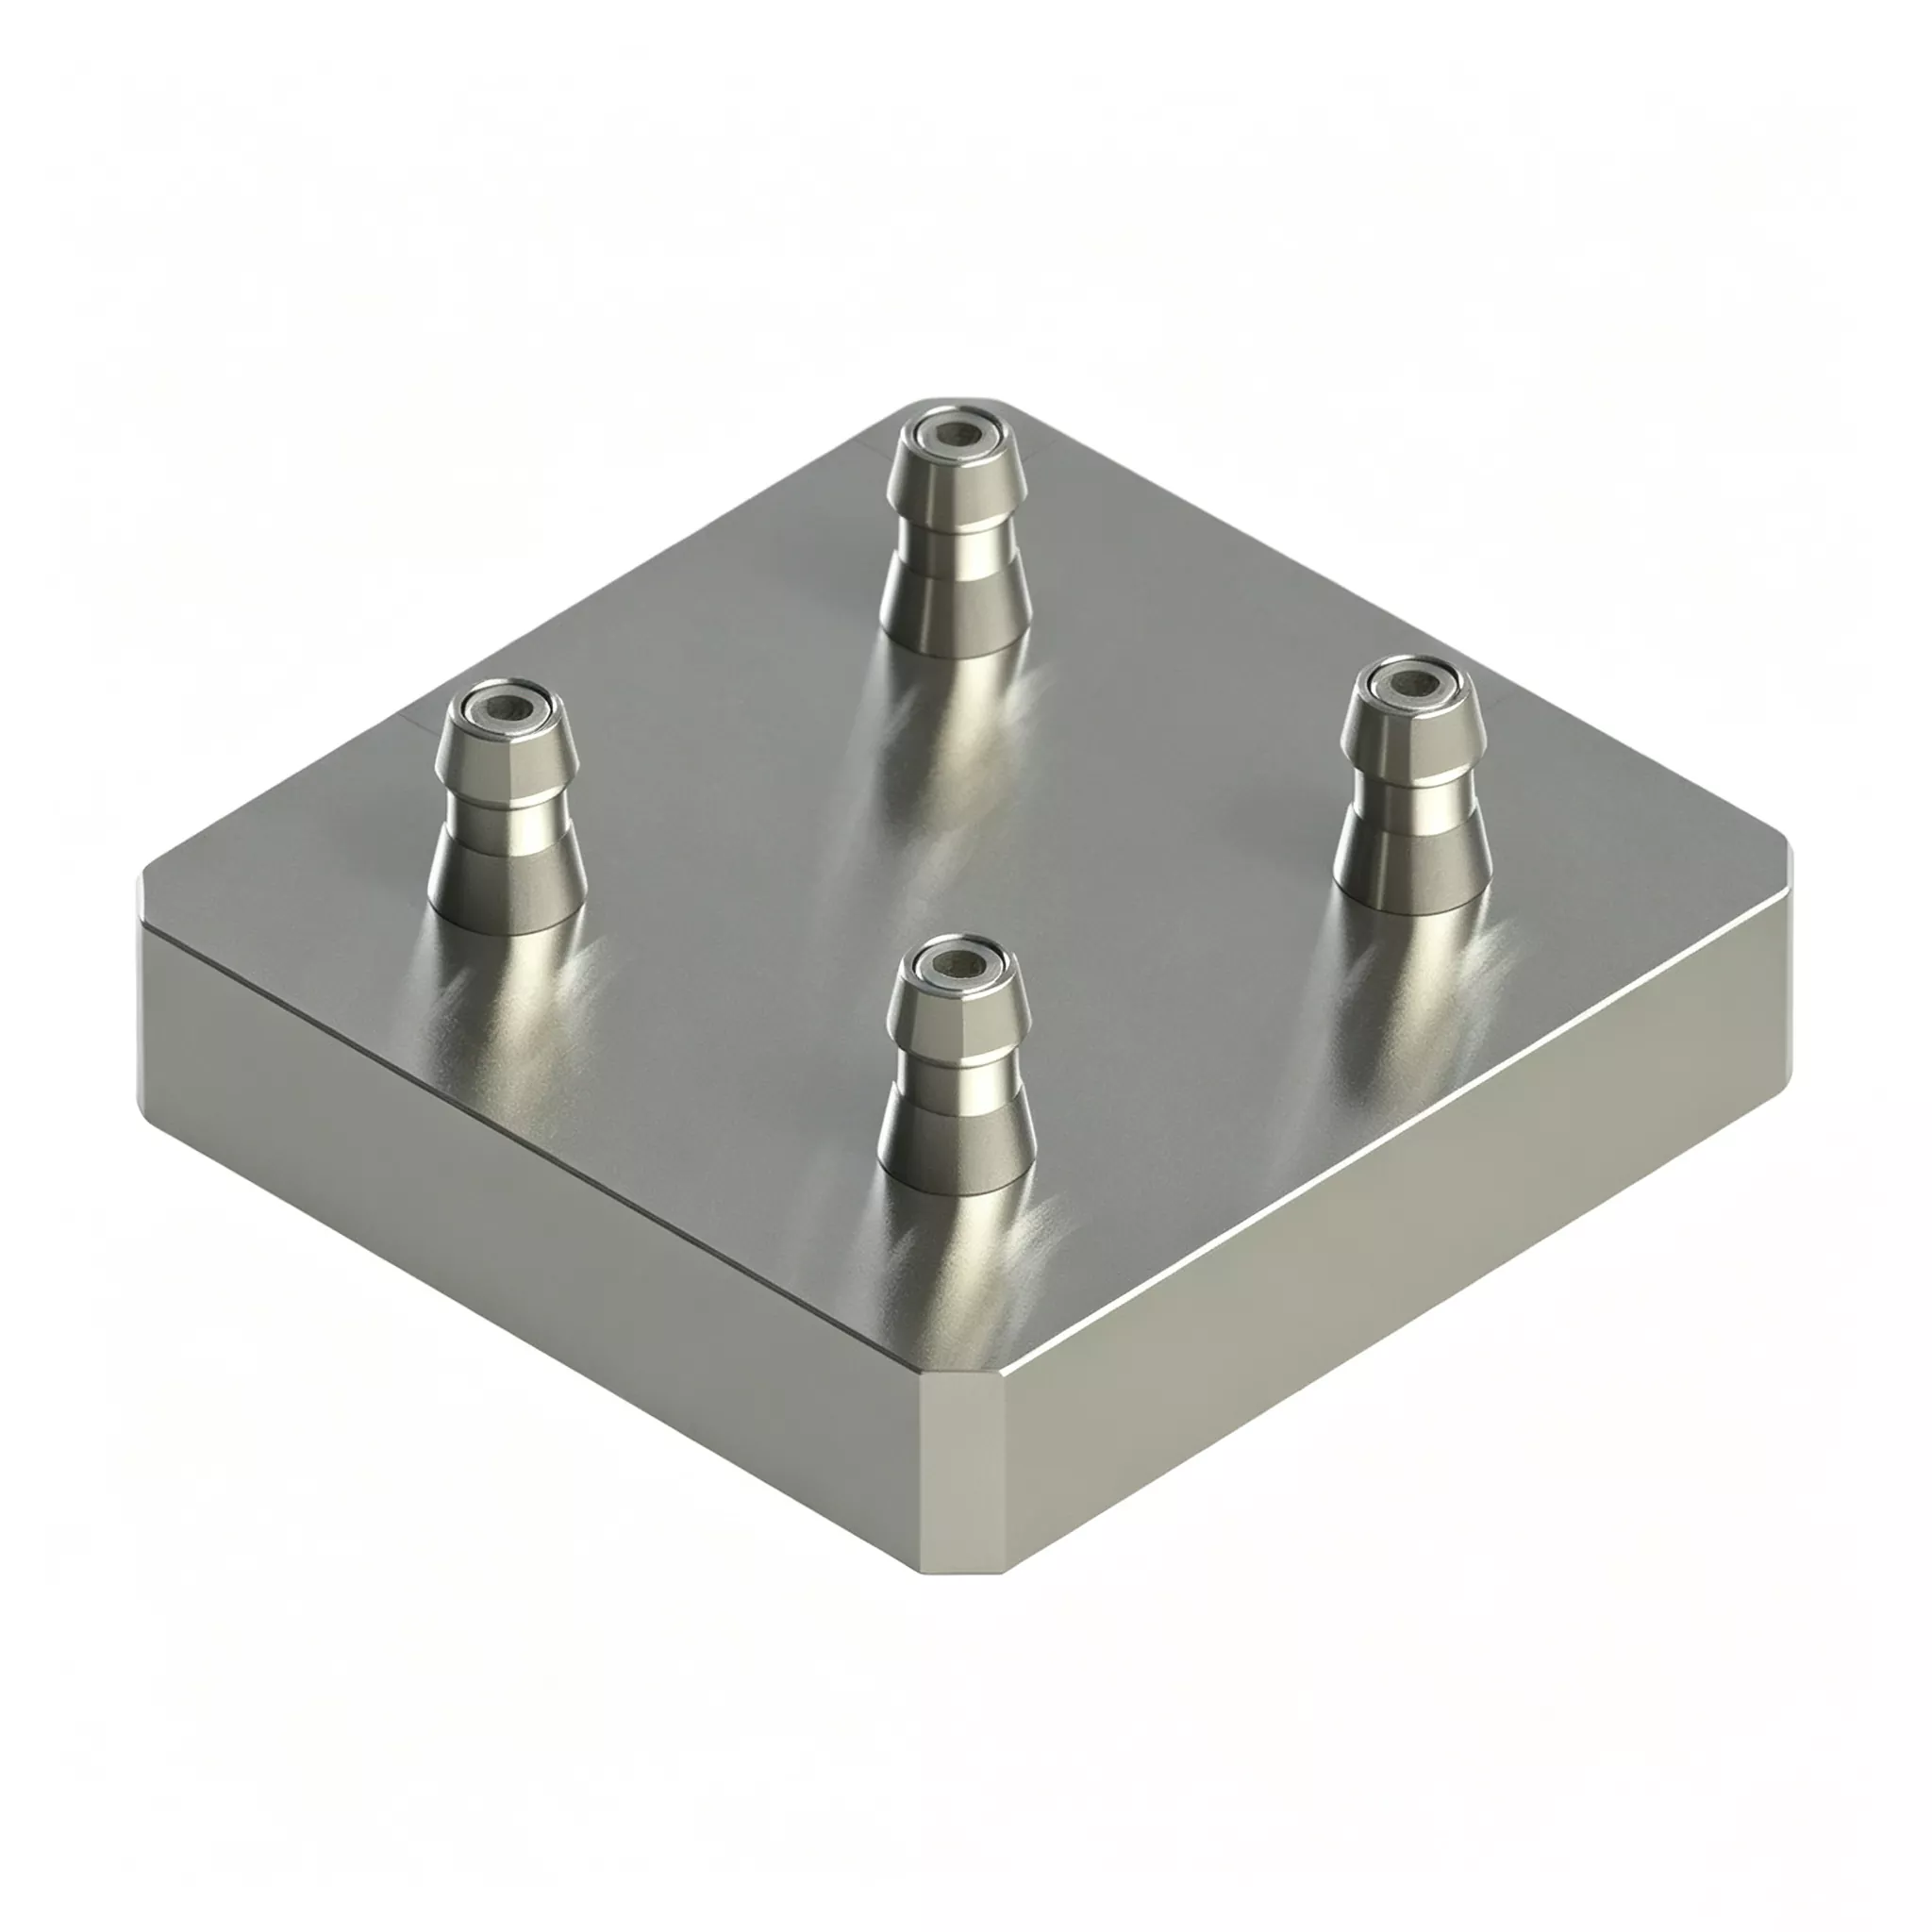
Négy középpontos nullpontos raklap CNC rögzítéshez
A JWGRIP a professzionális négyközpontú nullpontos raklap CNC rögzítéshez gyártója és szállítója Kínában. A Four Center Zero Point Pallet a Zero Point Pallet Series-hez tartozik, és a modern megmunkálási iparban uralkodó, széles körben elterjedt, nagy keverésű-kis mennyiségű vegyes módú gyártási forgatókönyvekhez lett kifejlesztve. Üdvözöljük érdeklődni!
Ez a négyközpontú nullapontos raklap CNC rögzítéshez hatékonyan megoldja a rugalmas gyártás problémáit. A négy teljes nullapont-pozícionáló egység egy kompakt, átfogó alapba van integrálva, és a négy munkaállomás teljesen független. A felhasználók egyidejűleg négy azonos munkadarabot rögzíthetnek, vagy négy különböző rögzítőelemet szerelhetnek fel vegyessoros megmunkáláshoz. Nincs szükség többtálcás helyszíni összeszerelésre. A konzisztencia érdekében az összes munkaállomás helyzetét és magasságát a gyár elhagyása előtt kalibrálták.
Alapvető hardver összetétele
A JWGRIP négyközpontú, nullapontos raklap 120×120 a következő részegységeket tartalmazza:
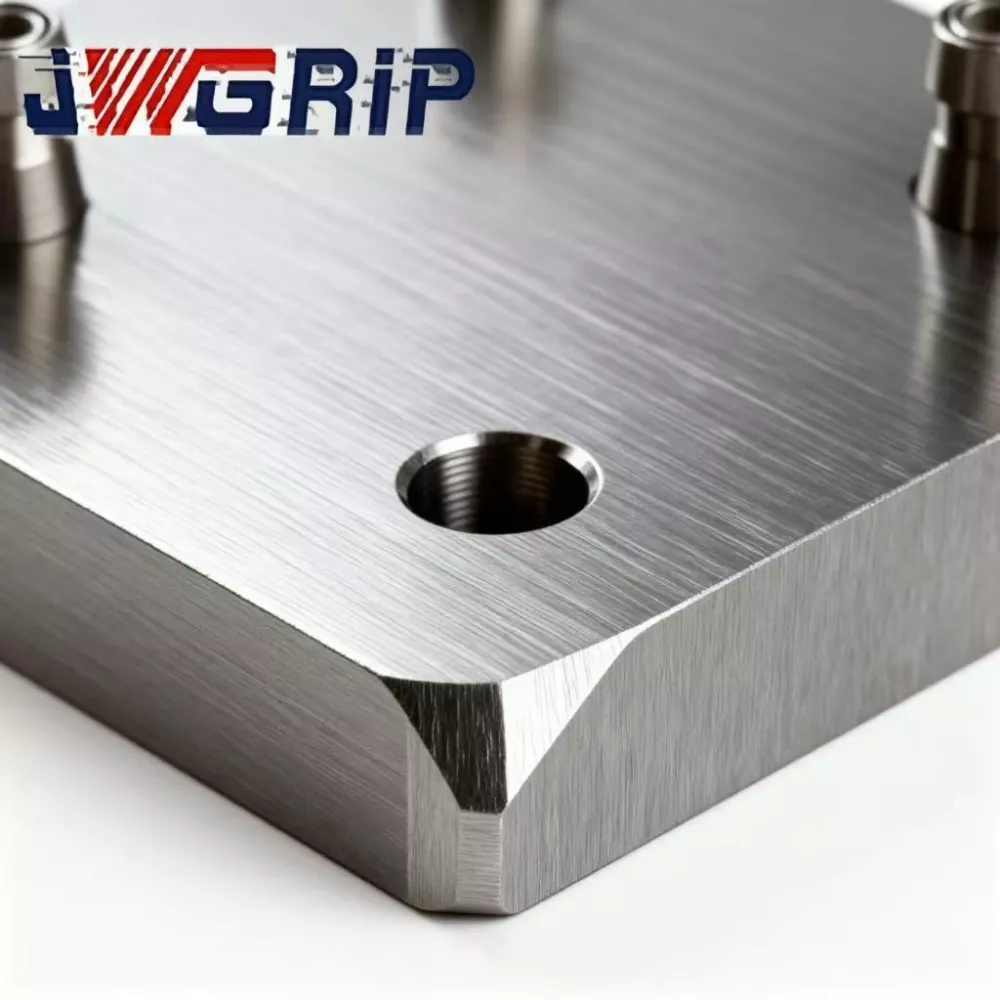
· Monolit kovácsolt és edzett ötvözött acél raklapalap
· Négy független nullapontos perselyreteszelő egység mátrix elrendezésben
· Beépített szinkron pneumatikus elosztómodul
· Egyedi forgácselterelő hornyok minden helymeghatározó állomáshoz
· Sűrített levegős szolgáltatási port
· Védő fedőlemezek az üresjárati állomások lefedésére
Legfontosabb megkülönböztetője a hagyományos többállomásos lámpatestekhez képest: négy állomás egymástól teljesen függetlenül működik.
Két gyakorlati gyártási mód
1. mód: Négyállomásos tömeggyártás azonos munkadarabokhoz
1. Helyezzen fel négy húzócsapos rögzítőalapot mind a négy állomásra.
2. 0,5–0,7 MPa sűrített levegő beszállítása; a szinkron pneumatikus modul egyszerre reteszeli mind a négy perselyszerelvényt.
3. A zárolást megerősítő jel visszaérkezik a CNC-rendszerbe, és a gép vágási ciklusokat hajt végre.
4. A megmunkálás befejeztével engedje fel a légnyomást a reteszelés kioldásához. Négy kész alkatrészt távolítanak el egy ciklus alatt, hogy növeljék az óránkénti teljesítményt.
2. mód: Rugalmas vegyessoros megmunkálás különböző alkatrészekhez
1. Tegye be a négy különálló munkadarabnak megfelelő rögzítőelemeket különálló állomásokra.
2. Használjon sűrített levegőt az összes állomás lezárásához. A CNC minden állomáson szekvenciálisan futtatja a dedikált megmunkáló programokat.
3. Ha az egyrendeléses gyártás befejeződik, csak a megfelelő célállomáson cserélje ki a szerelvényt. A fennmaradó állomások teljes lebontás nélkül rögzítve maradnak.
4. Nagyon csökkenti az állásidőt a gyakori termékcsere során.
Mérnöki tervezés
· Az acélötvözet alapja kétfordulós feszültségmentesítő öregítésen megy keresztül: az első öregítés a durva megmunkálás után, a másodlagos öregítés a félkészítő megmunkálás után. A vegyes üzemű műhelyekben gyakoriak az ismétlődő szorítófeszültségek, a környezeti hőmérséklet-ingadozások és a folyamatos vágási vibráció. A nem megfelelő feszültségleadás láthatatlan mikrodeformációt okoz, és tönkreteszi a többállomásos pozicionálási pontosságot. A JWGRIP kettős öregedés maximalizálja a belső feszültségmentességet a hosszú távú stabil geometria érdekében.
· A pozicionáló perselyek nagy kopásállóságú csapágyacélt használnak. A belső furatok hűtést és hónoló szuperfinisinget kapnak, hogy megbízható független helymeghatározási teljesítményt garantáljanak minden egyes állomáson.
· A pozíciótűrést és az állomások közötti magasságkülönbséget szigorúan ellenőrzik, hogy megfeleljenek a vegyes sorozatú gyártási stabilitási követelményeknek.
Alapvető előnyei
1. Minimalizálja a gyakori rendelésváltások miatti állásidőt
A termékváltás során nincs szükség minden szerelvény szétszerelésére. Csak azokat az állomásokat cserélik, amelyekhez új rendelésre van szükség; más állomások tovább működnek. A gépek üresjárati ideje meredeken csökken a magas vegyes-kis mennyiségű rendelési környezetekben.
2. Kiküszöbölje ki az ember által előidézett összeszerelési hibákat több különálló raklapról
Különálló nullapontos raklapok kézi egymásra rakása és felszerelése 7-8 μm-es pozícióeltérést eredményezhet. A JWGRIP házon belül végzi el a teljes többállomásos kalibrálást: pozíciótűrés ≤±0,004 mm, állomások közötti magasságkülönbség ≤0,0025 mm. Óráknyi helyszíni szerelési és tuningolási munkát takarít meg.
3. Egy hardver lefedi mind a tömeges, mind a nagy vegyes-kis volumenű feladatokat
Futtasson négy azonos alkatrészből álló megmunkálást a maximális áteresztőképesség érdekében nagy tételes rendeléseknél. A töredezett rendelésekhez váltson vegyes soros módra. Nincs szükség külön szerelvények vásárlására két gyártási forgatókönyvhöz, ami csökkenti az állóeszköz-befektetést.
4. Maximalizálja a meglévő lámpatestek újrafelhasználását a szabványos D20 nullpont húzócsap-kompatibilitással
A műhelyben meglévő, kis méretű nullapontos rögzítőalapok közvetlenül a szabványos D20-as húzócsapok utólagos felszerelése után újra felhasználhatók. Kerülje el a készülék teljes újragyártását, és őrizze meg a korábbi berendezési befektetéseket.
5. Állomonként független forgácselterelő horony kialakítás
A vas- és alumíniumforgácsok az egyes állomások számára kijelölt hornyokon keresztül áramlanak el. A forgácsbeszorulás a pozicionáló-persely réseiben jelentősen csökken. Gyakori szerelvénycsere kevert vonali körülmények között a tisztítás gyakorisága csökken, és a chip által kiváltott pozicionálási hiba kockázata csökken.
Valódi esetek
1. eset: Orvosi eszköz-kiegészítő processzor
Ez az ügyfél tipikus nagy keverékű-kis mennyiségű megrendeléseket kap, minden munkanapon 3-5 miniatűr alkatrészváltozat között vált.
· Frissítés előtt: egyállomásos nullapontos raklapokat használtak. Minden egyes váltáshoz a lámpatest eltávolítása, tisztítása, újra rögzítése és tárcsázás szükséges, ami 40-60 percet vesz igénybe. Nagy mennyiségű gépórát pazaroltak a beállítási munkákra.
· Több JWGRIP négyközpontú nullapontos raklap üzembe helyezése és a vegyes soros megmunkálási mód alkalmazása után: többé nincs szükség a készülék teljes lebontására. Csak a célállomás szerelvényeit cserélik ki. Az átlagos átállási idő 8-15 percre csökken.
· A féléves termelési statisztikák szerint a szerszámgépek kihasználtsága 24%-kal nőtt. A gyár töredezettebb vevői rendeléseket is képes fogadni extra CNC gépek vásárlása nélkül.
2. eset: 3C-komponensű alvállalkozó a Pearl River Deltában
Ez a műhely nagy volumenű tömegmegrendeléseket és kis tételes mintamunkákat is kezel ugyanazokon a CNC gépeken.
· Tömegrendelési időszakokban: négy állomás azonos alkatrészeket dolgoz fel a nagy áteresztőképesség érdekében.
· Ha kis tételes mintafeladatok érkeznek: foglaljon el egy vagy két állomást a mintagyártáshoz, míg a többi állomás folytatja a tömeggyártást.
· A mintafeldolgozás többé nem szakítja meg a tömeggyártás ritmusát, és a minta szállítási átfutási ideje jelentősen lerövidül.
Teljes gyártási munkafolyamat
① Ötvözött acél kovácsolás és temperálás
② Nagyoló megmunkálás
③ Első stresszoldó öregedés
④ Félkészítő
⑤ Másodlagos stresszoldó öregedés
⑥ 5 tengelyes csiszoló: köszörülje meg az összes persely-rögzítő furatot egyszeri rögzítési beállítással
⑦ Persely préselt idom
⑧ Légkör tömítés szerelvény
⑨ Légtömörségi nyomástartó teszt
⑩ Teljes állomásos CMM méretellenőrzés
⑪ Rozsdaellenes kezelés
⑫ Exportra kész ütésálló csomagolás
Ellenőrző lista
1. Független ismételt helymeghatározási pontossági teszt minden egyes állomáson
2. CMM-mérés négy állomásos pozíciótűrésre, magasság-különbségre és párhuzamosságra
3. 5 perces légtartási légtömörségi vizsgálat; legnagyobb megengedett nyomásesés ≤0,02 MPa
4. Ciklikus szinkron zárás-feloldó működési teszt négy állomáson
Kiválasztási útmutató
· Elemezze a rendelési struktúrát: A domináns egyváltozatos tömeggyártáshoz futtasson négy állomásos azonos alkatrész megmunkálást. Ha a nagy arányú, vegyes-kis mennyiségű rendelések nagy részét teszik ki, gondosan mérje fel négy állomáson a szerelvények közötti fizikai interferencia kockázatát, hogy elkerülje az ütközést.
· Erősítse meg a helyszíni nullapontos húzócsapok specifikációit. A standard változat a D20-as húzócsapokhoz illeszkedik. Egyedi persely-szerelvények fejleszthetők alternatív húzócsap-méretekhez.
· Automatikus gyártósor-integrációhoz: garantálja a műhely levegőforrásának stabil nyomását 0,5-0,7 MPa között, és tartalék IO jelpontokat a PLC vezérlőrendszer számára.
· Számítsa ki a munkadarab és a rögzítőelem teljes halmozási magasságát. Szimulálja a szerszám mozgási útvonalát, hogy megakadályozza a szerszám és a raklap közötti ütközést vágás közben. Ha bizonytalanságai vannak, küldje be a munkadarab rajzait a JWGRIP műszaki csapatának az interferencia értékelésére.
Gyakorlati működés
1. Rögzítse a raklapot a szerszámgép munkaasztalára, a csavarokat szigorúan a JWGRIP felhasználói kézikönyv nyomatékérték-követelményeinek megfelelően húzza meg. A túlnyomatékos rögzítés tilos, mivel az alaptest deformációja tönkreteszi a többállomásos relatív pontosságot.
2. Szerelje be az olaj-víz szűrőt a sűrített levegő bemeneti nyílásánál. A perselyekbe jutó nedvesség és szennyeződések rozsdásodást, kopást és a pontosság romlását váltják ki.
3. Minden összesített 100 munkaóra után permetezzen száraz kenőanyag aeroszolt a nullapontos perselyekbe. A folyékony motorolaj szigorúan tilos, mivel az olaj magához vonzza a fémforgácsokat, és a perselyek meghibásodásához vezet.
4. Minden egyes állomás helymeghatározó furatait és forgácselterelő barázdáit fújja ki sűrített levegővel a készülék cseréje után vagy minden műszakváltáskor. Soha ne hagyjon fémforgácsot a meghatározási alapfelületeken.
5. Helyezzen fel védőburkolatot az üresjárati állomásokra, hogy megakadályozza a vasforgács és a vágófolyadék behatolását a perselyegységekbe.
6. Kerülje el a nehéz tárgyak beütődését a raklap alaplapjain. Az ütközés okozta alapdeformáció általában nem javítható a helyszínen, és végleg tönkreteszi a többállomásos pozíciós teljesítményt.
Értékesítés utáni támogatás
1. Garancia: A 12 hónapos teljes egységgarancia a gyártási hibákra vonatkozik, kivéve az emberi hibás működést. A minősített kárigények ingyenes javítást vagy alkatrészcsere szolgáltatást élveznek.
2. Technikai erőforrások: Online üzemeltetési dokumentumok és oktatóvideók állnak rendelkezésre. Tömeges volumenű rendelési projektekhez fizetett távoli technikai támogatás áll rendelkezésre.
3. Egyedi módosítási szolgáltatás: A külső méretbeállítás, a húzócsap-spec csere, az állomás elrendezésének átrendezése támogatott.
4. Mintaértékelés: Az értékelési minta elkészíthető; vevő mintafuvarköltséget vállal.
GYIK
1. kérdés: A különböző munkadarabok vegyessoros megmunkálása négy állomáson zavarja a kölcsönös pontosságot?
V: Négy perselyegység fizikailag teljesen független; a zárolási műveletek nem zavarják egymást. A helymeghatározás pontossága mindaddig stabil marad, amíg a lámpatestek elkerülik a fizikai ütközést. A rendszeres sűrített levegős tisztítás minden állomáson továbbra is javasolt, hogy megakadályozzuk a forgácsok kifröccsenését más állomások alapfelületére.
2. kérdés: Szükséges-e a négyközpontú nullapontos raklap CNC-rögzítéshez, ha ritkán történik kis tételes váltás?
V: Hatékonyságváltási előnye csak a heti gyakori változatváltások mellett tűnik ki. Ha a gyártás többnyire egyváltozatos tömegorientált, az egy- vagy kétállomásos nullapontos raklapok jobb költség-teljesítményt biztosítanak.
3. kérdés: Felhasználhatók-e a meglévő örökölt szerelvényalapjai ezen a raklapon?
V: A szabványos D20 nullapontos húzócsapokkal felszerelt rögzítőelemek közvetlenül működhetnek. Egyedi gyártású perselyszerelvényekre van szükség más húzócsapos specifikációkhoz.
4. kérdés: A JWGRIP négyközpontú, 120×120-as nullpontos raklap telepíthető 5 tengelyes CNC gépeken?
V: Kompatibilis az 5 tengelyes berendezésekkel. Számítsa ki a munkadarab és a rögzítőelem teljes magasságát, hogy értékelje az orsó billentésének ütközési kockázatát. A munkadarab rajzokat a kiválasztási szakaszban lehet benyújtani a JWGRIP műszaki értékelésére.
Beszerzési referencia megjegyzés
Sok gyár fontolgatja nagy mennyiségű egyedi speciális célú lámpatest vásárlását a rugalmas vonalfejlesztéshez. Ez magas beruházási ráfordítást és annak kockázatát, hogy a berendezési tárgyak tétlenné válnak, ha a megrendelések megváltoznak.
A JWGRIP négyközéppontos nullpontos raklap CNC-rögzítéshez alapvető értéke abban rejlik, hogy egyetlen hardveregységen belül támogatja a tömeggyártást és a vegyes soros gyártást. Maximalizálja az ügyfelek meglévő szerelvényalapjainak újrafelhasználását, szabályozza a gyártási és utólagos szerelési költségeket, és enyhíti a széttagolt rendelések okozta átállási fájdalompontokat. Kiválóan alkalmas a közepes és kis méretű alkatrész-feldolgozó gyártók rugalmas frissítési projektjeihez.
Kérdés küldése
Elérhetőségei
-
Cím
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong tartomány, Kína
-
Tel
-
Email
Üdvözöljük, hogy küldje el kérdését a JWGRIP-nek. Professzionális műszaki és értékesítési csapatunk ingyenes lámpatest-választást, testreszabott megoldástervezést és pontos árajánlatot biztosít.

Hírek Ajánlások