magyar
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






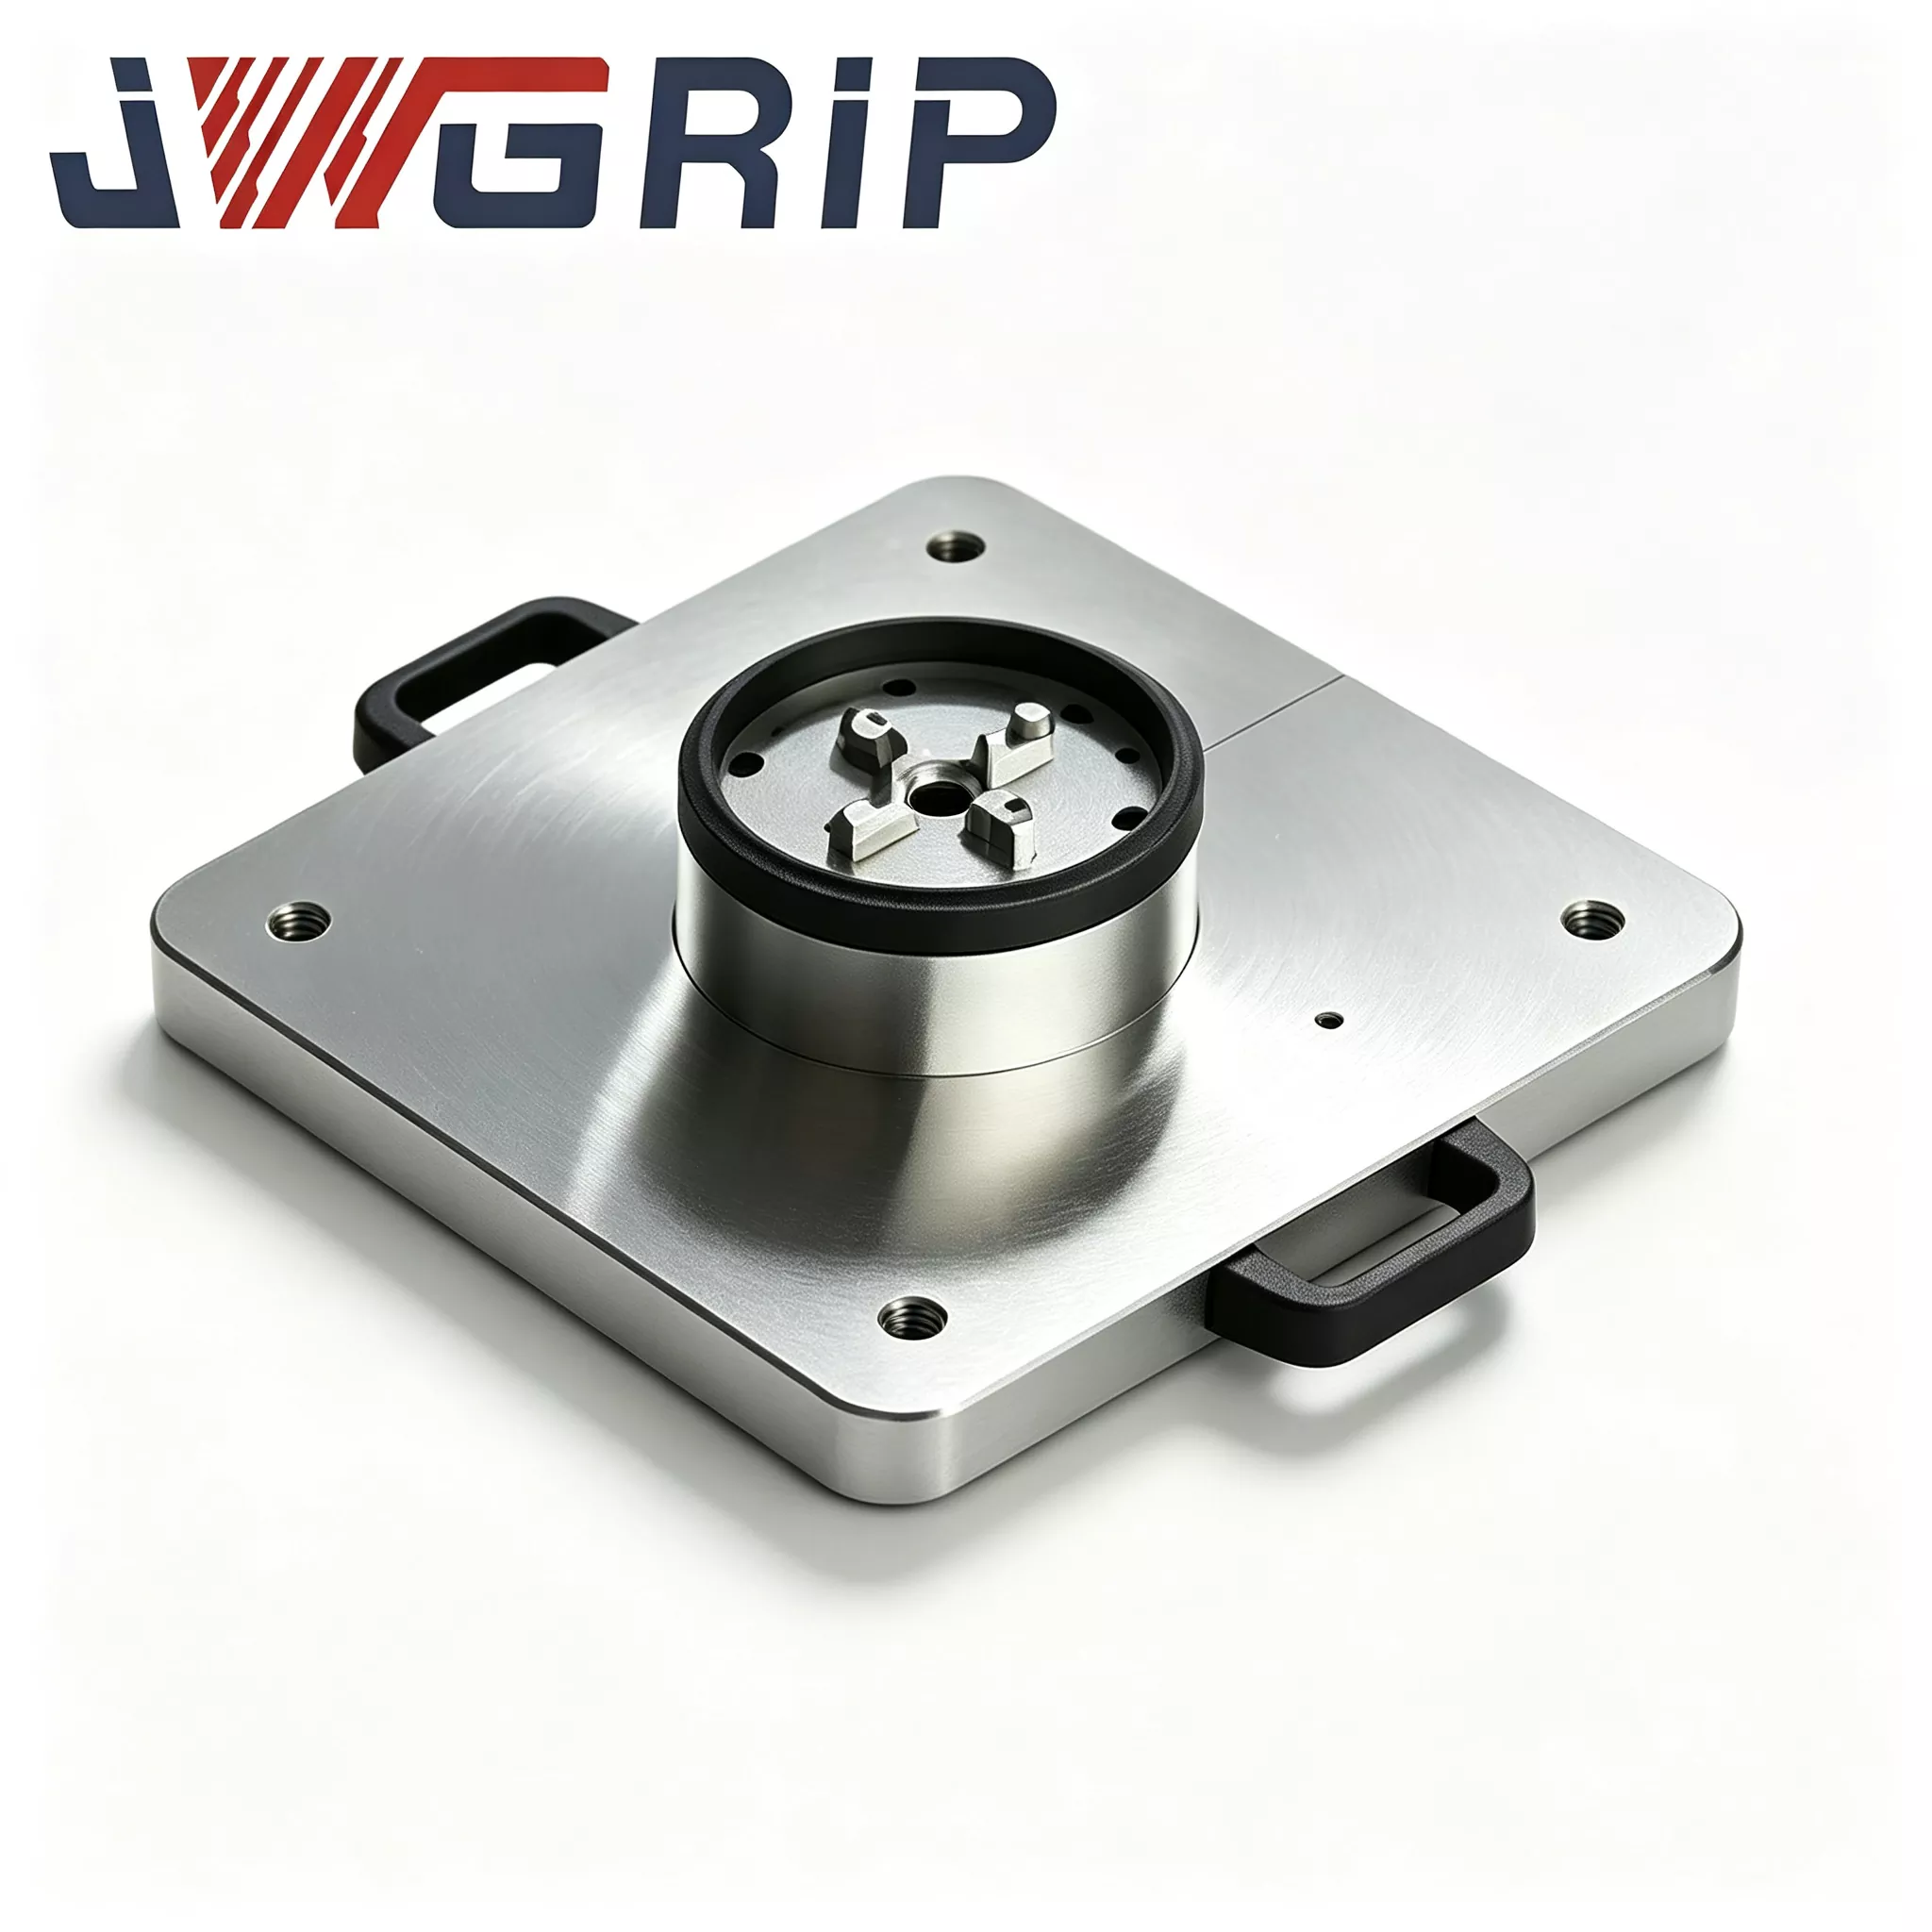
Automatizált nullpont raklap Power Chuck-kal
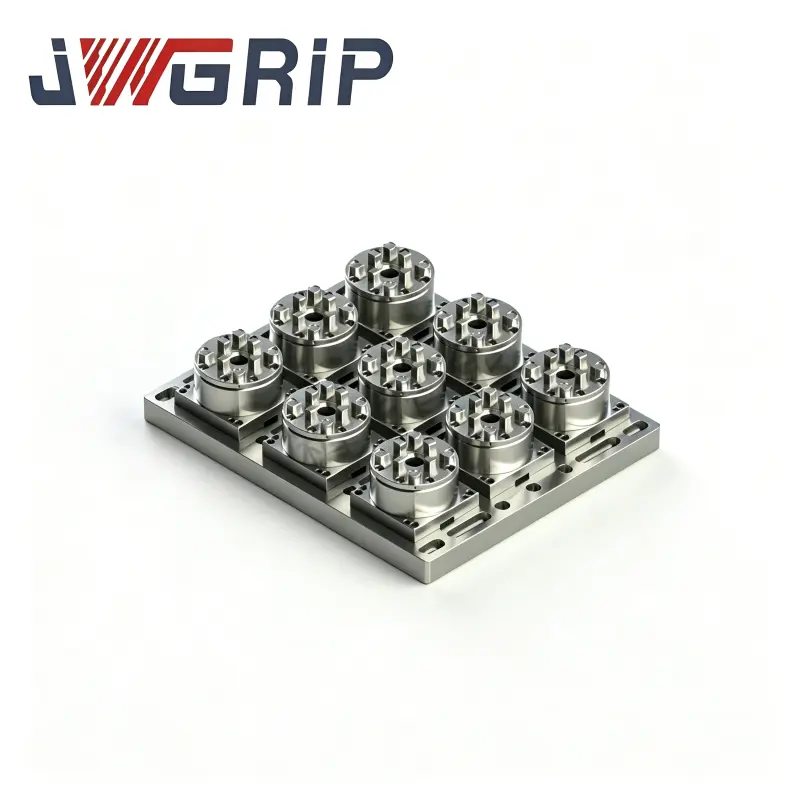
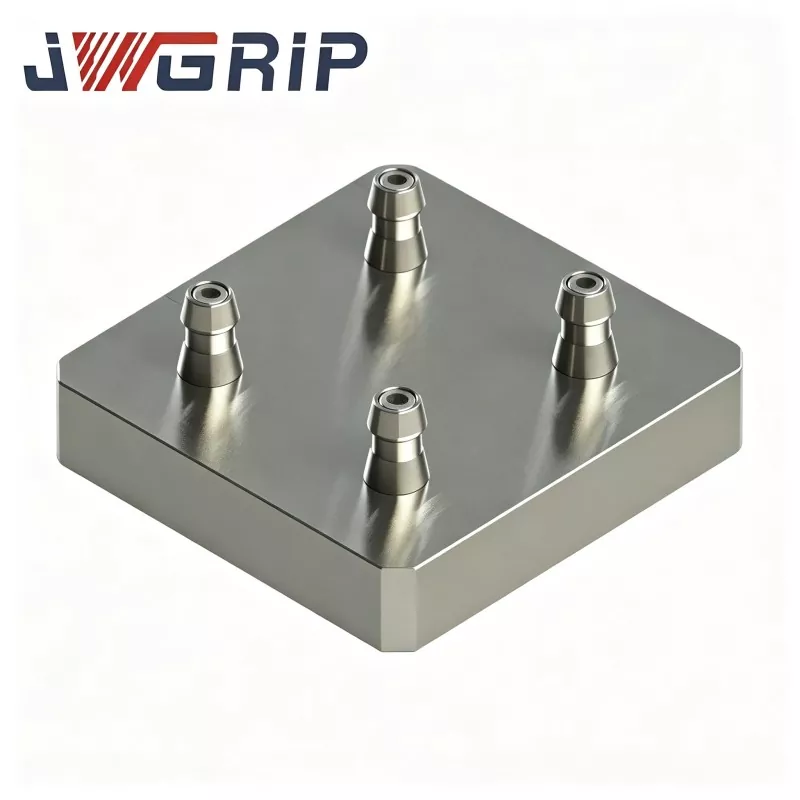
A JWGRIP a professzionális automatizált nullpontos raklapok gyártója és szállítója Kínában. Ez egy integrált nullpont pozicionáló berendezés, amelyet kifejezetten rugalmas, pilóta nélküli CNC gyártósorokhoz terveztek. Egyetlen eszközbe integrálja a nullapont pozicionáló referenciakomponenst és az elektromos pneumatikus tokmányrögzítő egységet, így nincs szükség további többrétegű adapterlemezekre vagy külön tokmány-tartozékokra. Közvetlenül a szerszámgép munkaasztalára szerelhető és rögzíthető, valamint ipari robotfogókhoz csatlakoztatható.
Az automatizált nullapontos raklap Power Chuck segítségével automatikus pozicionálást, automatikus rögzítést és automatikus kioldást érhet el a munkadarab befogása után. Széles körben alkalmazzák autóipari alumíniumötvözet fröccsöntött alkatrészek feldolgozásában, 3C fogyasztói elektronika fémszerkezeti alkatrészeinek nagyszabású gyártásában, valamint automata grafitelektróda-feldolgozó egységek öntőműhelyekben.
A termék összetétele és munkafolyamata
Az automatizált nullpont raklap Power Chuck-kal a Zero Point Pallet sorozathoz tartozik. Főleg négy fő összetevőből áll: a raklap alaptestéből, a nagy pontosságú nullapontos pozicionáló hüvelyből, a pneumatikus meghajtó modulból és a szinkron teljesítményű tokmány rögzítéséből.
A teljes munkafolyamat a következő: Az ipari robot felveszi a megrakott munkadarab rögzítőalapját és ráhelyezi a raklap referenciasíkjára. A nullapont pozicionáló hüvely befejezi a kezdeti pozicionálást. Amikor a beépített érzékelő pontosan érzékeli a pozíciót, jelet küld a PLC vezérlőrendszernek.
A PLC elindítja a pneumatikus áramkört, a beépített pneumatikus egység pedig szinkron módon befelé mozgatja a tokmányrögzítőt, ami egyenletes sugárirányú rögzítést biztosít a rögzítőalapnak.
A befogás befejezése után egy elektromos megerősítő jelet küld a CNC szerszámgépnek, és megkezdődik a vágási feldolgozási ciklus.
Amikor a feldolgozási program véget ér, a szerszámgép befejezési jelet küld, és a pneumatikus kör kiengedi a nyomást. A tokmánytartó szinkronban kinyílik, és a robot kiveszi az elkészült munkadarabot a rögzítéssel együtt, felkészülve a következő terhelési ciklusra.
A teljes folyamat nem igényli a csavarok kézi meghúzását vagy a kézi jelzést és beállítást.


A folyamat előnyei
Az alaplemez nyerslemez kovácsolt ötvözött acélból készül, és két teljes feszültségoldó hőkezelési folyamaton megy keresztül, hogy kiküszöbölje a CNC megmunkálási folyamat során keletkező belső maradékfeszültséget.
Sok alacsony költségű versenytárs kihagyja ezt a döntő lépést. Ha az alapanyagban jelentős a belső maradó feszültség, a műhelyben végzett ismételt befogási műveletek és a nappali-éjszakai ciklusok miatti hőmérsékletváltozások olyan mikroszkopikus alakváltozásokat okozhatnak, amelyek szabad szemmel láthatatlanok a referencia referenciasíkon.
Ez folyamatos méreteltérésekhez vezet a megmunkált munkadarabokban, és nagy mennyiségű hulladékveszteséget eredményez.
Üzemünkben minden egyes nyersanyag szigorúan befejezi a teljes izzítási folyamatot. Ez a szabvány több mint tíz éves gyakorlati mérnöki tapasztalatból származik, és számos CNC automatizált fixture projektet szolgál ki. A pozicionáló persely nagy kopásállóságú csapágyacélból készül, hűtési és temperálási kezelésen esik át, és belső furatfinomcsiszolással és ultrafinom megmunkálással kombinálva minimalizálja a pozicionáló felületek közötti hézagot, és még számtalan csereciklus után is stabil pozicionálási teljesítményt biztosít.
Alapvető előnyei
1. Integrált egyrészes szerkezeti tervezés
Az integrált egyrészes kialakítás helyet takarít meg a szerszámgép munkaasztalán, és kiküszöböli a többrétegű adapterlemezek által okozott felhalmozódott összeszerelési hibákat. A hagyományos osztott típusú megoldások nullpontos raklapok, adapter alaplapok és független tokmányok egymásra helyezését igénylik, ahol 2-3 lemez egymásra rakása további 3-5 μm halmozott pozicionálási eltérést eredményezhet. Monolitikus integrált kialakításunk elkerüli ezeket a hibaforrásokat, csökkenti a vásárolt tartozékok számát, és csökkenti a végfelhasználók alkatrészkezelési költségeit.
2. Ismételje meg a pozicionálási pontosságot
A raklap stabil, ±2 μm-es ismétlődő pozicionálási pontosságot biztosít. A pozicionáló perselyek belső furatait hónoló szupersimítással dolgozzák fel. Minden raklap 100%-os teljes tételpontossági ellenőrzésen esik át a kiszállítás előtt, és minden egységhez egy nyomtatott eredeti vizsgálati jelentést mellékelünk, amelyet a tengerentúli vevők kérésére ellenőrizni lehet.
3. Natív automatizálási integráció
A szabványos pneumatikus portok és az NPN elektromos jelkimeneti interfészek le vannak foglalva, így a raklap kompatibilis a piacon lévő több fő ipari robotmárkával. Valóban támogatja a felügyelet nélküli éjszakai műszakos termelést. Az egyik hazai autóalkatrész-végfelhasználó valós utólagos beszerelési adatai szerint a szerelvénycsere ciklusideje az eredeti kézikönyvben leírt 12–15 percről 45 másodpercre csökkent a raklapok kihelyezése után, és a kezelőnek nem kellett a helyszínen tartózkodnia éjszakai műszakban.
4. Nagy szorítóerő kimenet
A beépített pneumatikus tokmány egység maximum 45 kN maximális szorítóerőt biztosít, amely képes ellenállni az öntőacél és alumíniumöntvény munkadarabok nagy előtolású megmunkálásából származó vágási ütéseknek, hatékonyan csökkentve a rögzítőelem elmozdulásának és meglazulásának kockázatát a vágási műveletek során.
5. Kényelmes karbantartás és szabályozható alkatrészköltség
A tokmánypofa-szerelvények külön-külön szétszerelhetők és cserélhetők anélkül, hogy a teljes raklapot eltávolítanák a szerszámgép munkaasztaláról. Amikor a pofák kopást vagy sérülést szenvednek, az ügyfeleknek csak a megfelelő pótalkatrészeket kell megvásárolniuk a teljes raklapkészlet cseréje helyett, ami hatékonyan csökkenti a berendezések hosszú távú karbantartási költségeit.


Valódi Ügyfélügyek
A Power Chuck automatizált nullapontos raklapot többnyire három gyártósor-kategóriában alkalmazzák: pilóta nélküli CNC-gyártósorok autóipari alkatrészekhez, tömeggyártó sorok 3C fémszerkezeti alkatrészekhez, valamint rugalmas automata grafit-elektróda megmunkáló cellák a szerszámgyárakban.
1. eset:Egy nagyszabású hazai autóalkatrész-gyártó utólag szerelt fel két rugalmas CNC automatizált gyártósort összesen 16 automatizált nullpont raklap készlettel, erőtokmánnyal az alumínium fröccsöntési megmunkálásához. Az utólagos felszerelés előtt a kezelőknek kézi jelzésre és beállításra volt szükségük minden lámpatest cseréhez, ami nagyjából 13 percet vesz igénybe tételenként. Nullapontos automatizált raklapjaink telepítése után a robot elvégzi az összes be- és kirakodást, pozícionálást és befogást. Az egyszeri átkapcsolási ciklus 42-50 másodpercre rövidül. Felügyelet nélküli éjszakai műszak valósul meg. A háromhavi folyamatos termelési statisztikák szerint a havi műhelyszintű termelési kapacitás 22 százalékkal nő. A munkadarab-kötegek méretkonzisztenciája nyilvánvalóan javul, és jelentősen csökken a selejt selejt aránya.
2. eset:A Pearl River Deltában található egyik nagyméretű formagyártó vállalkozás több készletet telepít ebből az automatizált raklapból grafitelektródos automata megmunkáló cellákba. Minden elektródalap egységes szabványos méreteket vesz fel. A kezelők már nem ismétlik meg a kézi jelzést minden elektróda-megmunkálási feladatnál. A kész elektródák méretkonzisztenciája nagymértékben javul, és csökken az ismétlődő munkaintenzitás az öntőműhely személyzete számára. Javasolt képpozíciók: helyszíni fotók saját feldolgozó műhelyünkben, valós felvételek az ügyfél-telephelyi automatizálási munkaállomásról, robbantott nézetű részletfotók raklaptestről, gyári kimeneti pontosság-QC ellenőrzés során rögzített fotók.
Gyártási folyamat
Minden automatizált raklap teljes áramlású gyártáson megy keresztül, beleértve a kovácsolást, a CNC megmunkálást, a hőkezelést, a csiszolást és az összeszerelést a házon belüli CNC rögzítőműhelyünkön belül. Nem fogadják el a teljes egység OEM kiszervezését.
Teljes gyártási munkafolyamat:
ötvözött acél nyers kovácsolás → durva megmunkálás → első feszültségmentesítő öregítés → félfinomítás → másodlagos feszültségmentesítő öregítés → szuperprecíziós köszörülés → persely sajtolás → általános összeszerelés → több elem pontosság- és teljesítményvizsgálat → légtömörségi nyomáspróba → rozsdamentes csomagolás → export-minőségű tömörítés.
Minőségellenőrzés és tanúsítványok
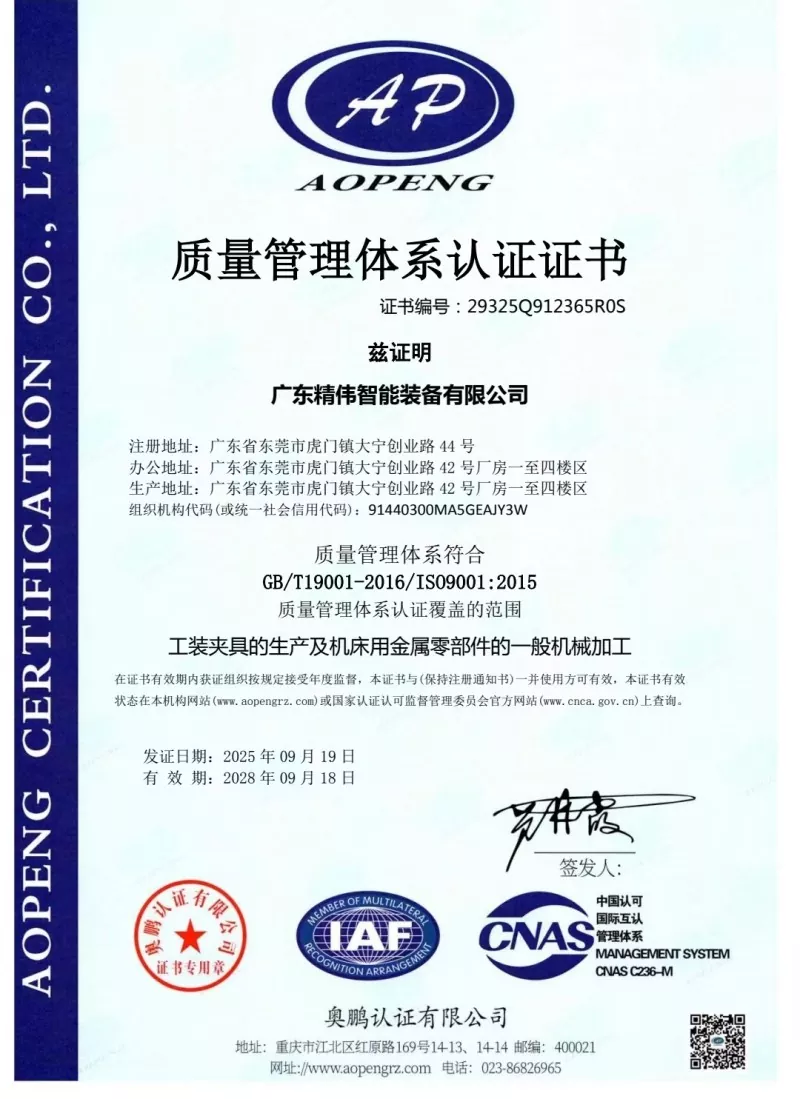
Kötelező kiszállítás előtti ellenőrzési tételek minden egységnél: ismételt pozicionálás-pontossági vizsgálat, tényleges tokmány-szorítóerő mérés, légtömörség-nyomás-tartási vizsgálat (max. megengedett nyomásesés ≤0,02MPa 5 perces tartási időn belül), elektromos-jel-logikai integritás vizsgálata. Minden egységet egyedi gyári vizsgálati adatlappal szállítunk. Üzemünk ISO9001 minőségirányítási rendszer tanúsítvánnyal rendelkezik. A kulcsfontosságú fém alkatrészekhez anyagtanúsítványok állnak rendelkezésre. Az ügyfelek által kijelölt harmadik fél laboratóriumi ellenőrzése elfogadható.
Kiválasztási útmutató
Először is, ellenőrizze az ügyfél-helyi szerelvénytartó tényleges külső méretét, hogy megfeleljen a raklap rögzítési tartományának specifikációinak.
Másodszor, ellenőrizze a műhely levegőforrásának állapotát. A sűrített levegő nyomásának stabilan 0,5-0,7 MPa között kell maradnia. Ha a levegőforrás nyomása erősen ingadozik, erősen ajánlott a nyomásszabályozó hármas szűrő szerelvény.
Harmadszor, az automatizálási projekt beszerzéséhez tisztázza a robot és a PLC vezérlőrendszer közötti IO kommunikációs protokollt. Komplett elektromos-interfész-dokumentációt díjmentesen biztosítunk.
Negyedszer, nehéz munkadarabok megmunkálásakor biztosítsa a munkadarab maximális súlyát. Műszaki munkatársaink elvégzik a felmérést és eldöntik, hogy szükség van-e megerősített egyedi kivitelű raklapra.
Telepítési, üzembe helyezési és üzemeltetési megjegyzések
Amikor a raklapot a szerszámgép munkaasztalra szereli, a csavarokat szigorúan a kézikönyvben megadott nyomatékértékek betartásával rögzítse. Tilos az erőszakos túlnyomatékos meghúzás a raklaptest deformációjának elkerülése érdekében. Az olaj-víz szűrőt a sűrített levegő bemeneti nyílás elejére kell felszerelni, hogy megakadályozza a nedvesség és fémtörmelék bejutását a tokmányba, és a belső alkatrészek rozsdásodását vagy a pofa elakadását okozza. 80-100 összesített munkaóránként permetezzen száraz kenőanyag spray-t a tokmány belsejében lévő csúszó súrlódó felületekre.
A folyékony motorolaj tilos, mivel a folyékony olaj masszív alumínium- és vasforgácsot vonz magához, és állkapocs-elakadási hibákat idéz elő. A gyártás során kerülje a nagy forgács felhalmozódását a raklap referencia-síkján. A kezelőknek minden műszakváltáskor sűrített levegővel kell fújniuk és meg kell tisztítaniuk a rögzítő furatokat és a nullapontsíkokat. Soha ne működtesse az egységet a műszaki adatlapon feltüntetett maximális szorítóerő felett. A túlterheléses működés a tokmánypofák maradandó képlékeny deformációját okozza, és végleg rontja a raklap pozicionálási pontosságát.
Csomagolás, átfutási idő és értékesítés utáni szolgáltatás
Az export-minőségű, ütésálló tömörfa csomagolótokok vastag hab belső puffervédelemmel vannak kialakítva, hogy megóvják a precíziós alapfelületeket az ütközéstől a hosszú távú óceáni szállítás során. Normál átfutási idő: 12-18 munkanap. Egyes szabványos cikkek a rövidebb szállítás érdekében raktáron vannak.
A 12 hónapos teljes egységgarancia a nem emberi hibás működésből eredő gyártási hibákra vonatkozik; ingyenes javítás vagy alkatrészcsere biztosított. Telepítéshez és üzembe helyezéshez online távoli műszaki útmutató áll rendelkezésre. Tömeges rendeléses projektekhez fizetős helyszíni üzembe helyezési szolgáltatás kínálható.
A testreszabott módosítási szolgáltatás támogatott, beleértve a rögzítési tartomány beállítását, a pneumatikus áramkörök elrendezésének megváltoztatását és a jel-kimenet-forma megváltoztatását. Ingyenes minta áll rendelkezésre az ügyfélértékelési teszthez; A minták szállítási költségét a vevő viseli.
GYIK
1. kérdés: Kompatibilis-e az automatizált nullapontos raklap Power Chuck-kal más, harmadik féltől származó nullpont rögzítőkkel?
V: A standard verzió nullpontdimenziója megegyezik a natív nullpontrendszerünkkel. Ha a projekthez más márkájú nullapontos rögzítőkkel való kompatibilitás szükséges, a rendelés leadása előtt jelezze a műszaki igényt, testreszabott nullapont-dimenziós megmunkálás valósítható meg.
2. kérdés: Az instabil levegőforrás nyomás befolyásolja a rögzítés biztonságát és megbízhatóságát?
V: Közvetlen hatást fog hozni. A levegőforrás elégtelen nyomása csökkenti a tokmány tényleges szorító erejét, és a munkadarab kilazulásának kockázatát okozza vágás közben. Nyomásszabályozó szűrőszerelvény erősen javasolt a nyomás 0,5-0,7 MPa közötti stabilizálására.
3. kérdés: Melyek az elsődleges okai az ismételt pozicionálási pontosság romlásának hosszú ideig tartó működés után?
V: Három gyakori kiváltó ok: először is, forgácsszennyeződések halmozódtak fel a referencia helymeghatározó felületeken; másodszor, a belső csúszó alkatrészek normál kopása; harmadik, külső erős behatás által okozott raklaptest deformáció. Előnyben részesítse a tisztítást és a karbantartást. Az elhasználódott alkatrészek a raklap teljes felújítása helyett külön pótalkatrészekre cserélhetők.
4. kérdés: Alkalmazható ez a raklap 5 tengelyes CNC szerszámgépekre?
V: Kompatibilis az 5 tengelyes gépekkel. Az összeszerelt szerelvény teljes magasságát úgy kell kiszámítani, hogy elkerüljük az ütközést az 5 tengelyes orsó billentésekor. Szerszámgép-modellt szállítson a kiválasztási szakaszban, és mi felmérjük az interferencia kockázatát.
Kérdés küldése
Elérhetőségei
-
Cím
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong tartomány, Kína
-
Tel
-
Email
Üdvözöljük, hogy küldje el kérdését a JWGRIP-nek. Professzionális műszaki és értékesítési csapatunk ingyenes lámpatest-választást, testreszabott megoldástervezést és pontos árajánlatot biztosít.

Hírek Ajánlások