magyar
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

R-típusú elektródatartók egy megbízható gyártótól a megbízható hegesztési műveletek érdekében
Az R-típusú elektródatartók speciális beszállítójaként,JWGRIPnagy stabilitású hosszabbítórudakat, befogópatron-egységeket és pneumatikus vonórúd-szerelvényeket gyárt a szerszámgyártók, szikraforgácsoló-technológiai mérnökök és a berendezés-beszerzési vásárlók számára, akik az elektródák kimerülésével és vibrációjával küzdenek a mélyüreges szikraerózió során. Minden kulcsfontosságú alkatrész feszültségoldó kezelésen és precíziós köszörülésen megy keresztül, hogy minimalizálja a koncentrikus hibákat a különböző grafit- és rézelektródák felszerelésekor. Ezek a rögzítési tartozékok csökkentik a mély süllyedés során fellépő ingadozást, javítva a bonyolult formarészletek felületminőségét. Az elektróda szerelvényeken kívül a JWGRIP is szállítR-típusú EDM tokmányokés az EROWA-kompatibilis elektródokmányok a tokmány alját az elektróda hegyéig terjedő teljes szerszámlánc felépítéséhez.
Sok formagyártó üzem csak az EDM tokmányok teljesítményére és a szikraforgácsoló gép paramétereire összpontosít, figyelmen kívül hagyva, hogy az elektródák rögzítőelemei hogyan befolyásolják közvetlenül a végső megmunkálási eredményeket. Még a kiváló minőségű réz-grafit elektródák is nyilvánvaló kimerülést okoznak, ha rossz minőségű tartókkal párosítják őket. Mély, keskeny formaüregek megmunkálásakor a beépítési helyzetből átvitt enyhe vibráció hullámos oldalfalakat, elmosódott saroksugarakat és inkonzisztens szikraközöket okoz. A hibás üregek újrafeldolgozása pazarolja az elektródákat, felemészti a gép futási idejét és késlelteti a megrendelés kézbesítését. Sok készen kapható, általános célú rögzítőelem nem tud ellenállni a dielektromos folyadék fröccsenésének és az EDM munkatartály belsejében fellépő hőmérséklet-ingadozásnak, ami fokozatos pontosság eltolódáshoz vezet az ismételt elektródacsere után.
Teljesítménybeli különbségek
Az általános szerszámtartókat nagy sebességű marásra tervezték szikraeróziós környezetek helyett. Ritkán veszik figyelembe a dielektromos folyadék ellenállását, a hőingadozást és a törékeny grafitelektródák speciális rögzítési követelményeit.
Összehasonlításképpen, az R-típusú elektródatartókat teljesen a süllyesztő EDM működési jellemzőire optimalizálták. Az R-típusú hosszabbító rúd az EDM elektródatartóhoz meghosszabbítja a mély üreges megmunkálás elérését anélkül, hogy felerősítené a vibrációt. Az R-Type ER32 befogópatron EDM elektródatartóhoz egyenletes kerületi megfogási erőt biztosít, megakadályozva, hogy a rideg grafitelektródák megrepedjenek szorítónyomás alatt. Az R-típusú pneumatikus vonórúd az EDM elektródatartóhoz lehetővé teszi a távoli automatikus zárást és feloldást, amely illeszkedik a nagyfrekvenciás elektródacsere munkafolyamataihoz. Az R-Type CNC-kalibrációs blokk az EDM Workholding-hoz támogatja a gyors eltolás-ellenőrzést, lerövidítve a mérési időt a szikrafeldolgozás megkezdése előtt. Az ésszerűen összeillesztett rögzítőelemek stabilan tartják az elektródák koncentrikusságát még a tokmány alappontjától távol végzett munka során is, elkerülve a rezgés okozta felületi hibákat a formaüregeken.
Az elektródapazarlás csökkentése
A grafit- és rézelektródák jelentős változó költségeket jelentenek a szerszámműhelyek számára. A tartó rossz koncentrikussága és az instabil szorítóerő gyakran károsítják a drága elektródákat, még mielőtt a szikraforgácsolás elkezdődne. A szabványos R-típusú elektródatartók lehetővé teszik a kezelők számára, hogy az elektróda előbeállítását, levágását és eltolásmérését az EDM gép tartályán kívül fejezzék be. A kezelők elektródákat szerelnek fel hosszabbítórudakra vagy külső mérőpadon lévő befogóegységekre; kalibrálás után az egész szerelvény gyorsan felszerelhető az R-típusú EDM tokmányokra.
A pneumatikus vonórúd eltávolítja a kézi villáskulcs-műveleteket, csökkentve a túlfeszítés kockázatát, amely megrepedezhet a grafitanyagokban. A kézi működtetést és a félautomatizálást kombináló vegyes üzemmódú gyártósorok építésekor a felhasználók kombinálhatják ezeket a tartókat a Quick Change Workholding System helymeghatározó moduljaival, megvalósítva az egységes nullapontátvitelt az állomás előtti mérőpadok és az EDM gépasztalok között. Ez a munkafolyamat csökkenti az elektróda selejtezési arányát, és csökkenti az ismételt, gépi korrekcióhoz szükséges időt.
A termék fő előnyei
A precíziósan köszörült illeszkedő felületek kiváló koncentrikusságot garantálnak, hatékonyan elnyomják az elektródák kifutását a mélyüreges szikraerózió során.
A változatos szerkezeti formák, beleértve a hosszabbító rudat, az ER32 befogópatront és a pneumatikus vonórudat, alkalmazkodnak a rövid elektródákhoz, a nagy hatótávolságú mélyüreges feladatokhoz és az automatizált gyártási igényekhez.
A felületi korróziógátló kezelés ellenáll a dielektromos folyadék eróziójának, lelassítja a rozsda és a szennyeződés felhalmozódását az EDM munkatartályban.
Kompatibilis a hagyományos R-Type helymeghatározó tartozékokkal, támogatja a gyors együttműködést a kalibrációs blokkokkal és többféle EDM tokmánytípussal.
Termék modul bemutatása
A JWGRIP elektróda-rögzítő egységei több funkcionális modult takarnak, hogy kezelni tudják a különböző elektródahosszakat, anyagokat és automatizálási szintet.
Az R-típusú hosszabbító rúd az EDM elektródatartóhoz megoldja a mély és szűk formaüregek megmunkálási akadályait; megnöveli az elektródák munkatávolságát, miközben a rezgéserősítést az elfogadható határokon belül szabályozza. Az R-Type ER32 befogópatron az EDM elektródatartóhoz egyenletes szorítóerőt biztosít, megvédve a törékeny grafitelektródákat a helyi zúzódási deformációtól. Az R-típusú pneumatikus vonórúd az EDM elektródatartóhoz támogatja a távoli pneumatikus reteszelést, amely magasabb automatizálási fokozatot kívánó műhelyek számára alkalmas. Az R-típusú CNC kalibrációs blokk EDM Workholding-hoz segéd mérőeszközként szolgál az eltolás ellenőrzéséhez, csökkentve a próbálkozásokat az elektródák beállítása során. Mindezek a modulok az R-Type EDM Workholding System ökoszisztémához tartoznak. Ha a műhelyeknek nagy tételben szabványos elektródákat kell feldolgozniuk, kiválaszthatják a megfelelő egységeket az EROWA kompatibilis elektródokmányok közül, így biztosítva a rugalmas rögzítésváltást a különböző szerszámozási szabványok között.
Fő alkalmazási forgatókönyvek
Ezeket az elektróda-rögzítő alkatrészeket széles körben alkalmazzák a fogyasztói elektronikai öntőformagyártásban, az autóipari belső alkatrészek öntőforma-feldolgozásában, az orvosi eszközök precíziós szerszámgyártásában és a többelektródos kompozit megmunkálási feladatokban. A mélyüreges megmunkáláshoz, az apró részletfaragáshoz és az összetett textúramaratáshoz alkalmasak a süllyesztő szikraforgácsoló berendezésekhez. Legyen szó a régi szikraforgácsoló berendezés korszerűsítéséről vagy új formakészítő cellák építéséről, a megfelelően kiválasztott tartók stabilizálják az elektróda működési állapotát és csökkentik a szükségtelen elektródafogyasztást. Széles körben alkalmazzák őket az egyedi formagyárak, a precíziós szerszámmal foglalkozó műhelyek és a nagy bonyolultságú szerszámkihelyezési megrendeléseket vállaló vállalkozások.
Gyakorlati útmutató
Először tisztázza a tipikus megmunkálási mélységet: a mély, keskeny üregekhez rezgéscsillapított hosszabbítórúd-szerkezetek szükségesek, míg a sekély forma jellemzői rövid, közvetlen rögzítésű konfigurációkat is alkalmazhatnak.
Második megerősítő elektróda anyaga: a grafit elektródákhoz patron alakú tartókra van szükség, egyenletesen elosztott szorítóerővel a repedés elkerülése érdekében.
Értékelje gyártásautomatizálási szintjét: a gyakori elektródát cserélő műhelyek előnyben részesíthetik a pneumatikus vonórudat a gyors távoli reteszeléshez. A kézi kisszériás műhelyek választhatnak hosszabbító rúd és befogópatron kombinációkat a költséghatékony telepítés érdekében.
Vásárlás előtt ellenőrizze a kompatibilitást meglévő R-Type EDM tokmányaival és kalibrációs tartozékaival. Ha a hosszválasztással vagy a kombinációs sémákkal kapcsolatban zavart tapasztal, tekintse meg a JWGRIP által kiadott méretspecifikációs lapokat, hogy kiszűrje a megfelelő cikkszámokat az elektróda átmérője és a túlnyúlás követelményei szerint.
Karbantartási tippek
A dielektromos folyadék maradékai, szénpor és finom grafitpor felhalmozódnak az illeszkedő felületeken a hosszú távú szikraforgácsolás után. Az eredeti pozicionálási pontosság megőrzéséhez elengedhetetlen a befogópatron furatok, a rudak kúpjai és a vonórúd csatlakozó felületeinek rendszeres tisztítása. Kerülje a túlzott mechanikai hatást az elektróda beszerelése közben; Az erős kopogás deformálja a precíziósan köszörült kúpos felületeket, és állandó koncentricitásvesztést okoz. Tisztítás után vigyen fel korrózióvédő olajat, különösen a hosszú ideig tétlenül működő egységeknél. A kopott patronok ütemezett cseréje megakadályozza az egyenetlen szorítóerőt, amely károsítja a drága elektródákat. A szabványosított napi karbantartási szokások megőrzik ezeknek a nagy pontosságú rögzítőelemeknek a hosszú távú helymeghatározási teljesítményét, és stabilan tartják a süllyesztő szikraforgácsoló kimenetét több ezer gyártási cikluson keresztül.




- View as

R-típusú CNC-kalibrációs blokk EDM-munkatartáshoz
A JWGRIP, a precíziós szikraforgácsoló munkarögzítési tartozékok megbízható, közvetlen gyári és professzionális exportőre, nagy pontosságú R-típusú CNC kalibrációs blokkot szállít EDM-munkatartáshoz, tömeges megrendelésekhez és rajzalapú egyedi projektekhez. Stabilizált szerszámacélból, feszültségmentesítő öregítéssel, többoldalas CNC-marással és ultra-precíziós felületi köszörüléssel készült, ez a kalibrációs blokk stabil geometriai tűréshatárt tart fenn gyakori hőmérséklet-ingadozások és ismételt szondaérintkezés mellett. Az egyedülálló R-típusú lekerekített referenciasarok csökkenti az éles élek kopásának kockázatát, és megismételhető koordináta-eltolási adatokat szolgáltat.
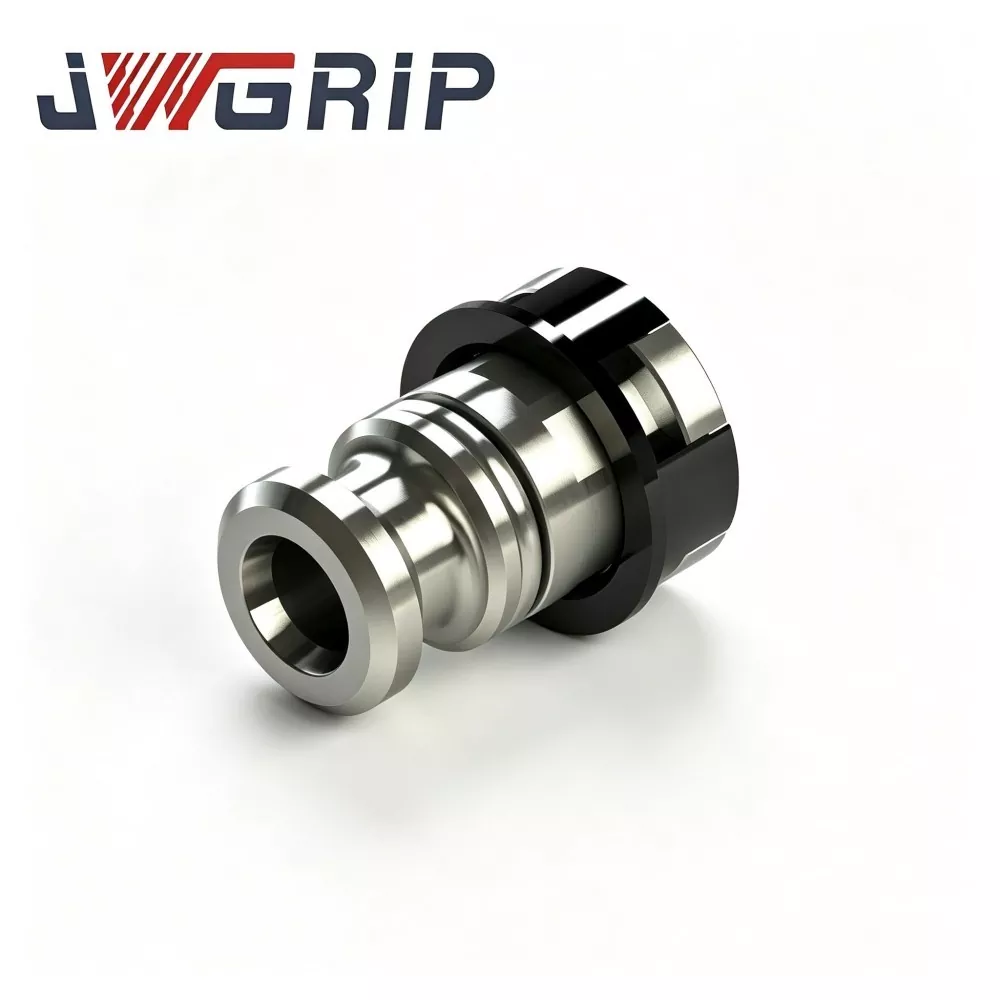
R-típusú pneumatikus vonórúd EDM elektródatartóhoz
A JWGRIP az R-típusú pneumatikus vonórúd professzionális gyártója és szállítója Kínában EDM elektródatartókhoz, szabványos specifikációkkal teljes mértékben raktáron, és globális tömeges rendeléseket is elfogad automatizált intelligens szerszámműhely projektekhez. Ez egy nagy megbízhatóságú integrált pneumatikus húzó alkatrész, amelyet kifejezetten a pilóta nélküli automata süllyesztő EDM gyártósorokhoz terveztek. Egyetlen eszközbe integrálja az optimalizált R-típusú feszültségkiegyenlített erőátviteli szerkezetet és a nagy keménységű korróziógátló mechanikai teljesítményt, kiküszöbölve a feszültségcsillapítást, a helyi feszültségkoncentrációt és a hagyományos egyenes testű vonórudak könnyű kopási hibáit.
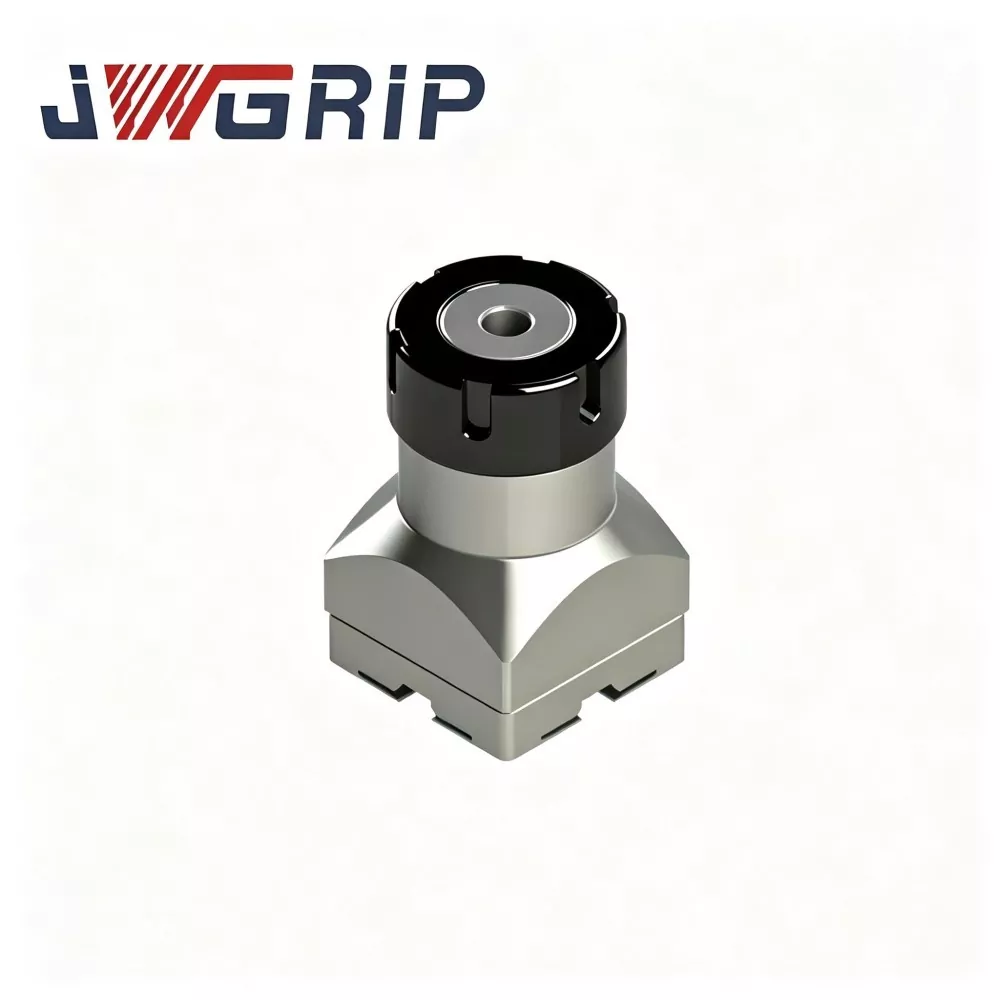
R-Type ER32 befogópatron EDM elektródatartóhoz
A JWGRIP az R-Type ER32 befogópatron professzionális gyártója és szállítója az EDM elektródatartóhoz Kínában, közvetlen gyári ellátást és kiforrott OEM-módosítási szolgáltatást nyújt a globális süllyesztő EDM-formagyártó vállalkozások számára. Ez egy nagy teljesítményű szikraforgácsoló-specifikus rugalmas szorítótartozék, amelyet kifejezetten a szikraeróziós megmunkálási körülményekhez optimalizáltak. Az optimalizált R-típusú erőkiegyenlítési szerkezetet és a nagy pontosságú rugalmas befogási teljesítményt egyetlen egységbe integrálva megoldja a közönséges általános célú patronok gyakori hibáit, például az egyenetlen feszültséget és a könnyű precíziós csillapítást.

R-típusú hosszabbító rúd EDM elektródatartóhoz
A JWGRIP az EDM elektródatartó R-típusú hosszabbító rúdjának professzionális gyártója és szállítója Kínában, amely testreszabott méretmódosítási szolgáltatást kínál több szabványos specifikációval, amely teljes mértékben raktáron van. Ez egy professzionális, nagy pontosságú szikraforgácsoló szerszám-hosszabbító alkatrész, amelyet kifejezetten a mélyüreges feldolgozási forgatókönyvekhez terveztek összetett présforma-süllyesztő-megmunkálási forgatókönyvekhez. A nagy merevségű szerkezeti kialakítást és az ultraprecíziós koaxiális pozicionálási teljesítményt egyetlen integrált rúdtestbe integrálja, tökéletesen megoldva a szabványos elektródák elégtelen munkalöketének problémáját a mélyüreges megmunkálás során.
A JWGRIP egy professzionális R-típusú elektródatartók gyártó és beszállító Kínában. Szeretettel üdvözöljük gyárunkból kiváló minőségű termékek nagykereskedelmében versenyképes áron.
Hírek Ajánlások