magyar
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






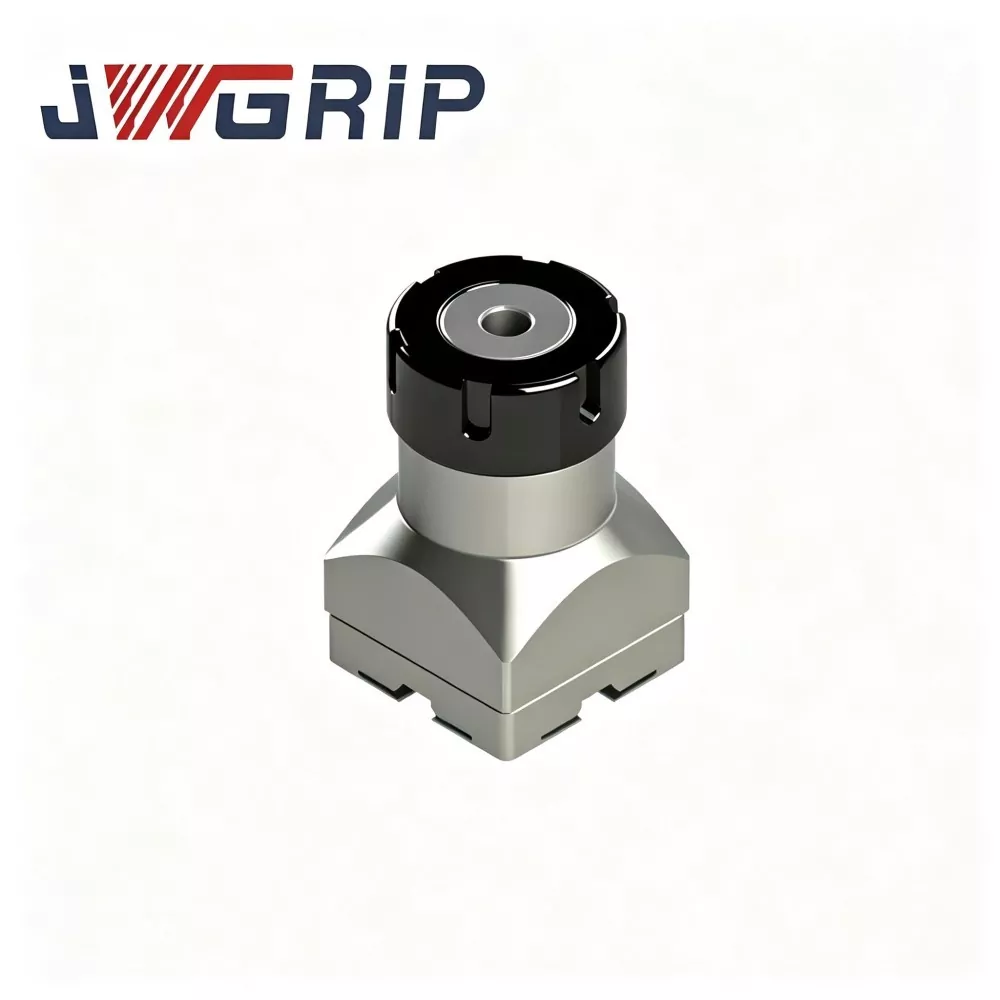
R-Type ER32 befogópatron EDM elektródatartóhoz
A JWGRIP az R-Type ER32 befogópatron professzionális gyártója és szállítója az EDM elektródatartóhoz Kínában, közvetlen gyári ellátást és kiforrott OEM-módosítási szolgáltatást nyújt a globális süllyesztő EDM-formagyártó vállalkozások számára. Ez egy nagy teljesítményű szikraforgácsoló-specifikus rugalmas szorítótartozék, amelyet kifejezetten a szikraeróziós megmunkálási körülményekhez optimalizáltak. Az optimalizált R-típusú erőkiegyenlítési szerkezetet és a nagy pontosságú rugalmas befogási teljesítményt egyetlen egységbe integrálva megoldja a közönséges általános célú patronok gyakori hibáit, például az egyenetlen feszültséget és a könnyű precíziós csillapítást.
Ez a fejlett R-Type ER32 Collet prémium minőségű rugóacél anyagból készül, többszörös precíziós esztergálással, belső lyukhónozással és teljes ciklikus feszültségoldó hőkezeléssel. Stabil szorítóerő-visszatartással, kiváló gömbölyűségi pontossággal és megbízható rugalmas kifáradás-ellenállással rendelkezik, hosszú távú folyamatos EDM impulzuskisülési sokk esetén. Az optimalizált R-típusú szerkezeti profil egyenletes erőátvitelt valósít meg a furat belső felületén, hatékonyan minimalizálva az elektróda kifutási hibáját a befogás során. Univerzálisan alkalmazható réz-, grafit- és réz-volfrám elektródákhoz, tökéletesen alkalmazkodik a hosszú távú öntőüreges precíziós megmunkálási forgatókönyvekhez.
Az R-típusú ER32 befogópatron az EDM elektródatartóhoz, amely eltér a hagyományos befogópatronoktól, amelyek hajlamosak a gömbölyűség torzulására és a szorítóerő gyengülésére az ismételt nyitási és zárási ciklusok után, elkerüli az elektródák mikrocsúszását, a szikraköz kiegyensúlyozatlanságát és a formaüreg méretbeli eltérését. Támogatja a szabványos spotellátást és a belső furattűrés, a horonyparaméterek és a felületkezelés testreszabott módosítását, stabil, nagy pontosságú és tartós rögzítési megoldásokat kínál a modern precíziós forma szikraforgácsoló műhelyek számára.
Termelési fájdalompontok
A napi süllyesztő-EDM öntőformagyártás során a szokásos, készen kapható ER-patronok számos gyakori gyártási fejfájást okoznak:
Az egyszerűsített nyersanyag- és vágás-hőkezelési munkafolyamatok kerekség-torzuláshoz és a szorítóerő-csillapításhoz vezetnek a gyakori rugalmas nyitás-zárás ciklusok után.
Folyamatos impulzus-kisülési ütés hatására az elektródák mikrocsúszást és elsodródást okoznak. A szikraköz egyenetlenné válik, ami inkonzisztens üreg textúrát, méreteltérést és selejtkockázatot eredményez a nagy értékű penészelektródáknál.
A JWGRIP optimalizálja az R-Type ER32 Collet-et a fent említett fájdalompontokra célozva:
1. A kiváló minőségű rugóacél alapanyag és a többkörű feszültségoldó hőkezelés kiküszöböli az esztergálás és a hónolás során keletkező belső maradékfeszültséget, megakadályozva a tartós deformációt a hosszú távú rugalmas ciklikus munka során.
2. Az optimalizált R-típusú kontúrkialakítás egyenletesen osztja el a szorítóerőt a teljes belső furat felületén. Stabilan teljesít lágyréz, rideg grafit és nagy sűrűségű réz-volfrám elektródák esetén.
3. Megegyezik a meglévő általános ER32 elektródatartó testekkel, elkerülve a túlzott berendezés-megújítási beruházásokat.
4. A szabványos specifikációk raktáron vannak; Speciális átmérőjű elektródákhoz és zord munkakörülményekhez elérhető az OEM módosítás a belső furat tűrésére, a horonyszerkezetre és a felületkezelésre.
5. Hatékonyan csökkenti az elektródák elcsúszásának és kifutásának kockázatát, stabilizálja a szikraköz állapotát a hosszú távú üreges megmunkálási feladatok során.
Szerkezeti jellemzők
A JWGRIP R-Type ER32 befogópatron az EDM elektródatartóhoz egy nagy pontosságú elasztikus szorítóelem, amelyet kizárólag a süllyesztő-EDM elektródatartó szerelvényekhez terveztek:
1. Az ER32 tartóanyába és a tartó főtestébe szerelve. A tartóanyát meghúzva egyenletes kerületi szorítóerőt biztosít a kerek szárú elektródák előre beállított pozícióban történő rögzítéséhez.
2. A hagyományos univerzális ER32 befogópatronokat eredetileg CNC-maróorsókhoz tervezték; nincsenek optimalizálva az EDM-specifikus körülményekre: folyamatos impulzusrezgés, dielektromos folyadék fröccsenése és gyakori elektródacsere.
3. A továbbfejlesztett R-típusú hasított hornyos elrendezés újraelosztja a rugalmas feszültséget a befogópatron testén, csökkenti a helyi feszültségkoncentrációt, és javítja a rugalmasság-visszanyerési teljesítményt ismételt nyitási-zárási ciklusok után, fenntartva az alacsony kifutást folyamatos szikraforgácsolás mellett.
Alkalmazási terület: Műanyag-fröccsöntő-, fröccsöntő-, precíziós-sajtoló-szerszám-, orvosi-alkatrész-öntő- és optikai-alkatrész-öntőműhelyekhez használható mag fogyóeszköz. Kerek szárú réz, grafit és réz-volfrám EDM elektródákat rögzít. Közvetlen beépítés, extra mechanikai változtatások nélkül. A nem szabványos elektródaszár-méreteknél az OEM rajzon alapuló módosítás támogatott.
Főbb műszaki teljesítmények
1. Optimalizált R-típusú hasított hornyos eloszlási szerkezet A hagyományos ER32-es befogópatronokkal összehasonlítva az R-típusú réshorony-elrendezés kiegyensúlyozza a rugalmas-feszültség-eloszlást. Az elektróda-szár befogása során minden szakasz homogén szorítóerőt hoz létre, elkerüli a helyi elektródaszár deformációt, és elnyomja az elektróda-rögzítő egység teljes szerelvénykifutását.
2. Gondosan kiválasztott rugóacél alapanyag A hagyományos szénacél helyett speciális rugóacélt alkalmaz. A precíz kioltás, temperálás és többlépcsős feszültségoldó termikus ciklusok után több száz szorító-kioldó ciklus után is megőrzi stabil rugalmasságát, és ellenáll a maradandó képlékeny deformációnak.
3. Nagy pontosságú belső lyukhónolás Craft A belső rögzítő furat finom hónoláson megy keresztül. A kiváló belső lyuk kereksége és felületi simasága csökkenti a kopásnyomokat az elektródaszáron az ismételt csere során, és megakadályozza a mikrorészecskék felhalmozódását, ami rontja a pozicionálási eltérést.
4. Jó dielektromos folyadék korrózióállóság A speciális felületi korróziógátló kezelés lassítja a kémiai eróziót az EDM dielektromos folyadékkal való hosszú távú érintkezésből. Csökkenti a rozsda kockázatát a nedves szikraforgácsoló tartályban, és meghosszabbítja az élettartamot.
5. Széleskörű kompatibilitás a szabványos ER32 EDM-tartókkal Követi az alapvető ER32 külső méretszabványokat, illik a legtöbb kereskedelmi forgalomban kapható ER32-es EDM elektródatartó testhez és szorítóanyához. A végfelhasználóknak nem kell lecserélniük a meglévő tartó hardvert.
6. Rugalmas, gyárilag közvetlenül és OEM-re szabható szabványos rögzítési átmérő-specifikációk a főbb elektródaszár-méretekre vonatkoznak. Az OEM beállíthatja a belső furat tűrését, a réshorony mélységét, a külső méret finomhangolását és a felületkezelést az ügyfél rajzai vagy fizikai mintái szerint.
7. Megbízható tételenkénti konzisztencia Minden gyártási tételnél több tételből álló mintavételi ellenőrzést végeznek. A kulcsméretekre, a befogási kifutásra és a keménységre vonatkozó adatokat a kötegellenőrzési fájlokban rögzítik, ami stabil teljesítményt garantál a mennyiségi beszerzésű formagyártó vállalkozások számára.
Teljes gyártási munkafolyamat
A JWGRIP R-Type ER32 Collet minden tétele szigorúan ellenőrzött, teljes lépéses gyártási munkafolyamatot követ:
① Nyersanyag beérkező vizsgálat
② CNC precíziós esztergálás a külső kontúrhoz
③ réshorony marás
④ nagy pontosságú belső furat előmegmunkálás
⑤ többlépcsős hőkezelés (hűtés, temperálás, feszültségoldás)
⑥ belső lyuk finom csiszolása
⑦ sorjázás és élsimítás
⑧ felületi korróziógátló kezelés
⑨ többdimenziós teljesítményteszt
⑩ kötegelt válogatás és késztermékek raktározása.
Minőség-ellenőrzési előírások
A gyártás ISO 9001 minőségirányítási rendszer szabványok szerint történik.
Alapvető vizsgálati tételek: méretmérés, keménységellenőrzés, befogási kifutás észlelése, rugalmas-kifáradás szimulációs teszt.
Minden mérőeszköz időszakos metrológiai kalibrációt kap, hogy biztosítsa a vizsgálati eredmények hitelességét és megismételhetőségét.
A tétel-ellenőrzési jelentések archiválva vannak minden egyes tételre vonatkozóan; Az ügyfél kérésére anyagtanúsítványok és harmadik féltől származó részleges vizsgálati jegyzőkönyvek is rendelkezésre állnak.
Működési és tárolási javaslat:
Tárolja a befogópatronokat különálló, ütközésgátló szerszámos rekeszekben. Felszerelés előtt tartsa távol a nedvességtől, fémforgácsoktól és kemény karcolásoktól. Minden felszerelés előtt alaposan tisztítsa meg a belső furatot. A furat belsejében lévő forgácsok vagy dielektromos folyadék-maradványok súlyosan rontják a befogási pontosságot.
Miért válassza a JWGRIP-et?
1. Az EDM-re specializálódott szerszámok kutatás-fejlesztési háttérmérnöki csapata gazdag tapasztalattal rendelkezik a süllyesztő-EDM-rögzítő-kiegészítők fejlesztésében. Nem egyszerűen lemásoljuk a marás típusú befogópatronterveket; A termékoptimalizálások a vezető formatechnikusok hatalmas visszajelzéseiből származnak.
2. Teljes tétel teljesítmény-ellenőrzése szállítás előtt Sok versenyző csak helyszíni mintavételezést végez. Minden kész JWGRIP R-Type ER32 befogópatron átmegy a befogás-kifutás-észlelésen, mielőtt a nem megfelelő egységekbe szállítják.
3. Stabil gyári közvetlen ellátás és kiforrott OEM-folyamat A szabványos árucikkek stabil szállítást biztosítanak. Méretmódosított vagy speciális felületigényű megrendelések esetén a mérnöki csapat 12 munkanapon belül felülvizsgálja az OEM rajzokat, és visszajelzést ad a megvalósíthatóságról. Normál átfutási idő: 10-15 munkanap; Az OEM átfutási idejét a rajz bonyolultsága szerint erősítik meg.
4. Alkalmazásorientált professzionális műszaki támogatás Ha az ügyfelek rendellenes befogással, túlzott kifutással és egyéb helyszíni összeszerelési problémákkal találkoznak, a műszaki támogatási csapat gyakorlati telepítési útmutatást és hibaelhárítást nyújt a valós EDM-műhelyi tapasztalatok alapján.
5. Teljes tételkövetési mechanizmus Minden egyes gyártási tétel független tételjelöléssel rendelkezik. Ha váratlan megmunkálással kapcsolatos problémák lépnek fel, az eredeti gyártási paraméterek és ellenőrzési rekordok gyorsan visszakereshetők a kiváltó okok műszaki elemzéséhez.
GYIK
1. kérdés: A JWGRIP R-Type ER32 Collet megvalósítja-e a nulla lemerülést a telepítés után?
A1: A nulla kifutás nem érhető el semmilyen rugalmas patronos szerelvénnyel. Szabványos vizsgálati körülmények között, hozzáillő tartóval és minősített próbarúddal az összeszerelt kifutást ≤0,003 mm-re szabályozzák. A tényleges gépre szerelt teljes kifutást az elektróda szárának kereksége, a felület állapota, az anya meghúzási nyomatéka és a tartótest kopása is befolyásolja. Tartsa az illeszkedő alkatrészeket jó állapotban a legjobb rögzítési pontosság érdekében.
2. kérdés: Alkalmas ez a hüvely nagy tömegű, nagy átmérőjű grafitelektródákhoz?
A2: Az R-típusú ER32 befogópatron EDM elektródatartóhoz támogatja a grafit-elektróda rögzítést. Nagy méretű nehéz grafitelektródák esetén értékelje az orsóterhelést és a meghúzási nyomatékot. A túlsúly vagy a túlfeszítés felgyorsítja a befogópatron rugalmas kifáradását és lerövidíti az élettartamot. Párosítsa az elektróda súlyát a befogóhüvely befogási kapacitásával a valós világban.
3. kérdés: Készíthet-e OEM-et, amikor a belső átmérő vagy a réshorony paraméterei eltérnek a szabványos ER32-től?
A3: Igen. Kérjük, adja meg a teljes műszaki rajzokat vagy fizikai mintákat, jelölje meg a szorítófurat méretét, a tűréshatárt, a réshorony specifikációit, a keménységi célértéket és a felületkezelési követelményeket. A mérnöki osztály értékeli a gyárthatóságot és hivatalos árajánlatot ad ki.
4. kérdés: Milyen termékekre vonatkozik a garancia?
A4: Ez egy nagy pontosságú kopó fogyószerszám. A jótállás a gyártásból eredő hibákra vonatkozik, mint például a szállításkor a specifikációtól eltérő kifutás. A garancia nem vonatkozik a karcolásból, túlterhelési befogásból, nem megfelelő nyomatékból, forgácsbeszorulásból és a gyártási használatból eredő tartós kifáradásból eredő sérülésekre.
Befogópatron-kiválasztási útmutató és napi műhelykezelési tippek
1. Válassza ki a névleges szorító átmérőt a lehető legközelebb az elektróda szárának valós méretéhez. Ne használjon egy befogót túl széles mérettartományhoz; A nagy mérethézag egyenetlen szorítónyomást és magasabb kifutási értéket eredményez.
2. A formális formagyártás előtt teljesen tisztítsa meg a befogópatron belső furatát, a tartó-anya üregét és az elektródaszár felületét, hogy eltávolítsa a fémforgácsokat és a dielektromos folyadék-maradványokat.
3. Összeszerelés után a szikraeróziós feldolgozás előtt végezze el a kifutási ellenőrzést tárcsajelzővel. Ez az előzetes ellenőrzés nagymértékben csökkenti a penész-üreges törmelék kockázatát, amelyet a szorítóelemek eltérése okoz.
4. Több gépes öntőműhelyek esetén készítsen elő több befogót a gyakran használt elektródaszár-méreteknek megfelelően. Dobja el az erősen kopott patronokat. Azonnal cserélje ki, ha rugalmas gyengülést, maradandó alakváltozást vagy felületi repedéseket észlel a rutinvizsgálat során, még akkor is, ha az elméleti élettartamot nem éri el.
5. Végezzen be osztályozott tárolást és rendszeres állapot-ellenőrzést a befogópatron-készletnél, hogy fenntartsa a stabil szikraforgácsolási megmunkálási konzisztenciát a hosszú távú sorozatgyártású projekteknél.
Kapcsolódó kategória
Kérdés küldése
Elérhetőségei
-
Cím
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong tartomány, Kína
-
Tel
-
Email
Üdvözöljük, hogy küldje el kérdését a JWGRIP-nek. Professzionális műszaki és értékesítési csapatunk ingyenes lámpatest-választást, testreszabott megoldástervezést és pontos árajánlatot biztosít.

Hírek Ajánlások