magyar
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
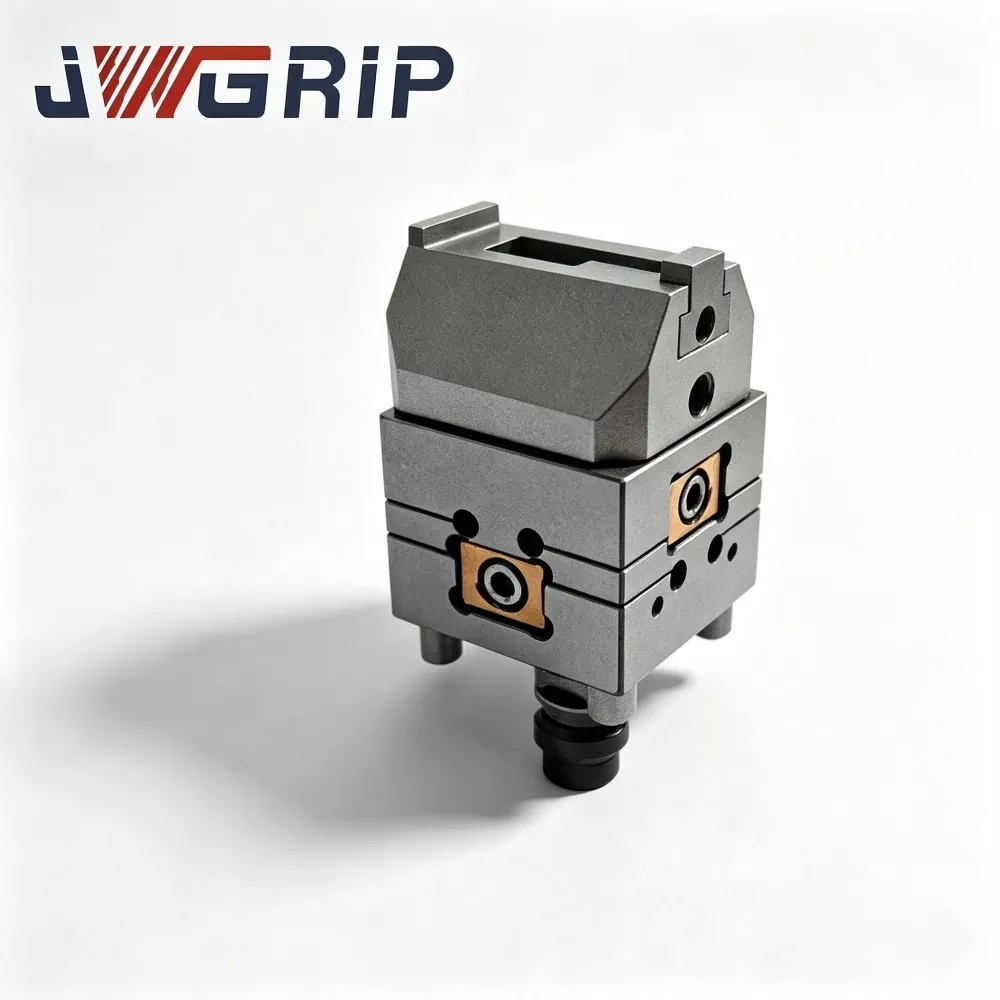
A TP UnoSet Vee satu a huzalos szikraforgácsoláshoz a végső rögzítés a hengeres tengelyalkatrészek szakaszos gyártásához
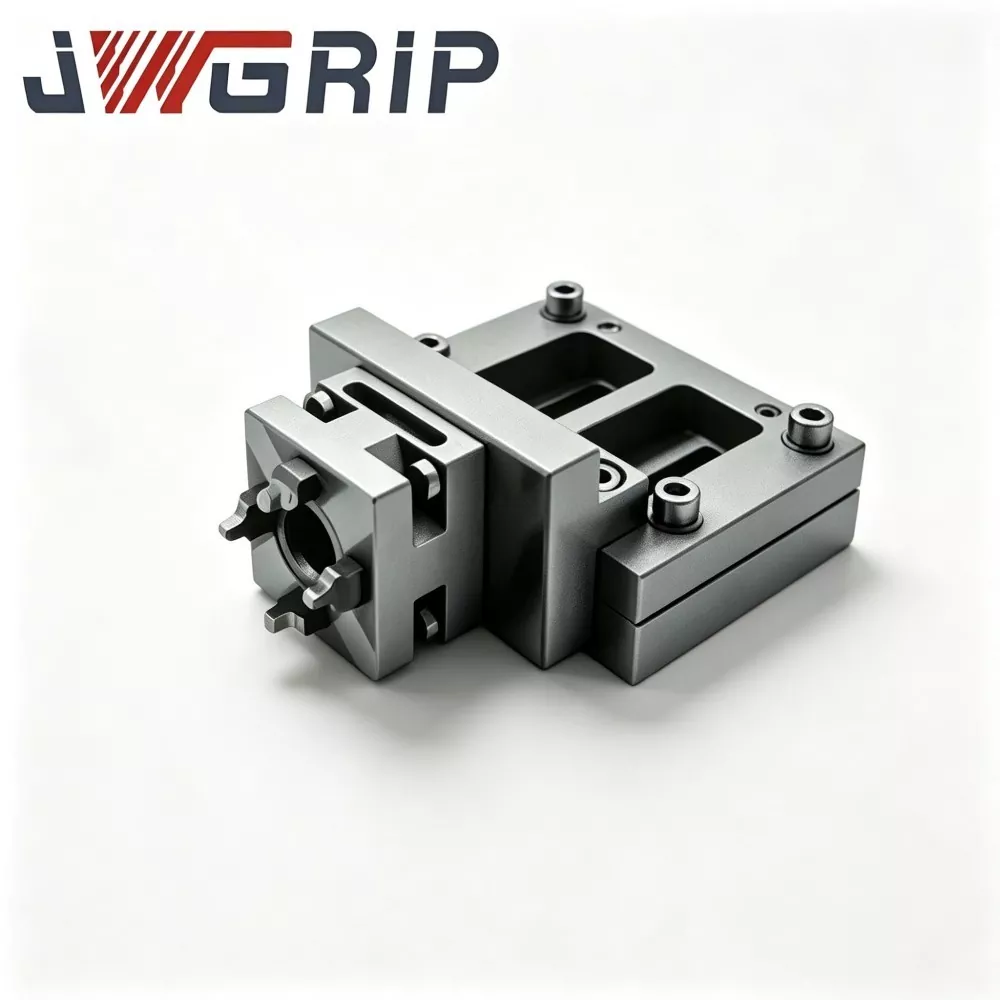
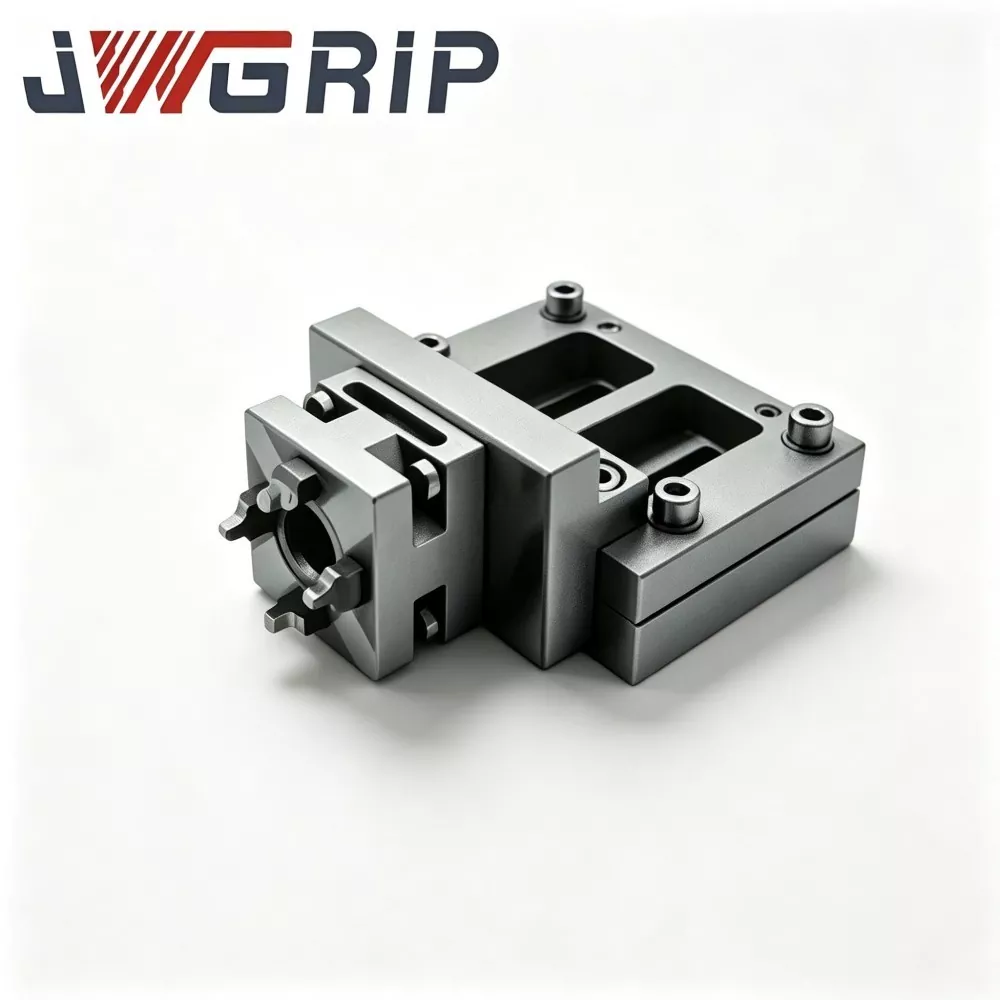
A precíziós öntőalkatrész- és szerszámgyártó műhelyekben, amelyek nagy volumenű huzal-EDM-megrendeléseket vállalnak kivetőcsapokra, magcsapokra, excenteres bütykös tárcsákra és keményfém körrudakra, a hengeres nyersdarabok régóta fennálló szűk keresztmetszete régóta a gyártás általános hatékonyságát korlátozó fő tényező. A hagyományos lapospofás satukkal és a szokásos laza V-tömbökkel nem lehet egyszerre hatékony önközpontosítást és gyors nullapont-örökítést elérni, ami arra kényszeríti a kezelőket, hogy rengeteg időt töltsenek ismételt kézi koncentrikus beállítással és teljes nullapont-betárcsázással minden szerelvényszerelésnél, ami instabil kötegfeldolgozási pontossághoz és magas nem feldolgozási várakozási költségekhez vezet. Mint Kínában gyökerező professzionális, nagy pontosságú huzal-EDM munkadarab-gyártó,JWGRIPönállóan fejlesztette ki az iparágvezetőTP UnoSet Vee satu huzalos szikraforgácsoláshoz, amely tökéletesen ötvözi a kriogén stabilitású, előedzett ötvözött acél főtestet, a szimmetrikus precíziós köszörülést, a kettős V-hornyú önközpontosító szerkezetet és a natív Unoset gyorsváltó interfészt. Ez a blog teljes körűen leírja az alapvető tervezési jellemzőket, a teljes specifikációs paramétereket, a hagyományos munkatartó megoldásokkal szembeni összehasonlító teljesítményelőnyöket, a szigorú gyártási folyamatot, a professzionális telepítési útmutatást, a gyakorlati használati határokat és az értékesítés utáni irányelveket, bemutatva, hogy ez a lámpatest hogyan csökkentheti a kézi koncentrikus beállítási időt körülbelül 61%-kal a hagyományos, lapos állkapcsos, hosszú távon elhelyezett, folyékony, ultraelosztó satubelekhez képest. munkakörülmények. A teljes hivatalos termékinformációs oldalt is elérheti, ahol exkluzívabb műszaki paramétereket és ODM testreszabási információkat kaphat a dedikált horgonylinken, a TP UnoSet Vee Vise for Wire EDM-en keresztül.
Tartalomjegyzék
- Mi is pontosan a JWGRIP által kifejlesztett TP UnoSet Vee Vise vezetékes EDM-hez?
- 7 Kiemelkedő alapteljesítmény ennek a munkatartó berendezésnek
- Referencia specifikációs paraméterek és elérhető testreszabási lehetőségek
- Végezze el a 16 lépésből álló szigorú gyártási és ellenőrzési folyamatot
- 6 pontos szabványos telepítési és napi karbantartási útmutató
- Teljesítmény-összehasonlítás: 3 főbb hengeres munkamegoldás
- Gyakran Ismételt Kérdések
Mi is pontosan a JWGRIP által kifejlesztett TP UnoSet Vee Vise vezetékes EDM-hez?
A JWGRIP TP UnoSet Vee Vise for Wire EDM egy speciális önközpontosító munkatartó berendezés, amelyet körrudak, tengely típusú és excenteres hengeres nyersdarabok süllyesztett huzal-EDM tömeggyártására terveztek. Kriogén stabilitású, előedzett ötvözött acélból készült, és egyetlen kompakt egységként egyesíti a precíziósan köszörült, kettős V-hornyú helymeghatározó funkciót és a natív Unoset gyorscserélő interfészt. Közvetlenül bármely Unoset-kompatibilis huzal-EDM munkaasztalra rögzíthető, extra közbenső adapterek nélkül. Eltér a hagyományos lapos pofás satuktól és a hagyományos laza V-blokkoktól, amelyek kézi beállításra támaszkodnak, és könnyen okoznak emberi hibákat és tételes inkonzisztenciát, egyenletes szorítóerő-eloszlással és kiváló iszap erózióval szemben. Megakadályozza a V-horony kopását, a pozicionálási mikroeltolódást és a befogási instabilitást, amelyet a hosszan tartó víz alatti működés okoz, jelentősen lerövidíti a rögzítés beállítási idejét, és stabilizálja a tengelyrészek méretpontosságát és profilkonzisztenciáját. Széles körben alkalmazható öntőmag csapok, kilökőcsapok, excenteres bütykös üregek és keményfém kerek rudak kötegelt huzalvágására, és támogatja a szabványos tömegellátást és a V-horony szögeinek, a nyitási tartományoknak és a rögzítési felületeknek az ODM testreszabott módosítását, megbízható, pilóta nélküli munkamegfogást biztosítva a modern, automatizált hengeres gyártócellák számára.
7 Kiemelkedő alapteljesítmény ennek a munkatartó berendezésnek
Ennek a satunak minden tervezési részlete a JWGRIP ODM projektekből összegyűjtött több ezer tényleges használati forgatókönyv adat alapján van optimalizálva, ami páratlan funkcionális előnyöket biztosít a piacon lévő szokásos munkatartó termékekhez képest:
- Szimmetrikus precíziós köszörülés, kettős V-hornyú önközpontosító szerkezet: Az összehasonlító tételrögzítő laboratóriumi vizsgálati adatok azt mutatják, hogy azonos, kerek rudas külső átmérőjű tűréshatár mellett a JWGRIP TP Unoset Vee Vise körülbelül 61%-kal csökkenti a kézi koncentrikus beállítási időt, szemben a hagyományos lapospofás satukkal az egymást követő körrudas tételeknél. A V-hornyú munkafelületek rendkívül precíziós köszörülést kapnak, hogy garantálják a stabil hárompontos érintkezési állapotot.
- Kriogén stabilizált ötvözött acél főtest: A főtestet kriogén kezelésnek és többkörű feszültségoldó temperálásnak vetik alá. A műhelyen belüli környezeti hőmérséklet 15-32 ℃, a főtest alapsíkjának síkossági ingadozása ≤0,0028 mm, hatékonyan gátolja a termikus deformáció kockázatát ingadozó hőmérsékletű huzal-EDM-tartály körülmények között.
- Plazma-nitridezett V-horony Helymeghatározó felületek: A V-hornyú ferde funkcionális felületek teljessé teszik a helyi plazmanitridálásos edzést, a felületi keménység eléri a HV840-950-et. Nagymértékben javítja a kopásállóságot a huzalra vágott szénporral és a fémrészecskék eróziójával szemben a hosszan tartó, alámerült tételes gyártás során. Az egész egység passzivációs rozsdamentes felülete ellenáll a dielektromos folyadék fröccsenése által kiváltott korróziónak is.
- Natív Unoset szabványos interfész: Az alsó helymeghatározó és reteszelő funkciók szigorúan megfelelnek az Unoset specifikációinak. Megvalósítja a nullapont öröklődését a meglévő Unoset rögzítőkönyvtárral a vezetékes EDM berendezéseken, és teljesen elkerüli az ismételt teljes körű nullapont-rekonstrukciós munkát.
- Állítható rögzítő-ütköző konfiguráció: Kivehető, állítható axiális ütközővel szerelve szabályozza a kerek rudak tengelyirányú helyzetét, és megkönnyíti az egyenletes hosszúságú alkatrészek kötegelt gyártását.
- Rugalmas ODM egyedi tervezési kapacitás: ODM-képes gyártóként a JWGRIP be tudja állítani a V-horony beépített szögét, a tényleges nyílásszélességet, az Unoset interfészt és a stop-blokk elrendezését az ügyfél műszaki rajzai szerint, a speciális tengely-üres automata cellák igényeihez.
- Teljes sorozatszám nyomon követhetőség: Minden kész JWGRIP TP Unoset Vee Vise lézerrel maratott egyedi sorozatszámmal rendelkezik. A V-horony geometriai pontosságára, a nullapont-simaságra és az önközpontú ismételt tesztrekordokra kiterjedő teljes ellenőrzési adatkészleteket archiválunk a vállalati minőségirányítás érdekében.
Referencia specifikációs paraméterek és elérhető testreszabási lehetőségek
A JWGRIP szabványos tömegszállító termékeket és rendkívül rugalmas ODM testreszabási szolgáltatásokat kínál a TP UnoSet Vee Vise for Wire EDM-hez, hogy teljes mértékben megfeleljen a különböző formagyártó műhelyek szerteágazó gyártási igényeinek, és a legfontosabb referenciaparaméterek az alábbi táblázatban láthatók:
| Paraméter elem | Részletes indikátorok és egyéni lehetőségek |
|---|---|
| Fő test anyaga | Kriogén stabilizált, előedzett ötvözött acél |
| V-horony Felületi keménység | HV840-950 helyi plazmanitridáló kezelés után |
| Működési környezeti hőmérséklet tartomány | 15-32 ℃, alapsík síkossági változása ≤0,0028 mm |
| Interfész szabvány | Natív Unoset gyorsváltó interfész, teljes mértékben kompatibilis a meglévő Unoset fixture könyvtárral |
| Alapvető korrózióvédelem | Az egész egység passzivációs rozsdamentes felülete, ellenáll a dielektromos folyadék hosszú távú bemerülésének |
| Támogatott kötegelt feldolgozási alkatrészek | Formamag csapok, kilökőcsapok, excenteres bütykös csapok, keményfém kerek rudak |
| Testreszabási szolgáltatások | Állítható V-horony mellékelt szög, nyílásszélesség, Unoset interfész változat, stop-blokk elrendezés |
Végezze el a 16 lépésből álló szigorú gyártási és ellenőrzési folyamatot
A JWGRIP által szállított minden TP UnoSet Vee satu huzalos szikraforgácsoláshoz egy teljes szabványos, zárt hurkú gyártási és ellenőrzési folyamaton megy keresztül, hogy megbizonyosodjon arról, hogy minden kész egység megfelel a legmagasabb precizitási és tartóssági követelményeknek a merülő huzal-EDM forgatókönyvekhez: 1. Bejövő nyersanyag-összetétel és keménységvizsgálat 2. CNC durva marás a főtesthez és a V-groogén kezeléshez. Többkörös feszültségcsökkentő temperálás 5. Félig megmunkálás 6. Szimmetrikus kettős V-horony kialakítás 7. V-horony lejtős helyi plazmanitridálás 8. Többfelületű ultraprecíziós csiszolás (V-horony felületek, alsó Unoset nullapontsík) 9. Unoset reteszelés-beállító-hore1. stop-blokk komponens feldolgozás 11. CMM több elemből álló geometriai profil szkennelés 12. Kerek sáv öncentráló ismételt szimulációs teszt 13. Lézeres sorozatszám jelölés 14. Teljes egység rozsdamentes passziválás 15. Végső vizuális + méretellenőrzés 16. Késztermék raktározása
6 pontos szabványos telepítési és napi karbantartási útmutató
A helyes telepítés és a napi karbantartási műveletek hatékonyan meghosszabbíthatják a satu élettartamát, és évekig megőrizhetik a legjobb helymeghatározási pontosságot, elkerülve a szükségtelen pontosságvesztést és az idő előtti kopást:
- Mielőtt felszerelné a satut a huzal-EDM Unoset munkaasztalra, teljesen tisztítsa meg a gép Unoset helymeghatározó jellemzőit és a satu alsó Unoset alapfelületét; távolítsa el a huzalvágott iszapot, fémforgácsot és dielektromos folyadék maradványait, mivel a beszorult idegen részecskék a satu testének megdöntését okozzák, és elrontják a helymeghatározási alappontot.
- Húzza meg az Unoset rögzítőcsavarokat az ajánlott nyomatékkal; A túlnyomatékos rögzítés mikroelhajlást okoz a főtest alapsíkjában, és befolyásolja a hosszú távú precíziós stabilitást.
- Alaposan tisztítsa meg a kettős V-hornyú lejtőket, mielőtt felhelyezi a kör alakú munkadarabot; távolítsa el a V-horony völgyében maradó apró kemény részecskéket, amelyek rontják az öncentráló pontosságot.
- Óvatosan helyezze a hengeres nyersdarabot a kettős V-horonyra, állítsa be az eltávolítható axiális ütközőt, hogy korlátozza a rúd tengelyirányú helyzetét, majd fejezze be a rögzítési mozgást. Soha ne üssön kalapáccsal a kerek rudat, hogy erőltesse az illeszkedést, mert ez a V-horony elhelyezési felületének helyi deformációját okozza.
- A rögzítés befejezése után végezzen egyszerű tapintóellenőrzést a munkadarab központi helyzetére vonatkozóan, mielőtt végrehajtaná a formális huzalvágási programot. A mechanikus önközpontosítás nem helyettesítheti teljes mértékben a szondán alapuló koordináta-finomkompenzációt az ultranagy pontosságú feldolgozási igényeknél.
- A tartálygyártási munkák befejezése után szükség esetén vegye ki a satut, alaposan öblítse le a kettős V-hornyot az iszap törmelékének lemosásához, és tárolás előtt teljesen szárítsa meg az összes referenciafelületet, hogy elkerülje a hosszú távú nedves korróziót.
Teljesítmény-összehasonlítás: 3 főbb hengeres munkamegoldás
Annak érdekében, hogy segítsük a műhelyvezetőket a legmegfelelőbb beszerzési döntés meghozatalában, egyértelmű, többdimenziós teljesítmény-összehasonlítást végeztünk a piacon megtalálható három főbb hengeres munkamegfogási megoldás között: A hagyományos lapospofás satu kézi újratárcsázást igényel minden új rúdnál, a legalacsonyabb központosítási hatékonyság mellett. A laza különálló V-blokk Unoset interfész nélkül megvalósíthatja az alapvető V-típusú helymeghatározást, de nem örökölheti az Unoset nullapontot, és minden telepítés teljes nullapont-újraépítést igényel. A JWGRIP TP UnoSet Vee Vise for Wire EDM tökéletesen ötvözi a kettős V-hornyú önközpontosítást és a natív Unoset gyorscserélő interfészt, több mint 60%-kal lerövidítve a tengelyalkatrészek teljes beállítási idejét. Ezenkívül felülmúlja a másik két megoldást a merülő környezeti tartósság, a nullapont-lánc folytonosság, az ellenőrzési szabvány és az egyedi megvalósítási kapacitás tekintetében, így a legköltséghatékonyabb választás a kötegelt hengeres üres huzal-EDM gyártáshoz.
Gyakran Ismételt Kérdések
Összegyűjtöttük és kiválogattuk a globális formagyártó ügyfelektől a leggyakrabban feltett kérdéseket a TP UnoSet Vee Vise for Wire EDM-mel kapcsolatban, hogy a vásárlás és használat előtt minden lehetséges kétséget elháríthassunk:
1. kérdés: A JWGRIP TP UnoSet Vee Vise for Wire EDM teljes mértékben kiküszöbölheti a koncentrikus hibákat, amelyek a nyers készletből származó rúd kerekedetlenségéből erednek?
V: A kettős V-hornyú öncentráló mechanizmus képes elnyelni a korlátozott nagyságrendű nyersanyag-készletet. Nem tudja ellensúlyozni a súlyos ovális alakváltozást a súlyosan hibás rúddarabokon. A szonda koordinátáinak finomellenőrzése a befogás után továbbra is kötelező a nagy pontosságú tengelyalkatrész-kiosztásnál.
2. kérdés: Megvalósítható ez a satu pozicionálási korrekció olyan üreges tengelyű részek esetében, amelyek nagy belső excentricitást hordoznak a külső kör és a belső furat között?
V: A JWGRIP TP Unoset Vee Vise a munkadarab külső hengeres felületére támaszkodva valósítja meg a pozicionálást. Reprodukálja a meglévő külső kör geometriai középpontját, és nem tudja módosítani a már meglévő excentricitást a külső kör és az üreges tengelyű nyersdarabok belső furatai között.
3. kérdés: Ha nem szabványos V-horony szögre, speciális rúdátmérőjű távcsőre vagy Unoset interfészre van szükség, tud-e egyedi ODM tervezést biztosítani?
V: Igen. Kérjük, nyújtson be teljes műszaki rajzokat egyértelmű követelményekkel a V-horony beépített szögére, az alkalmazható körrúd átmérőjére, a szerelési felület méretére és a tűrésekre. Mérnöki osztályunk 12 munkanapon belül befejezi a gyárthatóság felmérését és hivatalos árajánlat-visszajelzést ad.
4. kérdés: Mely hibamódok tartoznak a termékgarancia hatálya alá?
V: A JWGRIP TP UnoSet Vee satu a huzalos szikraforgácsoláshoz a nagy pontosságú merülőkörnyezeti munkamegtartó szerelvény a huzal-EDM-hez. A garancia kiterjed a szállítás időpontjában meglévő gyártási eredetű hibákra, mint például a nem szabványos V-horony geometriára és a nullapont-simaság nem megfelelőségére. A kalapácsütés, az idegen részecskék beszorulása, a dielektromos-folyadék-iszap erózió és a normál ciklikus használat okozta károk nem érvényesek a garancián túl.
Függetlenül attól, hogy Ön precíziós szerszámműhely-vezető, aki nagy teljesítményű munkarögzítő berendezéseket keres a kötegelt hengeres tengelyalkatrészek drót-EDM gyártósorainak hatékonyságának növelésére, vagy egy automatizált gyártási rendszer-integrátor, akinek testreszabott V-horony paraméterekre és speciális rögzítési felületekre van szüksége, hogy illeszkedjen az exkluzív automatizált gyártócellához, a JWGRIP ingyenes műszaki tanácsadást, ingyenes műszaki tanácsadást, javítási tanácsadást tud nyújtani. szállítás és teljes ODM mérnöki támogatás. Minden leszállított termék szigorú tesztelés 16 lépésén megy át, és teljes sorozatszámú nyomon követhetőségi minőségirányítási rendszert biztosít annak érdekében, hogy a legstabilabb helymeghatározási pontosságot és a leghosszabb élettartamot érje el hosszú távú víz alatti huzal-EDM munkakörülmények között.lépjen kapcsolatba velünkmost, hogy megkapja a legújabb termékajánlatot, a részletes termékellenőrzési jelentést és az Ön műhelyére szabott exkluzív, testreszabott rögzítőmegoldást!
Kapcsolódó hírek
- Miért válasszon kompatibilis EROWA Uniholder 72 ER-035211-et a nagy pontosságú munkavégzéshez?
- Miért részesítik előnyben az 5 tengelyes munkásboltok a kompakt, nagy pontosságú önközpontosító, nullapontos satut kemény pofákkal?
- Hogyan javíthatja a 0-100 mm-es forgatható huzalos szikraforgácsoló satu a pontosságot és a megmunkálási hatékonyságot
- Miért választja sok formagyár az R-típusú 9 az 1-ben pneumatikus tokmányt az EDM feldolgozásban
- Miért jelent változást az RSM 50 raklappal ellátott UnoSet adapter a modern huzalos EDM precíziós gyártásban 2026-ban
- Hogyan javíthatja a pontosságot és csökkentheti a beállítási időt egy huzalos EDM tokmány precíziós munkavégzéshez
Hagyj üzenetet
új termékek



Hírek Ajánlások