magyar
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






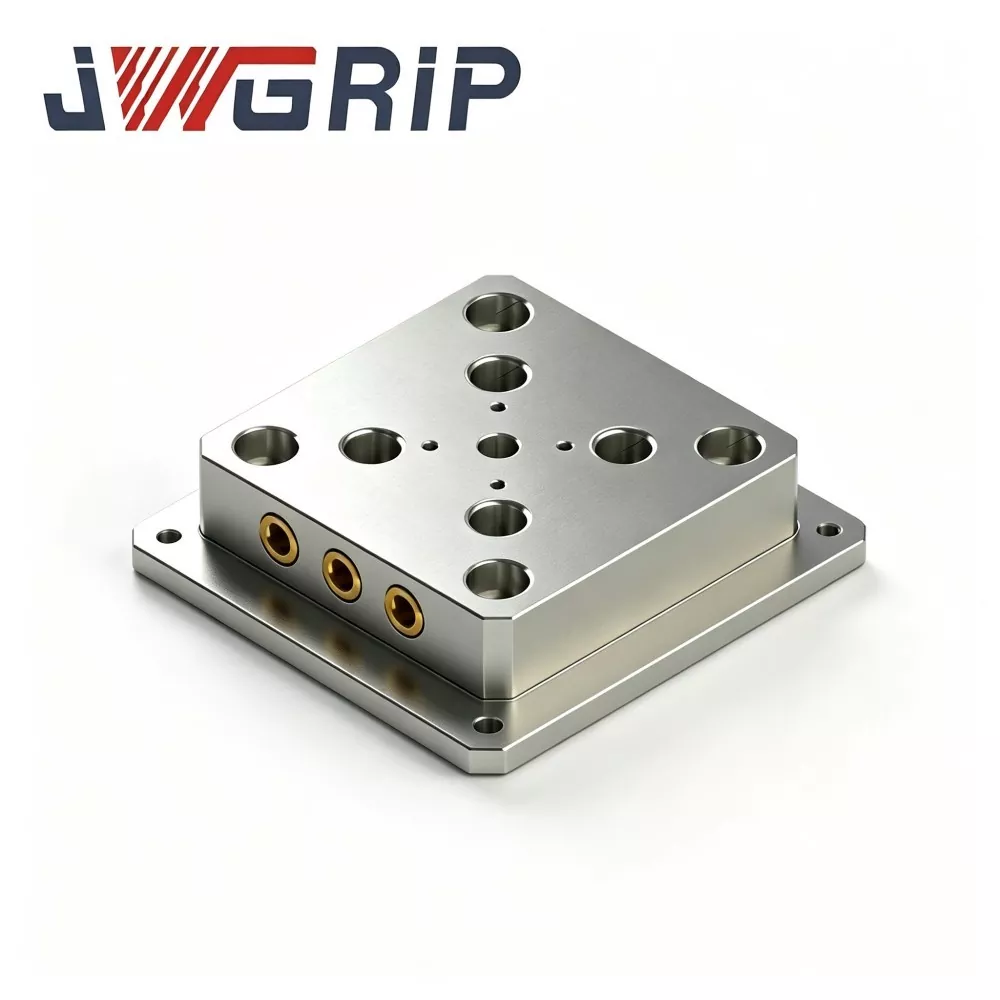
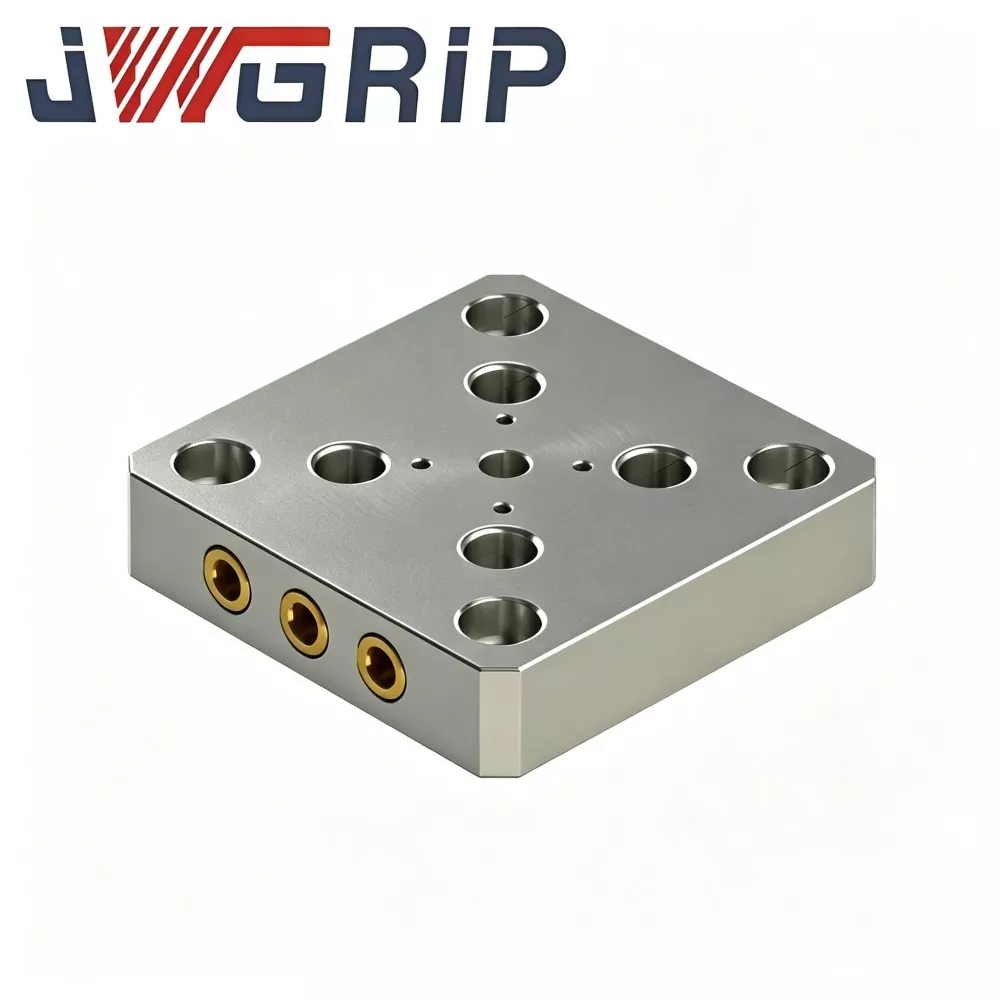
52 Gyorsan cserélhető rögzítőlemez CNC-munkatartáshoz
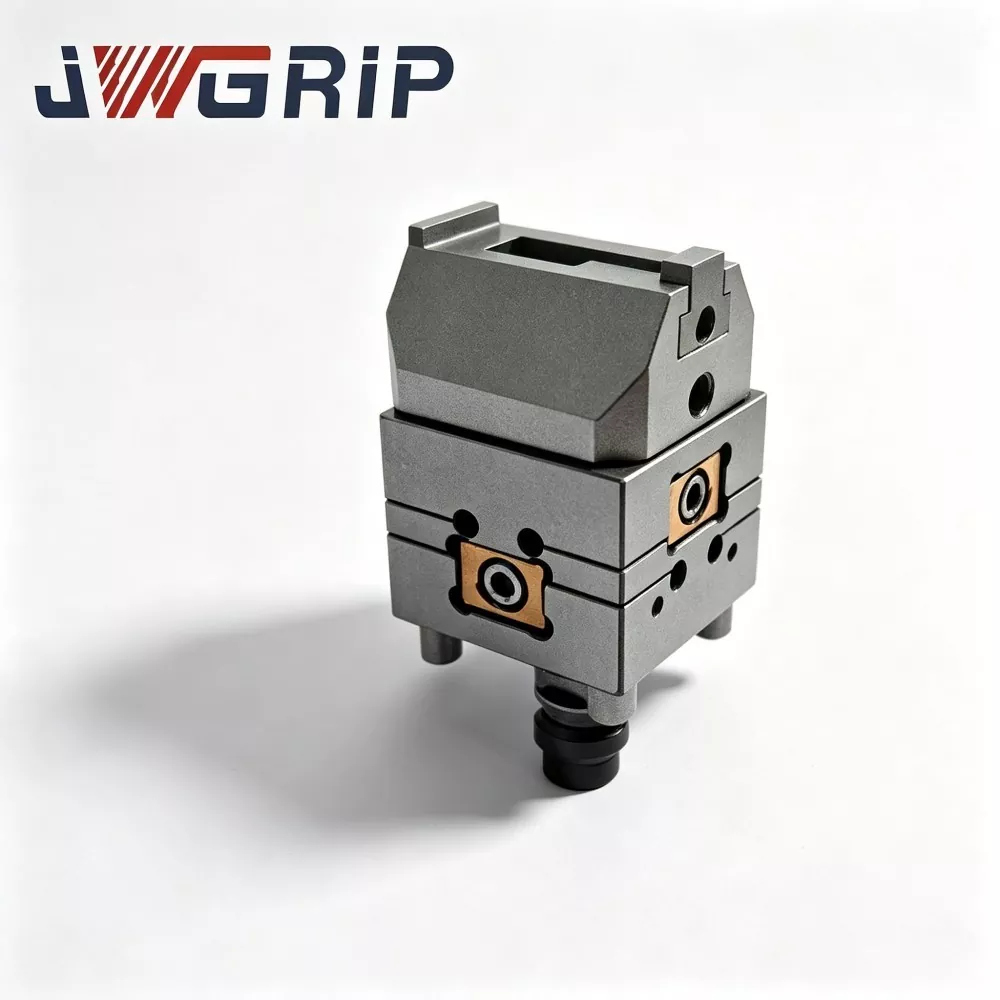
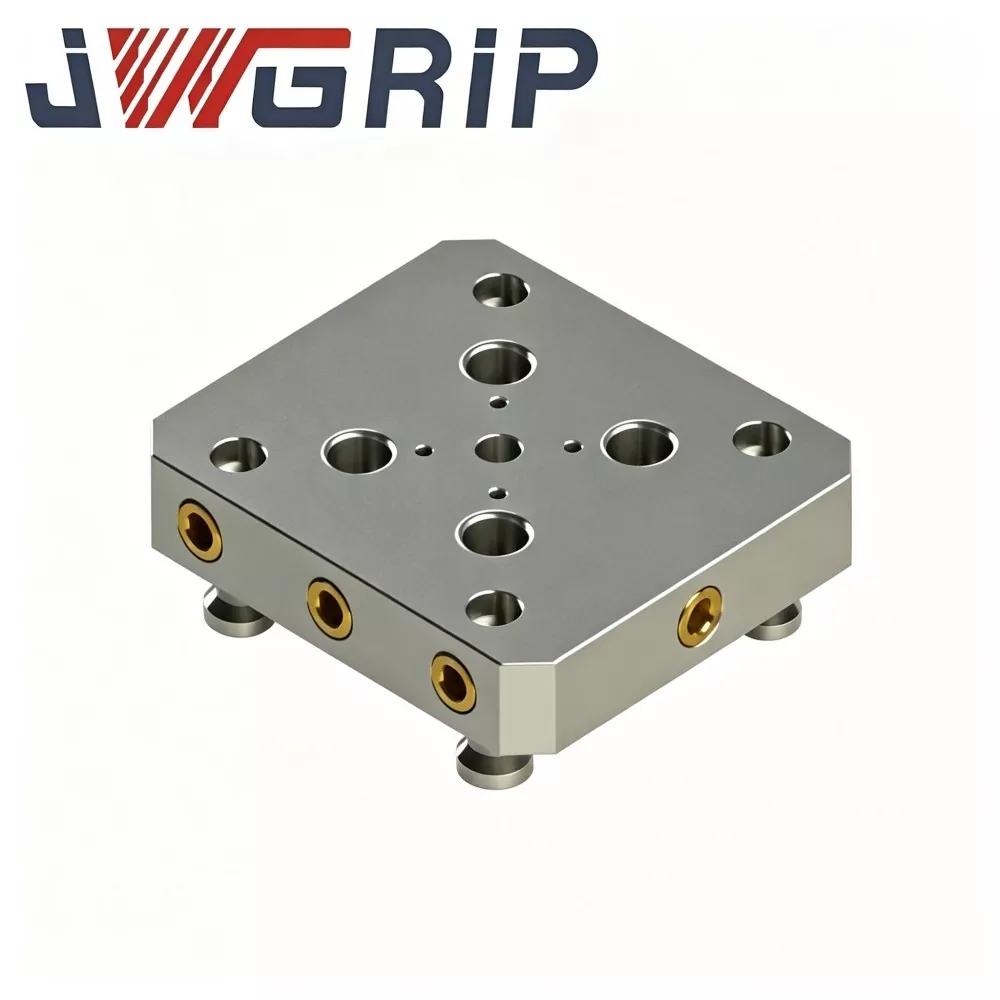
A JWGRIP a gyári közvetlen és testreszabott 52 gyorscsere rögzítőlemez professzionális gyártója és szállítója CNC-munkatartáshoz Kínában. Ez egy nagy teljesítményű integrált felső szerszámelem, amelyet kifejezetten az 52-es sorozatú nullapontos pozicionáló rendszerekhez terveztek és illesztenek a CNC-munkatartásban. Egyetlen egységbe integrálja a rögzítőcsapágy-platformot, a húzócsapos rögzítési nullapontot és a segédmunkadarab-pozícionáló szerkezetet, gyors rögzítőcserét valósítva meg a többváltozatos és változó kötegű CNC megmunkálási feladatokhoz, miközben kiküszöböli az ismételt nullapont-kalibrálást és a szétszórt átmeneti szerszámkombinációkat.
Ez a fejlett 52 gyorscserélő rögzítőlemez nagy sűrűségű öntött alumíniumötvözet vagy nagy szilárdságú acél anyagot alkalmaz, amelyet a tényleges terhelési fokozatok szerint választanak ki, összetett feszültségcsökkentő öregítési kezeléssel, többmenetes precíziós marással és ultraprecíziós felületi csiszolással. A hagyományos, kezeletlen, mart rögzítőlemezektől eltérően teljesen feloldja a belső maradó feszültséget, és hatékonyan gátolja a síkosság deformációját hosszú távú váltakozó szorítófeszültség esetén a nagyfrekvenciás szakaszos gyártás során. A stabil síkság és az ismételt gyorscsere ciklusok utáni tartós nullpontpontosság jellemzi, ez a tartós rögzítőlap teljes mértékben megfelel a CE ipari gépek biztonsági szabványainak.
Minden tétel szigorú nyersanyag-összetétel-vizsgálaton, többfolyamatos precíziós megmunkáláson, síkosság- és pozíciótűrés-ellenőrzésen, valamint szimulált ciklikus csere-ellenőrzésen esik át. 52 Quick Change Fixture Plate for CNC Workholding széles körben alkalmazható új CNC-munkaállomás-szerszám-konfigurációhoz és a deformált és nullapont-sodródó régi rögzítőlemezek cseréjéhez a gyártósorokon. Támogatja a szabványos raktárkészletet és a körvonalméret, a furatelrendezés, az anyagminőség és a felületi eloxálási kezelés testreszabott optimalizálását, stabil, nagy pontosságú és rugalmas gyorscsere-szerszámmegoldásokat biztosít a globális CNC-feldolgozó gyárak, fixture integrátorok és szerszámmérnöki részlegek számára.
Funkcionális pozicionálás
A nullpontos rögzítőtechnológia drasztikusan lerövidíti a többváltozatos CNC-feladatoknál a rögzítőelemek váltási idejét, és a modern többtengelyes műhelyek főszerszámmegoldásává vált. Az 52 Quick Change Fixture Plate a felső szerszámplatform, amely az 52-es sorozatú nullpontos tokmányok tetején helyezkedik el; a lemez alá előre szerelt húzócsapok összekapcsolódnak a belső szorítóhüvelyekkel, így az egész lemezt másodpercek alatt a tokmányra rögzítik egy ismételt pozicionálási alapponton.
A lemez három kulcsfontosságú funkciót lát el egyszerre:
1. Felső csapágyplatform: lapos felső alappont satukhoz, egyedi rögzítésekhez vagy a munkadarab közvetlen rögzítéséhez.
2. Húzócsapos rögzítési interfész: az alján előfúrt és menetfúrt lyukak a húzócsapokat az 52 nullpontos tokmánymintához helyezik.
3. Kiegészítő munkadarab nullapont: az oldalsó élek és a tiplicsap furatok másodlagos helymeghatározási referenciaként szolgálnak az ismételt terheléshez.
Gyakori meghibásodási kaszkád, amelyet a tűréshatáron kívüli rögzítőlemez vált ki:
1. Felső felület síkságának elvesztése / vetemedése → nullapont eltérés a befogás alatt
2. A húzócsap rögzítőfurat helyzetének eltolódása → a húzócsapok többé nem hatolnak be simán a tokmányhüvelyekbe
3. Alsó rögzítési felület kopása/horpadása → a lemez egyenetlenül helyezkedik el a tokmányon
4. Következmény: ismétlődő pozicionálási eltolódás, instabil szorítóerő, köteg-alkatrész méret-ingadozás, rejtett nagy sebességű vágás biztonsági kockázatai.
A JWGRIP szabvány 52-es rögzítőlemezei cserélhető rögzítési mintákat biztosítanak a hagyományos 52-es sorozatú nullpontrendszerekkel. Mind az új építésű munkaállomás-projektekhez, mind a futó gyártósorokon a nullapont-sodródó régi lemezek helyszíni cseréjéhez illeszkednek. Az OEM egyedi módosítás nem szabványos körvonalmérethez, speciális rácsfurat-elrendezéshez, magasabb terhelési besoroláshoz és korrózióálló munkakörülményekhez érhető el. A kis tételes próbarendelések és a globális ügyfelektől származó nagy volumenű megfelelő megrendelések egyaránt támogatottak.
Szerkezet és teljesítmény
A JWGRIP 52 gyorscserélő rögzítőlemez CNC-munkatartáshoz öt funkcionális részből áll, amelyek mindegyike hozzájárul a pozicionálási pontossághoz és a terhelhetőséghez az ismételt csereciklusok során:
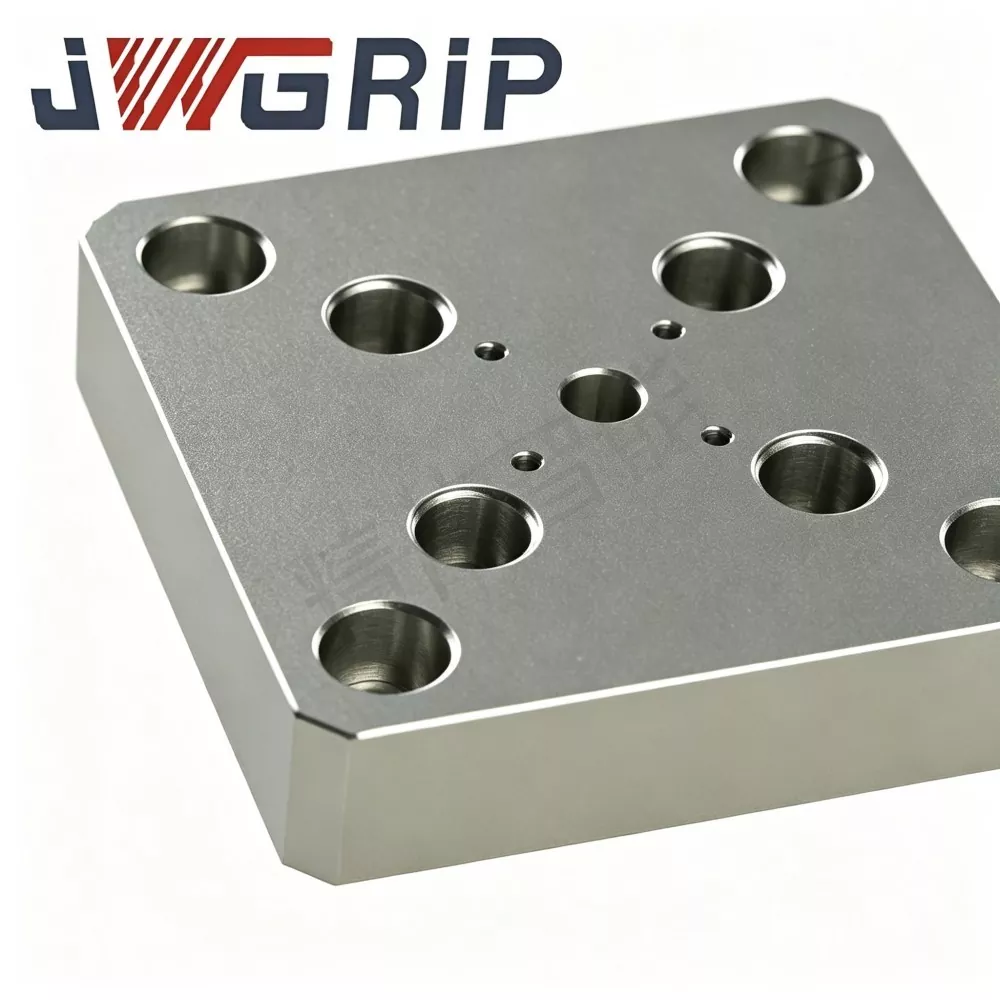
1. Felső alapfelület (munkadarab rögzítési síkja)
Ultraprecíziós csiszolt sík sík, szabványos, menetes lyukak (és/vagy dübel-furatok) rácsával fúrva satu, puha pofák, egyedi szerelvények vagy munkadarabok közvetlen felszereléséhez. A laposság és az alsó nullaponttal szembeni párhuzamosság az általános megmunkálási pontosság döntő mutatói.
2. Alsó rögzítőfelület (a tokmány illeszkedési síkja)
Precíziós megmunkálású sík felület, amely közvetlenül az 52-es sorozat nullpontos tokmány referenciafelületén helyezkedik el. Simasága és tisztasága közvetlenül meghatározza, hogy a lemez a szükséges tűréshatáron belül ismétlődik-e minden csere után.
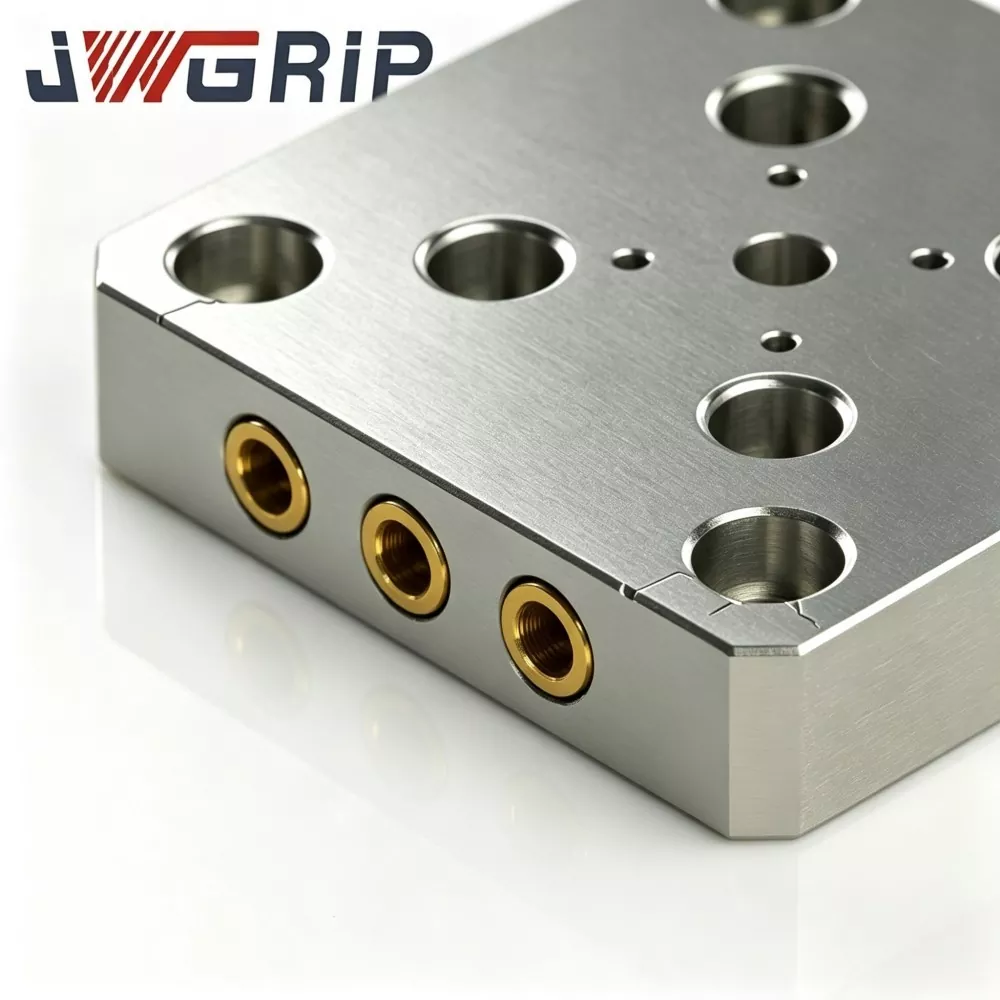
3. Húzócsapos rögzítési lyukak (csapolt lyukak a lemez alján)
Előfúrva és menetfúrva, hogy illeszkedjen az 52 nullpontos tokmány húzócsavar mintájához, a hozzáillő húzócsapokkal használatos. A furatpozíció tűrése szigorúan követi az 52-es rendszer osztásközét; A húzócsapok alulról vannak becsavarva és a megadott nyomatékkal rögzítve.
4. Oldalsó nullapont élek / perifériás referenciafelületek
A precíziós marású oldalélek a kerületi igazítási referenciát biztosítják a lemez raklapra rakodásához vagy az élek megtalálásához a beállítás során; egyes változatok edzett tiplikes furatokat tartalmaznak a másodlagos elhelyezéshez.
5. Merevségi szerkezet (anyagfüggő)
Az alumíniumöntvény változatok bordázott szalagszerkezetet alkalmaznak a súlycsökkentés érdekében a merevség elvesztése nélkül; az acél változatok szilárd vagy zsebes kialakítást használnak a nagy igénybevételű vágáshoz. Mindkét konstrukció stresszoldó öregedésen megy keresztül, hogy ellenálljon a hosszú távú simaság eltolódásának.
Sok olcsó piaci alternatíva egyszerűen nyers maráslemez, feszültségcsökkentés nélkül. A belső maradék feszültség lassan feloldódik a beszerelés után, ami hetekig tartó síkság eltolódást és ismételt újrakalibrálást okoz. A JWGRIP öntött lemezek összetett feszültségmentesítő öregítésen mennek keresztül a végső megmunkálás előtt, így a síkság stabil marad több ezer csereciklus után is. Ha a körvonal mérete, a rács elrendezése vagy a terhelési besorolás eltér a szabványos specifikációtól, az OEM szolgáltatás újra beállíthatja a méreteket, az anyagminőséget és a felületkezelést.
Minőség-ellenőrzési munkafolyamat
Minden gyártási tétel szekvenciális ellenőrzési lépéseken megy keresztül, mielőtt az áruk elhagyják a gyárat. A nem megfelelő lemezeket a rendszer elutasítja, és soha nem kerül a késztermék-készletbe.
1. A nyersanyag spektrális/összetétel-elemzése az alumíniumötvözet vagy acélminőség megfelelőségének igazolására.
2. Nyersdarabok öntése vagy kovácsolása, valamint a belső hibák roncsolásmentes ellenőrzése.
3. Összetett stresszoldó öregedési hőkezelés a maradék feszültség feloldása érdekében.
4. Mindkét oldalon durva marás a felesleges készlet eltávolításához.
5. Rácsfuratok, csapos menetes furatok és oldalsó nullapont élek félkész marása.
6. Fejezd be a felső alapsík és az alsó helymeghatározó sík felületi köszörülését.
7. Precíziós ellenőrzés: síkság, párhuzamosság, furathelyzet-tűrés, menetmérő ellenőrzés.
8. Mintavételezés szimulált ciklikus swap-and-clamp ellenőrzés névleges terhelés mellett.
Hiba-hibaelhárítási táblázat
|
Hibajelenség |
Valószínű kiváltó ok |
Ajánlott megoldás |
|
A lemez ismétlődő pozicionálása csere után sodródik |
Az alsó helymeghatározó felület megvetemedett/horpadt; húzócsap furat helyzete eltolódott; tokmány befogó kopás |
Ellenőrizze a lemez síkságát és az alapfelületet; ellenőrizze a húzócsapos mintát; szervizelje vagy cserélje ki a tokmánytartót |
|
A húzócsapok nem tudnak simán behatolni a tokmány befogóba |
A menetes furat helyzetének eltolódása; hajlított vagy túlméretezett húzócsapok; chipek a lyukakban |
Ellenőrizze a furatpozíció tűrését; ellenőrizze a húzócsapokat; ültetés előtt tisztítsa meg az összes lyukat |
|
A lemez kőzik / egyenetlenül ül a tokmányon |
Forgács rekedt a fenék és a tokmány közé; elvetemült alsó sík; hiányzó nullapont tisztítás |
Teljesen tiszta tokmány referenciafelülete és lemez alja; csiszolja újra vagy cserélje ki a lemezt, ha a sík nem sikerül |
|
Nyilvánvaló vágási vibráció vagy csattogás |
A tányér nincs teljesen behelyezve; egyenetlen húzócsap-nyomaték; anyagminőségéhez képest túlterhelt lemez |
Helyezze vissza és húzza meg az összes csapot egyenletesen; erősítse meg a terhelhetőséget a vágási paraméterekkel szemben |
Telepítési specifikáció
1. Tisztítsa meg alaposan az 52-es sorozat nullpontos tokmány referenciafelületét és a lemez alsó rögzítőfelületét; Az elhelyezés előtt távolítson el minden forgácsot, hűtőfolyadék-maradványt és sorját.
2. Csavarja be a megfelelő húzócsapokat a lemez alsó furataiba a hivatalosan ajánlott meghúzási nyomatékkal; a túlnyomaték eltorzítja a menetes furatot és a lemez alappontját, az alulnyomaték lazulást okoz a vágás alatti vibráció során.
3. Engedje le a tányért egyenesen a tokmányra; győződjön meg arról, hogy az összes húzócsap erőltetés nélkül behatol a patronokba. Működtesse a befogást, majd ellenőrizze, hogy a lemez teljesen síkban van-e, és nincs lengés.
4. Soha ne helyezzen alátéteket, papírt vagy ragasztót a lemez alja és a tokmány referenciafelülete közé; bármely szendvicsréteg tönkreteszi az ismétlési pontosságot.
5. A tömeggyártás során rendszeresen ellenőrizze a felső felület síkságát és a nullapont éleit; cserélje ki vagy csiszolja újra a lemezt, ha a síkság kiesik a tűréshatáron, vagy a nullapontfelületeken horpadások/kopások láthatók.
6. Egyedi OEM-lemezek esetén szigorúan kövesse a rajzi követelményeket a körvonalméretekre, a rácsfuratok elrendezésére, a húzócsap furatok helyzetére és a nullapont síkságára vonatkozóan.
Csomagolás és Szállítás
JWGRIP 52 Quick Change rögzítőlemezek – a szabványos raktárkészletű SKU-k támogatják a gyors globális rendelési kiszállítást.
Mindegyik lemez független rozsda-/korróziógátló védelmet és felületvédő fóliát kap a földelt alapfelületeken a csomagolás előtt.
Kis tételes rendelések: rozsdamentes táska plusz nagy teherbírású kartondoboz, élsarok védelemmel.
Tömeges exportrendelések: füstölésmentes, ütésálló tömörfa láda elválasztó párnázással, amely megakadályozza az alapfelületi karcolódást és deformációt a hosszú távú tengeri-földi logisztika során.
Az OEM egyedileg módosított megrendelések kölcsönösen megerősített átfutási időt követnek.
A tétel-ellenőrzési adatlap és a síkság-/méretvizsgálati jegyzőkönyv minden szállítási csomagban megtalálható.
Értékesítés utáni támogatási szolgáltatások
1. Garancia feltételei: Megfelelő beszerelés, megfelelő húzócsap-választás és névleges munkakörülmények esetén a nem fogyó lemez főtestére 1 év garancia vonatkozik. A túlterheléses vágás, a nem megfelelő rögzítési nyomaték, a bázisfelületek forgács által okozott kopása, az ember által okozott ütközés és a specifikációtól eltérő kémiai korrózió által okozott károk nem tartoznak a garancia hatálya alá.
2. Távoli online műszaki útmutatás a telepítéshez és a hibaelemzéshez. A globális ügyfelek műszaki megkereséseket küldhetnek e-mailben; a mérnökök 24 munkaórán belül válaszolnak.
3. Minden beszerzési megrendeléshez mellékeljük a teljes méretrajzokat és az anyagteljesítményre vonatkozó dokumentációt.
4. Mérnöki szintű műszaki konzultáció az OEM-igényekhez: körvonalméret-beállítás, rács-lyuk elrendezésének módosítása, anyagminőségű frissítés, speciális eloxálási/felületkezelési lehetőségek.
5. Stabil kötegelt pótalkatrész-ellátás mind a szabványos, mind az egyedi specifikációjú rögzítőlemezekhez ismételt rendelésekhez.
Beszerzés és műszaki értékelés
Alapérték: összetett feszültségcsökkentő öregedés-öntés/kovácsolás, rendkívül precíziós kétoldalas köszörülés, szigorú többfázisú házon belüli minőség-ellenőrzés, lyukminta cserélhető a mainstream 52-es sorozatú nullpont rendszerekkel, rugalmas OEM méret/anyag/felületkezelés testreszabás.
Az 52 Quick Change Fixture Plate for CNC Workholding megoldja a nullapontos rögzítőrendszerek tipikus felső szerszámozási szűk keresztmetszeteit: a felső felület síkossági eltolódása, a húzócsap furat pozíciójának eltolódása, az alsó nullapont vetemedése és a nyersen mart, kezeletlen lemezek rövid élettartama.
Értékelési emlékeztetők:
1. Megrendelés feladása előtt erősítse meg a megfelelő nullapont-rendszer specifikációit, és ellenőrizze a húzócsap furatmintázatának kompatibilitását.
2. Tisztázza a szükséges körvonalméretet, a rács furatainak elrendezését, a tényleges maximális vágási terhelést és a műhely környezeti feltételeit (normál / erős korrózió), és ennek megfelelően válassza ki az alumíniumöntvény könnyű vagy acél merev változatot.
3. A készleten lévő termékek rövid szállítási határidővel rendelkeznek; válassza az OEM egyedi tervezést a speciális körvonalak, furatelrendezés vagy felületkezelési követelményekhez.
Gyárilag közvetlenül a JWGRIP-től. Előnyben részesített felső szerszámlemez öntőformákhoz, autóalkatrészekhez és általános precíziós megmunkáláshoz 3 tengelyes / 5 tengelyes 52-es sorozatú nullapontos rögzítőkészletek.
GYIK
1. kérdés: A szabványos 52-es rögzítőlapok közvetlenül illeszkedhetnek más márkájú 52-es sorozatú nullpontos tokmányokhoz?
A szabványos változatok csak az 52-es sorozatú nullpontrendszerekkel cserélhetők fel, amelyek teljesen illeszkedő húzócsapos furatmintával és nullapont interfésszel rendelkeznek. Ha a minta eltér, az OEM által testreszabott táblát kell alkalmazni.
2. kérdés: Milyen jelek jelzik, hogy egy rögzítőlemezt cserélni vagy újra kell csiszolni?
Cserélje ki vagy csiszolja újra, ha a felső felület síksága kiesik a tűréshatáron, az alsó alapponton horpadás/vetemedés látható, vagy a tokmány és a lemez alapos tisztítása után az ismételt pozicionálás nem állítható vissza.
3. kérdés: Lehet-e alátéteket vagy papírt helyezni a lemez alá a magasság beállításához?
Nem. A lemez alja és a tokmány referenciafelülete közötti szendvicsréteg rontja az ismétlési pontosságot. A magasságállítást magának a lemez nullapontjának precíziós köszörülésével kell elvégezni.
Q4: Öntött alumínium lemez vagy acéllemez – melyiket válasszam?
Az öntött alumínium könnyebb, gyorsabban cserélhető, és alkalmas könnyű és közepes vágásra; Az acél (vagy öntöttvas) változatok nagyobb merevséget és síkságtartást biztosítanak a nagy igénybevételű formázáshoz és stancoláshoz. Válasszon vágási terhelése és gépdinamikai követelményei alapján.
Kérdés küldése
Elérhetőségei
-
Cím
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong tartomány, Kína
-
Tel
-
Email
Üdvözöljük, hogy küldje el kérdését a JWGRIP-nek. Professzionális műszaki és értékesítési csapatunk ingyenes lámpatest-választást, testreszabott megoldástervezést és pontos árajánlatot biztosít.

Hírek Ajánlások