magyar
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Kerek talpú önközpontosító satugyártó precíziós munkatartáshoz
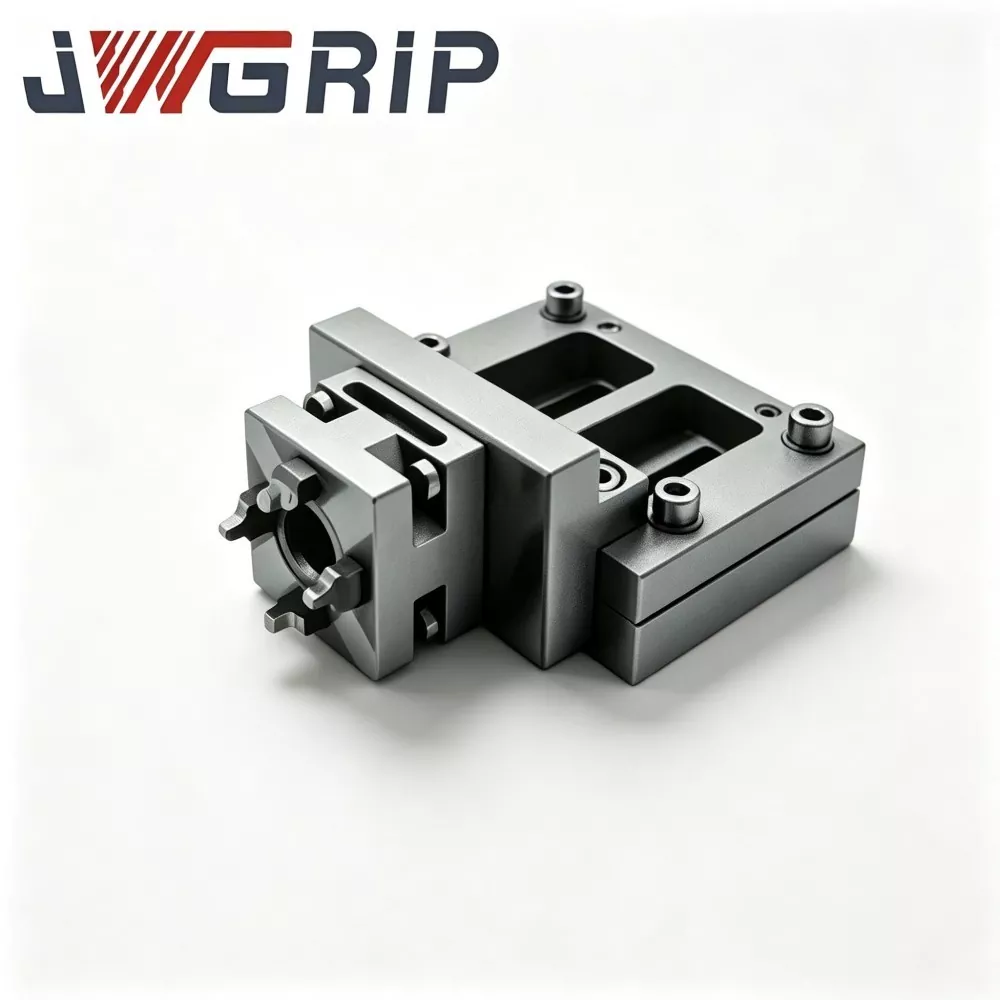
A köralapú öncentráló satu eredeti berendezés-beszállítójaként,JWGRIPkörkörös alapon öntött kovácsolt testeket, szélesre nyíló pofa-szerelvényeket és forgáskompatibilis nullpont csatlakozási karimákat gyárt, forgásismételhetőség ellenőrzéssel öttengelyes megmunkáló műhelyek és fixture integrátorok számára gyakori szögletes munkadarab indexeléssel. Ez a kör alakú rögzítő hardver lehetővé teszi a munkadarab újratájolását anélkül, hogy az alkatrészeket eltávolítaná a rögzítőelemekből.
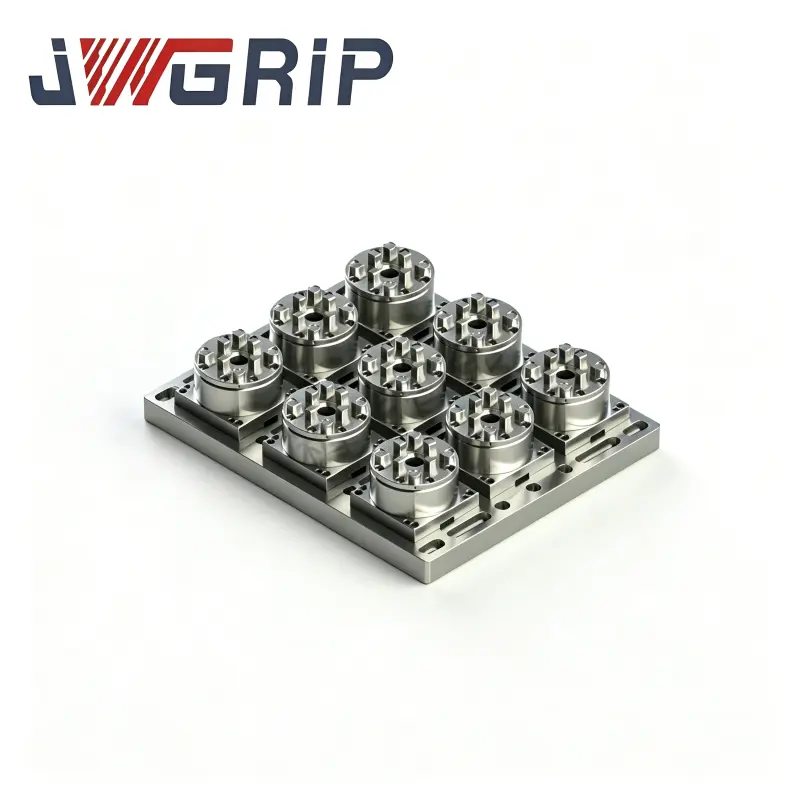
Többcélú rögzítő állomásokat alkothat a H125 sorozatú nagy teherbírású önközpontosító satukkal ésNullapontos raklap sorozat, amely fix orientációjú nehézmarást és indexelt szögletes többfelületű megmunkálást takar. A gyártás során szigorú körkörös kifutási és pofa-szinkronizálási méretszabályozást alkalmaznak.
Gyakori szerelési hiányosságok
Sok öttengelyes műhely négyszögletes alaplapú satuegységekre támaszkodik a szögbeállítási munkákhoz. A négyzet alakú satukhoz a kezelőnek ki kell oldania, újra el kell forgatnia és újra kell tárcsáznia a teljes szerelvényt, amikor új munkadarab szögre van szükség. Ez az ismételt utánállítás nagy mennyiségű értékes gépfutási időt és kézi munkát igényel.
Milyen kockázatot jelent a kézi újraindexelés a kötegelt komponensekre?
Minden alkalommal, amikor elengedi és áthelyezi a rögzítőelemet, új pozicionálási hiba léphet fel. A kumulatív szögeltérés miatt a több felület jellemzői rosszul illeszkednek, ami nem megfelelő alkatrészeket eredményez, amelyek nem felelnek meg a rajz geometriai tűrés követelményeinek.
Hogyan csökkenthetik az üzletek a kézi mérőórák munkáját a szögpozicionáláshoz?
Egyes gyárak a hagyományos lapos satukkal párosított forgóasztalokat próbálják ki. Ez a kombináció drámaian megnöveli a teljes rakatmagasságot. A túlzott teljes magasság növeli a szerszámütközések valószínűségét és csökkenti a tényleges anyageltávolításhoz rendelkezésre álló hatékony Z-tengely mozgást.
A köralap befogás csak teljesen forgó folyamatos megmunkálásnál hasznos?
Éppen ellenkezőleg. A legtöbb gyakorlati gyártási forgatókönyv diszkrét indexelési és zárolási műveleteket használ. A kör alakú alap lehetővé teszi a kezelők számára, hogy több rögzített munkaszöget állítsanak be, mereven rögzítsék a szerkezetet, és stabil marást vagy fúrást hajtsanak végre folyamatos centrifugálás nélkül a vágási ciklusok során.
A funkcionális különbségek
Széles befogási tartomány, kerek alapú öncentráló satu: Extra széles pofanyílás fesztávot biztosít, miközben megtartja a kör alakú alap forgóképességét. Különböző méretű nyersdarabokhoz illeszkedik, a kis kompakt nyersdaraboktól a viszonylag széles profilú munkadarabokig. A kezelők különféle méretű alkatrészeket tudnak kezelni anélkül, hogy a teljes satuszerelvényt gyakran ki kellene cserélni.
Nagy teherbírású kerek talpú öncentráló satu 5 tengelyes megmunkáláshoz: megvastagított kör alakú alapszerkezettel és megerősített belső reteszelő mechanizmussal. Fenntartja az öttengelyes marás során keletkező nagy forgácsolóerőket. A szög indexelése után a reteszelő szerkezet kiküszöböli a mikrovibrációt, amely egyébként rontaná a felület minőségét.
Nagy pontosságú kerek alapú önközpontosító CNC satu: nagy pontosságú, toleranciakritikus munkákhoz optimalizálva. A szigorú körkörös kifutásvezérlés és a finoman kidolgozott pofa-szinkron alkatrészek minimálisan tartják a központosítási eltérést még több tucat indexelési és rögzítési ciklus után is. A penészhez kapcsolódó alkatrészekhez és a precíziós mechanikai alkatrészek gyártásához illeszkedik.
Üzemeltetési irányelvek
Hogyan lehet egyensúlyban tartani a forgási rugalmasságot és a statikus állapotú merevséget az indexelés után? A szabadon forgó képesség semmit sem jelent, ha az egység nem tud szilárdan reteszelni, miután elérte a célszöget. Mindig végezze el a teljes rögzítési nyomaték alkalmazását a vágás megkezdése előtt. A részleges reteszelés apró szögeltolódást okoz vágási terhelés alatt.
Milyen hibák fordulnak elő gyakran, ha a köralapú hardvert nullapontos szerszámokkal keverik? A felhasználók néha összekeverik magának a satunak a forgó funkcióját a gépasztal tengelyeinek forgó mozgásával. A kör alakú alap kézi rögzítési szintű szögbeállítást biztosít; nem helyettesíti a natív öttengelyes gép forgótengelyeit. Ennek a funkciónak a félreértése rossz programozási referenciabeállításokat eredményez.
Hogyan válasszuk ki az állkapocs-konfigurációt a forgó bázisú beállításokhoz? A kemény pofák jól használhatók normál szimmetrikus tömör nyersdarabokhoz. Ha szabálytalan öntött vagy kovácsolt alkatrészeket fog meg, megmunkálható lágypofás betéteket kell alkalmazni az illeszkedő érintkezési kontúrok létrehozásához, megakadályozva a részleges pontterhelést az elforgatott befogás során.
Hogyan építsünk vegyes üzemmódú szorítóállomásokat kiegészítő munkatartó hardverekkel?
Milyen alkalmazási forgatókönyvek illeszkednek a kombinált telepítéshez a H125-ös sorozatú nagy teherbírású önközpontosító satu mellett?
A vegyes megrendeléseket fogadó gyárak egyes géppozíciókat felszerelhetnek körkörös alapegységekkel a többszögű indexelt munkákhoz, más állomásokat pedig nagy teherbírású négyzettalpú satukkal a fix orientációjú, nagy erejű maráshoz. Ez az elrendezés optimalizálja az erőforrások elosztását a vegyes sorrendű bejövő munkákhoz.
Milyen gyakorlati előnyökkel jár a Zero Point Pallet Series termékkel való párosítás?
A köralapú satu a gépi munkaburkolaton kívüli raklapokra is felszerelhető. A kezelők a munkadarab rögzítését és a szög előbeállítását a padon fejezik be, majd az egész szerelvényt áthelyezik a gépoldali helymeghatározó tokmányokra. Nagymértékben lecsökkenti a gépi beállítási és indexelési időt.
Milyen súllyal kapcsolatos kockázatokat kell megelőzni?
A kör alakú alap extra szerkezeti tömeget ad. Számítsa ki a satu és a nyers nyersdarab össztömegét. Győződjön meg arról, hogy a gép forgóasztalának hasznos terhét és a raklap névleges terhelését soha nem lépi túl. A túlterhelés rontja a gépasztal pontosságát és felgyorsítja a mechanikai kopást.
Anyag- és gyártási jellemzők
A kör alakú alaptest integrált öntött, kovácsolt ötvözött acélból készült. A forgó illeszkedő felületek többlépcsős precíziós köszörülésen mennek keresztül a körkörös kifutási hiba szabályozása érdekében. A belső index-reteszelő alkatrészek karburált és edzett acélt használnak, hogy ellenálljanak az ismételt szögbeállítási ciklusokból eredő kopásnak. Az állkapocs szinkron erőátviteli szerelvények stabil öncentráló teljesítményt biztosítanak az alap forgási helyzetétől függetlenül.
A gyártóműhely elhagyása előtt minden kész egység átesik a rotációs kifutási ellenőrzésen, a központosítási pontossági vizsgálaton és a reteszelési szilárdság ellenőrzésén. A szerelőkarima méretei fenntartják a kompatibilitást a főbb nullpontos raklap interfészekkel.
A testreszabható opciók közé tartoznak a módosított pofanyitási határok, a speciális magasságú körkörös alapok és a nem szabványos rögzítőfuratok elrendezései, hogy megfeleljenek az egyedi öttengelyes rögzítési követelményeknek.
Működési megjegyzések
A forgó illeszkedési hézagok a gyártási ciklusok során fokozatosan felhalmozódnak finom forgácsok és hűtőfolyadék-maradványok. A forgó érintkezési felületek közé beszorult maradványok kifutási hibát okoznak, és gyengítik a reteszelés tömítettségét. A forgófelületek szokásos szétszereléssel segített tisztítása nem hagyható el. Még a jól megmunkált köralapú hardverek is csökkenő szögmegismételhetőséget szenvednek el, ha a hosszú távú folyamatos gyártás során törmelék halmozódik fel a forgó hézagokban.





- View as
Nagy pontosságú, kerek talpú önközpontosító CNC satu
A JWGRIP professzionális gyártója és szállítója a testreszabott, nagy pontosságú köralapú önközpontosító CNC satuknak 5 tengelyes megmunkáláshoz Kínában, a szabványos modellekkel teljes mértékben raktáron a gyors globális szállítás érdekében. Ez egy nagy pontosságú integrált CNC munkarögzítő berendezés, amelyet professzionálisan 5 tengelyes és összetett többtengelyes CNC megmunkálási műveletekhez terveztek. A prémium gömbgrafitos öntöttvas testnek és az indukciósan edzett vezetősín-szerkezetnek köszönhetően az ultra-nagy ismételhető befogási teljesítményt, a kompakt helytakarékos elrendezést és a nagy merevségű vágási stabilitást egyetlen integrált egységbe integrálja.
Nagy teherbírású, kerek talpú önközpontosító satu 5 tengelyes megmunkáláshoz
A JWGRIP professzionális gyártója és szállítója az új tervezésű, nagy teherbírású, kerek bázisú önközpontosító satuknak 5 tengelyes megmunkáláshoz Kínában, szabványos specifikációkkal, amelyek teljes mértékben raktáron vannak a projektek időben történő szállításához. Ez egy erre a célra épített, integrált, nagy merevségű rögzítőelem, amelyet professzionálisan optimalizáltak nagy terhelésű, 5 tengelyes egyidejű megmunkáláshoz, bölcső típusú és forgóasztalos feldolgozási forgatókönyvekhez. A továbbfejlesztett vastagított kerek alapszerkezettel, valamint kiváló minőségű anyagokkal és szigorú ipari gyártási szabványokkal gyártva, egyetlen integrált egységbe integrálja az erős borulásgátló merevséget, a nagy hatékonyságú munkadarab-beállítást és a tartós moduláris szerkezetet.
Széles befogási tartomány, kerek talpú öncentráló satu
A JWGRIP a széles szorítótartományú, kerek alaplapú önközpontosító satu professzionális gyártója és szállítója Kínában, a szabványos modellekkel teljes mértékben raktáron, hogy megfeleljen a különféle projektek szállítási igényeinek. Ez egy újonnan megtervezett integrált precíziós rögzítőelem, amelyet kifejezetten CNC forgóasztalokhoz, 4 és 5 tengelyes többtengelyes megmunkálási munkafolyamatokhoz fejlesztettek ki. Az optimalizált kerek alapszerkezeti kialakításnak és a szigorú, magas minőségi ipari szabványoknak megfelelő gyártásnak köszönhetően a széles tartományú befogási kapacitást és a nagy stabilitású forgó pozicionáló funkciót egyetlen egységbe integrálja.
A JWGRIP egy professzionális Kerek alapú önközpontosító satu gyártó és beszállító Kínában. Szeretettel üdvözöljük gyárunkból kiváló minőségű termékek nagykereskedelmében versenyképes áron.
Hírek Ajánlások