magyar
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






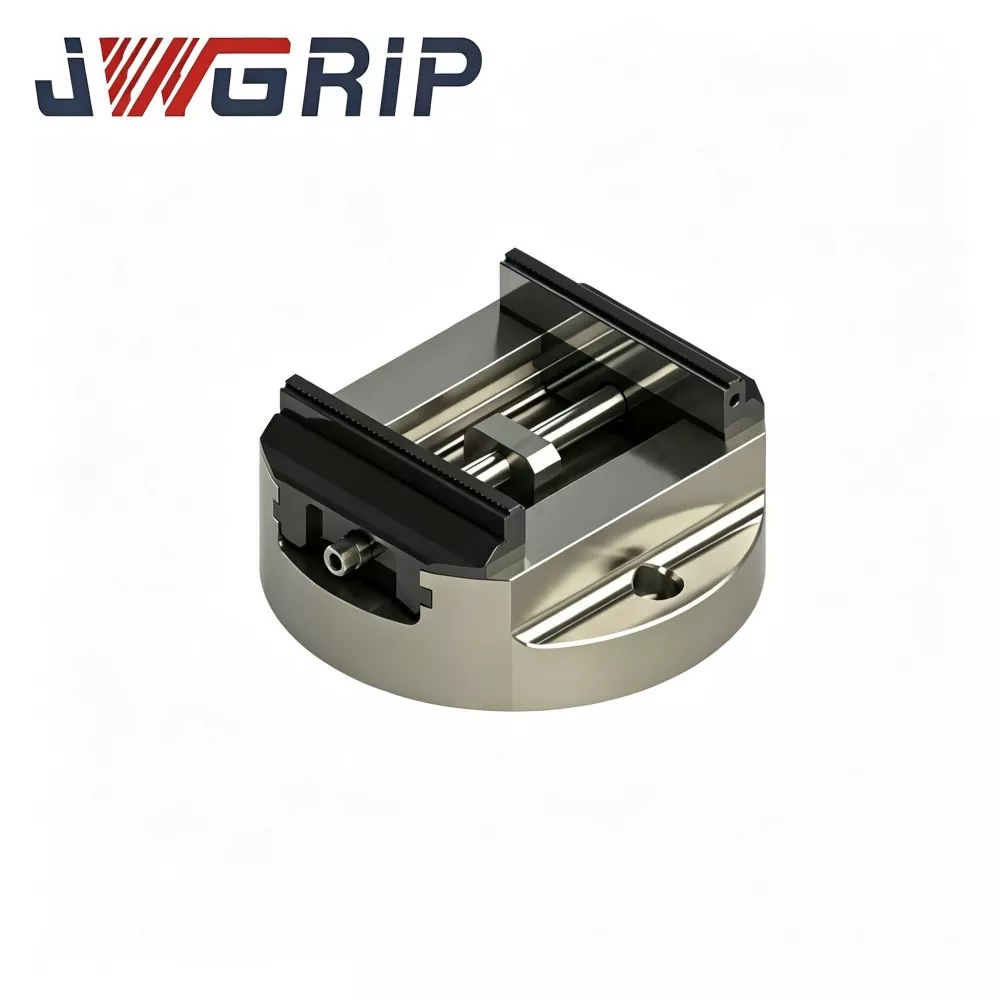
Széles befogási tartomány, kerek talpú öncentráló satu
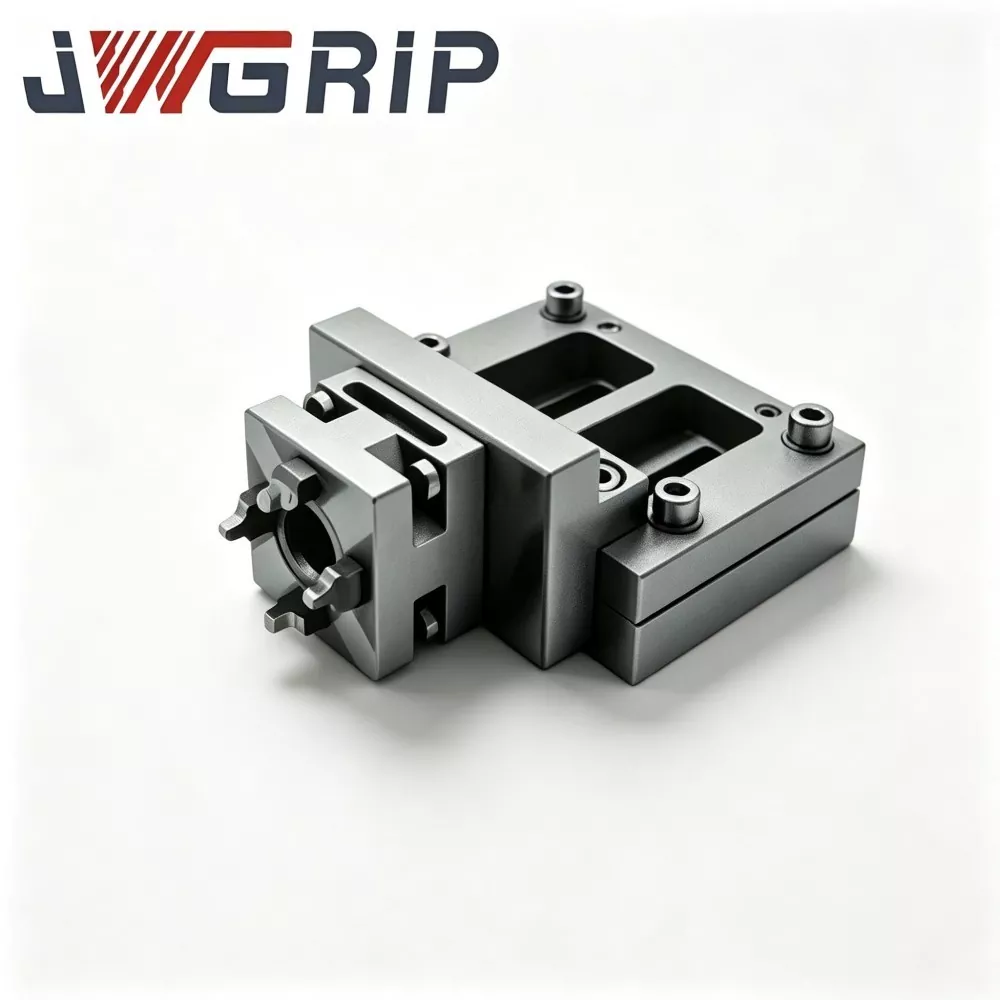
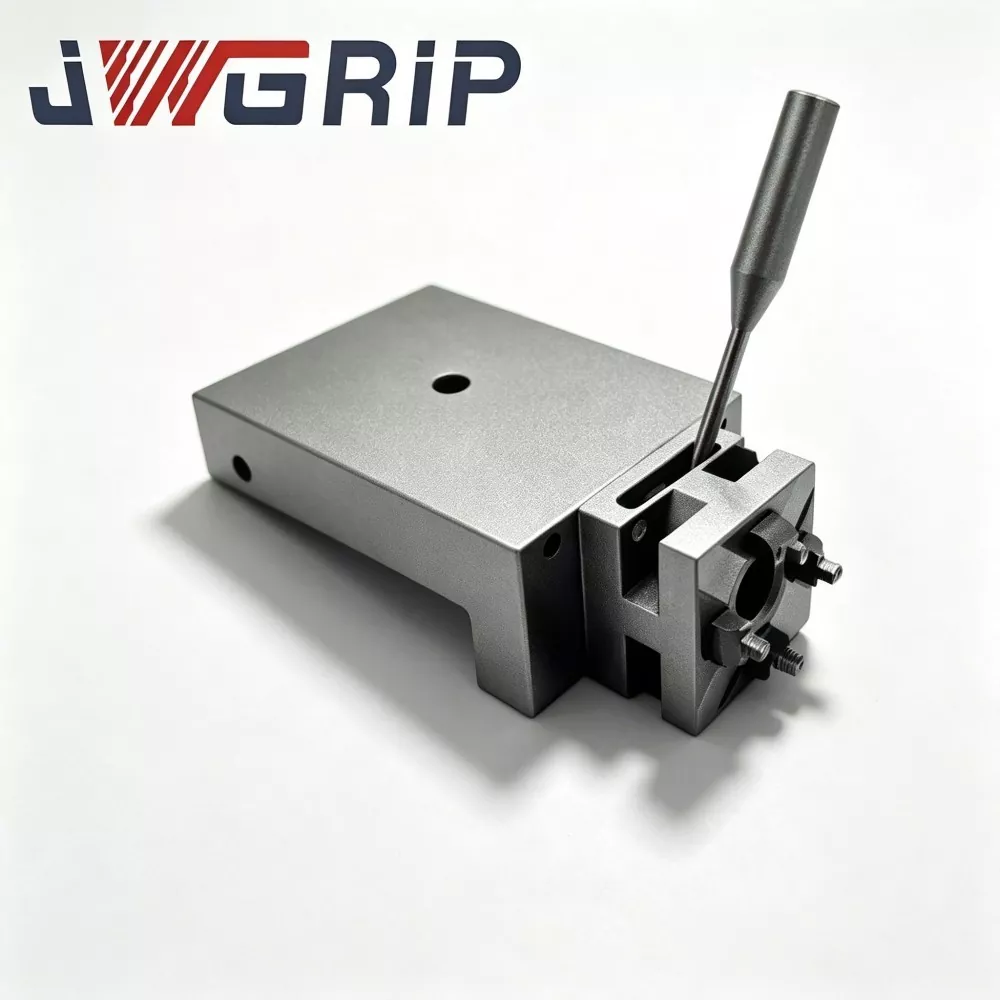
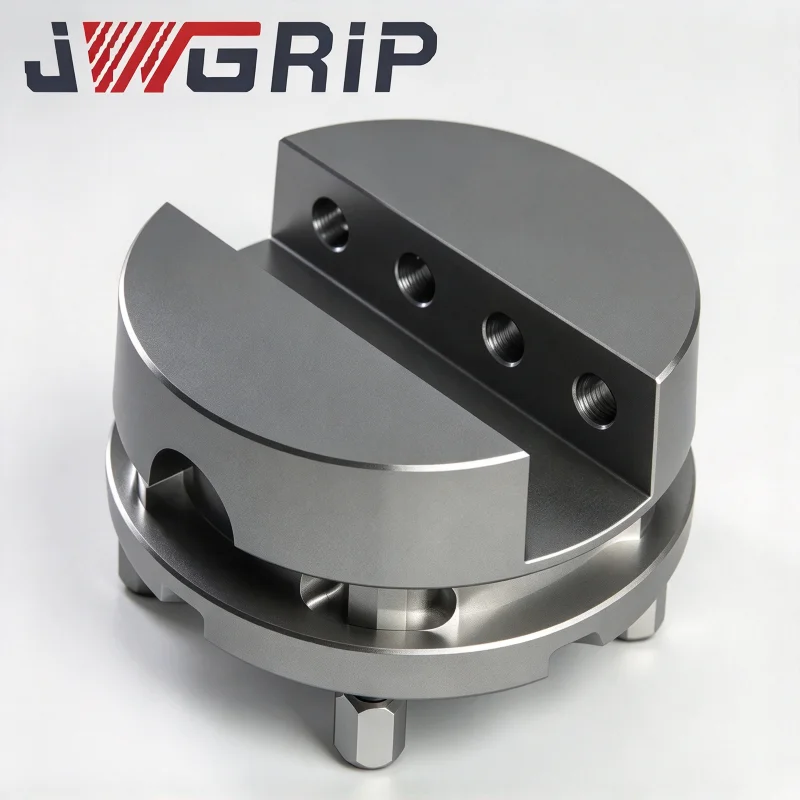
A JWGRIP a széles szorítótartományú, kerek alaplapú önközpontosító satu professzionális gyártója és szállítója Kínában, a szabványos modellekkel teljes mértékben raktáron, hogy megfeleljen a különféle projektek szállítási igényeinek. Ez egy újonnan megtervezett integrált precíziós rögzítőelem, amelyet kifejezetten CNC forgóasztalokhoz, 4 és 5 tengelyes többtengelyes megmunkálási munkafolyamatokhoz fejlesztettek ki. Az optimalizált kerek alapszerkezeti kialakításnak és a szigorú, magas minőségi ipari szabványoknak megfelelő gyártásnak köszönhetően a széles tartományú befogási kapacitást és a nagy stabilitású forgó pozicionáló funkciót egyetlen egységbe integrálja.
Ez a nagy teljesítményű kerek talpú önközpontosító satu kiváló forgási pozicionálási stabilitással, nagy hatékonyságú munkadarab-beállítással, tartós mechanikai teljesítménnyel és könnyen karbantartható moduláris felépítéssel rendelkezik. Az egész kerek alaptest nagy szilárdságú ötvözött acélból van kovácsolva, és professzionális feszültségoldó öregedéskezelésen esik át a belső maradékfeszültség kiküszöbölése érdekében, hatékonyan elkerülve a szerkezeti deformációt és a forgási helyzet eltolódását hosszú távú nagy vágási terhelések esetén.
A kulcsfontosságú forgó illeszkedő felületeket és a központosító erőátviteli alkatrészeket ultraprecíziós köszörüléssel dolgozzák fel, biztosítva a stabil koaxialitást és az állandó futási pontosságot az ismételt forgó indexelés és többszögű megmunkálás során. Hatékonyan oldja meg a hagyományos kerek alapsatuk gyakori hibáit, mint a szűk befogási tartomány, a könnyű pozicionálási eltérés és a gyors felületkopás.
Széles körben alkalmazható öntőformagyártásban, autóalkatrész-feldolgozásban, repülési forgó alkatrészekben, új energiával rendelkező, körkörös szerkezeti alkatrészekben és általános, többtengelyes precíziós gyártásban, a széles befogási tartományú köralapú öncentráló satu stabil, megismételhető és nagy hatékonyságú rögzítési megoldásokat biztosít a CNC többoldali forgó marás, fúrás és fúrás gyártási forgatókönyveihez.
Valódi kihívások
A forgóasztalokon végzett többtengelyes folyamatok futtatásakor a hagyományos kerek talpú satu több szűk keresztmetszetet hoz létre, amelyek befolyásolják a kész alkatrészek minőségét és a műhely teljesítményét:
1. Szűk használható rögzítési tartomány Sok hagyományos körkörös talpú satu korlátozott pofaúttal rendelkezik. A kezelőknek gyakran ki kell cserélniük a satut a különböző külső átmérőjű munkadarabokra, növelve a rögzítés cseréjének idejét és csökkentve a berendezés kihasználtságát.
2. Forgóhelyzet-sodródás erős vágási nyomaték mellett A borítási nyomaték és a tangenciális vágóerő együttes hatására a nem megfelelő alapmerevségű satuk finom forgási eltolást eredményeznek. Ez közvetlenül rontja a koaxialitást és a körkörös kifutási tűrést a forgóelemes munkadaraboknál az indexelés után.
3. Időigényes nullapont-igazítás forgóplatformokon A hagyományos köralap-kialakításokból hiányzik az optimalizált koncentrikus referenciapont. A satuk forgóasztalokon történő felszerelése és újrakalibrálása ismételt tárcsa-kijelző munkát igényel, ami jelentős, nem vágási segédidőt igényel.
4. A tömeggyártásban előforduló felületkopás okozta pontosság-csökkenés Hosszú távú folyamatos indexelés és rögzítés, kopásálló érintkezési felületek. Cserélhető moduláris pofák nélkül a kopás helyben nem javítható; a nagy volumenű gyártás során fokozatosan csökken a készülék általános pontossága.
A JWGRIP széles befogási tartományú, kerek-bázisú öncentráló satu négy alapvető tervezési intézkedéssel kezeli a fent említett kihívásokat: széles pofaelrendezés, feszültségmentesített, megerősített kerek alapszerkezet, nullapont-optimalizált szerelési referencia és teljesen zárt szennyeződés-szigetelő tömítőszerkezet.
Core Design
Ez a satu nagy megbízhatóságú, dedikált öncentráló satuként van elhelyezve forgóasztalos többtengelyes berendezésekhez. A széles rögzítési tartományú, kerek alapú önközpontosító satu NEM egy egyszerű pofa-megnagyobbítás, amely kis méretű hagyományos, kerek talpú satuból származik. Kutató-fejlesztő csapatunk a forgóasztalos megmunkálás valós terhelési jellemzőinek megfelelően újraoptimalizálja a köralap falvastagságát, az átmeneti bordák elrendezését, a szinkronátviteli modul méreteit és a nullapont-referencia elrendezését.
Főbb tervezési célok:
1. Széles rögzítési tartományt biztosít, miközben megőrzi a kör alakú alap felborulásgátló merevségét
2. Csökkentse a fixture nullapont-beállítási munkaterhelést a forgóasztalos telepítés során
3. Stabil önközpontú ismétlési pontosság az ismételt indexelés és a felborítás pillanataihoz képest
4. Moduláris, karbantartható struktúra alkalmazása a működési költségek csökkentése érdekében folyamatos gyártás esetén
Alkalmazás-specifikus egyedi tervezési szolgáltatást nyújtunk a projekt szintű speciális igényekhez.
● A szabványos termékváltozatok lefedik a legtöbb általános többtengelyes forgóasztalos feldolgozási követelményt
● Műszakilag vezérelt szerkezeti beállítások állnak rendelkezésre a speciális forgóasztal-szerelési méretekhez, egyedi munkadarab-külső átmérő-tartományokhoz és speciális pofaprofil-igényekhez
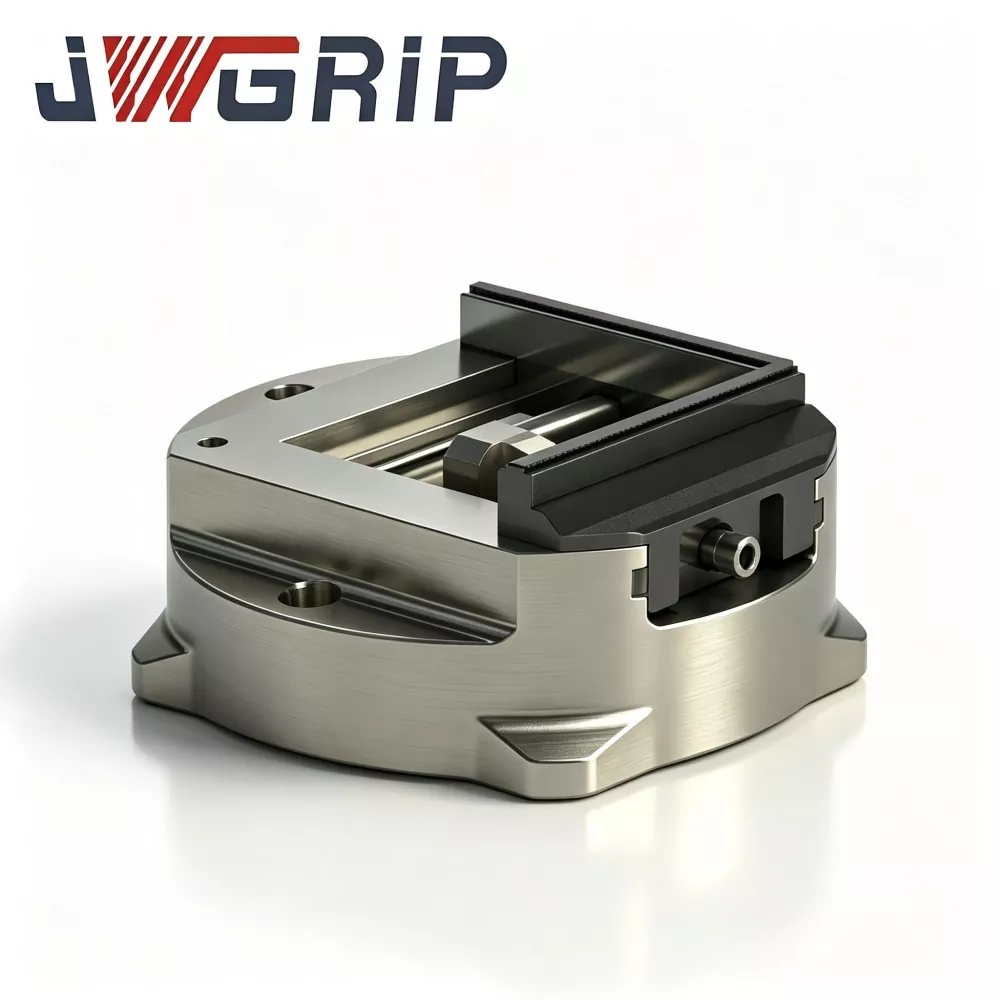
Szerelési összetétel
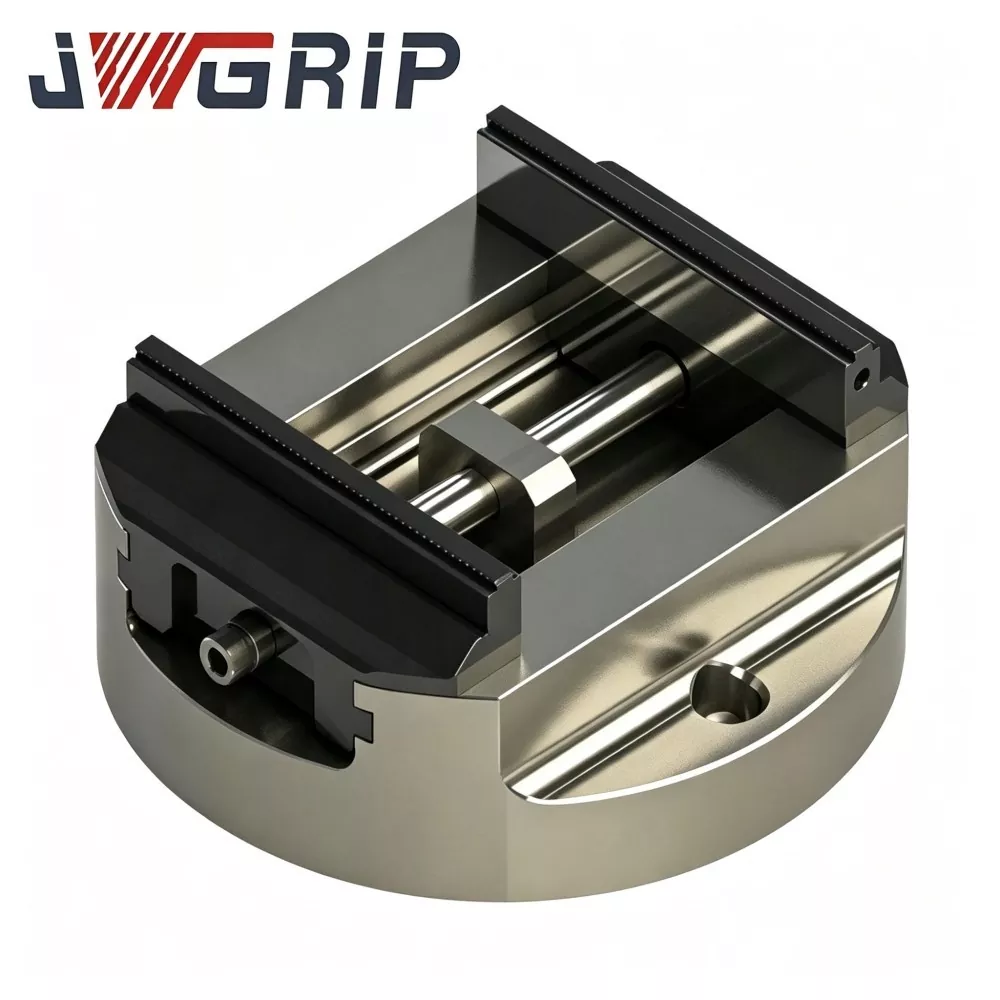
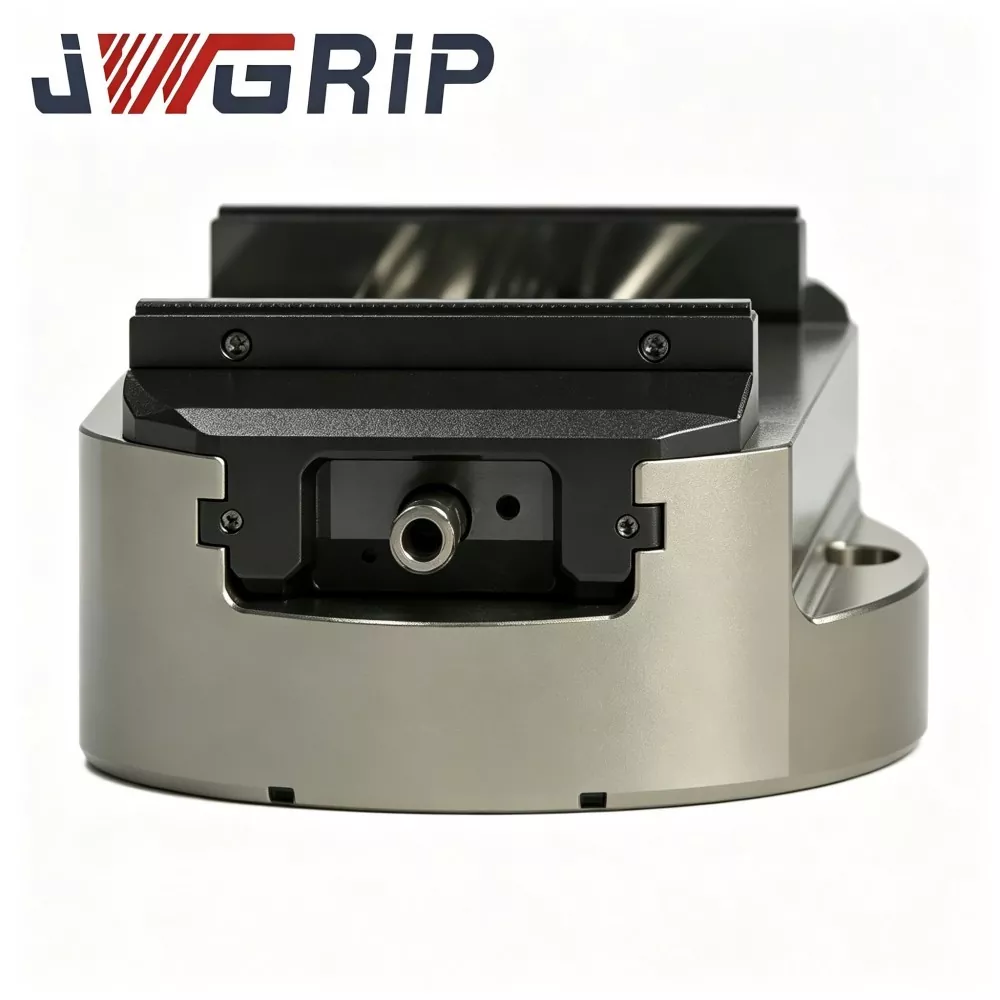
A JWGRIP széles rögzítési tartományú, kerek bázisú önközpontosító satu öt magegységből áll:
① Megerősített feszültségmentesített kerek alaptest
② Széles hatótávolságú szinkron fogasléces hajtómű
③ Moduláris cserélhető pofakészlet
④ Nullapont-optimalizált rögzítőplatform
⑤ Teljesen zárt, forgács- és hűtőfolyadék-álló tömítőegység
Működési Mechanizmus
1. Megerősített, feszültségmentesített kerek alaptest
Egyszerre öntött és kovácsolt, nagy szilárdságú ötvözött acél. A többszörös feszültségmentesítő termikus ciklusok megszüntetik a kovácsolás és megmunkálás során keletkező maradékfeszültséget. Megerősített átmeneti bordák vannak elosztva a kör alakú alap és a satuház között. Ez nagymértékben javítja a borulásgátló deformációs képességet a vágási terhelés indexelése alatt. Megakadályozza a relatív helyzeteltolódást a satu és a forgóasztal rögzítési síkja között kombinált borítási nyomaték és érintőleges vágóerő hatására.
2. Széles hatótávolságú szinkron fogasléces hajtómű
Precíziós párosított fogasléces alkatrészek; A sebességváltó hézagát szigorúan ellenőrzik a mikrométeres tűréshatáron belül. A belső működtetéssel meghajtott kettős pofák teljesen szimmetrikus szinkron elmozdulást hajtanak végre a teljes széles szorítólöket során. A pofák közé helyezett munkadarabok automatikus központosítást tesznek lehetővé fáradságos kézi finombeállítás nélkül. A központosítási nullapont konzisztens marad kis átmérőjű nyersdarabok vagy közepes méretű gyűrű alakú munkadarabok rögzítésénél is, eltávolítva az emberi eredetű koaxiális beállítási hibákat a forgóelemek esetében.
3. Moduláris cserélhető pofakészlet
A pofák független, levehető telepítést tesznek lehetővé. Több pofaprofil (egyenes szorítófelületek, lépcsős pofák, V-helyzetű pofák) felcserélhető a munkadarab külső kontúrjai szerint. Ha a pofák érintkező felületei a hosszú távú gyártás során elhasználódnak, a felhasználók a teljes satu cseréje helyett külön is cserélhetik a pofákat.
4. Nullapontra optimalizált rögzítőplatform
A kerek alap külső köre koncentrikus referenciapontként szolgál a satu központosításához. A rögzítőfuratok elrendezése és a rögzítőcsapok elrendezése követi a fő forgóasztal specifikációit. Közvetlenül a forgóasztalos T-hornyos platformokra helyezhető, csökkentve az extra adapterlemezek iránti igényt és csökkentve a felhalmozott összeszerelési tűréshatárt.
5. Teljesen zárt, forgács- és hűtőfolyadék-álló tömítőegység
A tömítő házak teljesen beburkolják a szinkron átviteli kamrát. Megakadályozzák a fémforgácsok, a kifröccsenő hűtőfolyadék és a műhelypor bejutását a fogaslécek és fogaskerekek illeszkedő felületeibe, elkerülve a sebességváltó elakadását, az alkatrészek idő előtti kopását és a központosítási pontosság romlását a műhelyszennyeződések miatt.
A működési mechanizmus összefoglalása
Miután a széles befogási tartományú, kerek alapú önközpontosító satut csavarokkal és rögzítőcsapokkal a forgóasztal rögzítési síkjára rögzítették, helyezze a munkadarabot két pofa közé. Aktiválja a belső szinkron átviteli egységet; a kettős pofák szinkronban mozognak az automatikus központosító rögzítés befejezéséhez. Amikor a forgóasztal indexelést és többszögű esztergálást hajt végre többfelületű megmunkáláshoz, a megerősített kerek alapszerkezet ellenáll a borulási nyomatéknak. A teljesen zárt tömítés védi a sebességváltó belső részeit. A moduláris pofák cserélhetők a különböző munkadarab geometriákhoz.
Kiemelt funkcionális előnyök
1. Széles használható rögzítési tartomány a borulásgátló merevség feláldozása nélkül
Az optimalizált, kerek alapon megerősített bordás kialakítás széles pofa mozgást tesz lehetővé. Nincs gyakori satucsere, amikor a munkadarab külső átmérője megváltozik. Az alap még teljesen nyitott pofákkal is megőrzi az erős borulásgátló teljesítményt kombinált borulási és tangenciális vágási terhelések mellett.
2. Következetes központosítási ismétlési pontosság ismételt forgó indexelés után
Rendkívül precíziós köszörült forgó illeszkedő felületek, valamint mikrométer szinten vezérelt szinkronátviteli távolság. A központosító nullapont nem tolódik el több forgóasztal indexelési ciklus után; A rotációs munkadarabok koaxiális és körkörös kifutási minősége garantált.
3. Nullapontra optimalizált kerek alap a forgóasztal gyorsabb beállításához
A külső kör koncentrikus referencia-adatpontja megegyezik a forgóasztal-rögzítési furatok általános elrendezésével. Csökkenti a tárcsa-kiigazítási munkaterhelést a telepítés során; A kezdeti egyszeri kalibrálás után a következő sarzsváltásokhoz már nincs szükség teljes újraközpontosítási műveletre.
4. Cserélhető moduláris pofák a különböző munkadarab-kontúrokhoz és az alacsony költségű karbantartáshoz
Több pofaprofil cserélhető: egyenes, lépcsős, V-helyzetű pofák. A kopott pofák egyenként cserélhetők. Nincs szükség az egész satu eldobására, ami csökkenti a sorozatgyártású műhelyek hosszú távú pótalkatrész-költségét.
5. Teljesen zárt tömítés kemény többtengelyes műhelyi körülményekhez
A lezárt sebességváltó kamra távol tartja a forgácsot és a hűtőfolyadékot a fogasléc pároktól. Megakadályozza a műhelyszennyeződések által okozott elakadást és fokozatos pontosságromlást, meghosszabbítva a lámpatest élettartamát folyamatos indexelés-gyártás mellett.
6. Alkalmazás-specifikus egyedi tervezési projektek adaptálhatósága
A standard változatok kielégítik a legtöbb forgóasztalos feldolgozási követelményt. Egyedi mérnöki módosítások állnak rendelkezésre speciális forgóasztal-szerelési méretekhez, speciális pofageometriához és egyedi munkadarab-átmérő-tartományokhoz az egyedi projektigényekhez.
Telepítési és üzembe helyezési folyamat
1. Alaposan tisztítsa meg a forgóasztal rögzítési síkját és a kerek alap alsó alapfelületét. Távolítsa el a fémforgácsokat, a hűtőfolyadék-maradványokat és az olajszennyeződést. Az apró idegen részecskék szerelési eltolódást okoznak, és rontják a koaxiális teljesítményt az indexelés után.
2. Helyezze a satut a forgóasztalra; igazítsa a rögzítőcsapokat és a rögzítőfuratokat. Húzza meg a rögzítőcsavarokat a hivatalos kézi nyomaték-specifikáció szerint. Győződjön meg arról, hogy a satu szilárdan ül, ingadozás nélkül.
3. Helyezze a munkadarabot a moduláris pofák közé. Aktiválja az önközpontosító rögzítő mechanizmust. Állítsa be a szorítóerő nagyságát:
● Használjon mérsékelt szorítóerőt vékony falú kör alakú nyersdarabokhoz, hogy elkerülje a befogás okozta torzulást
● Alkalmazzon nagyobb szorítóerőt a szilárd, nagy teherbírású forgó munkadarabokhoz, hogy ellenálljon a vágási nyomatéknak
4. Végezze el a forgóasztalos üresjárati indexelési tesztet. Valós többszögű indexelő mozgások szimulálása; ellenőrizze, hogy nincs-e munkadarab elmozdulás vagy vibráció.
5.Teljes próbavágás-ellenőrzés próbamunkadarabbal. Ellenőrizze a koaxialitást és a körkörös kifutást. A formális sorozatgyártás előtt győződjön meg arról, hogy a központosító-rögzítési teljesítmény megfelel a műszaki követelményeknek.
Karbantartási rendszer
1. Napi karbantartás Minden termelési műszak után tisztítsa meg a pofa szorítófelületeit és a kerek alap alsó-pontfelületét. Távolítsa el a forgácsot és a hűtőfolyadék-maradványokat, hogy kiküszöbölje a pozicionálási eltérések forrásait.
2. Félhavi kenési munka Nyitott hozzáférés a tömítés-szerelvény karbantartásához. Fecskendezzen be speciális, nagy viszkozitású kopásgátló kenőzsírt a belső fogasléces hajtóműpárba. Az állkapocs szinkronmozgásának sima tartása és az átviteli hézag állapotának stabilizálása folyamatos rotációs indexelés mellett.
3. Rendszeres kopóalkatrész-ellenőrzés Időnként ellenőrizze a pofa érintkező felületeit. Cserélje ki egymástól függetlenül a moduláris pofákat, ha megkarcolódik vagy elhasználódik, ami rontja a rögzítés minőségét. NE folytassa a termelést kopott pofákkal; ez koaxialitási hibákat okoz a forgóelemes alkatrészeknél.
4. Negyedéves nullapont-ellenőrzési eljárás Minden negyedévben vegye le a satut a forgóasztalról. Vizsgálja meg a kerek alap alsó felületét, nincs-e rajta zúzódás vagy bemélyedés. Mérje meg az önközpontú ismétlési pontosságot műszerekkel, és észlelje a pontosság finom eltolódását, megelőzve a tömeggyártású selejteket.
5. Hosszú távú üresjárati tárolás elleni védelem Teljesen tisztítsa meg az egész satuegységet, ha hosszú ideig nem használja. Vigyen fel rozsdagátló védőbevonatot a kerek alaplapra és a pofa munkafelületeire. Tárolja száraz, pormentes környezetben.
6. Tiltott működési szabályok Tiltják a túlzott löket befogását és a túlterheléses munkadarab megtartását. Soha ne üsse meg a satutestet vagy a pofákat nehéz szerszámokkal, hogy elkerülje a kerek alap deformálódását és a sebességváltó belső alkatrészeinek károsodását.
Csomagolás és Szállítás
JWGRIP széles rögzítési tartomány, kerek talpú önközpontosító satu, egyedileg adaptálható pofa kialakítással
1. A szabványos raktáron lévő modellek támogatják a gyors globális szállítást.
2. Minden egység teljes körű precíziós ellenőrzést végez a feladás előtt; az ellenőrzési dokumentumokat minden csomag belsejében mellékeljük.
3. Egy darabos rendelés: gyöngyház-pamut puffercsomagolás és nagy teherbírású kartondoboz.
4. Tömeges exportrendelések: füstölésmentes, ütésálló tömörfa ládák válaszfalpárnázással, védik a precíziós alapfelületeket az ütközéstől a hosszú távú tengeri szállítás során
5. Alkalmazás-specifikus egyedi tervezésű módosított megrendelések kölcsönösen egyeztetett átfutási időt követnek.
Beszerzési és kiválasztási irányelvek
A JWGRIP széles befogási tartományú, köralapú önközpontosító satu alapértéke a széles pofa-elmozdulás a kerek alapon, a borulásgátló megerősített alap, a stabil központosítási ismétlési pontosság többszörös forgó indexelés után, a cserélhető moduláris pofarendszer és az alkalmazás-specifikus egyedi tervezésű projektek adaptálhatósága.
Megoldja a többtengelyes forgóasztal-fájdalompontokat: gyakori satucsere változó átmérőjű munkadaraboknál, forgási pozíció eltolódása vágási nyomaték alatt, időigényes forgóasztal nullapontbeállítás és gyors pofakopás folyamatos tömeggyártás mellett.
Kiválasztási emlékeztetők:
1. Erősítse meg a munkadarab maximális külső átmérőjét, és tartson fenn ésszerű biztonsági ráhagyást a satu hatékony befogási tartományával szemben.
2. Ellenőrizze meglévő forgóasztalának méretparamétereit: a rögzítőfuratok elrendezése, a T-horony specifikációja, hogy megfeleljenek a satu kerek alap beépítési dátumának. Forduljon az egyedi tervezési szolgáltatáshoz a nem szabványos forgóasztalokhoz.
3. Válassza ki a megfelelő pofaprofilt (egyenes / lépcsős / V-típus) a munkadarab tényleges külső kontúrjának megfelelően; többpofás készletek beszerzése javasolt a magas keverékű alkatrészgyártáshoz.
4. A normál raktáron lévő változatok gyors szállítást tesznek lehetővé; alkalmazza az alkalmazás-specifikus egyedi tervezést a speciális szerelési méretekhez vagy speciális pofa-igényekhez.
GYIK
1. kérdés: Felszerelhető-e ez a széles rögzítési tartományú, kerek talpú önközpontosító satu közvetlenül a bölcsőszerű 5 tengelyes forgóasztalokra?
Igen. A szabványos rögzítőfuratok elrendezése megfelel a bölcső-típusú forgóasztal-előírásoknak. Alkalmazás-specifikus egyedi tervezésű módosítás végezhető speciális, nem szabványos bölcsőasztal-méretekhez.
2. kérdés: Ki kell cserélnem az egész satut, ha a pofák elkopnak?
Nem. A pofák moduláris, levehető felépítésűek. Csak a kopott pofákat kell cserélni. Csökkenti a műhely teljes karbantartási költségét.
3. kérdés: A széles rögzítési tartományú kialakítás gyengíti a kerek alap felborulásgátló merevségét?
Nem. Megerősített átmeneti bordás szerkezet és többciklusú feszültségoldó kezelés növeli a kerek alap merevségét. Fenntartja a hangos felborulásgátló teljesítményt még akkor is, ha a pofák maximális löketre vannak nyitva.
4. kérdés: Szükséges-e ismételt tárcsa-kijelző központosítás minden új munkadarab-kötegre?
Az egyszeri nullapont-beállítást követően az első telepítés során a satu és a forgóasztal közötti relatív helyzeti viszony változatlan marad. A későbbi kötegelt váltásokhoz NEM szükséges a tárcsajelző teljes újraközpontosítása; rutinszerű szemrevételezés elegendő.
5. kérdés: Alkalmas ez a satu folyamatos, közepes sorozatú többtengelyes automatizált gyártáshoz?
Igen. A teljesen zárt tömítés és a moduláris cserélhető pofa kialakítás alkalmazkodik a folyamatos többtengelyes műhelyi körülményekhez. Együtt tud működni a robot be- és kirakodással az automatizált gyártási munkafolyamatok felépítéséhez.
Kérdés küldése
Elérhetőségei
-
Cím
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong tartomány, Kína
-
Tel
-
Email
Üdvözöljük, hogy küldje el kérdését a JWGRIP-nek. Professzionális műszaki és értékesítési csapatunk ingyenes lámpatest-választást, testreszabott megoldástervezést és pontos árajánlatot biztosít.
Hírek Ajánlások