magyar
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






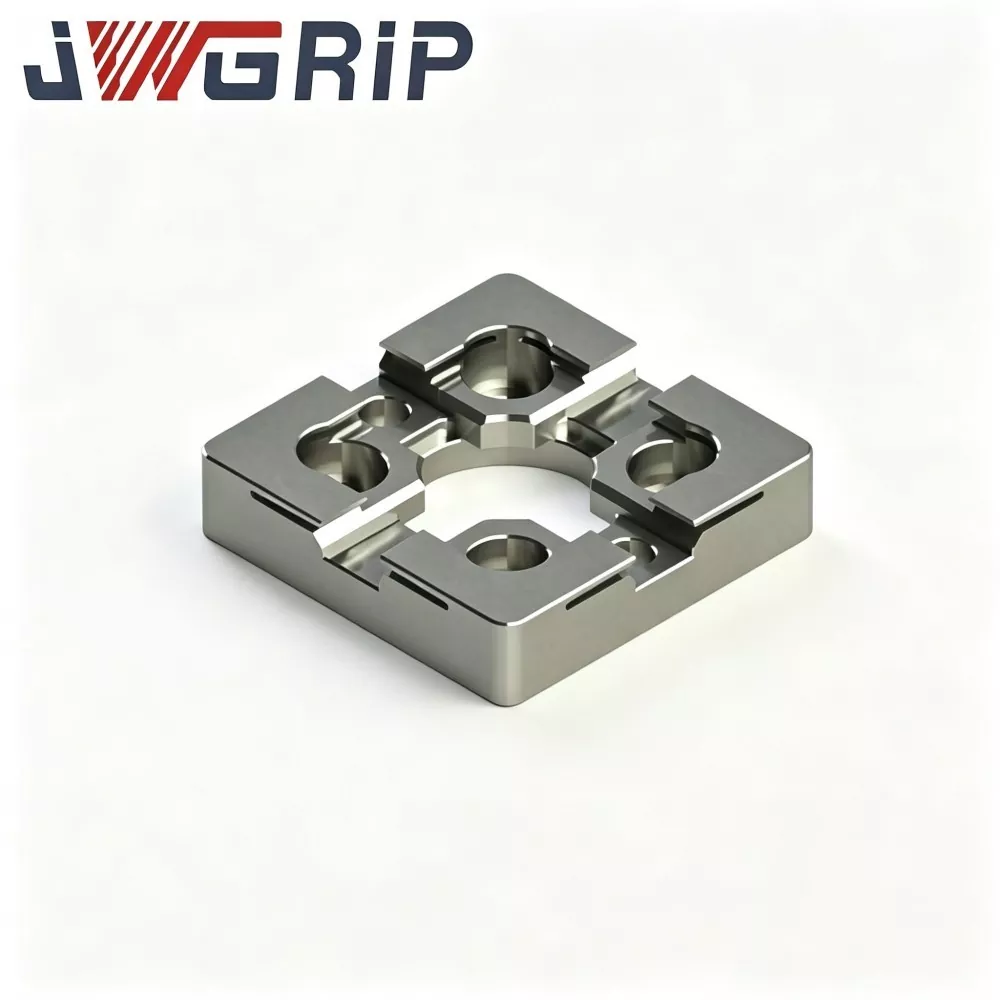
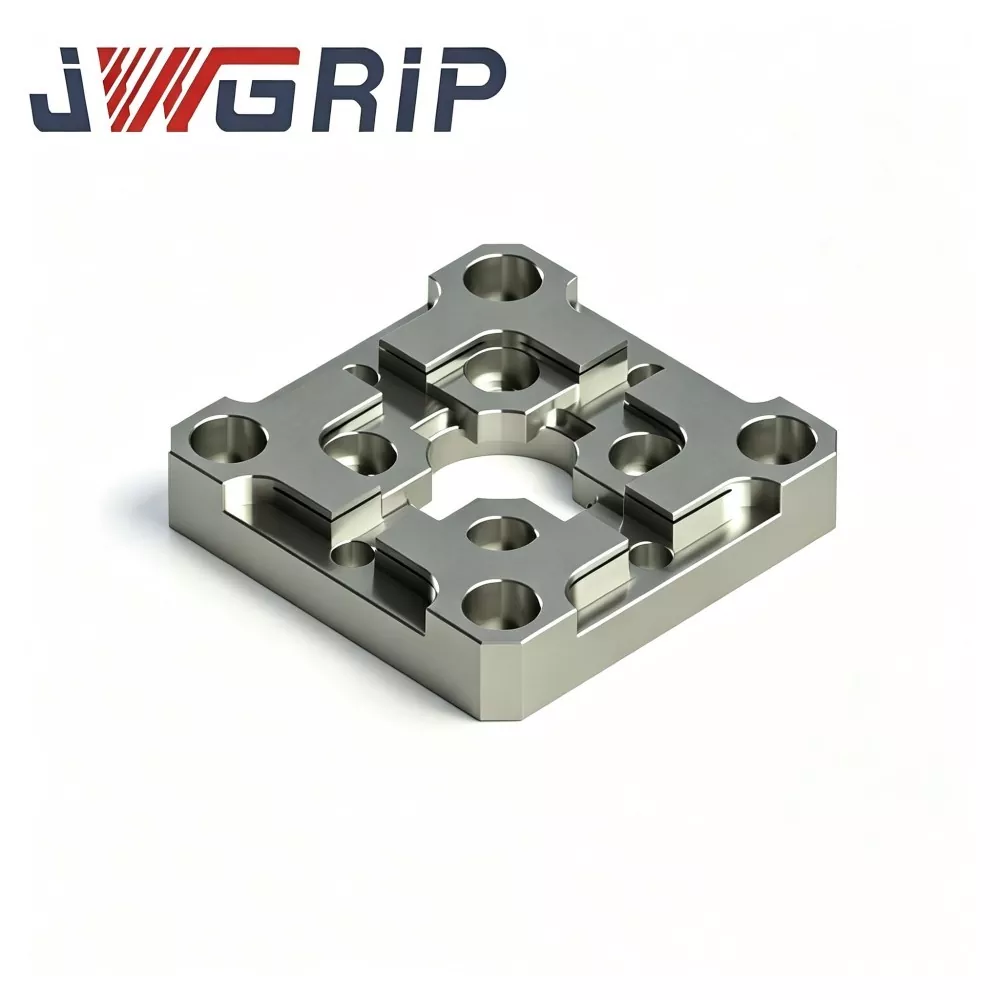
R-Type 54x54 EDM központosító lemez
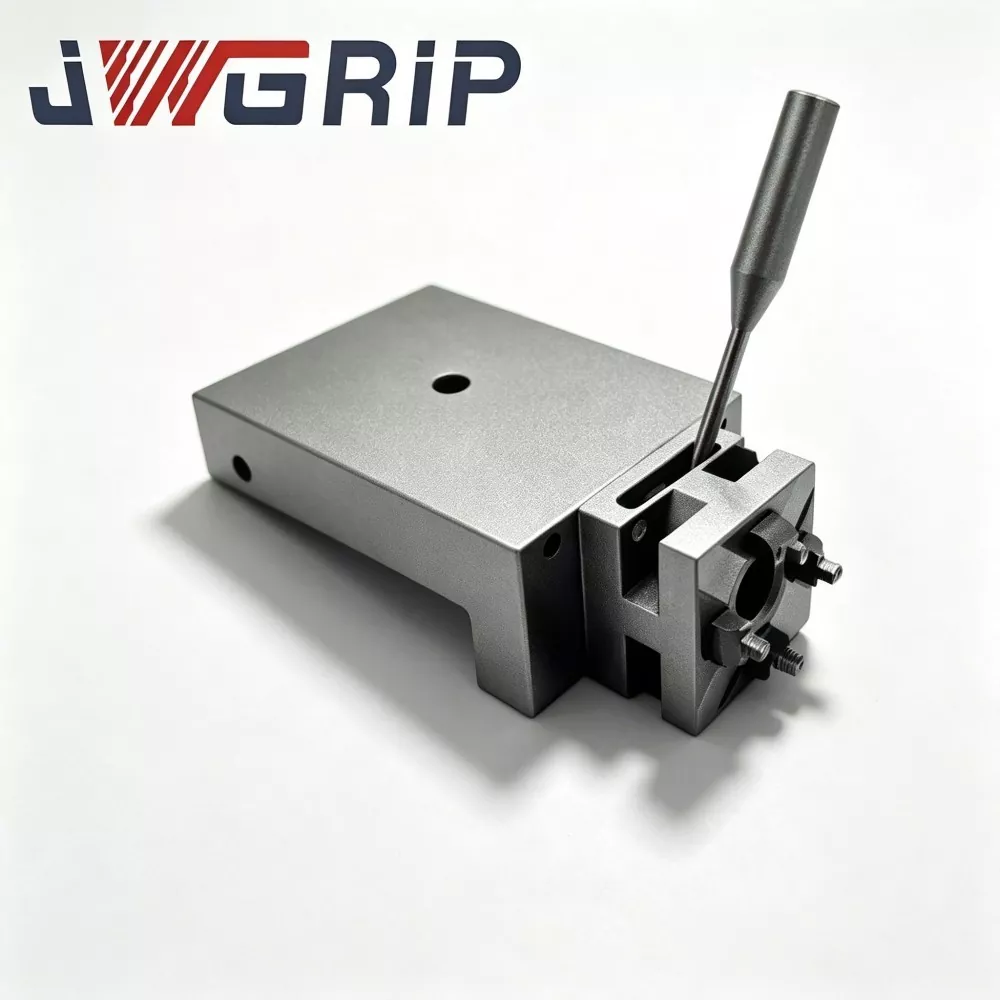
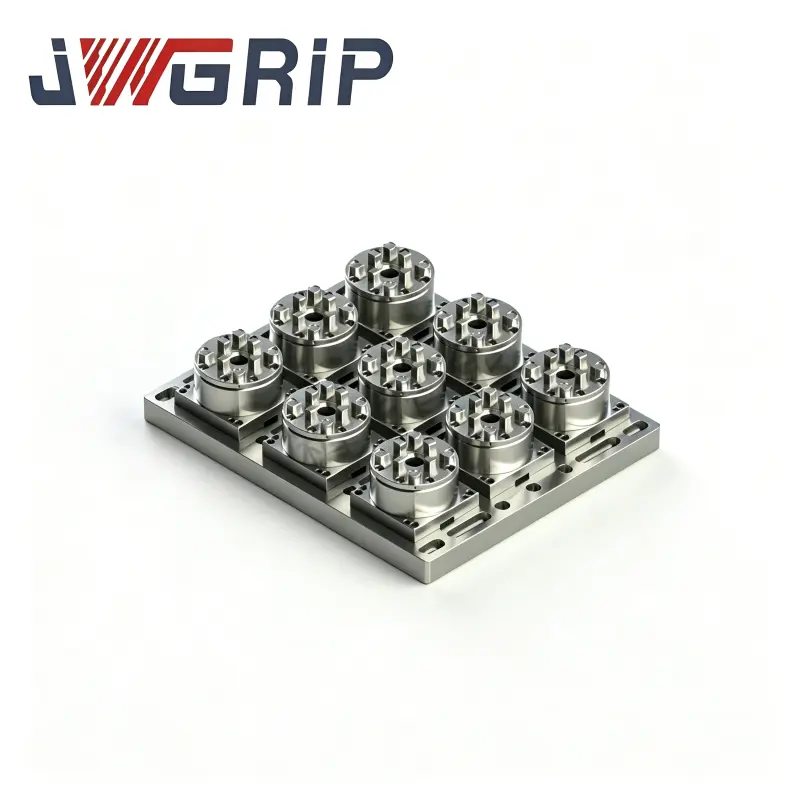
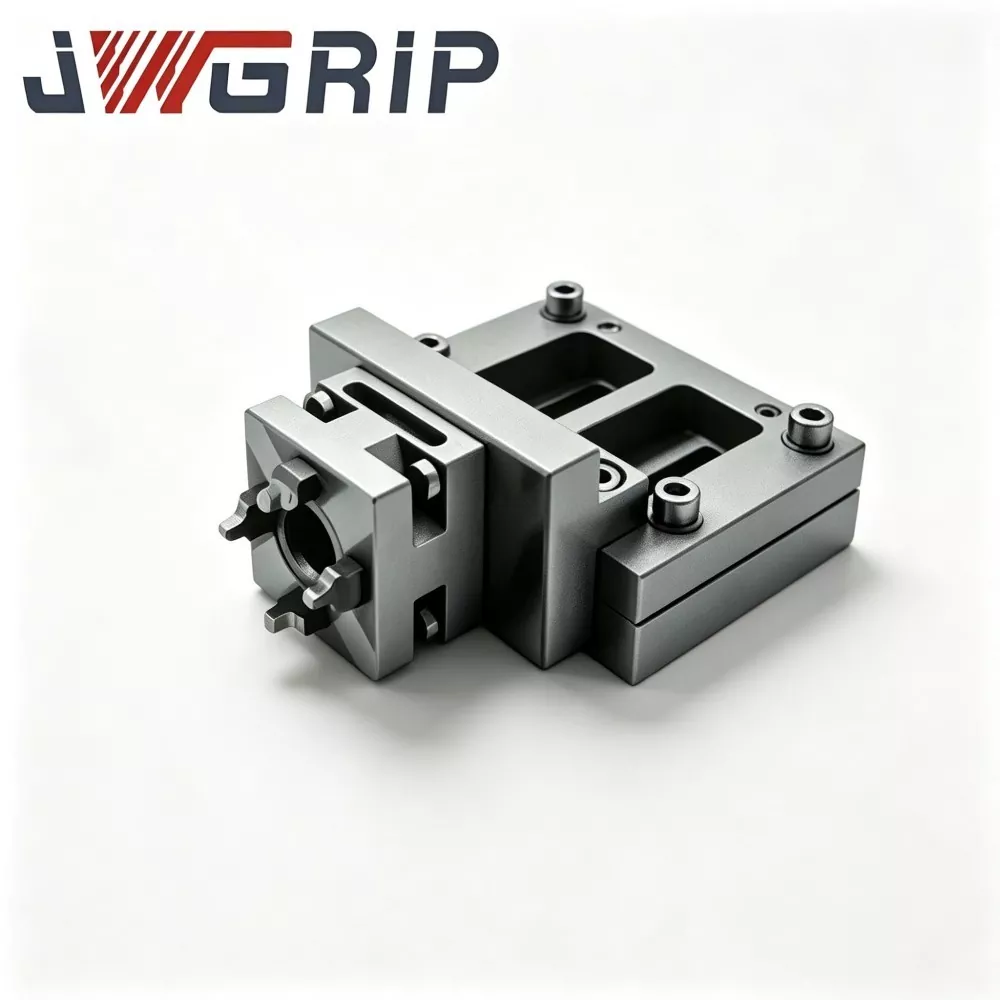
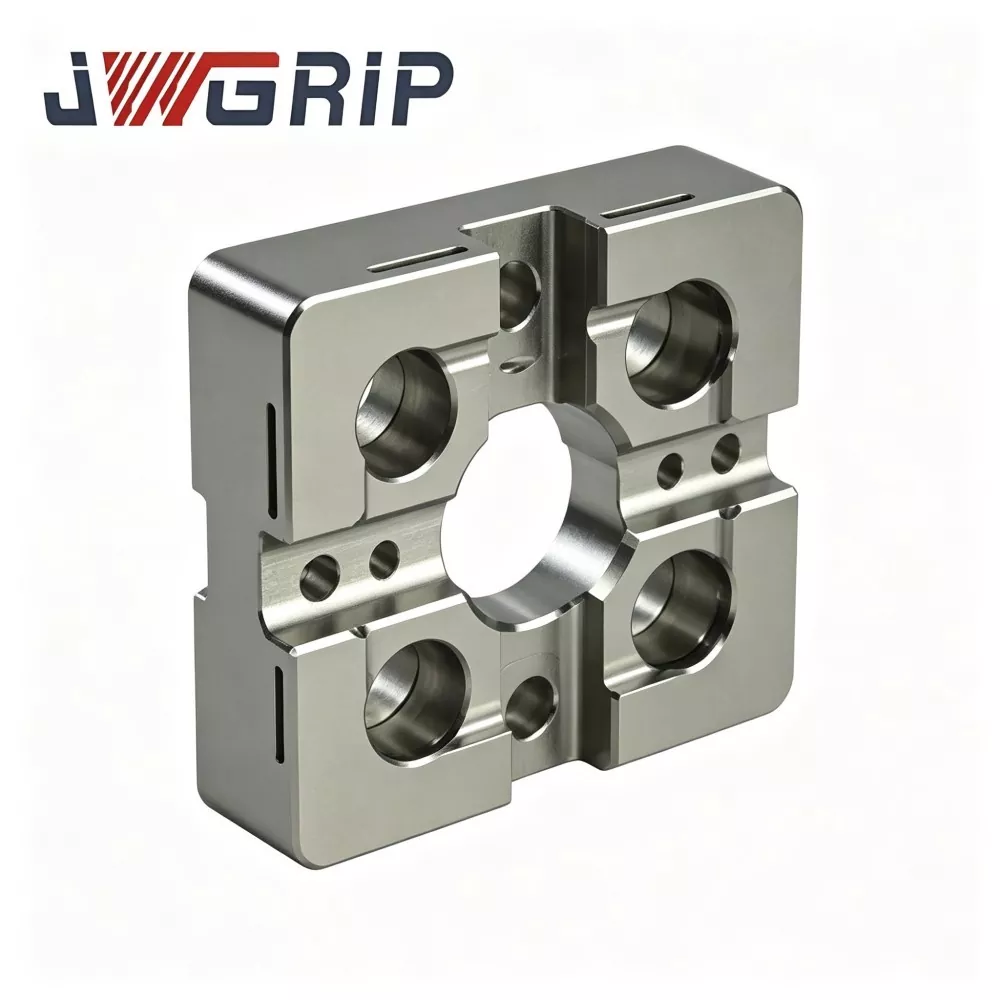
A JWGRIP az R-Type 54x54 szikraforgácsoló központosító lemez professzionális gyártója és szállítója Kínában, szabványos specifikációkkal teljes mértékben raktáron, és támogatja a globális tömeges rendelést a kompakt szikraforgácsológépekhez és a precíziós szerszámműhely projektekhez. Ez egy kopásálló, nagy pontosságú integrált pozicionáló benchmark lámpatest, amelyet kifejezetten kis méretű süllyesztős EDM-berendezésekhez, mini elektródákhoz és többüregű precíziós formafeldolgozási forgatókönyvekhez terveztek. Egyetlen egységbe integrálja az optimalizált R-típusú átmeneti pozicionáló vállszerkezetet és a termikusan stabil mechanikai teljesítményt, kiküszöbölve a hagyományos derékszögű miniatűr központosító lemezek könnyű extrudálási kopásából és sarokforgácsolásából adódó hibáit.
Ez a nagy stabilitású R-Type 54x54 EDM központosító lemez prémium termikusan stabilizált ötvözött szerszámacélt alkalmaz nyersanyagként, amelyet többciklusú feszültségmentesítő öregedéskezeléssel, helyi felületkeményítéssel és ultraprecíziós kétoldali csiszolási technológiával dolgoznak fel. A továbbfejlesztett R-típusú átmeneti vállszerkezet hatékonyan oszlatja el a koncentrált érintkezési feszültséget az ismételt elektródák dokkolása és a gyakori be- és kirakodási ciklusok során, nagymértékben csökkentve a benyomódási sérüléseket és a sarkok kopását, és tartósan megtartja a stabil központozási referenciapontosságot. A termikusan stabilizált acéltest hatékonyan elkerüli a műhelyhőmérséklet-ingadozás okozta szerkezeti deformációt és méreteltérést, kiváló síkságot és hosszú távú méretkonzisztenciát biztosít a nagyfrekvenciás szakaszos gyártás során.
Tökéletesen alkalmazkodik a kisméretű réz-, grafit- és réz-volfrámelektródák pozicionálási igényeihez, jelentősen lerövidíti a kézi előközpontosítási időt, kiküszöböli a felgyülemlett manuális kalibrálási hibákat, és megoldja a kopott benchmark okozta instabil szikraköz és hibás apró üregrészletek iparági fájdalompontjait. Támogatja a szabványos raktárkészletet, valamint a rögzítőfuratok elrendezésének és a pozicionálási nyúlványprofilok OEM-módosítását, megbízható és megismételhető, nagy pontosságú pozicionálási megoldásokat biztosítva a miniatűr betétes és többüregű szerszámos EDM kötegelt feldolgozásához.
Gyakorlati fájdalompontok
A mikrocsatlakozókat és orvosi miniatűr öntőformákat feldolgozó kompakt süllyesztő-EDM műhelyek a hagyományos kis formátumú központosító lemezek hátrányaival szembesülnek:
A hagyományos kis központosító lemezek éles szögű belső vállakat használnak. A dokkoló hatás a szűk sarokzónákra koncentrálja a feszültséget. Fokozatosan keletkeznek láthatatlan mikrobemélyedések, amelyek rutin szemrevételezéssel nem észlelhetők.
A központosító referencia hangtalanul sodródik a folyamatos gyártás során, ami inkonzisztens szikraközt, egyenetlen oldalfal eróziót és selejtkockázatot eredményez a nagy értékű miniatűr formabetétek esetében.
A JWGRIP optimalizálja az R-Type 54x54 EDM központosító lemezt a fent említett fájdalompontokhoz:
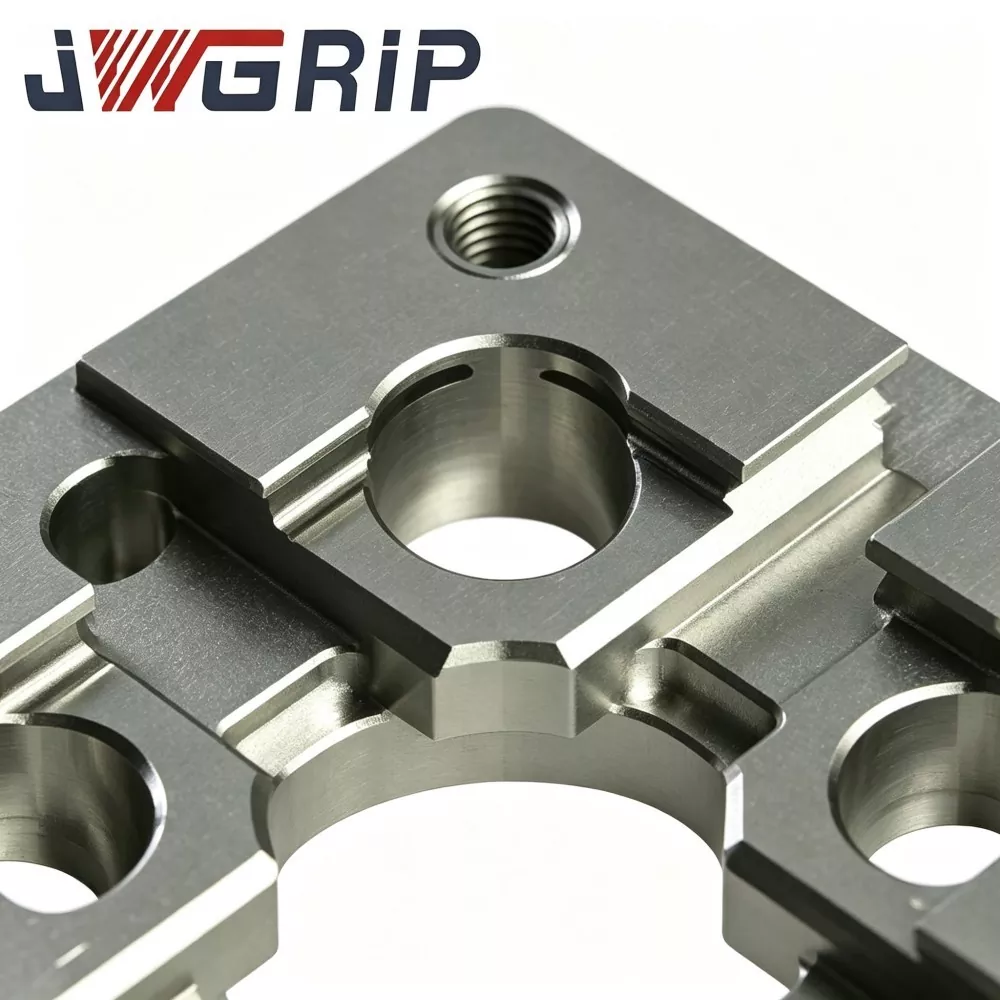
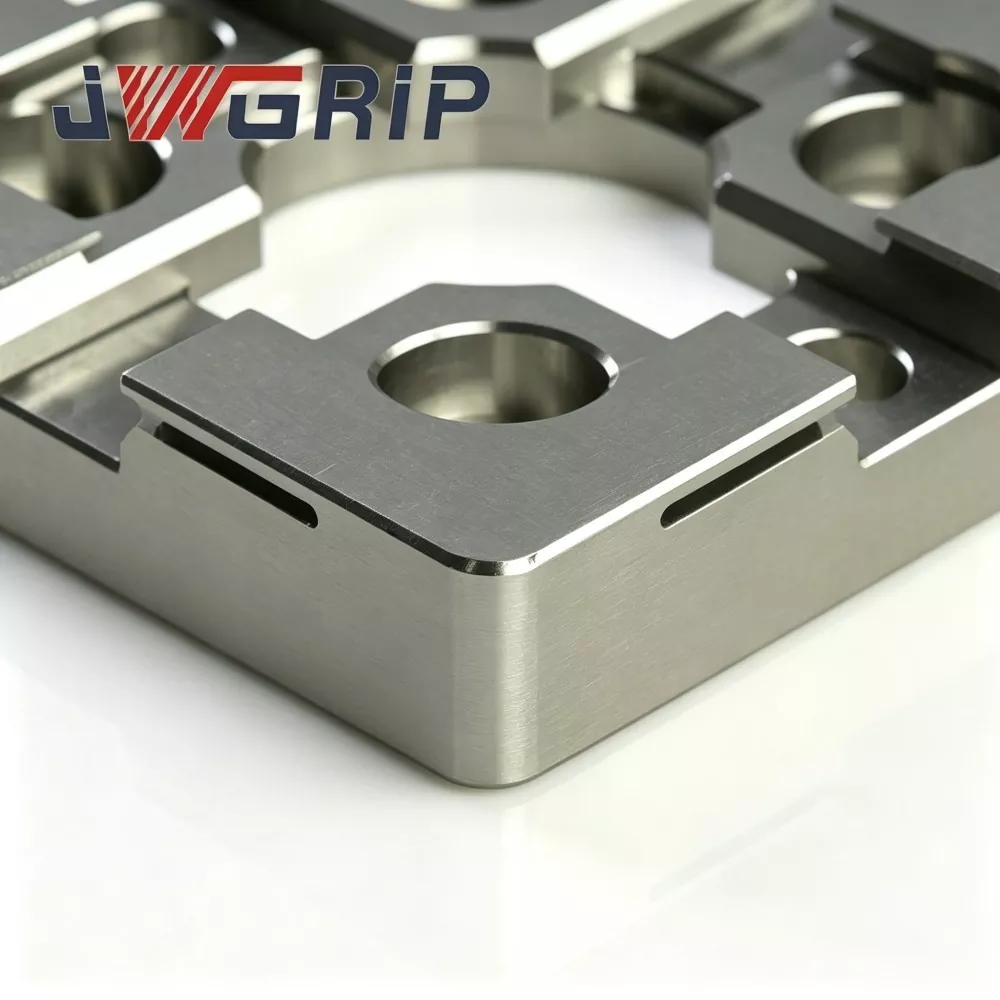
1. A sima R-típusú átmeneti pozicionálás – a váll újraelosztja a dokkoló érintkezési feszültségét, és csökkenti a mikrobenyomódások és a saroklemorzsolódás kockázatát gyakori elektróda-betöltési-kiürítési ciklusok során.
2. A termikusan stabilizált ötvözött szerszámacél hordozó és a többlépcsős öregedés visszafogja a referencia-torzulást, amelyet a kompakt szikraforgácsoló gépek szekrényének környezeti hőmérsékletének ingadozása vált ki.
3. A kettős felületű, ultraprecíziós köszörülés megbízható síkságot és párhuzamosságot garantál a stabil mechanikai központosító alappont érdekében.
4. Egyszerűsíti a kézi előközpontosítási munkafolyamatot, és csökkenti a halmozott pozicionálási hibákat az apró, bonyolult formabetéteknél, javítva az ismétlési pontosságot a kötegelt mikroforma szikraforgácsolási feladatoknál.
5. A kompakt 54 × 54-es alapterület a korlátozott asztalterülethez igazodik; Speciális kompakt automatizált EDM-cellás projektekhez elérhető az OEM egyedi módosítás a furatmintázathoz és a pozicionáláshoz.
Működési logika
A JWGRIP R-Type 54x54 EDM központosító lemez egy kompakt mechanikus referenciakészülék, amelyet kis méretű EDM elektródák előpozicionálására és koncentrikus beállítására terveztek:
1. A kompakt EDM-munkaasztal/mini szerelvényalap és az elektródát tartó fúró közé szerelhető. Megismételhető mechanikus központosítási nullapontot biztosít a miniatűr réz, grafit vagy réz-volfrám elektródák gyakori cseréje során.
2. A hagyományos kis formátumú központosító lemezek éles, 90°-os belső vállakat alkalmaznak. A dokkoló-ütőfeszültség a keskeny élvonalakra koncentrálódik, ismételt préselési ciklusok után helyi műanyag mikrobenyomódást hozva létre.
3. Alapszerkezeti fejlesztés: a folyamatos sima R-típusú átmeneti profil a belső pozicionáló vállakon megnöveli a hatékony érintkezési felületet, az éles sarokvonalak helyett szélesebb felületekre osztja el az érintkezési feszültséget. Ez lelassítja a behúzás felhalmozódását és késlelteti a referencia-pont eltolódását.
Fontos funkcionális határ emlékeztető:
Ez az egység csak mechanikus előközpontosítást biztosít, és nem helyettesítheti a szonda alapú finomkoordináta-kalibrációt. A mechanikus dokkolás után a kezelőknek továbbra is szükségük van a szonda mérésére és a koordináta kompenzációjára, amely megfelel a szabványos szikraforgácsolási folyamat specifikációinak.
Fő alkalmazási forgatókönyvek:
mikrocsatlakozós öntőforma, orvosi miniatűr alkatrészforma, precíziós fogaskerék-betétes forma és kisméretű fröccsöntő-betétes szikraforgácsoló megmunkálás. Felszerelhető kompakt nullapontos tokmányokra, mini rögzítőalapokra vagy kis süllyesztő-EDM munkaasztalokra.
Műszaki teljesítmény
1. Kompaktan optimalizált R-típusú váll kopásgátló szerkezete Az összehasonlító laboratóriumi tartóssági teszt azt mutatja, azonos dokkolási frekvencia és érintkezési erő mellett a JWGRIP R-Type 54 × 54 EDM központosító lemez kb. 32%-kal csökkenti a helyi érintkezési feszültség csúcsértékét a hagyományos, éles sarkú, kisebb forgácsolási kockázatú mikro-innerben lévő központosító lemezekkel szemben. kötegelt ciklusok.
2. Kettős körben, hőstabilizáló öregedéskezelés Az ötvözött szerszám-acél nyersdarab kétlépcsős, magas hőmérsékleten végzett öregítésen megy keresztül a durva megmunkálás után, hogy kiküszöbölje a legtöbb belső maradó feszültséget. A műhelyen belüli környezeti hőmérséklet 16-30 ℃, a kész lemez síkossági ingadozása ≤0,0025 mm, megakadályozva a referenciaérték-torzulást, amelyet a kompakt szikraforgácsoló berendezés szekrény hőmérséklet-eltolódása okoz.
3. Kétoldalas, ultraprecíziós köszörülés A felső referenciafelület és az alsó rögzítési pont egyaránt rendkívül precíziós köszörülés. A felső felület síksága ≤0,002 mm; párhuzamosság a felső-alsó nullapont között ≤0,003 mm. A jó párhuzamosság támogatja a megfordítható telepítést alternatív felületi felhasználáshoz, korlátozott helyű, kompakt gépi körülmények között.
4. Szelektív helyi felületkeményítés Csak a belső R-típusú pozicionáló vállzónák kapnak nagy energiájú helyi edzést, felületi keménység HRC 57-61. Erős karcállóság a szénporral és finom fémtörmelékkel szemben; A nem feszültségkritikus alapzónák megtartják az aljzat szívósságát, hogy elkerüljék az egész lemez rideg törését a véletlen ütközés következtében.
5. Dielektrikum-folyadék-álló passziválás korróziógátló bevonat Teljes külső felület passziválásos rozsdamentes kezelés. Ellenáll a kémiai korróziónak a fröccsenő dielektromos folyadékból és a magas páratartalmú légkörből a kompakt szikraforgácsológép szekrényében, így késlelteti a foltos rozsdaképződést a műhely hosszú távú működése során.
6. Helytakarékos 54 × 54-es körvonal előre feldolgozott rögzítési jellemzőkkel Az előre gyártott rögzítőcsap-furatok és süllyesztett csavarlyukak illeszkednek a hagyományos, kompakt, nullapontos rögzítőfelületekhez. Közvetlen telepítés másodlagos megmunkálás nélkül a legtöbb mini EDM rögzítőalaphoz.
7. Nyomon követhető tételszintű minőségi archívum Minden kész lemezen lézerrel maratott exkluzív sorozatszám található. A laposságra, a párhuzamosságra és az R-profil toleranciájára kiterjedő teljes vizsgálati adatkészletek archiválva vannak, amelyek támogatják a nyomon követhető minőségirányítást a mikro-öntőforma tömeggyártású vállalkozások számára.
Gyártási munkafolyamat
Nyersanyag beérkező összetétel és keménység ellenőrzése → CNC nagyoló marás → első fokozat magas hőmérsékleten történő feszültségmentesítő öregítés → félkész megmunkálás → belső R-váll kontúr kialakítása → másodlagos hőstabilizáló öregítés → szelektív lokális felületkeményítés → kétoldali ultraprecíziós csiszolás → lyuk kidolgozás ellencsapos több tételes geometriai ellenőrzés → lézeres sorozatszám jelölés → rozsdamentes passziválás → végső vizuális és méretbeli újraellenőrzés → készáru raktározás.
A gyártás megfelel az ISO 9001 minőségirányítási rendszer előírásainak.
A fő metrológiai műszerek: CMM, síksági interferométer, Rockwell keménységmérő, mindegyik időszakos hivatalos metrológiai kalibráción esik át.
Minden kész egység független vizsgálati jelentést ad ki; a vevő kérésére anyagigazolványok is rendelkezésre állnak.
Napi karbantartási szabályok
1. Felszerelés előtt teljesen tisztítsa meg a rögzítőelem-alap illeszkedési síkját, a rögzítőcsapok furatait és a lemez alsó pontját; távolítsa el a szénpor, fémforgács és dielektromos folyadék maradványait. A beszorult idegen részecskék rejtett dőlésszög-eltérést váltanak ki.
2. A süllyesztett rögzítőcsavarokat szigorúan a megadott nyomatékkal húzza meg. A túlzott nyomaték lemez helyi deformációt hoz létre; az elégtelen nyomaték miatt a lemez elmozdulása veszélyt jelent a dokkoló ütközés során.
3. Vezérlő elektródák mozgatása; tiltsák meg az R-típusú pozicionáló vállakra való erőszakos ütközést; lágy érintkezős dokkoló módot kell alkalmazni a mechanikus előközpontosításhoz.
4. A mechanikus előközpontosítás után végezze el a szonda alapú koordináta-kompenzációt az EDM-folyamat specifikációi szerint. Soha ne kezelje a mechanikus előcentrírozás eredményét végső megmunkálási nullapontként.
5. 6-9 munkanaponként ellenőrizze a belső R-váll zónákat nagyító alatt; azonnal cserélje ki a központosító lemezt, ha bemélyedést, karcolást vagy bevágást észlel.
Elkerülendő hibákra hajlamos műveletek
1. Telepítés az illeszkedő felületek alapos tisztítása nélkül, a beágyazott forgácsok rejtett dőlési hibát generálnak.
2. Kalapácsos dokkolás, amely láthatatlan mikro-mélyedéseket eredményez a pozicionáló vállakon.
3. Túlnyomatékos csavarozás, amely állandó geometriai torzulást idéz elő.
4. A szonda finomkalibrálásának kihagyása és a mikroüreges szikraforgácsolási megmunkálás tisztán mechanikus előközpontosítása.
Hibaellenőrző táblázat
|
Hibajelenség |
Valószínű kiváltó ok |
Javasolt felbontás |
|
Ismételt központosítás-olvasás fluktuáció |
Piszkos illeszkedő felület; laza rögzítőcsavar; deformált elektróda-rács |
Szerelje szét és tisztítsa meg az érintkező felületeket; húzza meg a csavarokat; vizsgálja meg vagy cserélje ki a hibás betétet |
|
Fokozatos koncentrikus eltolás folyamatos futás után |
Az R-váll kopás vagy mikro-chip |
Ellenőrizze a váll állapotát a nagyító műszer alatt; kopásnyomok megjelenésekor cserélje ki az egységet |
|
Rossz párhuzamosság a dokkoló kimenethez |
Túlnyomatékos rögzítés: törmelék rekedt a lemez alapja alatt |
Szerelje vissza a következő nyomaték-specifikációt; teljesen tiszta alsó ülés interfész |
Teljesítmény és folyamat összehasonlítása
A legtöbb kereskedelmi forgalomban kapható kis formátumú EDM központosító lemez éles szögű belső vállakat alkalmaz feszültségeloszlató R-átmenet nélkül. Sok versenytárs lemond a másodlagos hőstabilizáló öregítésről és a helyi szelektív edzésről a gyártási költségek csökkentése érdekében.
1. Kopásgátló képesség: A versenytárs éles válllemezei 350–650 dokkolási ciklus után könnyen mikrobenyomódást eredményeznek. A JWGRIP R-típusú, sima átmenetes szerkezete nagymértékben javítja a benyomódás elleni teljesítményt ismételt dokkolási hatások esetén.
2. Belső stresszkezelés: Sok rivális termék kihagyja a másodlagos öregedést. A köszörülés utáni maradékfeszültség lassan felszabadul a környezeti hőmérséklet változása alatt, és lapossági eltolódást vált ki. Kétlépcsős öregítésünk eltávolítja a legtöbb maradék feszültséget a hosszú távú geometriai stabilitás biztosítása érdekében.
3. Ellenőrzési szabvány: Sok szállító csak részleges mintavételi vizsgálatot végez. Minden JWGRIP lemez teljes körű CMM geometriai szkennelésen esik át független sorozatszámmal a teljes nyomon követhetőség érdekében.
4. Egyedi projektekhez való hozzáértés: Sok gyár csak rögzített szabványméreteket szállít. A kiforrott OEM-munkafolyamat támogatásával a JWGRIP furatelrendezést és pozicionálási főnök módosítást valósít meg speciális kompakt szikraforgácsoló berendezés-projektekhez.
GYIK
1. kérdés: A JWGRIP R-Type 54x54 EDM központosító lemez megvalósítható-e kopásmentes teljesítmény a hosszú távú tömeggyártáshoz?
1. válasz: Az optimalizált R-átmenet nagymértékben lelassítja a bemélyedés és a forgácsolás kockázatát, de abszolút nulla kopás nem érhető el hatalmas dokkolási ciklusok után. A belső R-váll nagyítóval segített időszakos ellenőrzése továbbra is kötelező. Azonnal cserélje ki a lemezt, ha karcolást, bemélyedést vagy bevágást észlel.
2. kérdés: Használható ez a kompakt központosító lemez nagy tömegű, nagyméretű grafitelektródákhoz?
A2: Ezt az egységet kompakt szikraforgácsoló gépek kisméretű miniatűr elektródáihoz tervezték. Nagy teherbírású, nagy grafit szerelvényekhez nem ajánlott. A túlzott terhelés felgyorsítja a vállkopást, és maradandó deformáció kockázatát hordozza magában.
3. kérdés: Támogatja az OEM-et a nem szabványos furatmintázathoz és a testreszabott pozicionálási főnök geometriához?
A3: Igen. Kérjük, küldje be a teljes műszaki rajzokat a furatok elrendezésére, a pozicionálási profil profiljára, a síkságra és a párhuzamossági tűrésre vonatkozó egyértelmű specifikációkkal. A mérnöki csapat 12 munkanapon belül elvégzi a gyárthatóság értékelését, és hivatalos árajánlatot ad ki.
4. kérdés: Mely meghibásodási feltételek nem tartoznak a garancia hatálya alá?
A4: Ez a nagy pontosságú pozicionáló munkamegtartó komponenshez tartozik. A garancia a szállításkor fennálló, gyártási eredetű hibákra vonatkozik: nem szabványos síkság, párhuzamosság és keménység. Az ütközés, a túlnyomatékos beszerelés, a forgácskopás és a normál ciklikus használat okozta kopás által okozott károk a garancián kívül esnek.
Kapcsolódó kategória
Kérdés küldése
Elérhetőségei
-
Cím
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong tartomány, Kína
-
Tel
-
Email
Üdvözöljük, hogy küldje el kérdését a JWGRIP-nek. Professzionális műszaki és értékesítési csapatunk ingyenes lámpatest-választást, testreszabott megoldástervezést és pontos árajánlatot biztosít.

Hírek Ajánlások