magyar
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Nullapontos szorítótokmány sorozat professzionális gyártótól precíziós munkavégzéshez
A Zero Point Clamping Chuck sorozat megbízható mennyiségi szállítójakéntJWGRIPszigorú tűrésszabályozással rendelkező befogótokmányokat, L-lemeztartókat és többpozíciós szorítólemezeket tervez és gyárt. Ezt a gépoldali rögzítő hardvert olyan műhelyek számára tervezték, amelyek a pozicionálás megismételhetőségét az alkatrészminőség, a felügyelet nélküli megmunkálás és a gyors rögzítőcsere alapjaként kezelik. A teljes nullapontos elrendezés elkészítéséhez a Zero Point Pallet Series és aCNC önközpontosító saturögzítőoldali és munkadarab-oldali konfigurációhoz. Minden kulcstartó felület edzett precíziós köszörülést alkalmaz, hogy garantálja a hosszú távú stabil teljesítményt a folyamatos ciklusú gyártás során.
Kritikus teljesítménymutatók
Az ismételt pozicionálási pontosság a legfontosabb szám. A minőségi tokmány néhány mikronon belül több ezer alkalommal visszahelyezi a raklapot ugyanabba a pozícióba. De a papíron mért pontosság semmit sem jelent, ha a reteszelő mechanizmus gyorsan elhasználódik, vagy szennyeződés kerül a helymeghatározó felületekre. Sok gyártó lenyűgöző elméleti pontosságú paramétereket tesz közzé brosúrákban, de ezek a számok nem maradnak el a valós műhelykörülmények között, folyamatos vágás, forgácsfröccsenés és hűtőfolyadék erózió mellett.
A lehúzó erő ugyanilyen fontos: a tokmánynak erősen kell húznia a raklapot az alapfelületekhez, hogy a vágóerők és a vibráció ne tudja felemelni vagy eltolni. A különböző megmunkálási terhelések különböző szorítóerő osztályokat igényelnek. A könnyű forgácsolású precíziós alkatrészek nem igényelnek extrém lehúzó erőt, míg a vastag fémforgácsok nehéz leforgácsolásos marása kiváló minőségű szorítóteljesítményt igényel, hogy ellenálljon a vágási hatásoknak.
A szennyeződésekkel szembeni ellenállást gyakran alábecsülik. A gép belsejében mindenhol forgács, hűtőfolyadék és por található. A jól tömített tokmány tisztán tartja a helymeghatározási felületeket, mert még egy apró részecske is helyzeteltérést okoz az alapfelületek között. Megbízható tömítőszerkezetek nélkül a finom törmelék fokozatosan megkarcolja a precíziós alapfelületeket, és rejtett minőségi kockázatokat jelent a sorozatban gyártott alkatrészek számára.
A hosszú távú konzisztencia határozza meg az igazi értéket: több tízezer ciklus után a rugóknak, golyóknak és az edzett felületeknek ugyanazt az ismételhetőséget kell biztosítaniuk. Az anyagminőség és a hőkezelés határozza meg ezt az élettartamot. A gyengébb minőségű nyersanyagok vagy a nem teljes hőkezelési folyamatok a belső mozgó alkatrészek fáradási deformációjához vezetnek hosszú ideig tartó működés után.
A mechanikai alapelvek
A legtöbb nullpontos tokmány rugós mechanikus reteszelőmagot használ: a raklap benyomásakor kúpos vagy gömb alakú elemek középre helyezik, a rugók pedig lehúzzák és rögzítik. A kioldás pneumatikusan vagy manuálisan történik, így az egész művelet gyors és független a kezelő erejétől. A kezelőknek nem kell nagy fizikai erőt kifejteniük a befogási vagy kioldási munkák elvégzéséhez.
Az elhelyezési felületek edzettek és precíziós csiszoltak, így a kopás minimális marad még gyakori, nagy erejű befogás mellett is. A nagy pontosságú köszörülés eltávolítja a felületi hibákat, és biztosítja az összes kulcsfontosságú érintkezési terület síkságát.
Mivel a szorítóerőt mechanikusan, nem pedig csavarokkal állítják elő, a reteszelési állapot minden alkalommal konzisztens – nincs nyomatékváltozás, nincs túlhúzás, nincs alulhúzás. A hagyományos csavarral meghúzott szerelvények nagymértékben támaszkodnak a kézi kezelési tapasztalatra, ami könnyen eredményez következetlen befogási eredményeket a különböző dolgozók között.
Négy tokmányváltozat különböző gépoldali munkákhoz
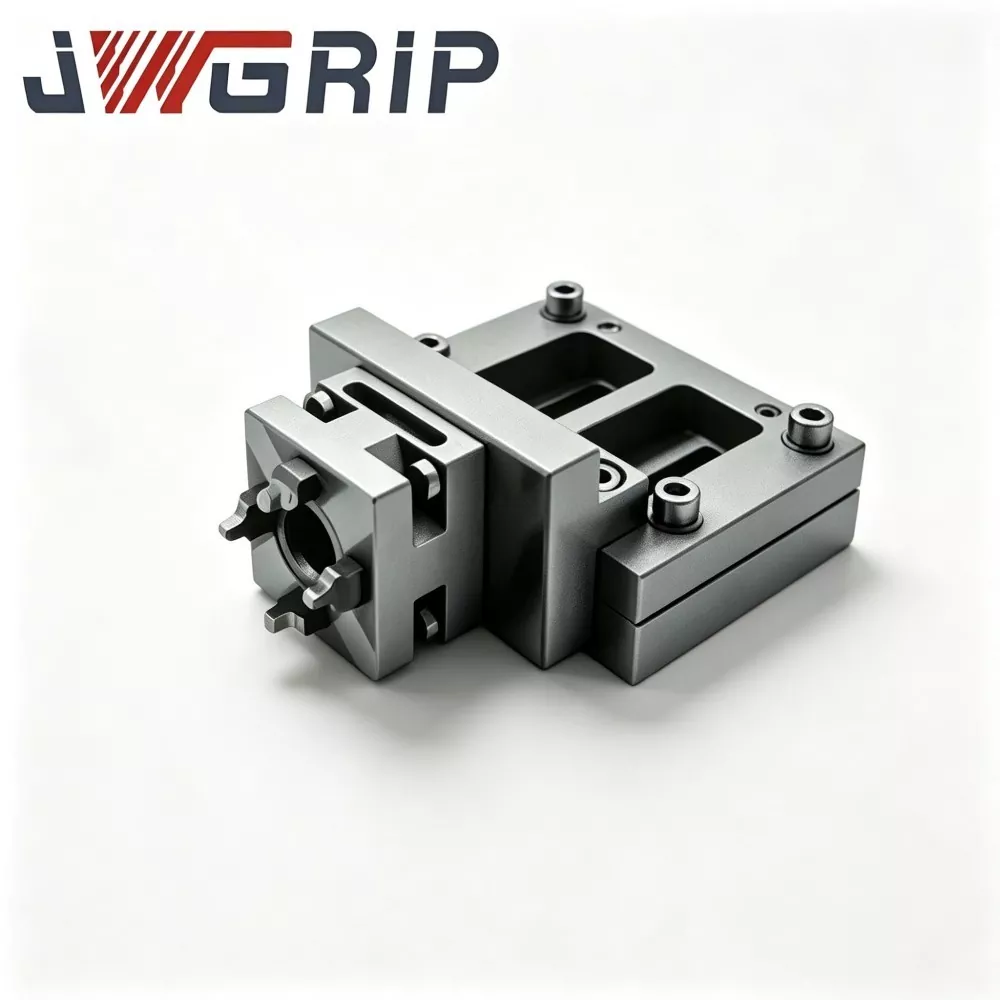
Nullapontos pozícionáló tokmány L típusú raklap: L-alakú tartó, amely a tokmány funkcióját függőleges referenciafelülettel kombinálja, ideális olyan elrendezésekhez, ahol a rögzítőelemnek vízszintes alappontra és függőleges helyzeti felületre is szüksége van. Széles körben használják a speciális szögű rögzítőelemek összeszereléséhez és a többirányú megmunkálási követelményekhez.
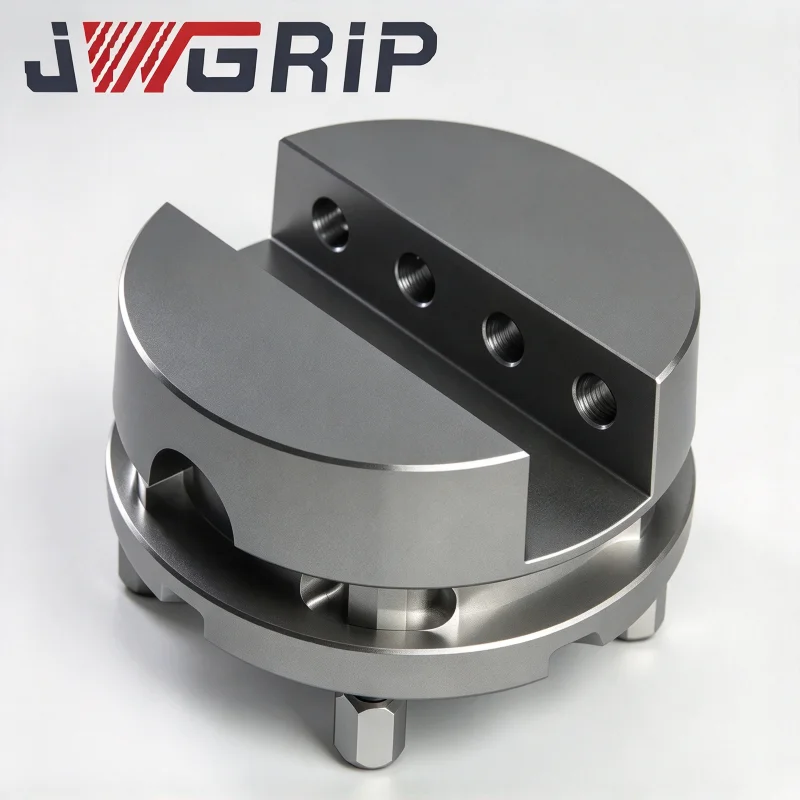
Single Center Zero Point Positioning Tokmány: a klasszikus egypontos tokmány, amely közvetlenül a gépasztalra rögzíthető, és egyszerre egy raklapot vagy rögzítőelemet rögzít, a legszélesebb körben használt változat 3 és 5 tengelyes gépekhez. A legtöbb szabványos méretű CNC gépasztal T-hornyos elrendezéséhez illeszkedik.
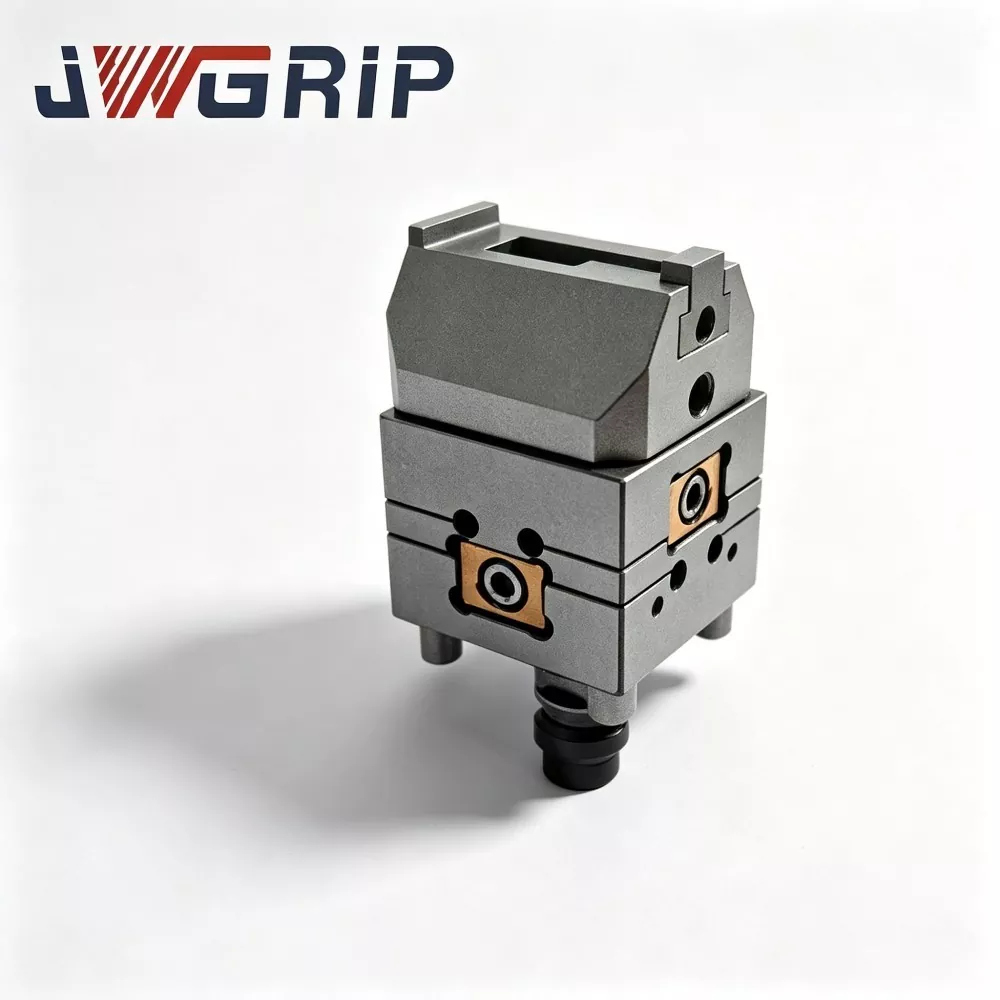
Integrált egyközéppontos nullpontos befogótokmány: kompakt, integrált konstrukció, amely csökkenti a felhalmozási magasságot és javítja a merevséget, jól illeszkedik a korlátozott Z-tengely távolságú gépekhez. Megakadályozza a túlzott magassági elfoglaltságot, amely orsó interferenciát okozhat az öttengelyes billentési mozgás során.
Hatpozíciós nullapontos rögzítőlap: egy lemezes tokmány hat rögzítési pozícióval, amely támogatja a több állomásos elrendezést, ahol több raklap vagy rögzítőelem van rögzítve egy lemezre egyetlen ciklusban. Növeli az egyciklusú feldolgozási teljesítményt kis méretű kötegelt munkadarabok esetén.
Működési lépések
1.Hogyan biztosítható, hogy a tokmány nullapontja megegyezzen a gép tengelyeivel?
A végső meghúzás előtt futtasson egy tárcsajelzőt a rögzítőfelületen, és állítsa be addig, amíg a leolvasott érték a tűréshatáron belül van, majd egyenletesen rögzítse a rögzítőcsavarokat megfelelő nyomatékkal. A csavar egyenetlen nyomatéka megvetemíti a tokmány alját, és tönkreteszi az eredeti alappont síkságát.
2. Hogyan tartható a tokmány pontos idővel?
Minden raklapcsere előtt tisztítsa meg a rögzítő felületeket, rendszeresen ellenőrizze a rögzítőcsavarokat, és minden súlyos ütközés vagy hosszan tartó karbantartás után ellenőrizze újra a nullapontot. A nullpontos tokmányok láthatatlan belső károsodásának egyik fő oka a hirtelen mechanikai ütközés.
3.Hogyan válasszuk ki a szerelési pozíciót?
Hagyjon elegendő helyet a tokmány körül a raklapcseréhez, a hűtőfolyadék áramlásához és a robotizált hozzáféréshez, ha automatizálást terveznek. Az elégtelen lefoglalt hely akadályozza a kézi működtetést vagy a jövőbeni robotos utólagos felszerelési munkákat.
Ellenőrzési útmutató
Ismételhetőségi teszt: rögzítse és engedje el a tesztraklapot több tucatszor, és mérje meg a helyzeteltérést; a specifikáción belüli stabil eredmények megerősítik, hogy a zárszerkezet egészséges.
Lehúzási erő ellenőrzése: ellenőrizze, hogy a tokmány biztonságosan tudja-e tartani a raklapot az alkalmazni kívánt maximális vágási terhelés mellett. Soha ne végezzen erős vágási teszteket közvetlenül a hivatalos gyártási alkatrészeken anélkül, hogy ezt az ellenőrzési lépést elvégezné.
Ciklus- és kopásellenőrzés: sok ciklus után ellenőrizze, nincs-e szokatlan holtjáték, zaj vagy helyzeteltolódás; a korai felismerés megakadályozza a minőségi meglepetéseket a műhelyben. A kisebb rendellenes jeleket időben kell kezelni, ahelyett, hogy figyelmen kívül hagynák őket a folyamatos gyártásnál.
Miért válassza a JWGRIP-et?
Tokmánytesteink és helymeghatározó elemeink edzett ötvözött acélból készülnek, precíziós köszörülési alapfelületekkel. Szállítás előtt minden egység átmegy az ismételhetőség, a szorítóerő és a tömítéssel kapcsolatos ellenőrzéseken.
Támogatjuk a személyre szabott szerelési mintákat, magasságokat és pneumatikus vagy kézi kioldó konfigurációkat, hogy illeszkedjenek a gépasztalhoz és az automatizálási szinthez.
Mérnökeink segítenek kombinálni a tokmányokat a Zero Point Pallet Series, a UPC Zero Point Positioning Series és a Quick Change Workholding System rendszerrel, így a teljes munkatartó architektúra egységes marad.
Minőségbiztosítás és értékesítés utáni támogatás
Minden JWGRIP Zero Point Clamping Tokmány sorozat a gyárat ellenőrzési dokumentációval hagyja el, amely lefedi az ismételhetőséget, a szorítóerőt és a nullapont pontosságát, és minőségi csapatunk helyszíni visszacsatolási hurkokat tart a tömítés, a kopásállóság és a napi használhatóság folyamatos javítása érdekében.
Az első cikk ellenőrzésétől a rutinszerű karbantartásig beszerelési útmutatást, gyors hibaelhárítási választ és a pótalkatrészek rendelkezésre állását biztosítjuk, így gépei produktívak maradhatnak.
A több iparágban működő megmunkáló műhelyek és automatizálási integrátorok megbízásából a JWGRIP nullpontos tokmányokat úgy tervezték, hogy az első és a tízezredik ciklusban is ugyanazt teljesítsék.





- View as
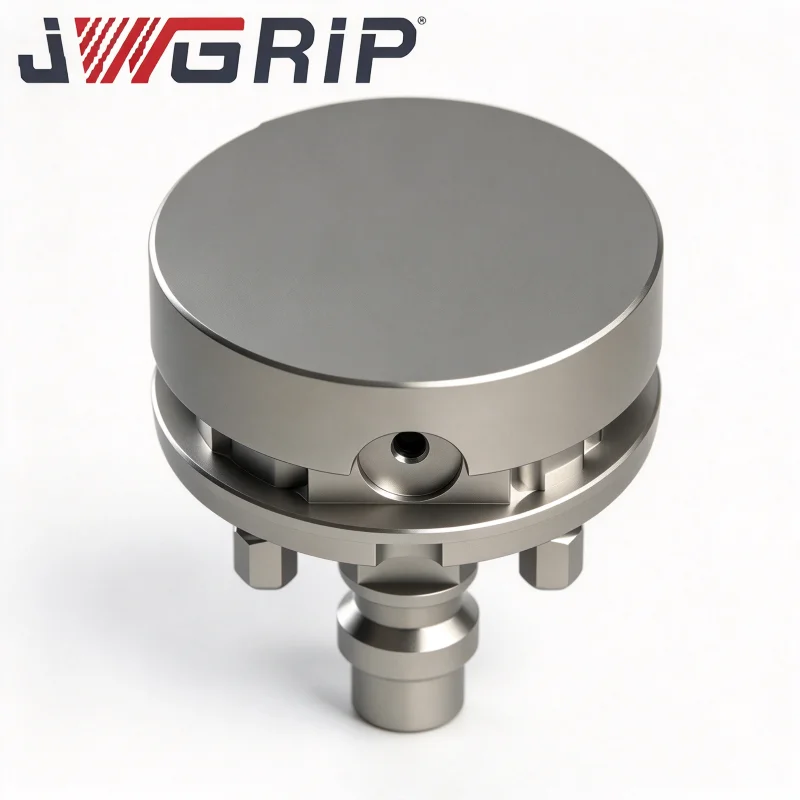
Kompatibilis EROWA Uniblank 72 ER-035210
A JWGRIP a kompatibilis EROWA Uniblank 72 ER 035210 gyártója és szállítója Kínában. Ez a nagy teljesítményű, precíziós üres üres tartó illeszkedik az EROWA gyorscserélő munkatartó rendszerhez, a standard 72-es tokmányok, palettázók és elektródatartók helyett. Házon belüli CNC-befogó műhelyünkben prémium minőségű edzett ötvözött acélból készült, megbízható tartósságot és pozicionálási megismételhetőséget kínál szikraforgácsoláshoz, maráshoz, köszörüléshez és huzalvágáshoz, széles körben alkalmazva az öntőformagyártásban, a grafitelektródákban, az autóiparban és a 3C precíziós szerszámozásban és a pilóta nélküli automatizált megmunkáló cellákban.
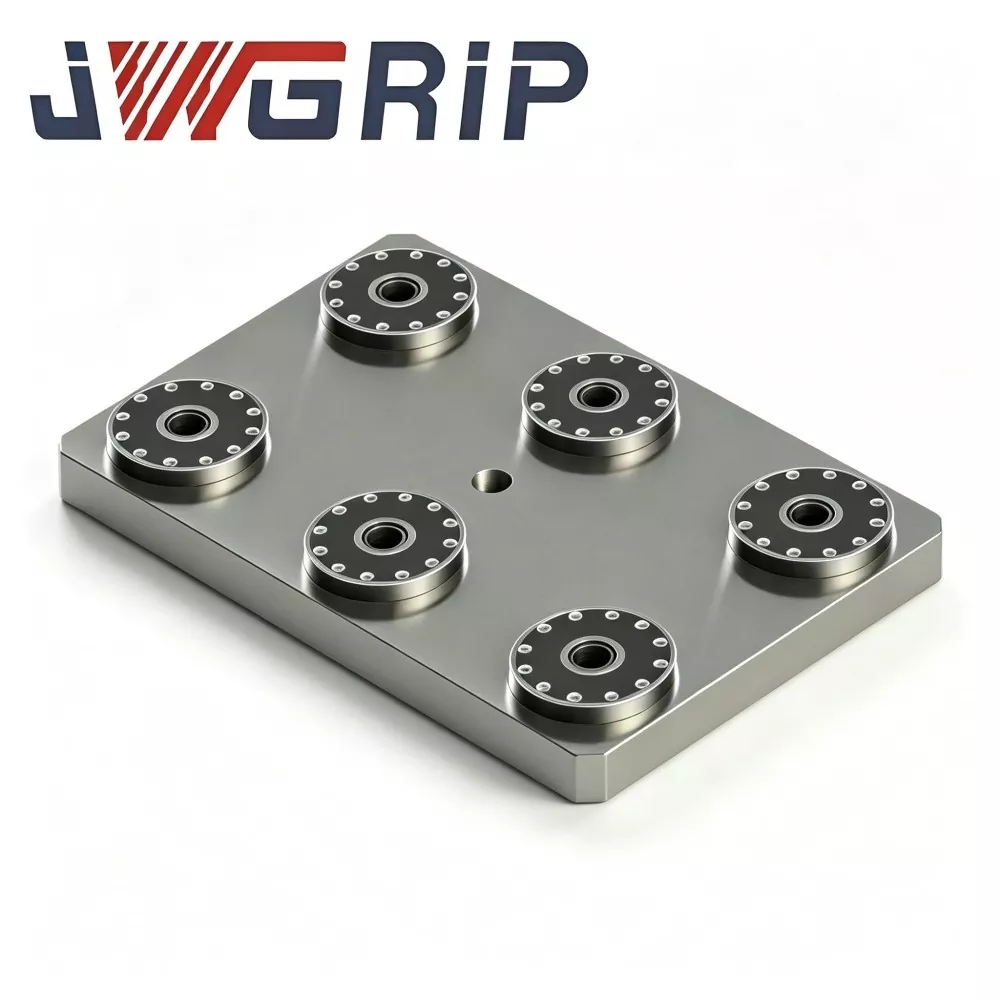
Hat pozíciós nullapontos szorítólemez
A JWGRIP a professzionális hat pozíciós nullapontos szorítólemez gyártója és szállítója Kínában. Ez egy integrált, több állomásból álló, nullapontos rögzítőelem, amelyet kifejezetten a nagy hatékonyságú CNC maráshoz és köszörüléshez terveztek rugalmas gyártási forgatókönyvekhez. Ez a termék hat független nullapontos reteszelő egységet tartalmaz egyetlen integrált, nagy teherbírású alapra, így több rögzítés és több munkadarab egyidejű rögzítése valósítható meg. Mindent az egyben szerkezeti felépítéssel rendelkezik szétszórt moduláris összeállítás nélkül, amely közvetlenül felszerelhető a szerszámgépek munkaasztalaira, és illeszkedik az offline előbeállító rendszerekhez, hogy nagymértékben javítsa a precíziós feldolgozó műhelyek általános működési hatékonyságát.

Integrált egyközéppontú nullpontos szorítótokmány
A JWGRIP közvetlen gyári értékesítést biztosít a testre szabott integrált egyközpontú nullpontos befogótokmányból Kínában. Ez egy minden az egyben integrált pozicionáló és szorító rögzítő, amelyet kifejezetten a modern CNC eszterga-maró kompozit gépekhez és függőleges megmunkáló központokhoz optimalizáltak. A hagyományos osztott típusú rögzítőelem-kombinációktól eltérően ez a termék az egyközpontú önközpontosító szorítómechanizmust és a nullapontos reteszelő pozicionáló szerkezetet integrálja egy teljes monolit testbe, amelyhez nincs szükség további hozzáillő kiegészítőkre.
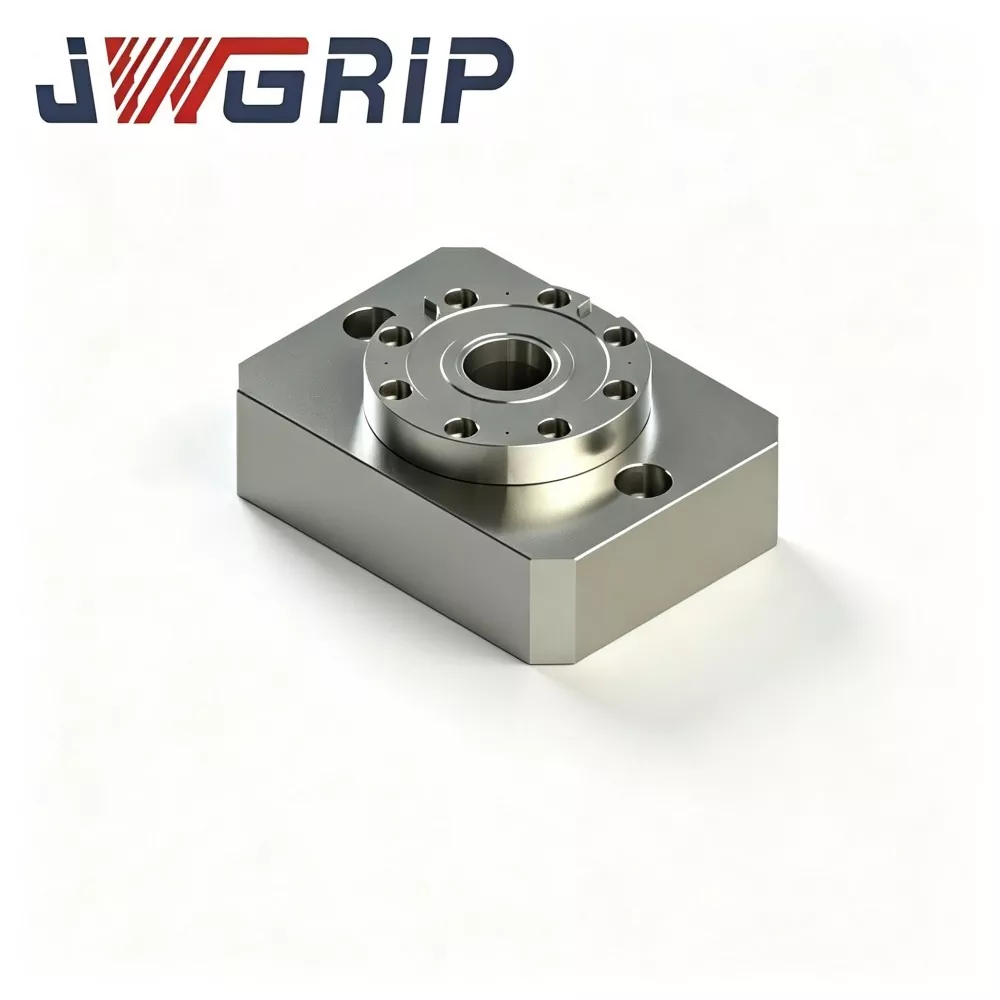
Egyközéppontú nullapontos pozicionáló tokmány
A JWGRIP a professzionális Single Center Zero Point Positioning Chuck gyártója és szállítója Kínában. A szabványos Zero Point Clamping Clamping Chuck sorozat központi moduláris egységeként ez a termék egy önálló, egypontos nullapontos reteszelő és pozicionáló rögzítőelem, amelyet kifejezetten a rugalmas CNC gyorscserélő rendszerekhez terveztek. Független moduláris felépítést alkalmaz, amely alapvető összeszerelési egységként szolgál a testreszabott rögzítőelem-elrendezésekhez, és hatékonyan oldja meg a hagyományos integrált többállomásos nullapontos raklapok elrendezési korlátait.
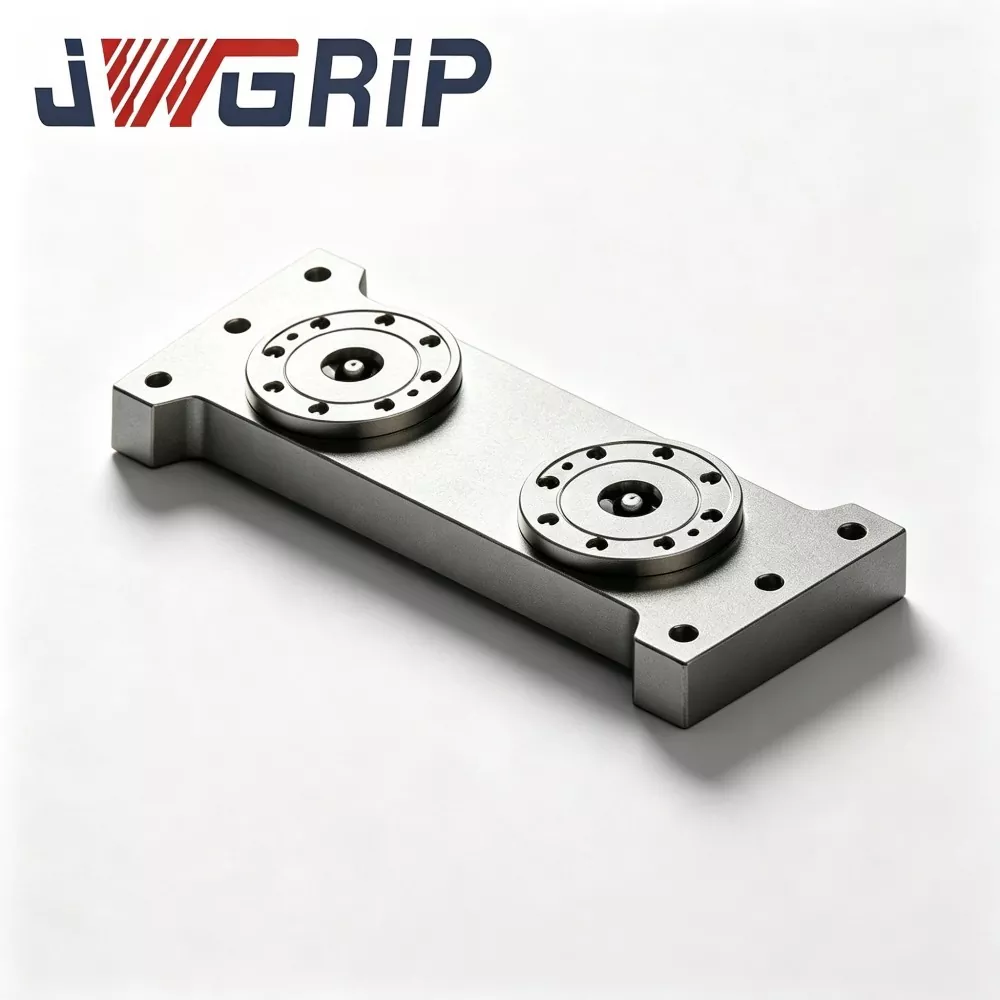
L-típusú nullapontos pozícionáló tokmány raklap
A JWGRIP professzionális L-típusú nullapontos pozicionáló tokmány raklapot kínál közvetlen gyári értékesítési szolgáltatással Kínában. A Zero Point Clamping Clamping Chuck sorozat magba integrált rögzítőjeként ez a professzionális L-típusú nullapontos raklap kifejezetten rugalmas CNC megmunkáló gyártósorokhoz lett kialakítva, korlátozott helyekkel. Egyetlen monolitikus egységbe integrálja a függőleges nullpont konverziós szerkezetet és a nagy pontosságú nullapont pozicionáló komponenseket, így nincs szükség további kiegészítő adapterszerkezetekre a függőleges munkadarab befogás és oldalsó megmunkálás megvalósításához.
A JWGRIP egy professzionális Nullapontos befogótokmány sorozat gyártó és beszállító Kínában. Szeretettel üdvözöljük gyárunkból kiváló minőségű termékek nagykereskedelmében versenyképes áron.
Hírek Ajánlások