magyar
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






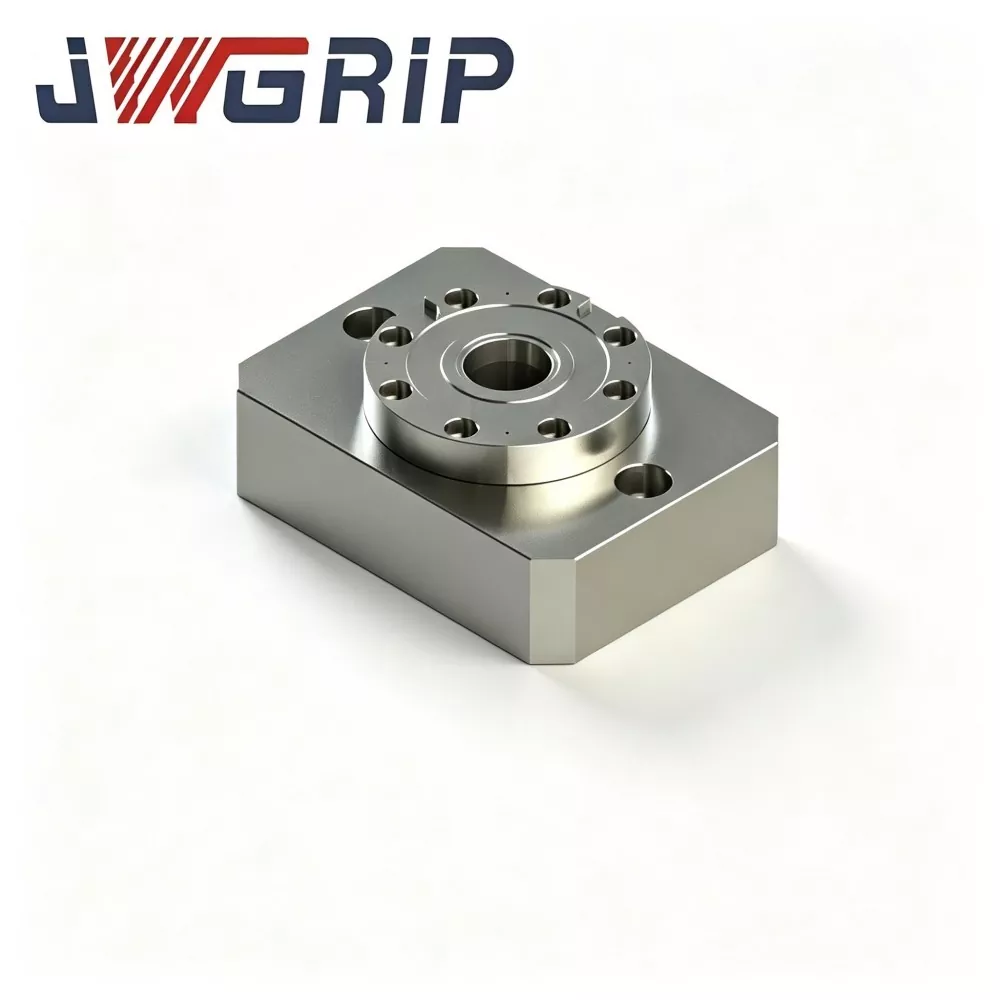
Egyközéppontú nullapontos pozicionáló tokmány
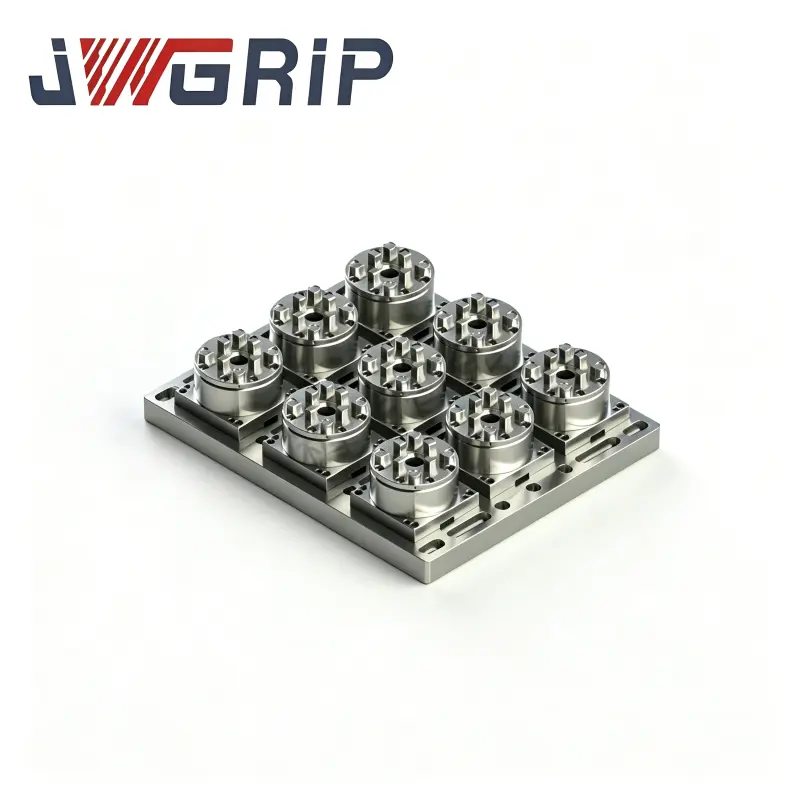
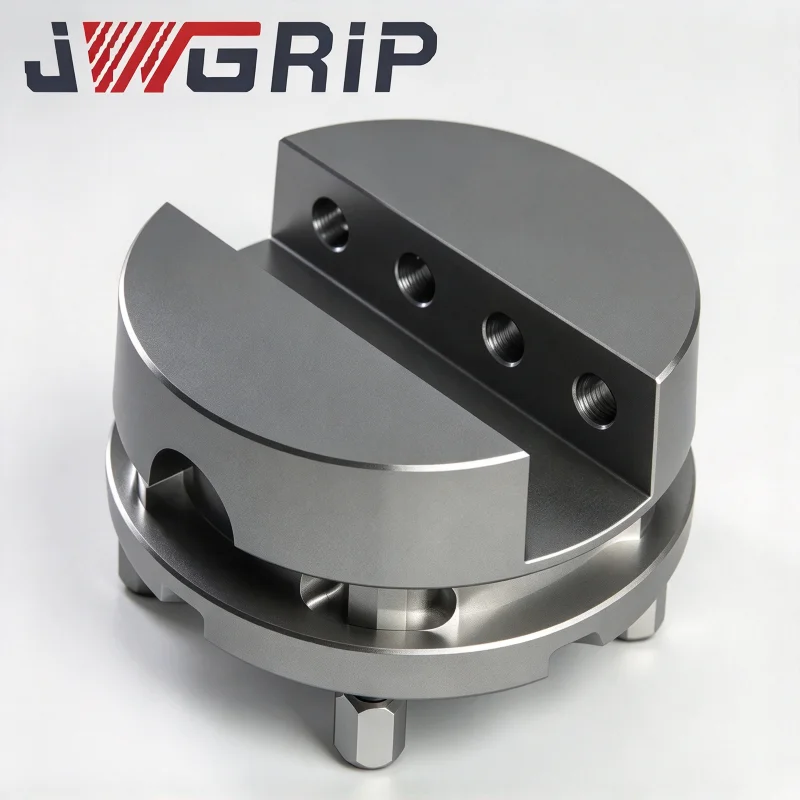
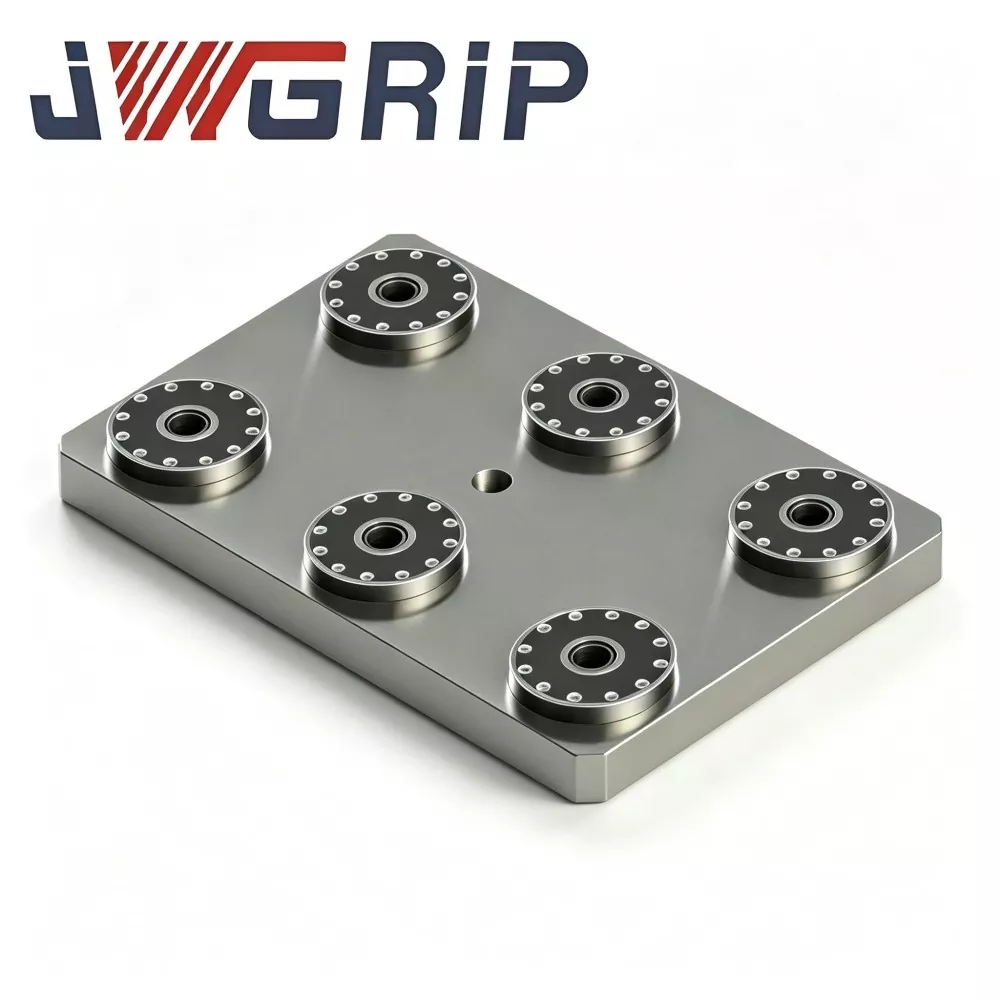
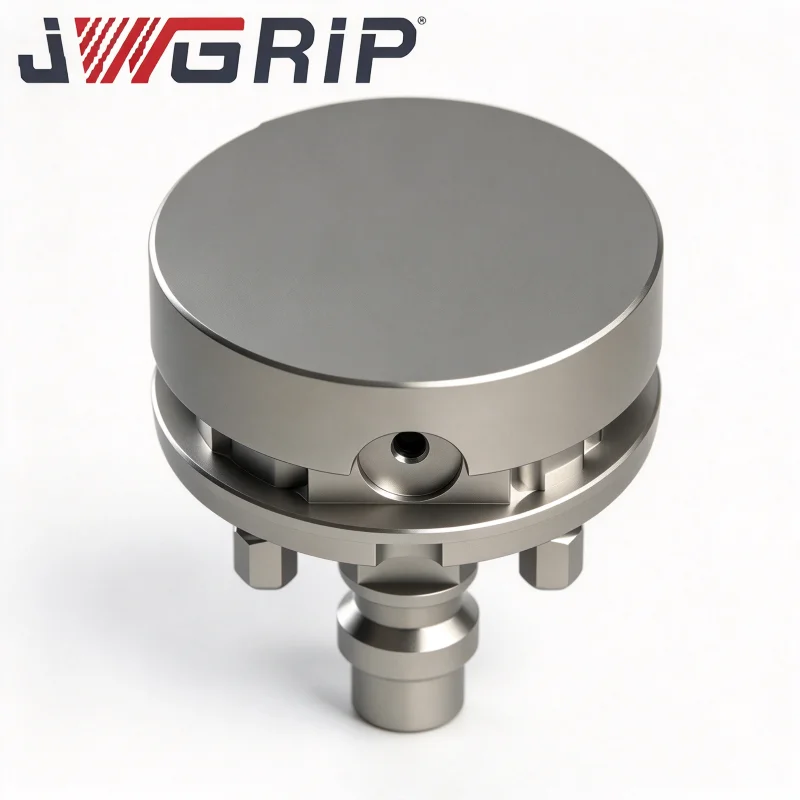
A JWGRIP a professzionális Single Center Zero Point Positioning Chuck gyártója és szállítója Kínában. A szabványos Zero Point Clamping Clamping Chuck sorozat központi moduláris egységeként ez a termék egy önálló, egypontos nullapontos reteszelő és pozicionáló rögzítőelem, amelyet kifejezetten a rugalmas CNC gyorscserélő rendszerekhez terveztek. Független moduláris felépítést alkalmaz, amely alapvető összeszerelési egységként szolgál a testreszabott rögzítőelem-elrendezésekhez, és hatékonyan oldja meg a hagyományos integrált többállomásos nullapontos raklapok elrendezési korlátait.
A Single Center Zero Point Positioning Chuck nagy pozicionálási pontossággal, erős szerkezeti kompatibilitással és rugalmas elrendezés skálázhatósággal rendelkezik. A rögzített méretű integrált többállomásos raklapoktól eltérően ez az egypontos moduláris tokmány több egység szabad kombinációját teszi lehetővé a munkadarab aktuális specifikációinak és a rögzítőalap méreteinek megfelelően. A felhasználók egy vagy több tokmányt tetszőleges elrendezésben, testre szabható középtávolságokkal rendezhetnek el, teljes mértékben alkalmazkodva az egydarabos mintavételi feldolgozáshoz, a kis tételes, szórványos gyártáshoz és a szerszámkarbantartási megmunkálási forgatókönyvekhez.
Támogatja a kézi gyors fixture cserét a műhelybeállítás hatékonyságának javítása érdekében, és alapvető moduláris komponensként is használható automatizált tömbös rögzítőrendszerekhez. Univerzálisan alkalmazható függőleges megmunkálóközpontokhoz, vízszintes megmunkálóközpontokhoz és 5 tengelyes CNC szerszámgépekhez, rendkívül rugalmas, testreszabható és költséghatékony nullapontos gyorsváltó megoldásokat kínál a modern, nagy keverésű és kis volumenű gyártáshoz.
Alapkomponensek
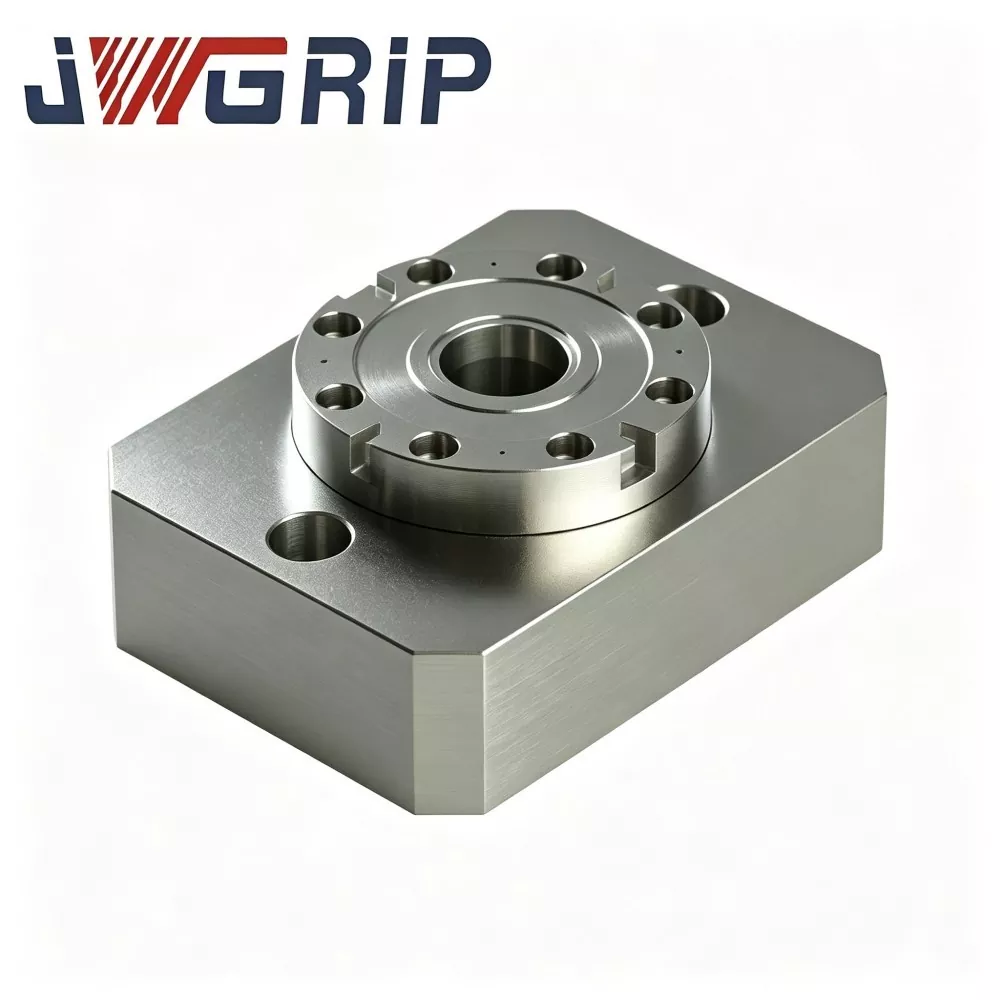
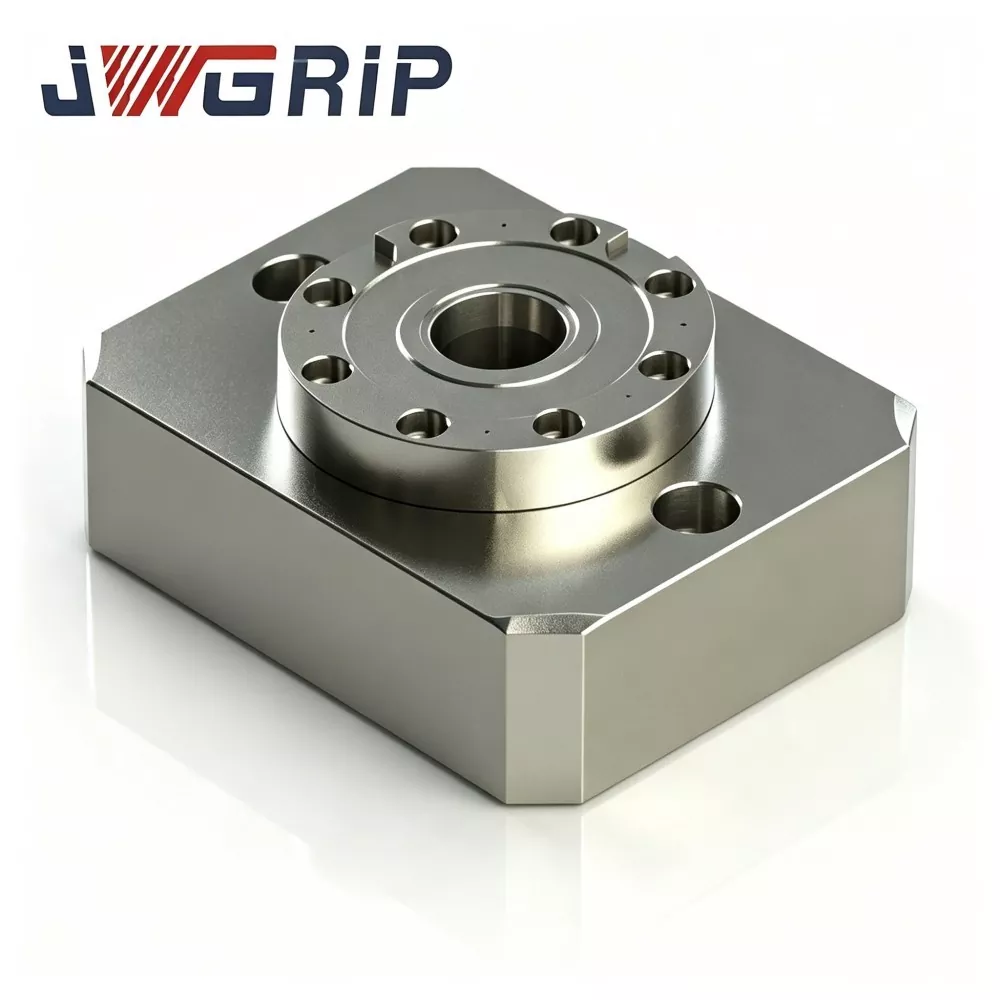
Minden JWGRIP egyközpontú nullapont pozicionáló tokmány egy önálló rögzítő-reteszelő mechanizmus, és nem függ külső alaplaptól. Minden egység a következőket tartalmazza:
Chuck főtest
Nullapont pozicionáló perselyszerelvény
Beépített pneumatikus záródugattyú
Levegőbevezető csatornák
Lezárási állapot jel-kimenet interfész
Szerelési karima furatok
Telepítési megközelítések
1. mód: Önálló, egypontos működés
1. Rögzítsen egy egypontos tokmányt a szerszámgép munkaasztalára.
2. Helyezze fel az egy nullapontos húzócsappal ellátott rögzítőalapot a tokmányra, és aktiválja a reteszelést.
3. Ideális egy darabból álló munkadarabokhoz, formabetét-mintavételhez és formajavítási munkákhoz.
2. mód: Multi-Chuck Array kombináció
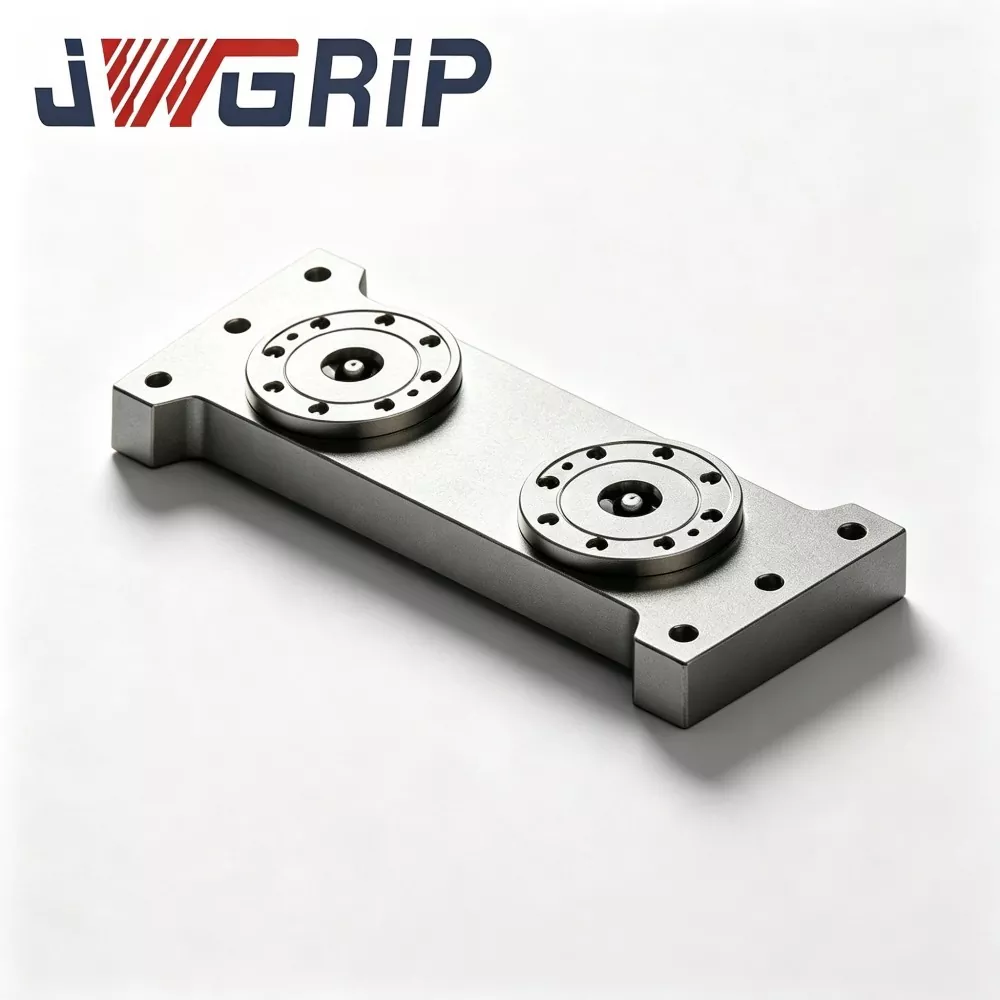
1. Rögzítsen két, négy vagy több egyközpontos tokmányt a gép T-hornyos munkaasztalaira. Állítsa be az egyéni középtávolságot a lámpatest alapfelületének megfelelően.
2. Illesszen megfelelő mennyiségű nullapontos húzócsavart a rögzítőelemekre a többpontos elhelyezés és rögzítés érdekében.
Legfontosabb különbség az előre gyártott két-/négyközpontos raklapokhoz képest: a tokmányok közötti távolságot a vevők a helyszínen konfigurálják a gyári beállítás helyett, ami megfelel a szabálytalan, nem szabványos rögzítőalapoknak.
Teljes munkafolyamat
1. Rögzítse a tokmány karimájának csavarjait a szerszámgép munkaasztalára.
2. Helyezze a nullpontos húzócsapokkal ellátott rögzítőalapot a tokmány rögzítőfelületére.
3. Adjon 0,5-0,7 MPa sűrített levegőt. Belső dugattyús meghajtású perselymechanizmus a behúzásos reteszelés végrehajtásához.
4. A reteszelés befejezése után az NPN helyzetmegerősítő jelet ad ki, és a CNC gép elindítja a vágási ciklusokat.
5. A megmunkálás befejeztével engedje el a levegőnyomást; a perselyek kioldása és a rögzítőalap eltávolítható.
Gyártási technika
· A tokmány hordozója edzett és edzett ötvözött acélt alkalmaz. A nyersdarabok durva megmunkáláson, félsimításon és kettős feszültségmentesítő öregítési cikluson mennek keresztül, hogy kiküszöböljék a CNC-feldolgozás során keletkező maradékfeszültséget. Elrendezési feltételek mellett minden egyes tokmány váltakozó vágó-ütőerőt visel; a fel nem oldott feszültség láthatatlan mikrodeformációt váltana ki, és hosszú futási idő alatt rontja az ismétlődő helymeghatározás pontosságát.
· A pozicionáló perselyek nagy keménységű csapágyacélt használnak. A belső furatok oltást és hónoló szuperfinomítást kapnak, hogy garantálják a megbízható ismétlődő helymeghatározási teljesítményt minden egyes tokmány számára.
Kritikus megjegyzés a tömbhasználathoz: Az egyedi tokmányok minősített pontossága nem egyenlő a tömbrendszer általános pontosságával. Miután több tokmányt szereltek fel a munkaasztalra, a kezelőknek kézi tárcsázással és beállítással kell kalibrálniuk a tokmányok közötti kölcsönös pozíciókat. Ez az alapvető különbség a monolit gyárilag kalibrált raklapoktól.

Kézműves előnyök
1. Szabad elrendezés fix állomástávolság-korlátozások nélkül Az integrált többállomásos előre elkészített raklapokhoz képest ezek a független moduláris tokmányok lehetővé teszik a felhasználók számára, hogy szabadon határozzák meg a tokmány középtávolságát. Alkalmazkodik a szabálytalan, nem szabványos rögzítőalapokhoz, és megoldja a megváltoztathatatlan, előre beállított furatpozíciók fájdalmát a kész raklapokon.
2. Költséghatékony mintavételnél, kis mennyiségű és szórványos szerszámjavítási rendeléseknél A nullapontos gyorscsere funkció csak egy vagy két tokmány segítségével valósítható meg, nagy egyszeri beruházás nélkül a teljes méretű többállomásos raklapokon. Formák módosítása és prototípus-mintavételezése alacsony munkaállomás-kihasználtsági arány mellett az előzetes beruházási ráfordítások csökkennek.
3. Korlátozott beépítési hellyel rendelkező kompakt munkaasztalok felszerelése Egyes kompakt 5 tengelyes és kis méretű megmunkálóközpontok nem képesek nagyméretű integrált nullapontos raklapok elhelyezésére. A kompakt formájú, egyközpontú tokmányok szétszórhatók, hogy teljes mértékben kihasználják a korlátozott T-hornyos asztalteret.
4. Kényelmes, fokozatos kapacitásbővítés A projekt korai szakaszában helyezzen üzembe néhány tokmányt a próbaüzemi mintavételhez. Ha később növekszik a rendelési mennyiség, egyszerűen vásároljon extra egyforma tokmányokat a több tokmányos tömbök felépítéséhez. A meglévő egységek továbbra is teljes mértékben használhatók maradnak, nulla korábbi beruházási hulladék nélkül.
5. Támogatja a kézi működtetést és az automatizált utólagos felszereléseket is A kezelők manuálisan is cserélhetik a szerelvényeket. Eközben pneumatikus portok és jel interfészek csatlakoznak a PLC vezérlőrendszerekhez. A tömb elrendezése után a teljes lámpatest rendszer ipari robotokkal működhet az automatikus be- és kirakodás érdekében.
6. Kompatibilis a szabványos D20 nullapontos húzócsapokkal a lámpatest-sorozatunkban. A meglévő rögzítőelemek a D20 húzócsapok utólagos felszerelése után újra felhasználhatók, így megóvva az ügyfelek korábbi berendezési eszköz-befektetését.
Alkalmazástörténetek
A JWGRIP egyközpontú, nullapontos pozicionáló tokmányt széles körben alkalmazzák a formagyártó műhelyekben és a kis mennyiségű precíziós alkatrészgyárakban. Két helyszíni eset mutatja meg erősségeit, valamint a moduláris típusú megoldások korlátait.
1. eset: Közepes méretű formagyártó gyár
Ez az ügyfél elsősorban öntőforma-javítási és új termékmintavételi megrendeléseket kap a tömeges ismétlődő gyártás helyett.
· Kezdeti befektetés: 4 készlet JWGRIP egyközpontú, nullapontos tokmány. A legtöbb esetben csak 1-2 tokmány fut be a formabetét-mintavételhez és a javítási munkákhoz. Ha nagyobb szerelvényalapokra van szükség, négy tokmányt kell összeállítani egy sor elrendezésben.
· Eredmény: Összehasonlítva egy teljes négyközpontos raklap megvásárlásával, az előzetes beszerzési költségek csökkennek, és a berendezések kihasználtsága javul a kis tételes megrendeléseknél.
· Korlátozás: Minden alkalommal, amikor a rögzítőalap specifikációi tömb módban módosulnak, újra kell kalibrálni a tokmány relatív pozícióit, ami extra beállítási munkaórákat emészt fel.
2. eset: Precíziós alkatrészek alvállalkozója
A gyár több kompakt, 5 tengelyes megmunkáló központtal rendelkezik, amelyek asztalterébe nem fér bele a szabványos többállomásos nullapontos raklap.
· Minden 5 tengelyes gépen két egyközpontú JWGRIP tokmány van felszerelve. Az egyedileg beállított tokmánytávolság illeszkedik a saját tulajdonú rögzítési alapokhoz.
· A nullapontos gyorscsere a kompakt 5 tengelyes berendezéseken valósul meg, megszakítva azt a szűk keresztmetszetet, hogy az előre gyártott integrált raklapokat nem lehet kis méretű munkaasztalokra telepíteni.
Teljes gyártási munkafolyamat
1. Ötvözött acél kovácsolás és temperálás
2. Nagyoló megmunkálás
3. Első stresszoldó öregedés
4. Félfinomítás
5. Másodlagos stresszoldó öregedés
6. Szuperprecíziós csiszolás nullapont-felületekhez
7. Persely préscsavar
8. Pneumatikus áramkörök és jel-alkatrészek összeállítása
9. Légtömörségi nyomástartó teszt
10. Független egy egység pontossági ellenőrzése
11. Rozsdagátló kezelés
12. Export minőségű csomagolás
Ellenőrző lista
· Független ismételt pozicionálási pontossági teszt minden egyes tokmányhoz
· 5 perces légtartási légtömörségi teszt; legnagyobb megengedett nyomásesés ≤0,02 MPa
· Ciklikus zárás-nyitás működési teszt
· Jel-kimenet-logika működésének ellenőrzése
Értékelési tippek
1. A gyártási minta értékelésének prioritása Válassza a JWGRIP egyközpontos tokmányokat mintavételi-javítási munkákhoz, nem szabványos szabálytalan rögzítőalapokhoz vagy korlátozott asztalterű gépekhez. A hosszú távú fix, 2-4 állomásos tömeges gyártáshoz inkább monolitikus integrált raklapok használata javasolt a helyszíni kalibrálási munka csökkentése érdekében.
2. Ha több tokmányos elrendezést tervez, ellenőrizze a szerszámgép T-hornyos elrendezését, hogy garantálja a karimás rögzítési hézagot. Foglaljon le elegendő munkaórát a gépen történő kijelzéshez és kalibráláshoz.
3. Tartsa stabilan a műhely levegőforrás nyomását 0,5–0,7 MPa között. PLC NPN jel IO pontok tartalékolása automatizálás-orientált projektekhez.
4. Erősítse meg a helyszíni nullapontos húzócsap specifikációit. A standard változat D20-as húzócsapokhoz illeszkedik. Egyedi belső persely-szerelvények kérésre rendelkezésre állnak alternatív húzócsap-méretekhez.
Működési gyakorlatok
· Rögzítse az egyközpontos tokmányokat a munkaasztalokhoz karimás csavarokkal. Húzza meg szigorúan a nyomatékérték követelményeinek megfelelően. Az elégtelen nyomaték a tokmánytest mikromozgását okozza vágás közben, és rontja a helymeghatározási pontosságot; a túlzott nyomaték deformálja a tokmány aljzatát.
· Szerelje be az olaj-víz szűrőt a levegő bemeneti nyílásába, hogy megakadályozza a nedvességet és a szennyeződéseket, megelőzve a perselyek rozsdásodását és kopását, ami a pontosság eltolódásához vezet.
· Minden összesített 80-100 munkaóra után permetezzen száraz kenőanyag aeroszolt a tokmány perselyeire. A folyékony motorolaj szigorúan tilos, mert az olaj felfogja a fémforgácsokat, és persely-elakadást okoz.
· Tisztítsa meg a tokmány helymeghatározó alapfelületét sűrített levegővel minden műszakváltáskor.
· Tömb-elrendezés konfigurációja alatt: amikor a tokmány elrendezését módosítják, a kezelőknek újra meg kell adniuk és újra kell kalibrálniuk a tokmány kölcsönös pozícióit; a régi koordináta paraméterek közvetlenül nem használhatók fel újra.
· Kerülje el, hogy a tokmány erős ütéseket érjen el. Az ütközés végleg tönkreteszi az egység pontosságát.
Csomagolás és Szállítás
· Csomagolás: Minden egyes tokmányhoz független, ütésálló, exportálló kartondoboz tartozik, belső habszivaccsal. Az ömlesztett, több tokmányos megrendeléseknél tömörfa exportminőségű tokokat alkalmaznak.
· Normál átfutási idő: 13-19 munkanap. A kiválasztott szabványos cikkszámokat raktáron tartják a gyorsított szállítás érdekében.
Értékesítés utáni támogatás
· Garancia: A 12 hónapos teljes egységgarancia az egyes tokmányegységek gyártási hibáira vonatkozik. A vevőoldali üzembe helyezési munkához tartozó tömb-összeállítás kölcsönös helyzetpontossága a vevő helyszíni beszerelése után nem vonatkozik a garanciára.
· Műszaki dokumentumok: Az online üzemeltetési dokumentumok és rajzok rendelkezésre állnak.
· Fizetett szolgáltatás: Távoli műszaki támogatás áll rendelkezésre tömeges rendelésekhez.
· Egyedi módosítás: A karima méretének beállítása, a húzócsap-specifikáció módosítása megvalósítható.
· Mintaértékelés: Egyedülálló tokmányos kiértékelési minta rendezhető; a vevő vállalja a szállítási költségmintát.
GYIK
1. kérdés: A tömb elrendezésben lévő több tokmány kölcsönös helyzete gyárilag előkalibrálva van?
V: Nem. A gyári ellenőrzés csak az egyes önálló tokmányok pontosságát garantálja. A szerszámgépes munkaasztalra történő tömbös rögzítést követően a tokmányok közötti középtávolság és párhuzamosság kézi, gépi kijelzést és kalibrálást igényel az ügyfelektől. Ez a moduláris típusú egységek velejárója.
2. kérdés: Milyen forgatókönyvek esetén kerüljem el ennek az egyközpontú, nullapontos pozicionáló tokmánynak a kiválasztását?
V: Állandóan rögzített állomáselrendezésű tömeggyártásnál a monolitikus integrált raklapokat részesítik előnyben az ismételt kalibrálási munkák kiküszöbölése érdekében. Szintén nem javasolt a nagyméretű tömbök telepítése, ha a műhelyben hiányoznak a tárcsázási és igazítási munkákban jártas technikusok.
3. kérdés: Ezek a tokmányok keverhetők-e a meglévő nullapontos raklapjaimmal?
V: A rögzítőelemek mindaddig megoszthatók, amíg a húzócsapos specifikáció követi a D20 szabványt. Még vegyes beállítású elrendezések esetén is kötelező a relatív pozíciók gépi kalibrálása.
4. kérdés: Működhet a JWGRIP egyközéppontos nullpont pozicionáló tokmány 5 tengelyes gépeken?
V: Igen. Kompakt alapterülete megfelel a kompakt méretű, 5 tengelyes berendezéseknek. Mérje fel az ütközési kockázatokat a rögzítőelemek, a tokmányok és az orsó-billentések között a kiválasztási fázis során.
Beszerzési döntés Insight
A JWGRIP Single-Center Zero-Point Positioning Tokmány fő erőssége a moduláris rugalmasságban rejlik. Részleges helyszíni üzembe helyezési munkaórákat keres szabadon konfigurálható állomástávolságra, széles gépkompatibilitásra és szakaszosan bővíthető beruházásra.
Ez a moduláris egység nem általánosan „kiválóbb” az integrált monolit raklapokhoz képest. Meghatározott gyártási módokat céloz meg: prototípus-mintavétel és formajavítás, szabálytalan, nem szabványos szerelvények, kis asztali méretű CNC gépek és a gyárak, amelyek lépésről lépésre tervezik a nullapontos rendszer bevezetését.
Kérdés küldése
Elérhetőségei
-
Cím
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong tartomány, Kína
-
Tel
-
Email
Üdvözöljük, hogy küldje el kérdését a JWGRIP-nek. Professzionális műszaki és értékesítési csapatunk ingyenes lámpatest-választást, testreszabott megoldástervezést és pontos árajánlatot biztosít.

Hírek Ajánlások