magyar
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






Integrált egyközéppontú nullpontos szorítótokmány
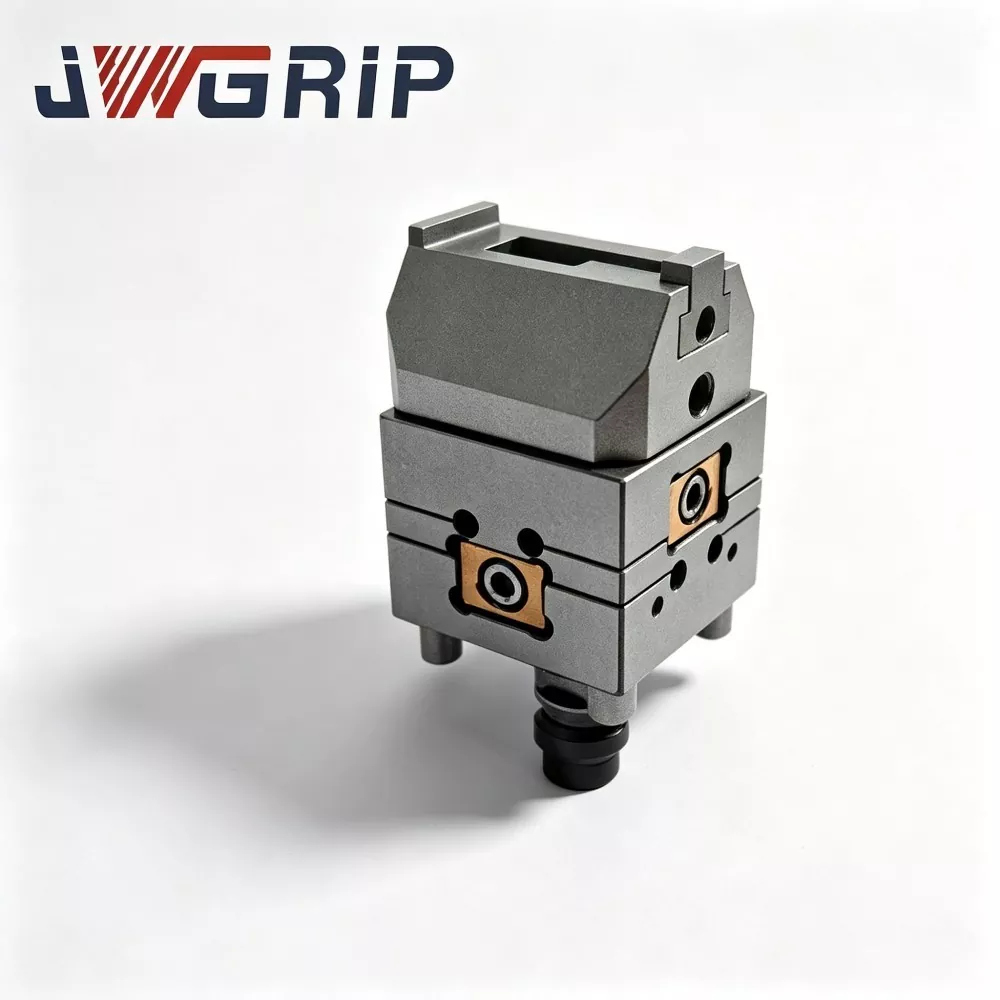
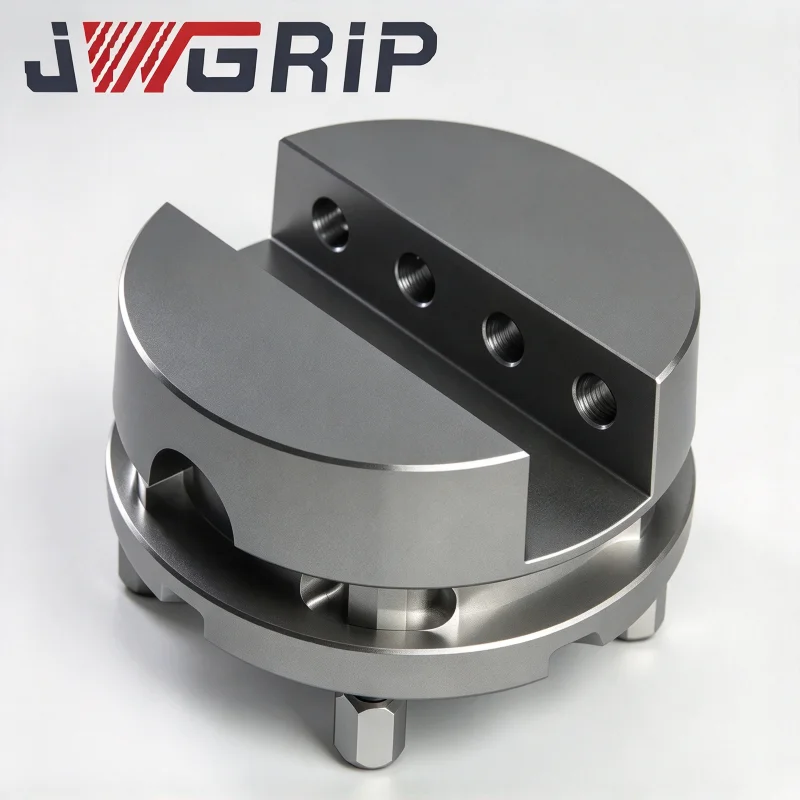
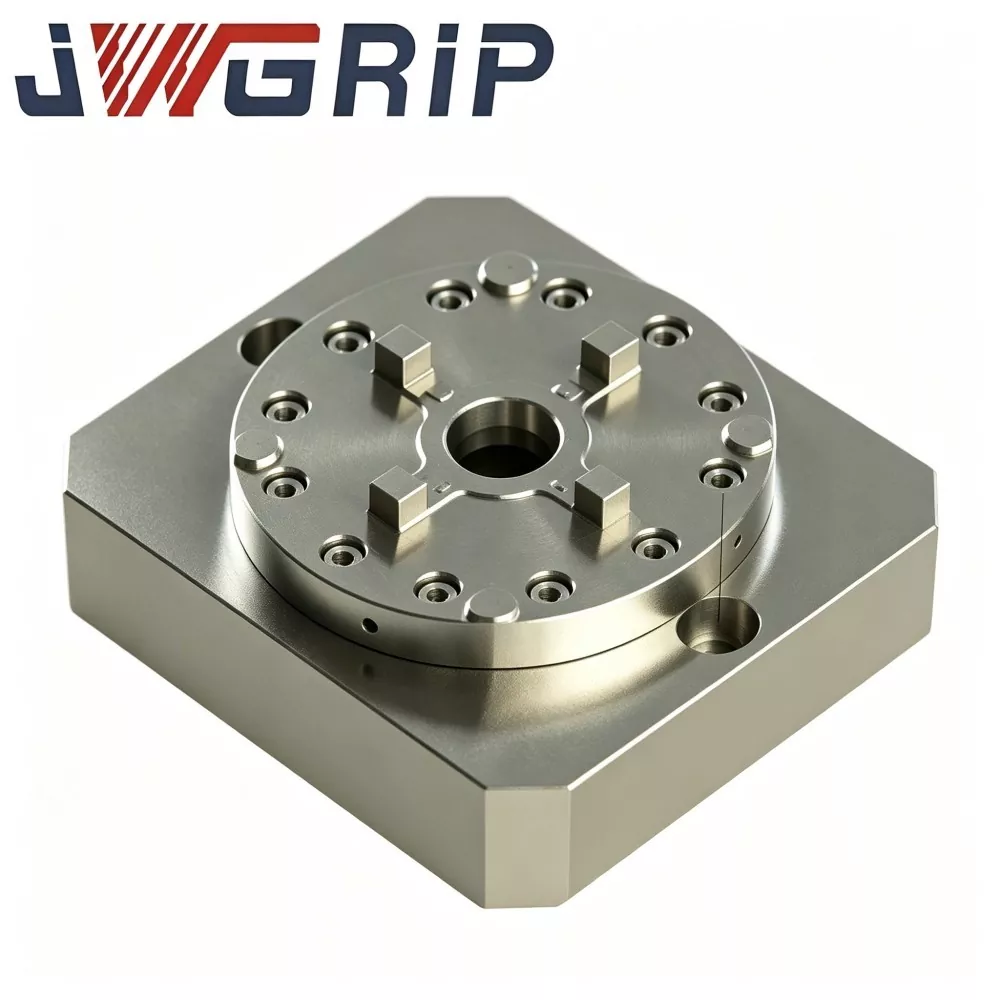
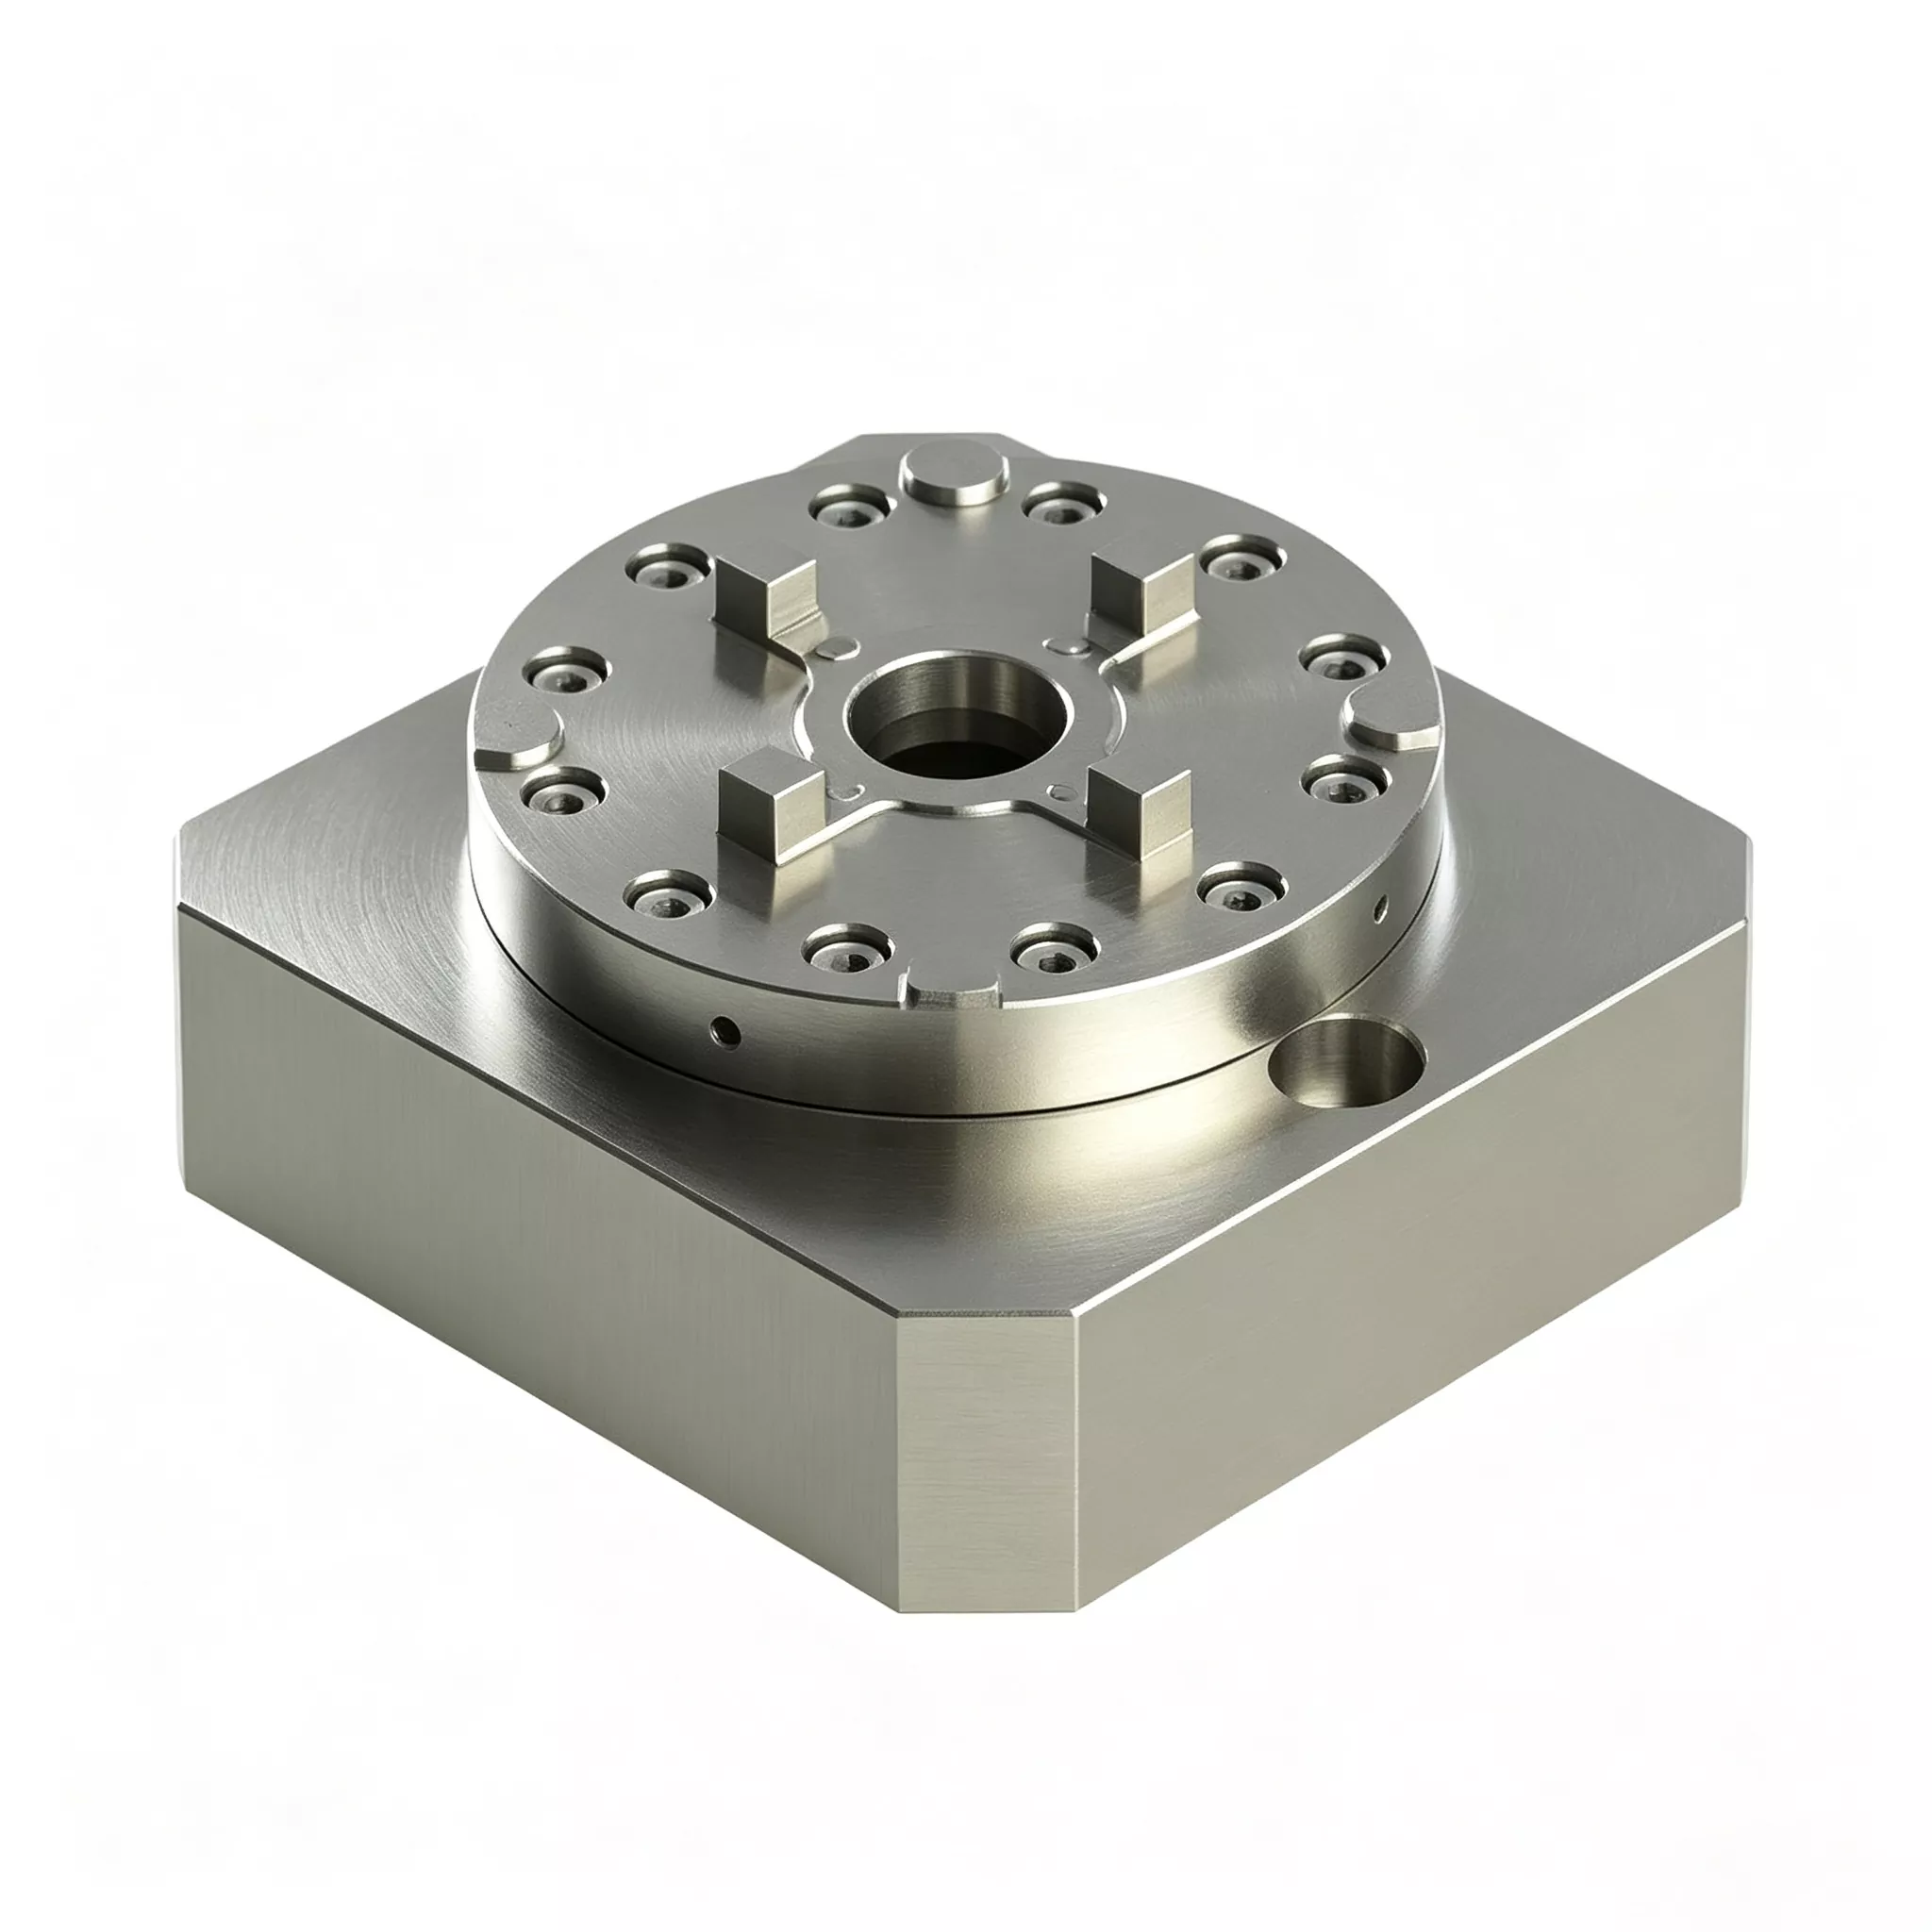
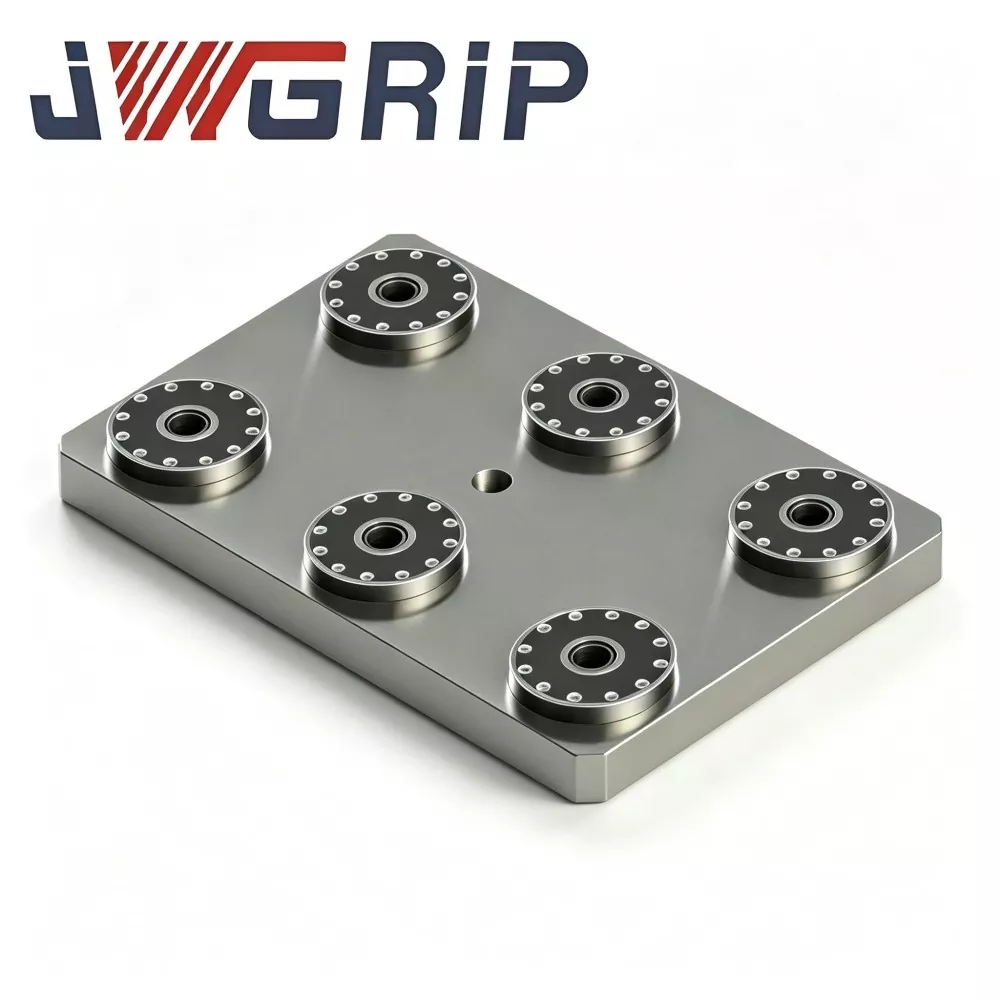
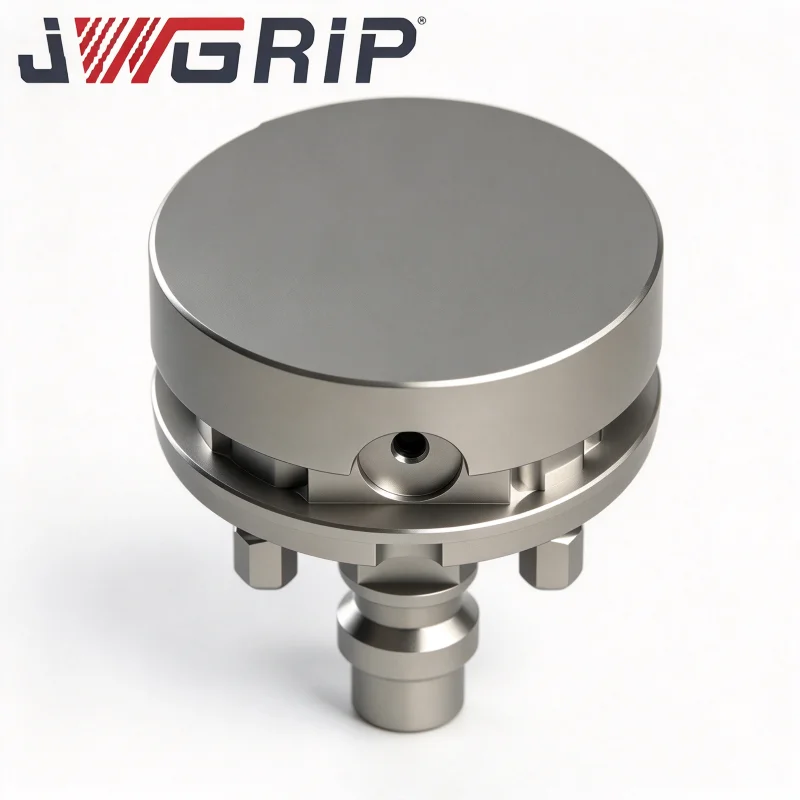
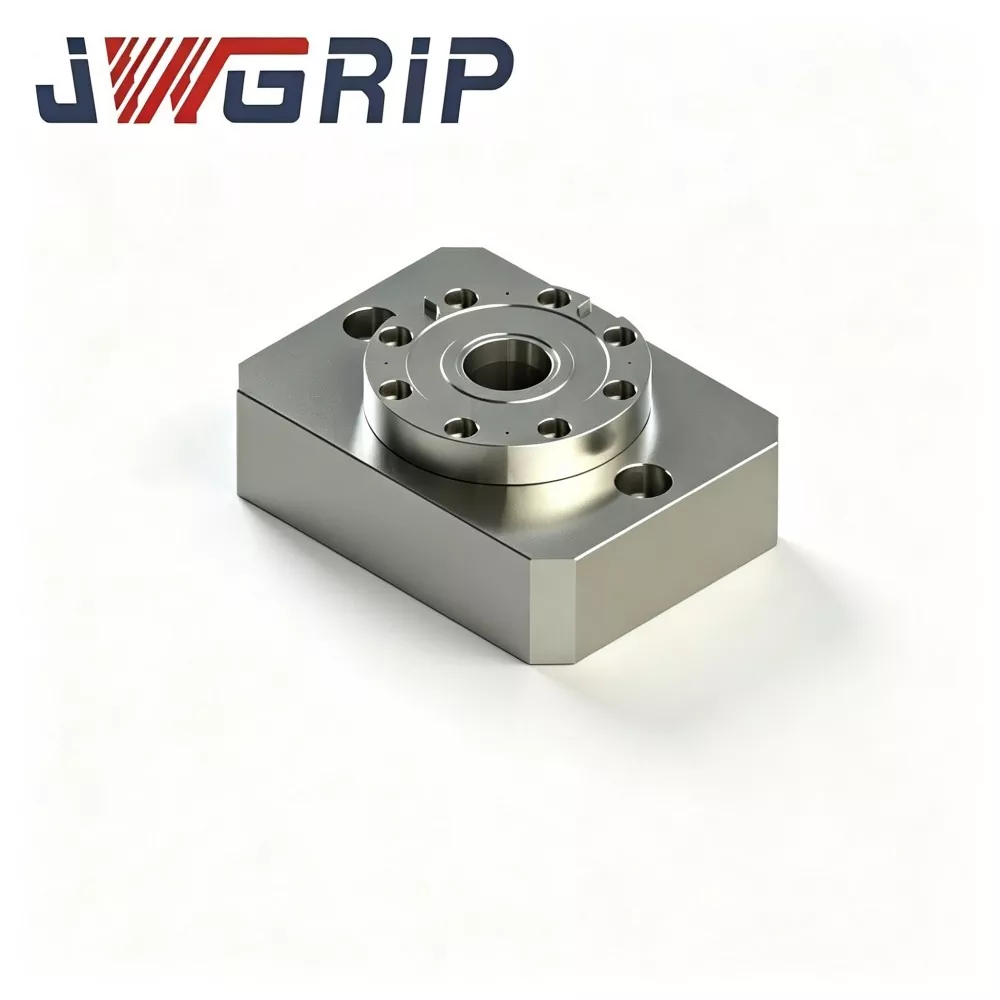
A JWGRIP közvetlen gyári értékesítést biztosít a testre szabott integrált egyközpontú nullpontos befogótokmányból Kínában. Ez egy minden az egyben integrált pozicionáló és szorító rögzítő, amelyet kifejezetten a modern CNC eszterga-maró kompozit gépekhez és függőleges megmunkáló központokhoz optimalizáltak. A hagyományos osztott típusú rögzítőelem-kombinációktól eltérően ez a termék az egyközpontú önközpontosító szorítómechanizmust és a nullapontos reteszelő pozicionáló szerkezetet integrálja egy teljes monolit testbe, amelyhez nincs szükség további hozzáillő kiegészítőkre.
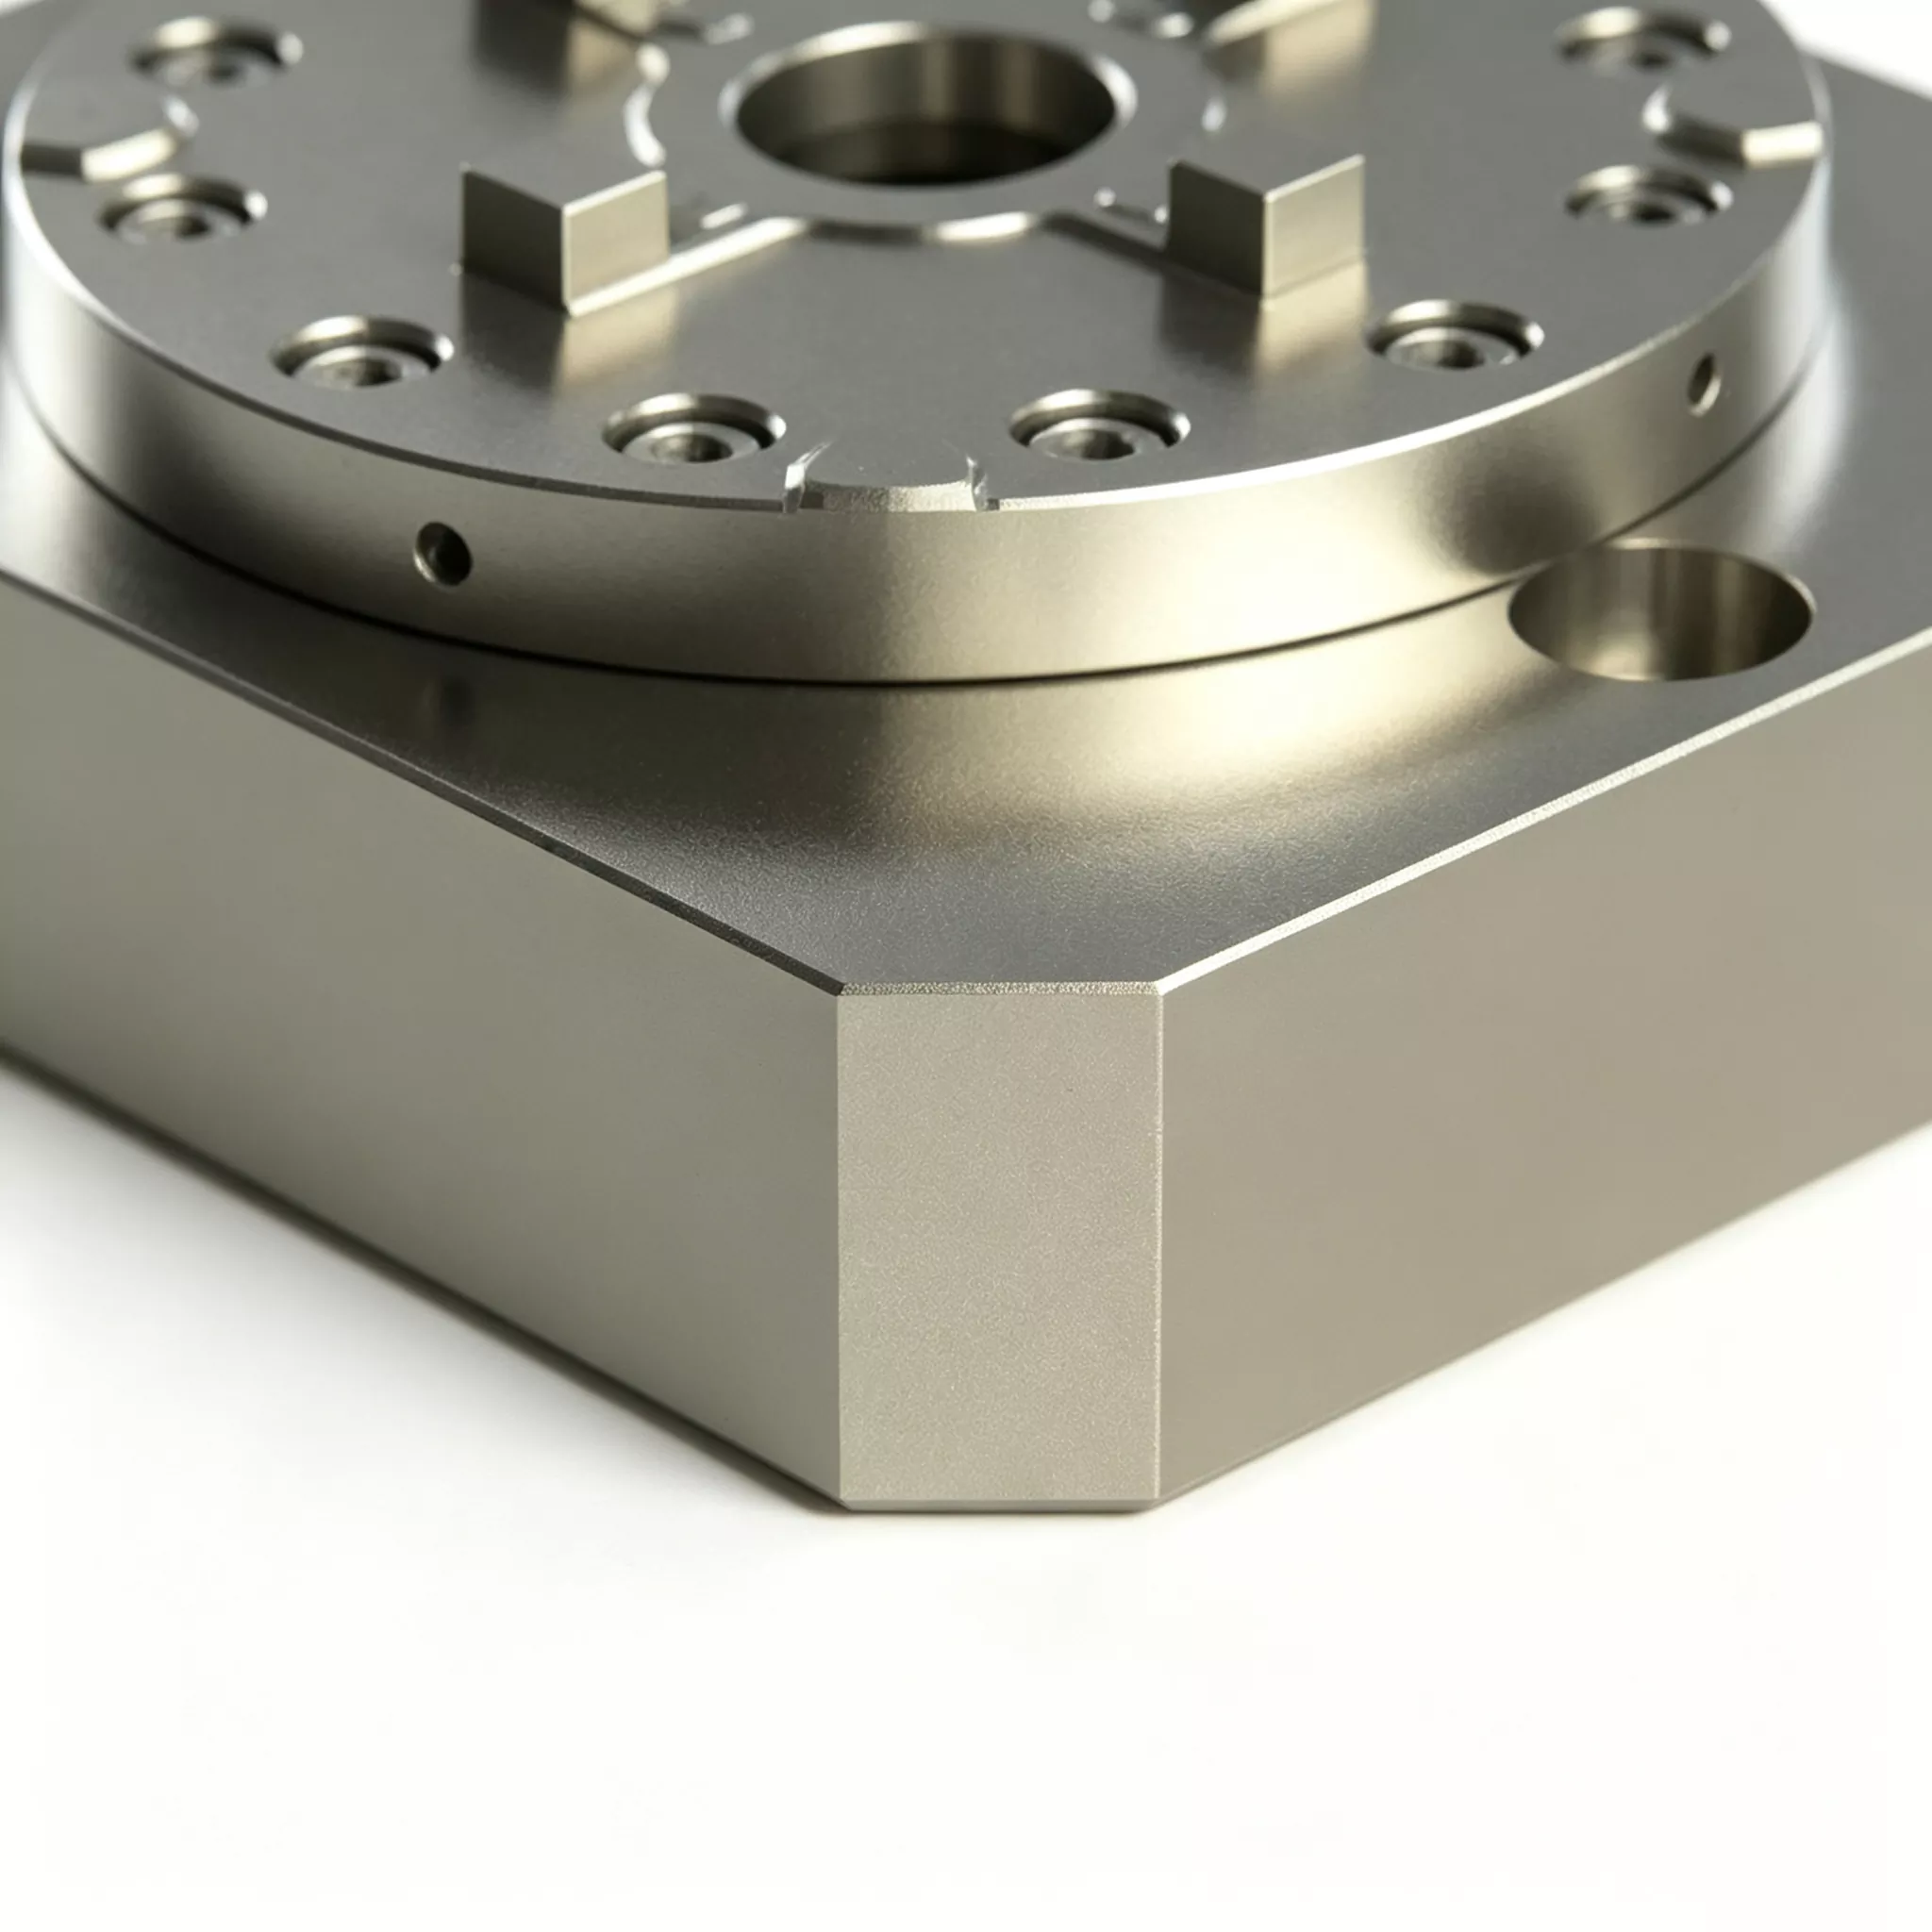
Az integrált, egy darabból álló alakító kialakításnak köszönhetően az integrált egyközéppontos nullpontos szorítótokmány kiküszöböli a különálló szerelvények helyszíni összeszerelését és kalibrálását. Minden magkomponens illesztése, precíziós köszörülése és előüzembe helyezése a gyárban befejeződött, lehetővé téve a plug-and-play használatát a végfelhasználók számára egységes és stabil egyközpontú referenciapontossággal. A megerősített ötvözött acélból és teljes feszültségmentesítő hőkezelésből készült termék kulcsfelületeit ultraprecíziós csiszolással dolgozzák meg, így biztosítva a kiváló és ismételhető koncentrikusságot a gyakori raklapcsere során.
A belső labirintusos tömítőszerkezettel felszerelve hatékonyan elszigeteli a vágóemulziót és a fémforgácsokat, stabil teljesítményt biztosítva nehéz vágási és nagy forgácsolási körülmények között. Az offline előbeállítást és a gyors raklapcserét támogatja, ez a nagy hatékonyságú befogótokmány széles körben alkalmazható tengely- és tárcsa alakú munkadarabok precíziós megmunkálására az autóiparban, a hidraulikus alkatrészekben és a formaiparban, automatizált, nagy pontosságú és nagy hatékonyságú, rugalmas gyártást valósítva meg.
A központi egység hardvere
Minden JWGRIP integrált egyközpontú, nullapontos befogótokmány egy darabból álló kovácsolt nyersdarabból készül. Nincsenek szerelési varratok a helymeghatározó felületek, a rögzítőperemek és a belső légjáratok között. A teljes összeállítás a következőket tartalmazza:
Egyrészes kovácsolt hordozó
Beépített pneumatikus reteszelő dugattyúegység
Nullapont pozicionáló perselyszerelvény
Belső integrált pneumatikus járatok
NPN zárolási állapot jel-kimeneti interfész
Karimás rögzítő süllyesztő furatok
Két telepítési mód
1. mód: Önálló, egypontos működés
1. Rögzítse a tokmány karimáját a szerszámgép munkaasztalára.
2. Rögzítse a D20 nullpont húzócsapokkal előre felszerelt rögzítőalapot a tokmány helymeghatározó alaplapjára.
3. 0,5-0,7 MPa sűrített levegő beszállítása; belső dugattyú hajtja meg a perselyeket a behúzó reteszelés teljessé tételéhez.
4. Pozíció-megerősítő jel kimenet, a CNC gép nagy vágási ciklusokat hajt végre.
5. A megmunkálás befejezése után engedje el a légnyomást a feloldáshoz, és távolítsa el a rögzítőalapot.
2. mód: Multi-Chuck Array Heavy Duty Fixture mód
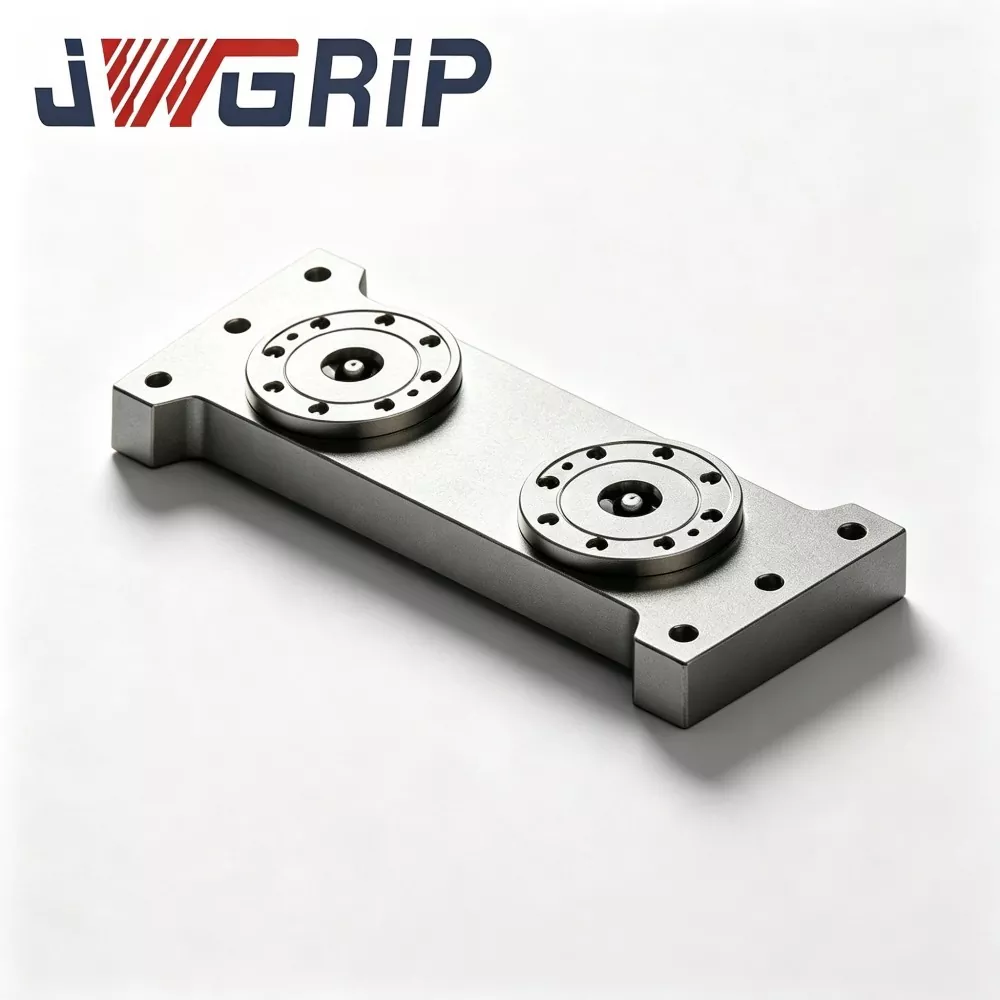
1. Rendezzen el több integrált, egyközpontú tokmányt a szerszámgépes T-hornyos munkaasztalokon a rögzítés alapsúlyának és külső méreteinek megfelelően. Több egység közösen osztja meg a vágási terhelést.
Fontos megjegyzés: Hasonlóan a moduláris, osztott stílusú tokmányokhoz, a tömbbe szerelt tokmányok közötti relatív helyzetviszonyokhoz továbbra is szükség van a gépen lévő tárcsázásra és beállításra, ami az ügyfél helyszíni üzembe helyezési körébe tartozik.
Anyag és pontosság tervezési megjegyzések
Az edzett és edzett ötvözött acéllemezek kovácsolás után kettős feszültségmentesítő öregítésen mennek keresztül. Nagy igénybevételű ciklikus ütési terhelés esetén az elégtelen feszültségleadás az aljzat lassú deformációját okozza, és lerövidíti a szerelvény élettartamát.
A nagy keménységű csapágyacél pozicionáló perselyek kioltást és belső furat-hónolás szuperfinomítást kapnak, így ±2 μm-es ismétlési helymeghatározási pontosságot biztosítanak egységenként.
Az egyrészes kovácsolási megoldás hosszabb gyártási ciklust és magasabb anyagköltséget igényel, ami magasabb gyártelepi árat eredményez az osztott típusú tokmányokhoz képest. Ennek ellenére nagymértékben csökkenti a későbbi leállások és a gyakori alkatrészcsere okozta rejtett költségeket.
Alapvető előny
1. Kiküszöbölje ki a csukló által kiváltott meghibásodási kockázatokat, és csökkentse a gyártósor nem tervezett leállási idejét. Az osztott típusú tokmányok csavarcsuklós feszültséglazítása rejtett, progresszív meghibásodásokat eredményez, amelyek időszakos munkadarab-meghibásodásokat és nem tervezett leállásokat okoznak. A hézagmentes monolit kovácsolás eltávolítja ezeket a meghibásodási pontokat, és csökkenti a folyamathiba-elhárítás által okozott munkaidő-veszteséget.
2. Meghosszabbítja a szerelvények élettartamát és csökkenti a pótalkatrészek beszerzési gyakoriságát Egyenértékű nagy igénybevételű gyártási intenzitás mellett a monolit kovácsolt aljzatok elkerülik a meglazulást az összeszerelési illesztéseknél. Az élettartam meghosszabbodik. A felhasználók mentesülnek a gyakori teljes tokmánycsere és a csavar-pótalkatrész-feltöltés alól, csökkentve a hosszú távú pótalkatrész-készletnyomást.
3. Megőrzi a moduláris elrendezés rugalmasságát a monolitikus felépítés ellenére Mind az önálló egypontos használat, mind a több tokmányos tömb elrendezése támogatott. A gyárak a tényleges munkadarab-terhelési követelményeknek megfelelően választják ki a tokmány mennyiségét. Az előregyártott raklapok fix állomáshatáraitól mentesen alkalmazkodik a nem szabványos, nagy teherbírású rögzítőalapokhoz.
4. Használja újra a meglévő D20 nullapontos húzócsapos rögzítőelemeket A házon belüli nagy teherbírású rögzítőelemek közvetlenül újra felhasználhatók a szabványos D20 nullapontos húzócsapok utólagos felszerelése után. A tömeges lámpatest-újragyártás szükségtelen, és a korábbi berendezési beruházások is jól megőrződnek.
5. Kettős támogatás kézi működtetésű műhelyekhez és automatizálási korszerűsítési projektekhez A beépített G1/8-as légport és az NPN jelkimeneti interfész lehetővé teszi a közvetlen kézi üzemmódú működést. Az automatizálási projekteknél PLC-vel és ipari robotokkal csatlakozik, hogy megvalósítsa az automatikus nagy teherbírású lámpatest be- és kirakodást.
Alkalmazási esetek
1. eset: Nagy teherbírású formagyártó gyár
Ez az ügyfél korábban tételekben vásárolt osztott típusú egyközpontos tokmányokat a nyersformák nagyolásához. Bár az egység vételára alacsony volt:
· Negyedévente 2-3 rejtett ízületi hiba fordult elő
· A csavarfeszültség-lazítás váltotta ki a munkadarab szakaszos méreteltérését
· Minden hiba átlagosan 4-8 órás termelési leállást, plusz kiselejtezett formadarabokat, valamint a csavarok vagy komplett tokmányok cseréjére fordított többletköltséget eredményezett
A JWGRIP integrált egyközéppontos nullpontos befogótokmányra váltás után:
· A gyártástól számított tíz egymást követő hónapon belül nulla időnkénti, specifikációtól eltérő meghibásodás, amely összeszerelési illesztési hibából származik
· Még magasabb fajlagos beszerzési költség mellett is jelentősen csökkentek az átfogó költségek, amelyek fedezik az állásidő-veszteséget, a munkadarab selejtét és a pótalkatrészek beszerzését.
2. eset: Mérnöki-gép-alkatrész-alvállalkozó
Az ügyfél a vastaglemezes munkadarabokat 5 tengelyes gépeken dolgozza fel, több tokmányos elrendezés alkalmazásával.
A régi osztott típusú tokmányok teljes szétszerelést és a csavarok nyomatékának kéthavonta történő újraellenőrzését igényelték, értékes gépgyártási órákat elfoglalva.
A JWGRIP monolit tokmányok telepítése után az időszakos nyomaték-ellenőrzési munkafolyamatok megszűnnek, így hatékonyabb megmunkálási idő érhető el.
Teljes gyártási munkafolyamat
1. Ötvözött acél üres egyrészes kovácsolás
2. Nagyoló megmunkálás
3. Első stresszoldó öregedés
4. Félfinomítás
5. Másodlagos stresszoldó öregedés
6. Szuperprecíziós csiszolás nullapont-felületekhez
7. Mélylyukú belső pneumatikus csatornás megmunkálás
8. Persely préscsavar
9. Pneumatikus jelű alkatrész-szerelvény
10. Légtömörségi nyomástartó teszt
11. Egy egység független pontossági ellenőrzése
12. Rozsdagátló kezelés
13. Export minőségű ütésálló csomagolás
Ellenőrző lista
· Egyetlen tokmány ismételt pozicionálási pontossági teszt
· 5 perces légtartási légtömörségi teszt; maximális megengedett nyomásesés ≤0,02 MPa
· Ciklikus zárás-nyitás tartóssági teszt
· Jel-kimenet-logika működésének ellenőrzése
Megjegyzés: A gyári ellenőrzés csak az egyedi, önálló tokmány pontosságát garantálja. A tömb-elrendezésű felszerelést követően a kölcsönös pozíció pontossága az ügyfél gépen történő kijelzésén és igazításán múlik, és nem terjed ki a gyári ellenőrzés hatálya alá. Minden egység különálló egység gyári ellenőrzési adatlappal van ellátva az ügyfelek berendezéseinek archiválásához.
Értékelési és kiválasztási útmutató
1. Elemezze a valós forgácsolási körülményeket: Számítsa ki a nagy igénybevételű nagyolási és nagy előtolású marási feladatok arányát. Ez a termék a legmegfelelőbb olyan forgatókönyvekhez, ahol nagy a nehéz vágási arány. Az osztott típusú tokmányok jobb átfogó költség-teljesítményt biztosítanak a könnyű vágási munkák által dominált műhelyek számára.
2. Végezze el a teljes birtoklási költség (TCO) értékelését: Az egység vételárán kívül vegye figyelembe a lehetséges állásidő-munkaórákat, a munkadarab-hulladék veszteséget, a munkaerő rendszeres újraellenőrzését és a pótalkatrészek cseréjének gyakoriságát.
3. Tömb elrendezésű telepítéshez: Számítsa ki az egyes tokmányok által viselt terhelést, és soha ne lépje túl a névleges kapacitást. Erősítse meg a szerszámgép T-horony kompatibilitását a Φ130 mm-es karima lábnyomhoz.
4. Tartsa stabilan a műhely levegőforrás nyomását 0,5–0,7 MPa között. PLC NPN jel IO pontok tartalékolása automatizálás-orientált projektekhez.
5. Erősítse meg a húzócsapok specifikációit a helyszínen. Egyedi persely-szerelvények kérésre rendelkezésre állnak a nem szabványos húzócsap-méretekhez.
Telepítési és karbantartási előírások
A karimás csavarokat szigorúan a JWGRIP felhasználói kézikönyv nyomatékérték-követelményei szerint rögzítse. Az elégtelen nyomaték az egész egység mikromozgását okozza; a túlzott nyomaték összenyomja a karimát és deformálja az aljzatot.
Szerelje be az olaj-víz szűrőt a levegő bemeneti nyílás elejére, hogy megakadályozza a nedvességet és a szennyeződéseket, megelőzve a perselyek rozsdásodását és a kopás által kiváltott pontossági eltolódást.
Minden összesített 80-100 munkaóra után permetezzen száraz kenőanyag aeroszolt a perselyekre. A folyékony motorolaj szigorúan tilos, mivel az olaj magához vonzza a fémforgácsokat, és a perselyek beékelődését okozza.
Fújja meg a helymeghatározó alapfelületet sűrített levegővel minden váltás után.
A relatív koordináták újrajelölése és újrakalibrálása, amikor a tömb elrendezése módosul; a régi koordináta paraméterek közvetlenül nem használhatók fel újra.
Akadályozza meg a nehéz tárgyak ütközését a nullapont felületének meghatározásával. Ütközés okozta kovácsolás-aljzat deformáció a helyszínen nem javítható.
Csomagolás és Szállítás
· Csomagolás: Minden önálló tokmány külön, export minőségű ütésálló kartondobozba van csomagolva, belső hab pufferrel. A tömeges rendelések tömörfa exportminőségű tokokat fogadnak el.
· Normál átfutási idő: 16-22 munkanap. A kiválasztott szabványos cikkszámokat raktáron tartják a gyorsított szállítás érdekében.
Értékesítés utáni támogatás
Garancia: A 12 hónapos garancia csak az önálló tokmányegység gyártási hibáira vonatkozik. A tömb-összeállítás kölcsönös helyzetének pontossága az ügyfél helyszíni telepítése után nem tartozik a garancia hatálya alá.
Technikai források: Online rajzok és üzemeltetési dokumentumok rendelkezésre állnak.
Fizetett szolgáltatás: Távoli technikai támogatás áll rendelkezésre tömeges megrendelések esetén.
Egyedi módosítás: A karima méretének beállítása, a húzócsap-specifikáció módosítása támogatott.
Minta értékelés: Értékelési minta rendezhető; vevő mintafuvarköltséget vállal.
GYIK
1. kérdés: A JWGRIP integrált egyközéppontos nullpont rögzítő tokmány nagyobb statikus pontosságot ér el, mint az osztott típusú tokmányok?
V: A névleges egyegységes ismétlődő pozicionálási pontosság ±2 μm marad. Maga a statikus pontossági index nem javul. Alapvető értéke abban rejlik, hogy kiküszöböli a csavarkötések lazítása által okozott progresszív rejtett hibákat, csökkenti az állásidőt és a munkadarab-hulladék veszteséget. Statikus specifikációjú frissítés helyett megbízhatóságot hoz.
2. kérdés: Minden nagy teherbírású forgatókönyvhöz monolit integrált tokmányt kell választanom?
V: Nem feltétlenül. Az osztott típusú tokmányok továbbra is megvalósíthatók, ha ritkán fordulnak elő nehéz feladatok, és rendszeres csavarnyomaték-ellenőrzés végezhető a gépen. Kérjük, hogy a döntéseket átfogó TCO-számítás alapján hozza meg, ne csak hardverspecifikációk alapján.
3. kérdés: Szükséges a csavarhúzó nyomaték időszakos újraellenőrzése a tömb elrendezésének beállításához?
V: A tokmány belső alkatrészeihez nincs szükség szétszerelési-visszahúzási nyomatékra, mivel nincsenek beépített összeszerelt csuklócsavarok. A tokmányt a szerszámgép munkaasztalára rögzítő karimás csavarokat azonban a karbantartási ütemterveket követően rendszeres forgatónyomaték-ellenőrzésre van szükség.
4. kérdés: Működhetnek-e a meglévő D20 nullapontos rögzítőelemeim ezzel a tokmánymal?
V: A szabványos D20 nullpont húzócsapokkal szerelt rögzítő alapok közvetlenül használhatók.
Beszerzési döntés Insight
Sok beszerzési csapat csak az előzetes hardverárakat hasonlítja össze, miközben figyelmen kívül hagyja a rejtett költségeket, beleértve az állásidőt, a munkadarab-hulladékot, a karbantartási munkát és a pótalkatrészek fogyasztását, miután a szerelvények online lettek.
A JWGRIP Integrated Single Center Zero Point Clamping tokmány alapvető versenyképessége nem a papíralapú specifikációs paraméterekből származik. Valós értéke a rögzítés megbízhatóságának javítása nehéz vágási körülmények között, valamint a nem tervezett leállások és a kiselejtezett alkatrészek által okozott átfogó veszteségek csökkentése.
A kiválasztást a teljes életciklus teljes birtoklási költsége alapján kell megítélni, nem pedig az egyszeri vételár alapján. A nagyfrekvenciás, nagy teherbírású gyártósorok esetében az extra beszerzési költségek gyorsan ellensúlyozhatók a meghibásodás csökkentésével. Alacsony frekvenciájú, nagy igénybevételű alkalmazásoknál a bemenet-kimenet arányt gondosan mérlegelni kell rendelés előtt.
Kérdés küldése
Elérhetőségei
-
Cím
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong tartomány, Kína
-
Tel
-
Email
Üdvözöljük, hogy küldje el kérdését a JWGRIP-nek. Professzionális műszaki és értékesítési csapatunk ingyenes lámpatest-választást, testreszabott megoldástervezést és pontos árajánlatot biztosít.
Hírek Ajánlások