magyar
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






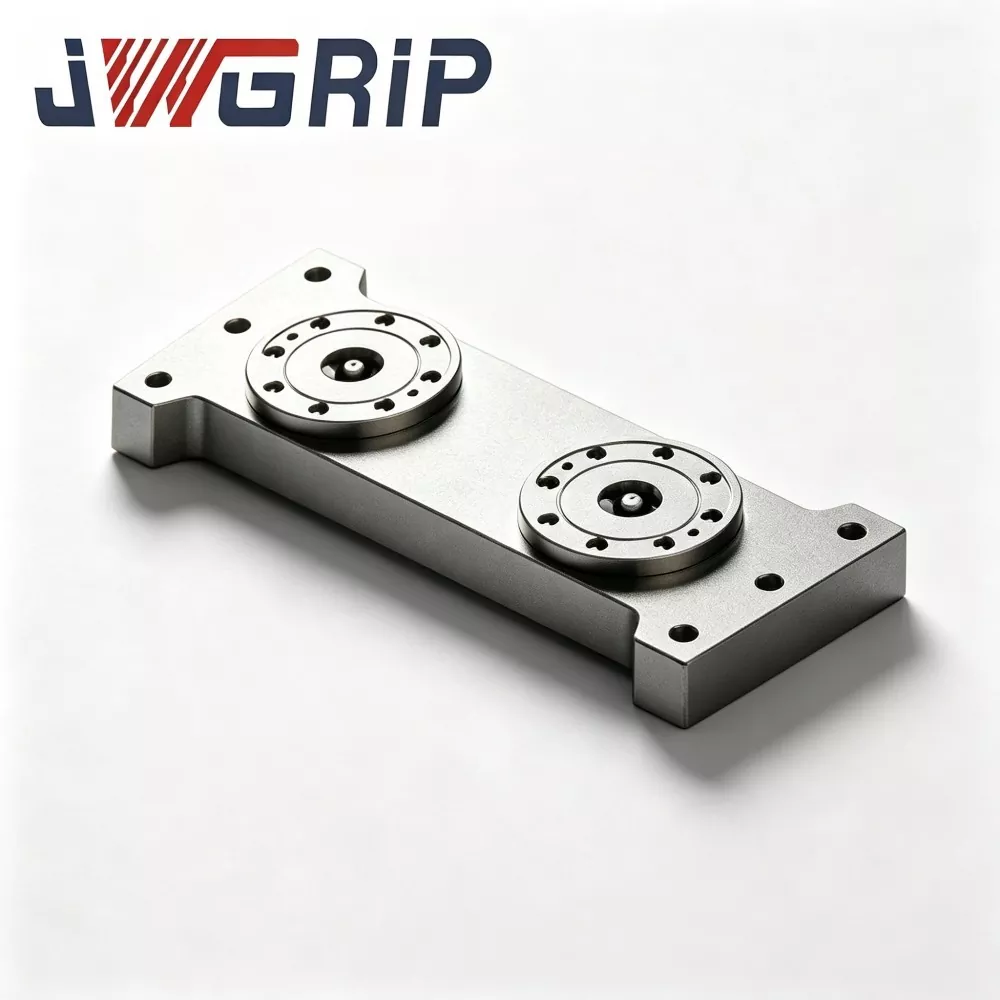
L-típusú nullapontos pozícionáló tokmány raklap
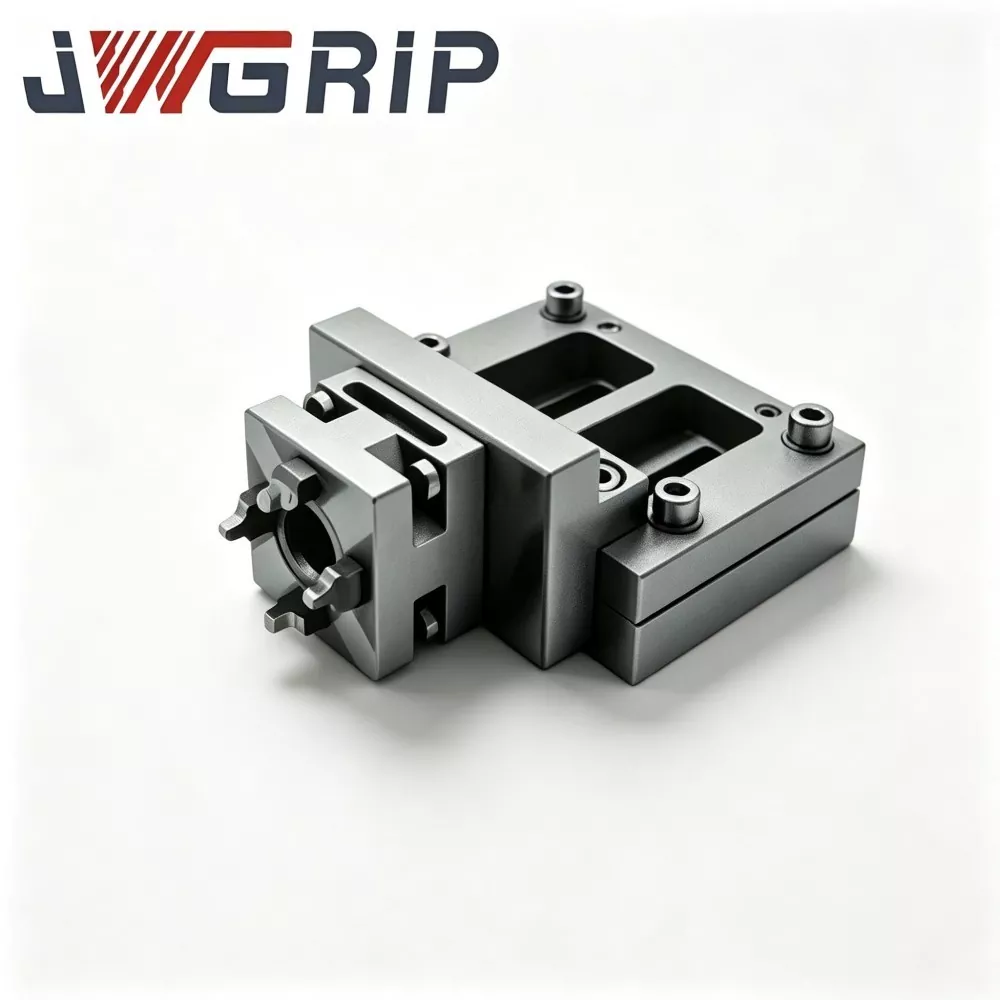
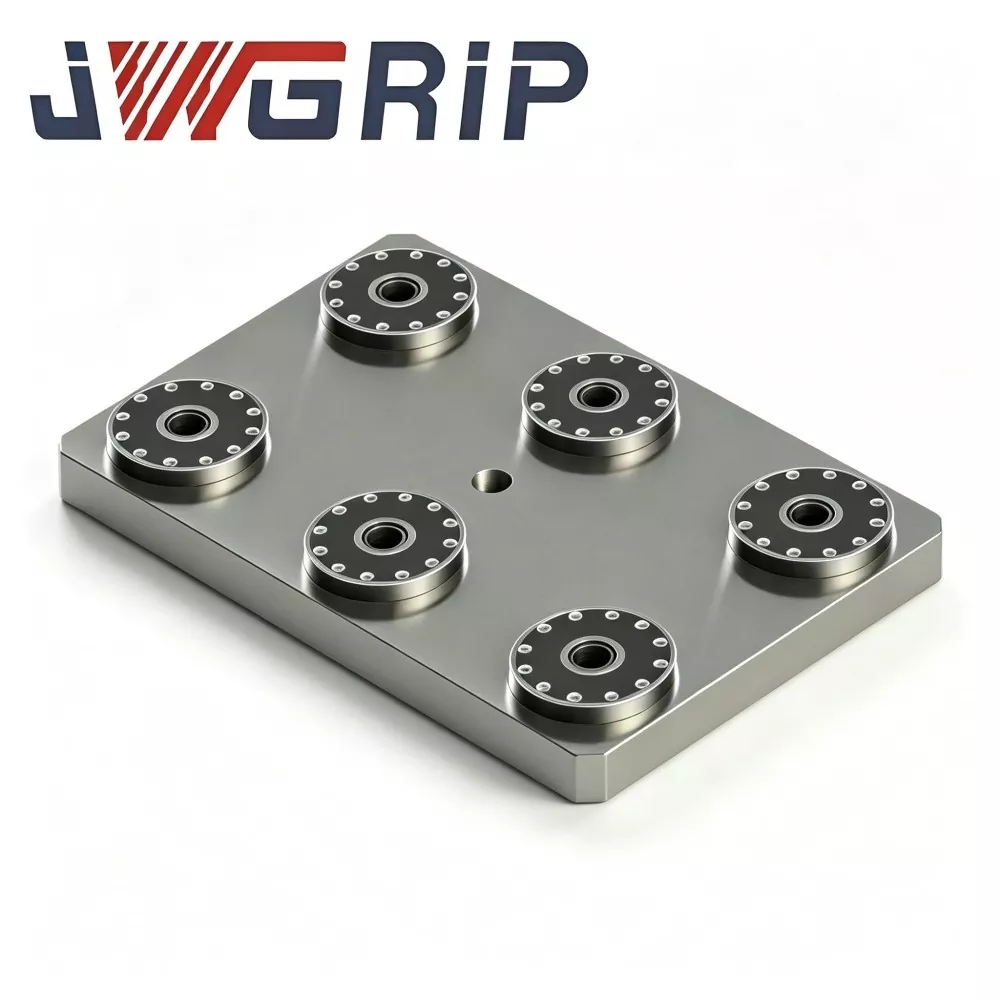
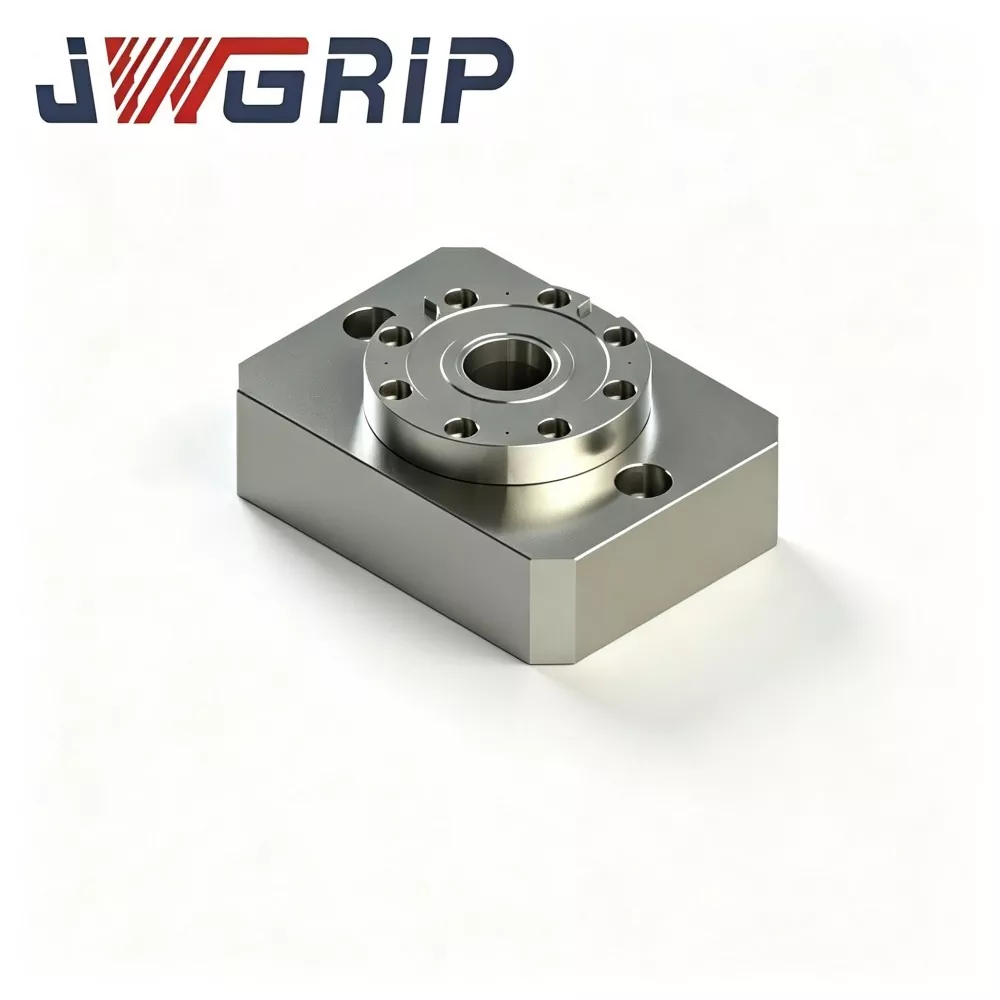
A JWGRIP professzionális L-típusú nullapontos pozicionáló tokmány raklapot kínál közvetlen gyári értékesítési szolgáltatással Kínában. A Zero Point Clamping Clamping Chuck sorozat magba integrált rögzítőjeként ez a professzionális L-típusú nullapontos raklap kifejezetten rugalmas CNC megmunkáló gyártósorokhoz lett kialakítva, korlátozott helyekkel. Egyetlen monolitikus egységbe integrálja a függőleges nullpont konverziós szerkezetet és a nagy pontosságú nullapont pozicionáló komponenseket, így nincs szükség további kiegészítő adapterszerkezetekre a függőleges munkadarab befogás és oldalsó megmunkálás megvalósításához.
Az integrált L-alakú hajlított szerkezettel rendelkező L-típusú nullapontos pozicionáló tokmány raklap precíziós nullapont pozicionáló persely-szerelvényeket helyez el a függőleges referenciafelületen, hogy szabványos 90 fokos nullapont-meghatározási alappontot biztosítson. Az optimalizált függőleges függő beépítési mód hatékonyan oldja meg a szerszám-rögzítés interferenciát oldalmarásnál és oldalirányú furatfúrásnál, tökéletesen alkalmazkodik a szerszámlapkák és szabálytalan hajlított alkatrészek megmunkálási igényeihez oldalsó kulcsjellemzőkkel.
Ez a nagy hatékonyságú pozicionáló raklap támogatja a gyors nullapontos rögzítőelem-cserét, nagymértékben lerövidíti a beállítási időt, és alkalmazkodik a magas keverésű-kis volumenű rugalmas gyártási módokhoz. Kompatibilis a kézi rögzítőelem-cserével az önálló gép üzemeltetéséhez, és együttműködhet robotfogókkal a függőlegesen függesztett szerelvények automatikus be- és kirakodása érdekében. Széles körben alkalmazzák a szerszámgyártásban és a precíziós alkatrészfeldolgozásban, stabil és nagy pontosságú pozicionálási teljesítményt nyújt a szűkös CNC megmunkálási forgatókönyvekhez.
Főbb hardverkomponensek
A JWGRIP L-típusú nullapontos pozicionáló tokmány raklap egyetlen monolit ötvözött acéllemezből van kovácsolva, csavarkötések nélkül. A teljes összeállítás a következőket tartalmazza:
Egy darabból álló L-alakú főtest (vízszintes rögzítőaljzat + függőleges helyzetbeállító felszálló)
Nullapont pozicionáló persely szerelvények függőleges felszállóra szerelve
Belső pneumatikus zárójáratok
Alapra szerelhető süllyesztő furatok
Védő takarólemezek az alapfelületek meghatározásához
Munkafolyamat
1. Rögzítse a JWGRIP L-Type raklap vízszintes alapját biztonságosan a CNC szerszámgépes munkaasztalhoz.
2. Akassza fel a nullpont húzócsapokkal előre felszerelt rögzítőelemeket a függőleges helyzetbeállító felszállófelületre.
3. 0,5-0,7 MPa sűrített levegő betáplálása; a beépített pneumatikus járatok a nullpont perselyeket működtetik a teljes zárás érdekében.
4. Helyzetmegerősítő jel kimenete a CNC rendszernek. Az orsó közvetlenül a munkadarab oldallapjai felé néz, és oldalmarást, oldalirányú fúrást és oldalüreges megmunkálási ciklusokat hajt végre.
5. Miután a megmunkálás befejeződött, engedje fel a levegőnyomást a reteszeléshez. A függőlegesen függesztett szerelvények eltávolíthatók a következő adag betöltéshez.
Mérnöki tervezés
Sok versengő L-alakú lámpatest osztott csavarral illesztett konstrukciót alkalmaz. Az ismétlődő oldalirányú vágási ütések apró hézagokat hoznak létre a csatlakozási felületeken, és helymeghatározási pontosságot eredményeznek.
A JWGRIP egyrészes kovácsolást alkalmaz, hogy kiküszöbölje a toldott illesztési felületeket, erős ellenállást biztosítva a folyamatos oldalirányú vágási ütésekkel szemben.
A kovácsolás után az ötvözött acél nyersdarabok kettős feszültségmentesítő öregítési cikluson mennek keresztül, hogy felszabadítsák a kovácsolásból és a CNC megmunkálásból származó maradék feszültséget. Oldalsó rögzítési körülmények között a szerelvények tartós vízszintes vágóerőt tartanak fenn; a fel nem oldott belső feszültség az aljzat fokozatos deformációját váltja ki, és rontja a helymeghatározási pontosságot hosszú távú ciklikus terhelések esetén.
A pozicionáló perselyek nagy keménységű csapágyacélból készülnek. A belső furatok kioltást és hónoló szuperfinisinget kapnak, hogy garantálják a stabil ismétlési pozicionálási pontosságot a függőleges felszálló állomásokon.
Termelési előnyök
1. A 90°-os nullpont nullpont konverzió megoldja az oldalsó megmunkálási interferenciát kompakt gépeken
Kisasztalos gépeken a függőlegesen függesztett munkadarabok közvetlenül az orsó felé néznek, anélkül, hogy nagy szögű orsót döntenének. Csökken a szerszám-rögzítés ütközésének kockázata, ami felszabadítja a teljes megmunkálási kapacitást a kompakt burkolatú berendezések számára.
2. Az illesztésmentes monolit kovácsolás ellenáll az oldalirányú vágási ütéseknek
A csavarral szerelt derékszögű szerelvényektől eltérően az egyrészes kovácsolt szerkezet kiküszöböli a kötések kilazulásának kockázatát. Fenntartja a helymeghatározási stabilitást a tartós oldalsó marási erők mellett, és csökkenti a rezgésnyomokat és a felületi hibákat, amelyeket a mikroszerelvény mozgása okoz.
3. Őrizze meg a nullapontos gyorsváltási előnyöket az oldalsó funkciók beállításainál
A függőleges felszállós nullpont perselyek illeszkednek az ipari szabvány D20 nullpont húzócsapokhoz. A meglévő szerelvényalapokat csak utólag kell felszerelni szabványos húzócsapokkal a függőleges függesztéshez. Nincs kézi jelzés és igazítás a készülék cseréje során, ami drasztikusan lerövidíti az oldalsó megmunkálás beállítási idejét.
4. Tartsa meg az értékes Z-tengely mozgását a kompakt gépeknél
A hagyományos vízszintes rögzítés Z-tengely löketet igényel. A függőlegesen függő elrendezés a munkadarabokat Y-irányba tolja el, ezzel megtakarítva a Z-tengely korlátozott mozgását a kis alapterületű CNC-berendezéseknél, és legyárthatóvá válik néhány korábban lökettel korlátozott alkatrész.
5. Mind a kézi műhelyeket, mind az automatizálási utólagos felszereléseket szerelje fel
A kezelők kézzel is cserélhetik a függőleges lámpatesteket. Mindeközben a függőleges nullapont-adatpont párosítható a robotfogókkal, így kezelni tudja a függőlegesen elhelyezett rögzítőalapokat az automatikus be- és kirakodáshoz. A régi gépek frissítése teljes berendezéscsere nélkül is elvégezhető.
6. A forgácslejtős kialakítás csökkenti a karbantartási gyakoriságot függőlegesen függő beállítás esetén
Ferde forgácslejtésű felületek veszik körül a felszálló alappontját. A vágóforgácsok lefelé csúsznak, és ritkán szorulnak be a pozicionáló persely résébe, csökkentve a tisztítási munkaterhelést függőleges oldalsó rögzítési körülmények között.

Alkalmazási esetek
A JWGRIP L-típusú nullapontos pozicionáló tokmány raklap széles körben alkalmazható kompakt függőleges megmunkáló központokon és kis méretű, 5 tengelyes gépeken oldalfurat-, oldalüreges és oldalhornyos megmunkáláshoz.
1. eset: Formakészítő műhely
Ez az ügyfél több kompakt függőleges CNC gépet üzemeltet miniatűr formabetétek oldalüreges megmunkálására.
Frissítés előtt: osztott típusú szögblokkokat és satukat használtak az oldalsó rögzítéshez. Minden egyes lámpatest csere kézi jelzést és beállítást igényelt, minden alkalommal 3-5 percet vesz igénybe. A csavarkötéses szögblokkok hajlamosak voltak meglazulni a vágási ütés hatására, és gyakori repedésnyomokat hoztak létre a munkadarab oldalfelületein.
A JWGRIP L-Type raklapok kigörgetése után: a nullapontos gyorscsere megszünteti a kézi igazítási munkát. A szerelvénycsere ideje 7-10 percre csökken. Az egyrészes L-alak javítja a merevséget az oldalirányú vágóerővel szemben. A repedésnyomok hibáit nagymértékben elnyomják, és a formabetét oldalfelületének érdességeinek áthaladási aránya jelentősen megnő.
2. eset: Precíziós komponens-feldolgozó gyár
A telephelyen kisméretű, 5 tengelyes, korlátozott belső munkatérfogatú gépek üzemelnek. A munkadarabok nagy része oldalirányú megmunkálást igényel. A JWGRIP L-Type raklap függőleges függesztési megoldásával a nagy amplitúdójú orsó billentése többé nem szükséges. Az orsó-ütközés valószínűsége csökken. A mentett Z-tengely löket lehetővé teszi azon alkatrészek feldolgozását, amelyeket korábban nem lehetett befejezni a löketkorlátok miatt.
Teljes gyártási munkafolyamat
1. Egy darabból készült L-alakú kovácsolás ötvözött acélból
2. Nagyoló megmunkálás
3. Első stresszoldó öregedés
4. Félfinomítás
5. Másodlagos stresszoldó öregedés
6. Szuperprecíziós csiszolás nullapont-felületekhez
7. Persely préscsavar
8. Pneumatikus áramkör tömítés szerelvény
9. Légtömörségi nyomástartó teszt
10. Több elem pontosságának ellenőrzése
11. Rozsdagátló kezelés
12. Export minőségű ütésálló csomagolás
Ellenőrző lista
Függőleges állomás ismétlési pozicionálási pontossági teszt
90 fokos derékszögű geometriai pontossági vizsgálat
5 perces légtartási légtömörségi próba, maximális megengedett nyomásesés ≤0,02 MPa
Ciklikus zárás-nyitás működési ellenőrzés
Minden egységhez gyárilag kiadott pontossági vizsgálati adatlap tartozik a vásárlói berendezés-berendezések archiválásához.
Termékértékelés és -kiválasztás
Ellenőrizze a rendelkezésre álló rögzítési helyet a szerszámgép munkaasztalán. Számítsa ki az L-típusú alap hossza és szélessége lábnyomát, hogy elkerülje a gépvédővel és az orsó mozgási tartományával való ütközést.
Értékelje a munkadarab és a rögzítőalap teljes tömegét. A függőleges függesztés konzolos terhelési állapotot hoz létre. Soha ne lépje túl a közzétett maximális megengedett konzolterhelési értéket.
Erősítse meg a helyszíni nullapontos húzócsapok specifikációit. A standard változat D20-as húzócsapokhoz illeszkedik. Kérésre egyedi persely-szerelvények fejleszthetők alternatív húzócsap-méretekhez.
A robot-automatizáláshoz: mérje fel a megfogó nyúlását a függőlegesen elhelyezett szerelvényalapokhoz. A JWGRIP technikai csapata támogathatja a megvalósíthatósági értékelést.
Üzemeltetési óvintézkedések
Az L-típusú vízszintes alap rögzítőcsavarjait szigorúan a JWGRIP felhasználói kézikönyv nyomatékérték-követelményei szerint húzza meg. Ez a raklap konzolos oldalirányú vágóerőt visel; az elégtelen csavarnyomaték az egész egység mikrorezgéseit okozza, és tönkreteszi a megmunkálási pontosságot.
Szerelje be az olaj-víz szűrőt a sűrített levegő bemeneti nyílás elejére. A perselyekbe jutó nedvesség és szennyeződések rozsdásodást és kopást okoznak, és a pontosság eltolódásához vezetnek.
Minden összesített 80-100 munkaóra után permetezzen száraz kenőanyag-aeroszolt a függőleges felszállócső nullpont perselyeire. Folyékony motorolaj szigorúan tilos. A folyékony olaj megfogja a lefelé csúszó fémforgácsokat, és persely-elakadási hibákat okoz.
Minden műszakváltáskor fújja le a függőleges helyzetbeállító felszállót és a perselyeket felülről lefelé sűrített levegővel a felgyülemlett csúszóforgácsok eltávolítása érdekében.
Kerülje el, hogy erős ütés érje a függőleges helyzetű felszállófelületet. Az ütközés okozta felszálló deformáció szinte véglegesen rontja a 90 fokos derékszögű pontosságot és a helymeghatározási teljesítményt.
Szigorúan tiltsa a túlterhelést a névleges konzolterhelésen túl. A túlterhelés az aljzat maradandó deformációját okozza.
Csomagolás és Szállítás
Csomagolás: Export minőségű ütésálló tömörfa tok vastag hab belső pufferrel. Speciális védőkezelést alkalmaznak a függőleges helymeghatározási alapfelületen, hogy megakadályozzák az ütközési sérüléseket a hosszú távú óceáni szállítás során.
Normál átfutási idő: 14-20 munkanap. Kis számú szabványos SKU-t raktáron tartanak a gyorsított szállítás érdekében.
Értékesítés utáni támogatás
Garancia: A 12 hónapos teljes egységgarancia a gyártási hibákra vonatkozik, kivéve az emberi eredetű helytelen használatot vagy ütközésből eredő károkat. A minősített igények ingyenes javítást vagy alkatrészcserét élveznek.
Technikai források: Az online üzemeltetési dokumentumok rendelkezésre állnak. Tömeges volumenű rendelési projektekhez fizetett távoli technikai támogatás áll rendelkezésre.
Egyedi módosítási szolgáltatás: emelőmagasság-állítás, húzócsap-specifikáció módosítása, több állomásos elrendezés kialakítása függőleges felszállón.
Minta értékelés: Értékelési minta rendezhető; a vevő viseli a minta fuvarköltségét.
GYIK
1. kérdés: A JWGRIP L-típusú nullpont pozicionáló tokmány raklap lefektethető-e és használható-e közönséges vízszintes nullapontos raklapként?
V: Függőleges oldalra függő rögzítéshez tervezték. Lapos fekvésű használata nem javasolt. A tényleges teherviselési mód eltér az alapfelület tervezési specifikációitól, és könnyen meghaladja a névleges teherbírást.
2. kérdés: Megmunkálási vibráció lép fel a konzolos oldalsó függő befogás alatt?
V: A névleges megengedett terhelési tartományon belül az egyrészes kovácsolt hordozó kellő merevséget biztosít. Észrevehető csattanás történik, ha a munkadarab és a rögzítőelem együttes súlya meghaladja a konzolos terhelési névleges értéket. Az össztömeg kiszámítása kötelező a termékválasztási szakaszban.
3. kérdés: Használhatók-e a meglévő nullapontos rögzítőelemeim ennek az L-típusú raklapnak a függőleges felszállóján?
V: A szabványos D20-as nullapontos húzócsapokkal felszerelt rögzítőlapok közvetlenül akaszthatók, a lámpatest újragyártása nélkül.
4. kérdés: Kompatibilis a JWGRIP L-Type raklap 5 tengelyes CNC gépekkel?
V: Kis méretű, 5 tengelyes gépekkel működik. A rögzítőelem-raklap-orsó-dőlés mozgására kiterjedő teljes interferenciaértékelést a kiválasztási szakaszban kell elvégezni.
Beszerzési döntés Insight
A kompakt borítékos CNC gépek sok felhasználója trükkös oldalfunkciós megmunkálási kihívásokkal néz szembe. Az alacsony költségű hagyományos szögblokkok nem képesek a nullapont gyors váltásra, és hosszú beállítási időt biztosítanak. A közönséges vízszintes nullapontos raklapok nem képesek 90 fokos függőleges nullapont konverziót elérni.
A JWGRIP L-típusú nullpont pozicionáló tokmány raklap a nagy merevségű, egy darabból álló L-alakú kovácsolt szerkezetet és a nullapontos gyorscserélő rendszert egyesíti. Megoldja a magrögzítési szűk keresztmetszeteket az oldalsó megmunkálásnál korlátozott helyű szerszámgépeken, kézzelfogható gyakorlati értéket biztosítva a formakészítéshez és a szabálytalan pontosságú alkatrészek oldalmegmunkálásához.
Kérdés küldése
Elérhetőségei
-
Cím
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong tartomány, Kína
-
Tel
-
Email
Üdvözöljük, hogy küldje el kérdését a JWGRIP-nek. Professzionális műszaki és értékesítési csapatunk ingyenes lámpatest-választást, testreszabott megoldástervezést és pontos árajánlatot biztosít.

Hírek Ajánlások