magyar
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






96-52 Gyorscsere Fixture Base Adapter
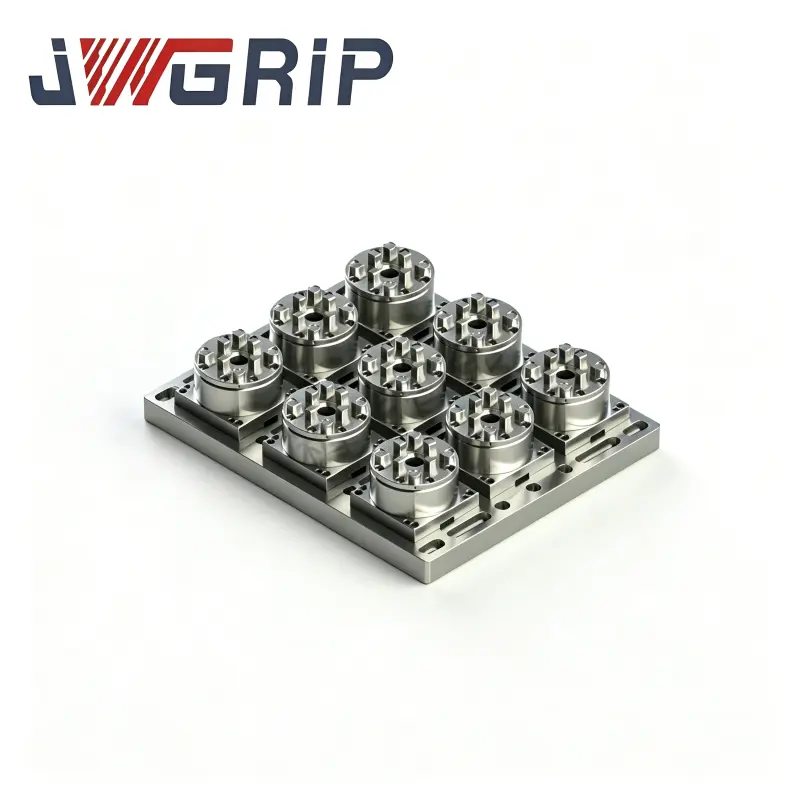
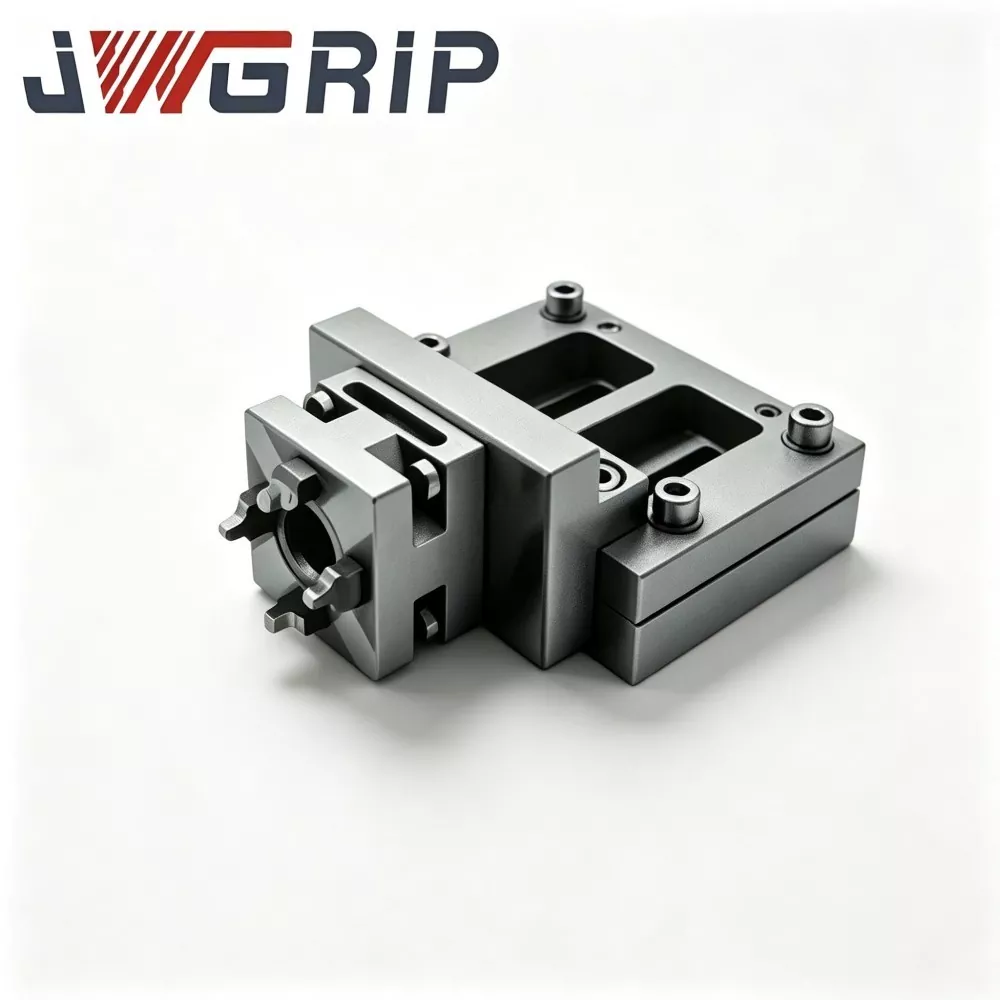
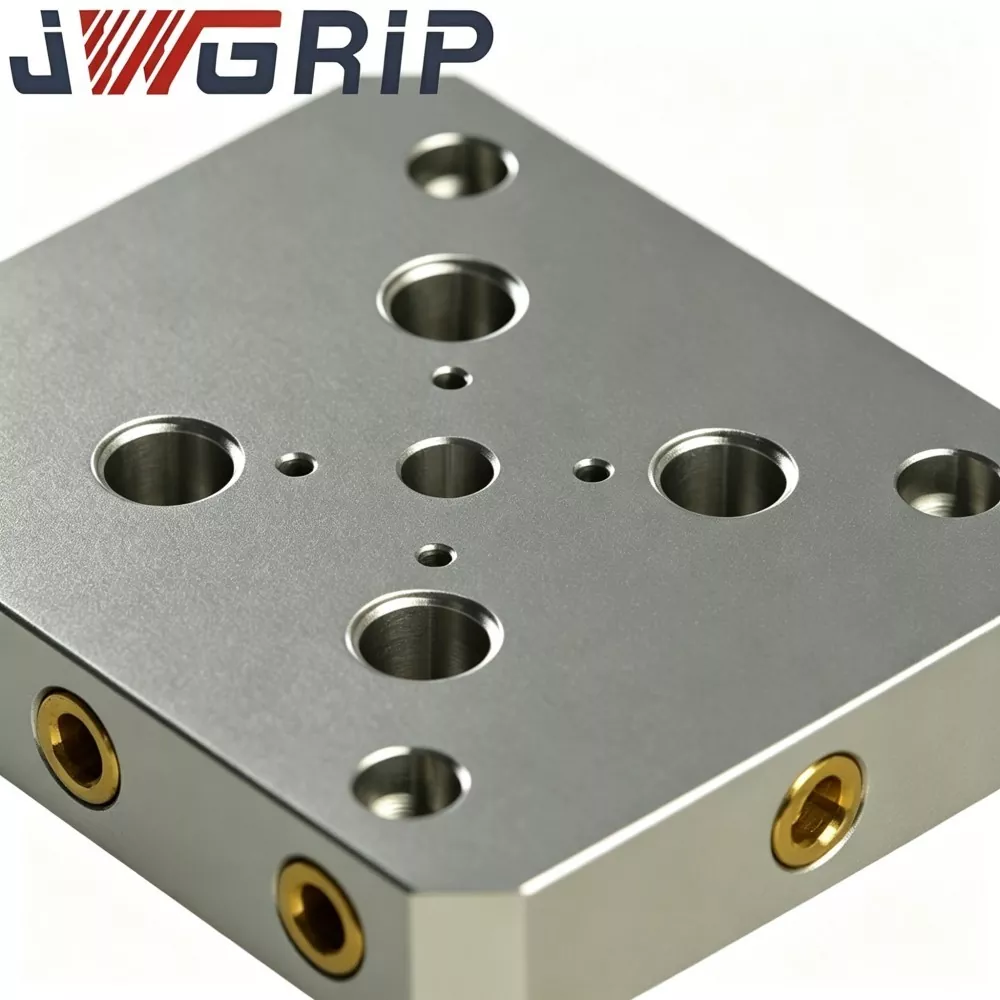
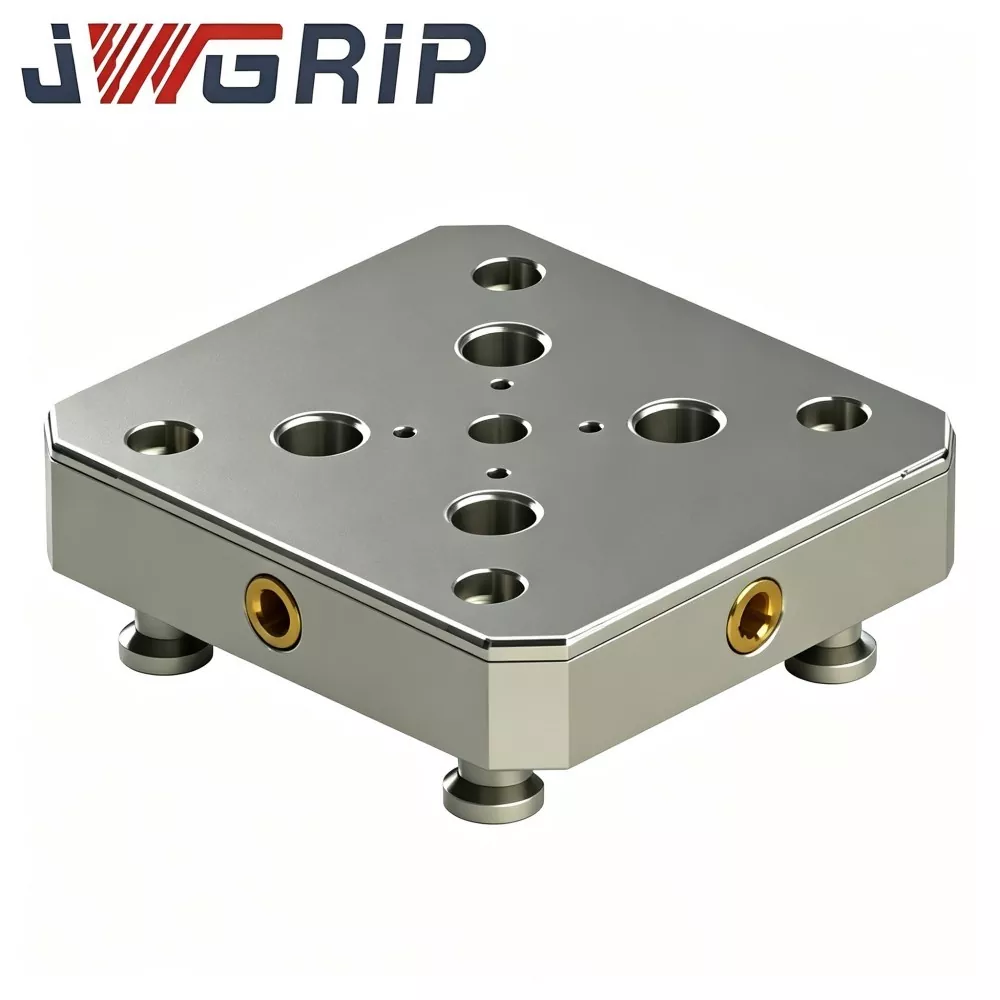
A JWGRIP professzionális gyártója és szállítója a testreszabott 96-52 gyorscserélő rögzítőalap-adaptereknek Kínában, szabványos modellekkel, amelyek teljes mértékben raktáron vannak a globális gyári közvetlen beszerzéshez és a projektrendelési együttműködéshez. Ez egy professzionális integrált fixture átalakító adapter, amely a CNC munkaállomások gyorscserélő rendszerkompatibilitásának frissítéséhez készült. Tökéletesen integrálja a 96 méretű alappozicionálási benchmarkot és az 52 méretű lámpatest illesztő interfészt egyetlen egységbe, zökkenőmentes méretátalakítást valósít meg a nullapontos gyorsváltó rendszerek két különböző specifikációja között.
Ez a nagy pontosságú 96-52 gyorscserélő adapter kiváló minőségű edzett ötvözött acélból készült, tartós deformációgátló szerkezettel, stabil ismételt pozicionálási pontossággal és nagy hatékonyságú szerszámátalakítási teljesítménnyel. A felső és alsó pozicionálási referenciafelületek egyszeri befogós megmunkálási technológiájával az ötvözött acéllemezt szigorú feszültségoldó öregedéskezelésnek vetik alá a durva megmunkálás után a belső maradékfeszültség teljes kiküszöbölése érdekében. A kulcsfontosságú pozicionáló felületeket ultraprecíziós csiszolási eljárással fejezik ki, biztosítva a hosszú távú stabil és egyenletes pozicionálási teljesítményt a gyakori raklapcsere és a ciklikus szerszámcsere során.
Hatékonyan megoldja a vegyes specifikációjú gyorscserélő készülékek rendszerhibáját a CNC gyártási telephelyeken, nagymértékben csökkenti a vállalati berendezés-megújítási beruházásokat és a berendezések módosításának leállási idejét. Széles körben alkalmazható formafeldolgozó műhelyekben, precíziós hardvergyártásban és automatizált fixture gyártósorokban, gazdaságos, hatékony és megbízható rögzítőkompatibilitási átalakítási megoldásokat kínál a globális CNC precíziós megmunkáló vállalkozások számára.
tervezési háttér
Számos gyártóüzem rendelkezik beépített 96-os sorozatú, nagy formátumú, nullapontos gyorscserélhető alapplatformokkal, miközben számos meglévő offline rögzítőelem, allemez és szerszám az 52-es sorozatú nullapont szabvány szerint épül fel. Az összes eredeti 52-speciális szerszám közvetlen cseréje magas beszerzési költségeket és hosszú gyártási leállási ciklust eredményez. A közönséges egyszerű átmeneti tömítések vagy az osztott egymásra helyezett adapterlemezek felhalmozott pozicionálási tűrést, síkossági eltérést és vibrációs kockázatot eredményeznek nagy előtolással végzett vágás során.
Gyakori fájdalompontok, amelyeket a nullapont-rendszer nem megfelelő specifikációi okoznak:
1. Két független nullapont-rendszer létezik egymás mellett, ami duplikált berendezés-befektetést és szerszám-erőforrás-pazarlást eredményez.
2. Az egymásra helyezett többrétegű átmeneti alátétek halmozott pozicionálási hibát okoznak, ami instabil köteg-munkadarab-mérethez vezet.
3. Az egyszerű, nem feszültségmentesített átmeneti részek fokozatosan deformálódnak a hosszú távú ciklikus rögzítés hatására, ami a pozicionálási alappont eltolódását váltja ki.
4. Hiányzik az egységes helymeghatározási referenciaérték, nem valósítható meg az egységes offline előre beállított 96-bázisú és 52-szerszámos vegyes gyártási mód.
A JWGRIP 96-52 Quick Change Fixture Base Adapter megoldja a fent említett gyakorlati szűk keresztmetszeteket. Egy darabból való átalakítást valósít meg 96 méretű nullapontos alapról 52 méretű rögzítőfelületre. Nincs szükség többrétegű halmozásra. A meglévő, kiforrott 52-es sorozatú lámpatestek közvetlenül újrafelhasználhatók 96 nullapontos platformon. Egyedi módosítás érhető el a speciális szerelési magassághoz, több állomásos elrendezéshez és korlátozott beépítési helyhez a helyszínen.
Szerkezeti összetétel
A JWGRIP 96–52 Quick Change Fixture Base Adapter több funkcionális régiót integrál egyetlen monolitikus adaptertestbe. A fő funkcionális modulok a következők:
1. Alsó, 96-os sorozatú nullapont pozicionálási illeszkedési zóna Precíziós köszörülés alsó alapfelülete és 96-spec húzócsapos rögzítőfuratok sora. Teljesen megfelel a szabványos 96-os méretű nullapontos gyorscserélő alapnak, vállalja a teljes adapter pozicionálást és a reteszelő erőátvitelt. A furatpozíció tűrése közvetlenül meghatározza az általános ismétlési pozicionálási pontosságot a 96-os alapra való felszerelés után. A többállomásos furatok elrendezése testreszabható az ügyfél projekt igényei szerint.
2. Felső 52-es sorozatú rögzítőelem-elhelyezési funkcionális zóna Felső oldali nullapontsík és 52-spec nullapontos rögzítőfurat-tömb, amely közvetlenül rögzítheti az 52-es méretű húzócsapokat, és elfogadhatja az eredeti 52-es sorozatú rögzítőket / rögzítőlapokat. A felső nullapont síksága, párhuzamossága és furatpozíció-pontossága kritikus mutatói a szerszámok újrafelhasználásának. Az 52-specifikus állomások mennyisége és elosztása támogatja az OEM testreszabását.
3. Integrált adapter fő teste és merevségi zóna – Monolit edzett ötvözött acél hordozó. A helyi vastagított bordával megerősített szerkezetet alkalmazzák az erőhordozó átmeneti területhez, hogy ellenálljon a vágási terhelés alatti hajlítási deformációnak. Minden nyersdarab többciklusú feszültségmentesítő öregítésen megy keresztül a befejező megmunkálás előtt, visszatartva a simaság eltolódását, amelyet a hosszú távú ciklikus rögzítés során felszabaduló maradékfeszültség-felszabadulás okoz.
4. Segédfolyamat jellemző zóna Tartalmazza az emelő menetes furatait a kezeléshez, az elfordulásgátló rögzítőcsap furatait és a nullapont élét a tárcsa kalibrálásához. Kényelmet biztosít a helyszíni telepítéshez, kezeléshez és a kezdeti benchmark beállításhoz.
Kulcsfontosságú teljesítménymutatók
1. Parallelism between bottom 96 datum and upper 52 datum:≤0.008 mm / 400 mm
2. 96-os és 52-es sorozatú nullapontos furatpozíció tűrés: ±0,010 mm
3. Ismétlődő pozicionálási pontosság (minősített húzócsapokkal és nullaponttalpokkal): ≤±0,005 mm
4. Maximális névleges csapágyterhelés: Kövesse a szabványos / egyedi tervezési paramétereket
Útmutató az anyagválasztáshoz
1. Előedzett, edzett ötvözött acél változat Előnyök: Nagy merevség, deformációgátló, kiváló rezgéscsillapító teljesítmény nagy előtolású maráshoz. Alkalmazási javaslat: Forma-acél nehéz forgácsoláshoz, hosszú ideig tartó folyamatos tömeggyártási környezethez ajánlott.
2. Nagy szilárdságú alumíniumöntvény-ötvözet változat (opcionális, egyedi OEM) Előnyök: Könnyű önsúly, kényelmes kézi kezelés és szerelvénycsere. Alkalmazási javaslat: Alkalmas közepesen könnyű forgácsolási forgatókönyvekhez, gyakori kézi szerszámcserével.
Termelési folyamat
1. A nyersanyag beérkezésének ellenőrzése: ellenőrizze az anyagtanúsítványt, az üres laposságot és a belső feszültség állapotát.
2. Nagyoló megmunkálás: teljes nagy résű anyageltávolítás, tartalék megmunkálási ráhagyás.
3. Többciklusú feszültségmentesítő öregítés: a kovácsolás/öntés és a durva vágás által generált maradék feszültség felszabadítása.
4. Félkész megmunkálás.
5. Másodlagos stresszoldó kezelés.
6. Precíziós megmunkálás: 96-spec alsó furatsor, 52-spec felső furatsor, nullapont-felület és kiegészítő jellemzők feldolgozása.
7. Felületkezelés: rozsdagátló passziválás az acél változathoz; kemény eloxálás alumíniumötvözet egyedi változathoz.
8. Teljes tételes méretellenőrzés: párhuzamosság, síkság, lyuk helyzetének pontossága koordináta mérőgéppel és magasságmérővel mérve.
9. Rozsdavédelem és késztermékek raktározása.
Ellenőrző lista
1. Adaptertest felső és alsó alapfelületének síksági vizsgálata
2. 96-os és 52-es sorozatú nullapontos furatpozíció méretérzékelés
3. Párhuzamossági vizsgálat a felső-alsó helymeghatározási adat között
4. A menetfurat és a csap-lyuk menetes, nem megy mérőműszer ellenőrzése
5. Vizuális megjelenés karcolás, repedés és megmunkálási hiba szempontjából
Telepítési tippek
1. Mielőtt a 96-tól 52-ig terjedő adaptert 96-os méretű nullpont alapra szerelné, teljesen tisztítsa meg a húzócsapos gömbfelületeket, az adapter alsó alapsíkját és a nullapont-alap helymeghatározó üregét; távolítsa el a forgácsot és az idegen részecskéket. Az apró szennyeződések az adapter megdöntését és a pozicionálási eltérést okozzák.
2. Szerelje fel a 96-os húzócsapokat az adapter aljára a hivatalosan ajánlott meghúzási nyomatéknak megfelelően. A túlzott nyomaték az adaptertest helyi deformációjához vezethet.
3. Az első beszerelés után végezze el a tárcsa-kijelző ellenőrzését az adapter felső nullapontjának síkságára és a furatpozíció referenciaértékére; rögzítse az alapadatokat későbbi időszakos újraellenőrzés céljából.
4. Szerelje fel az 52-es méretű húzócsapokat és az eredeti, 52-es sorozatú rögzítőlemezeket az adapter felső oldalára, végezze el a rögzítőcsere szimulációs tesztjét, ellenőrizze a zavartalan reteszelés-nyitás működését.
5. A napi gyártás során tartsa tisztán az adapter felső és alsó alapfelületét. Kerülje el a nehéz tárgyak ütközését a nullapont élein és a nullapontos furatok kerületi zónáin.
6. Időnként ellenőrizze az adapter laposságát és a furatpozíció pontosságát a hosszú távú tömeggyártáshoz.
Gyakori problémák hibaelhárítása
|
Jelenség |
Lehetséges okok |
Javasolt megoldások |
|
Méretbeli inkonzisztencia az eredeti 52-es szerelvény újrafelhasználásakor |
Az alsó pont szennyezett; húzócsapos kopás; adapter nullapont lapossági eltolódás |
Szerelje szét és tisztítsa meg az illeszkedő felületeket; ellenőrizze a húzócsap állapotát; mérje meg újra az adapter laposságát |
|
A felső oldali 52-es szerelvény zár-kioldó elakadása |
Furat pozíció eltolás; forgács rekedt a nullapontos lyukakban |
Tisztítsa meg a nullapontos lyuküregeket; ellenőrizze a furatpozíció tűrését; vissza kell csiszolni, ha túl nagy a tolerancia |
|
Nullapontos rögzítőfuratok menetes elcsúszása |
Túlnyomatékos telepítés; menet-lyuk kifáradási sérülése |
Kövesse a megadott meghúzási nyomatékot; cserélje ki az adaptert vagy végezze el a menetfurat javítását |
Csomagolás és Szállítás
JWGRIP-testre szabott 96-52 gyorscsere rögzítőalap-adapter
1. A normál raktárkészletű adapterek támogatják a globális gyors rendelésszállítást.
2. Minden adapter teljes körű méretellenőrzést végez a feladás előtt; az ellenőrzési jelentést minden csomagban mellékeljük.
3. Single-piece order:anti-rust film wrapping + thick foam cushion + reinforced export carton.
4. Több darabból álló ömlesztett exportrendelés: Füstölésmentes tömörfa láda elválasztó habpárnával, megakadályozza az adapter alapfelületének karcolódását és ütődését a hosszú távú tengeri és szárazföldi szállítás során.
5. Az egyéni magasságú/több állomásos elrendezési sorrend kölcsönösen megerősített átfutási időt követ.
Értékesítés utáni szolgáltatások
Jótállási nyilatkozat: Megfelelő beszerelés és normál vágási körülmények között a nem fogyó adapter főtestére 12 hónapos garancia vonatkozik a gyártásból eredő mérethibákra. Az ütközés, a helyi hegesztési hőkezelés, a túlterhelés és az ember által előidézett helytelen használat által okozott károk nem tartoznak a garancia hatálya alá.
Távoli online műszaki útmutatás, amely tartalmazza az adapter kiválasztását, a telepítési tanácsokat és a hibajelenség elemzést. A globális ügyfelek e-mailben nyújthatnak be műszaki érdeklődést, a mérnökök 24 munkaórán belül válaszolnak.
Minden beszerzési megrendeléshez mellékeljük a teljes méretrajzokat és az ellenőrzési jegyzőkönyv másolatait.
Mérnöki szintű egyedi módosítási tanácsadás: adapter szerelés-magasság állítás, többállomásos 52 lyukú rács átrendezés, anyagalternatívák értékelése, speciális hely korlátozott kontúr módosítása.
Beszerzés és projektértékelés
A JWGRIP-Customized 96-52 Quick Change Fixture Base Adapter alapértéke:
Többciklusú, feszültségmentesített monolit hordozó feldolgozás, acél/opcionális öntött alumínium anyagválasztás, egyrészes közvetlen átalakítás 96 alap és 52 rögzítés között, nagy pontosságú kétoldalas nullapontos lyukrács, a többrétegű halmozott tolerancia elkerülése, az OEM-magasság, az állomásonkénti mennyiség támogatása.
Megoldja a tipikus vegyes specifikációjú nullpont-rendszerű műhely szűk keresztmetszeteit: duplikált lámpatest-beszerzési költségek, amelyeket a két-spec nullapont együttélés okoz, az egymásra helyezett átmeneti lemezek felhalmozódott pozicionálási hibája, az egyszerű, nem feszültségmentesített átmeneti részek nullapont-síkság-sodródása, a meglévő 52-es sorozatú 96-os alapszerelvények nem használhatók fel újra.
Projektértékelési emlékeztetők:
1. Rendelés előtt erősítse meg a 96-os méretű nullapont-bázis specifikációt és a meglévő 52-es rögzítőparamétereket, és ellenőrizze a méretek kompatibilitását.
2. Értékelje ki a tényleges forgácsolóerő nagyságát és a teljes csapágyterhelési igényt, válassza ki a megfelelő anyagváltozatot.
3. Válogassa ki a felső oldali 52-es interfész állomásmennyiségi követelményeit, és erősítse meg a lyukrács elrendezési igényeit.
4. A készleten lévő szabványos méretű adapterek gyorsan szállítanak; alkalmazzon egyedi tervezést a speciális magasság, több állomásos elrendezés vagy korlátozott hely kontúrkövetelményeihez.
GYIK
1. kérdés: Együttműködhet ez a 96-tól 52-ig terjedő adapter más márkájú, 96-os sorozatú nullaponttalpokkal és eredeti 52-es sorozatú lámpatestekkel?
A szabványos változatú furatrács megfelel a főáramú 96-os és 52-es nullpontrendszer méreteinek. Ha a harmadik féltől származó termék furatpozíciója eltér, egyéni furatrács módosításra van szükség.
Q2: Milyen termelési előnyökkel járhat ez az átalakító adapter?
Lehetővé teszi a meglévő, kiforrott 52-es sorozatú lámpatestek közvetlen újrafelhasználását 96-os méretű nullapontos platformokon. Nem kell selejtezni az eredeti 52-es szerszámokat, nagymértékben csökkenti a berendezés újrabefektetését és lerövidíti a gyártósor átalakítási ciklusát, valamint támogatja az offline előre beállított beállítást vegyes specifikációjú gyártási módban.
3. kérdés: Megengedett-e helyi hegesztés az adapter testén?
Nem engedélyezett. A helyi hegesztés koncentrált hőbevitelt eredményez, tönkreteszi a belső feszültség egyensúlyát, és visszafordíthatatlan síkosság-torzulást okoz a felső-alsó helymeghatározási pontban.
4. kérdés: Melyik anyagverziót válasszam?
Az előedzett edzett ötvözött acél változat nagy előtolású formaacél vágáshoz ajánlott; válassza ki az OEM testreszabott, nagy szilárdságú alumíniumöntvény-verziót a gyakori kézi kezelést igénylő, közepesen könnyű vágási helyzetekhez.
Kérdés küldése
Elérhetőségei
-
Cím
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong tartomány, Kína
-
Tel
-
Email
Üdvözöljük, hogy küldje el kérdését a JWGRIP-nek. Professzionális műszaki és értékesítési csapatunk ingyenes lámpatest-választást, testreszabott megoldástervezést és pontos árajánlatot biztosít.


Hírek Ajánlások