magyar
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






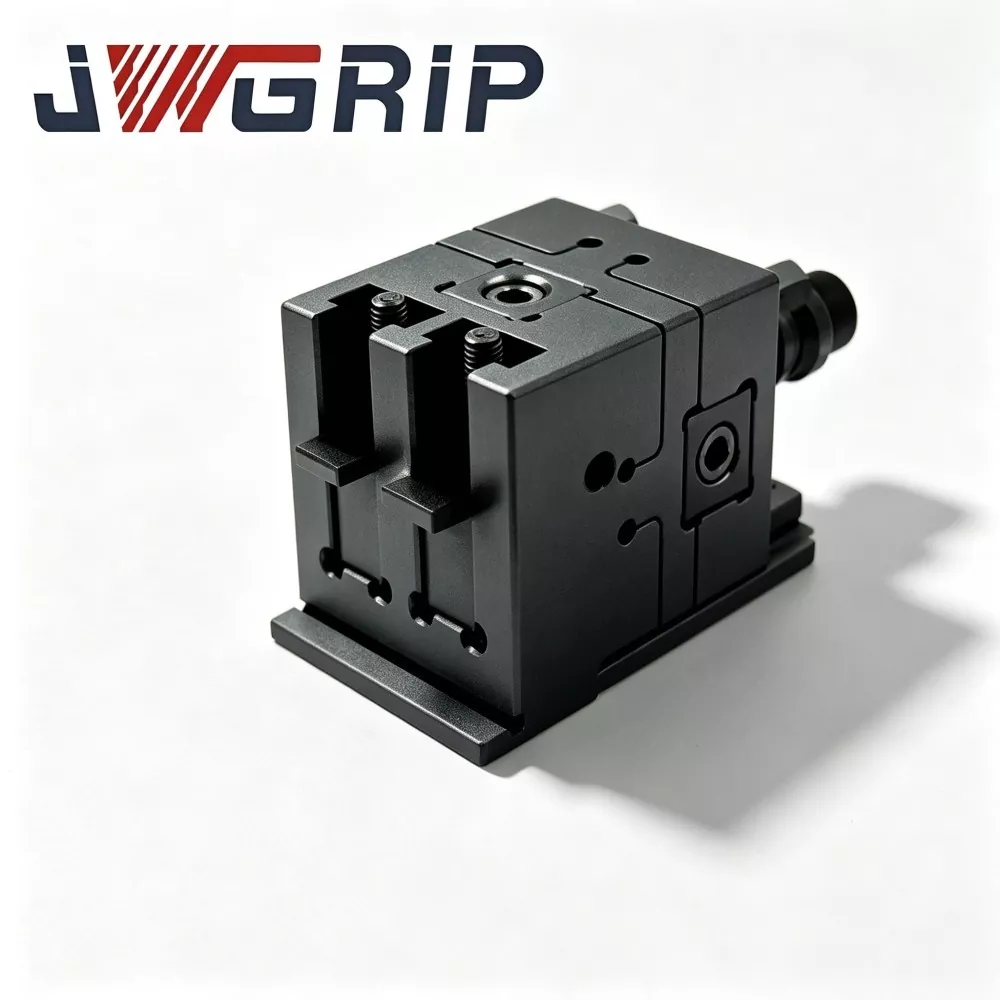
0-100mm forgatható huzal EDM satu
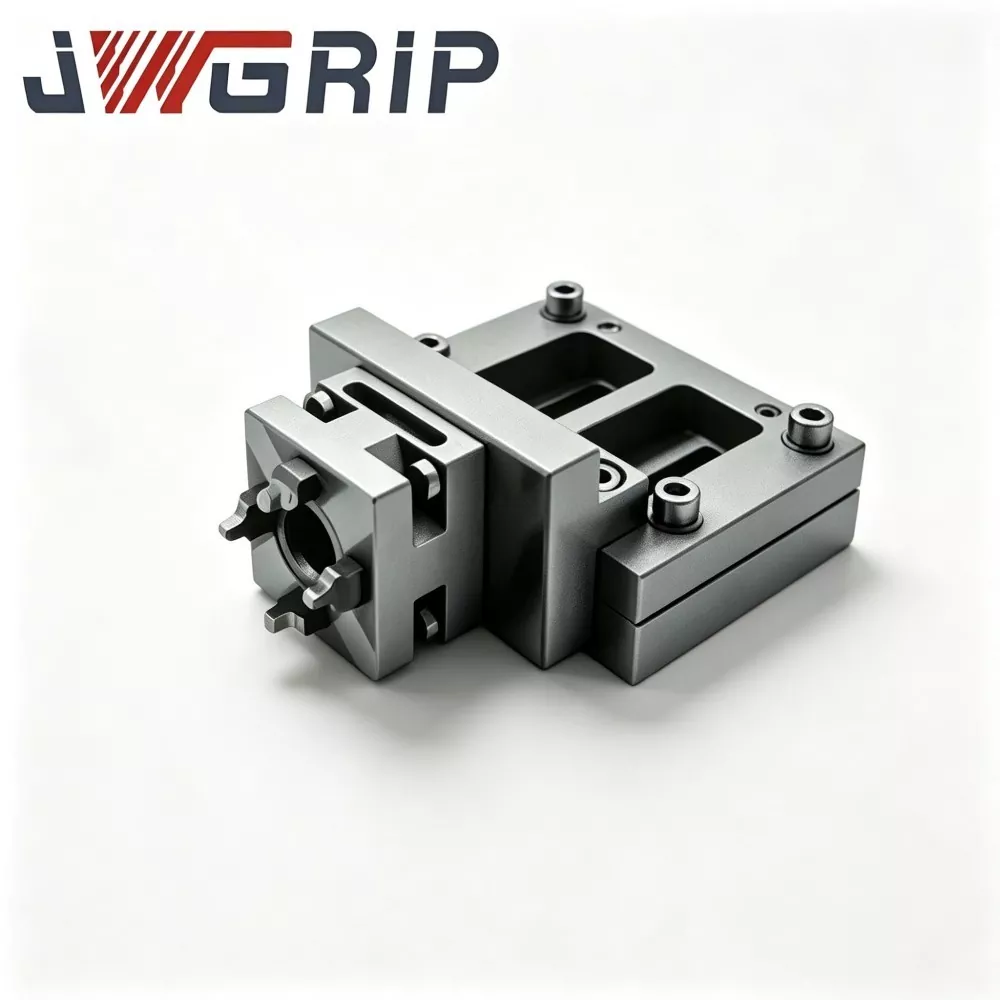
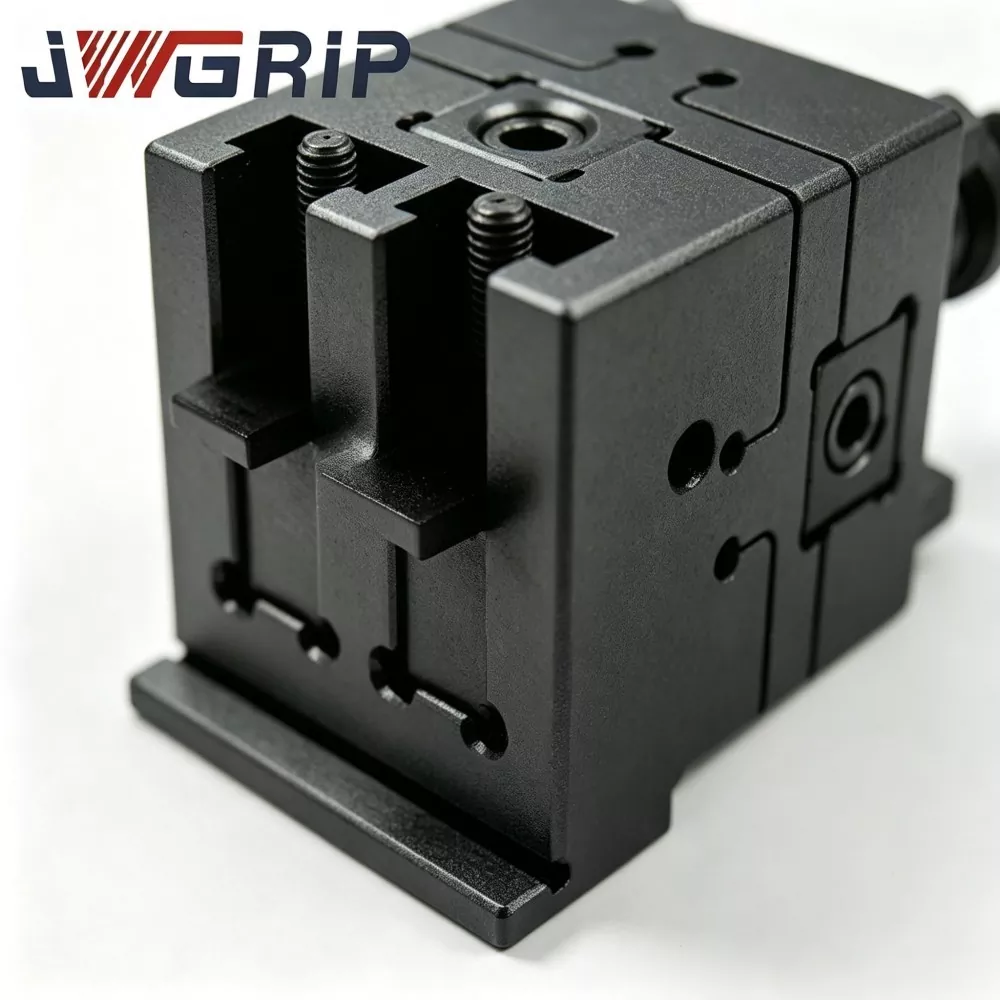
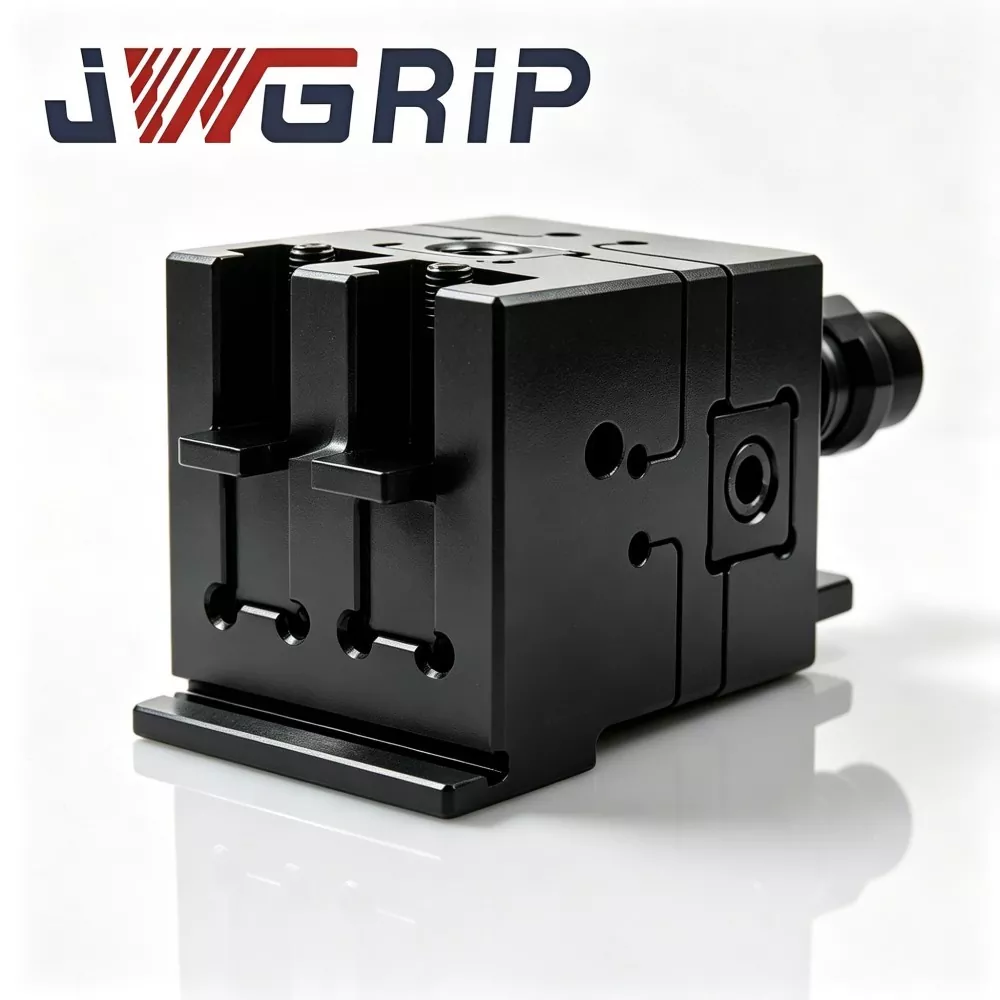
A JWGRIP a professzionális 0-100 mm-es forgatható huzalos szikraforgácsoló satu gyártója és szállítója Kínában. Ez egy nagy pontosságú munkabefogó hardver, amelyet többszögű, kúpos profilú és térbeli dőlésszögű üreges merülő huzalvágási feladatokhoz terveztek. Termikusan stabilizált, előedzett ötvözött acélból készült, nagy felbontású forgó indexelő platformmal és többpontos merev helyzetrögzítő mechanizmussal rendelkezik, amely támogatja a folyamatos szögbeállítást 0-100 mm-es rögzítési tartományon belül. Nagy szerkezeti merevséggel szilárdan rögzíti az tetszőleges forgási pozíciókat, és kiváló szögmegismételhetőséget tart fenn hosszú távú dielektromos folyadék fröccsenő és nedves víz alatti körülmények között.
A 0-100 mm-es forgatható huzalos szikraforgácsoló satu kiküszöböli a hagyományos huzal-EDM satuknak a hátrányait, amelyek csak rögzített rögzítési szögeket támogatnak. A hagyományos szerelvények fárasztó kézi beállítást és ismételt tárcsás vizsgálatot igényelnek a kúpos vagy ferde munkadaraboknál, és könnyen okoznak emberi eredetű hibákat, amelyek instabil kúpos pontossághoz és inkonzisztens kötegminőséghez vezetnek.
A nagy pontosságú forgó indexeléssel és merev reteszelő szerkezettel felszerelt, termikusan stabilizált acéltestű satu ellenáll a deformációnak és a korróziónak zord műhelyi környezetben, és hosszú távú stabil indexelési pontosságot biztosít. Javítja a megmunkálási rugalmasságot és a gyártási hatékonyságot, és széles körben alkalmazzák a formafejlesztési laboratóriumokban és a precíziós szerszámgyártó részlegekben összetett térszögű, süllyesztett huzal-EDM feldolgozáshoz.
Valós fájdalompontok
Számos formafeldolgozó-fejlesztő laboratórium és precíziós szerszámgyártó részleg gyakran dolgoz fel összetett, térben ferde felületű, kúpos kontúrú és nem merőleges üreges jellemzőkkel rendelkező munkadarabokat. A stabil, megismételhető szögalap elérése merülő huzalos EDM tartályokban továbbra is régóta fennálló bonyolult műszaki probléma.
· A legtöbb hagyományos munkamegtartó hardver csak ortogonális X/Y tengely pozicionálást kínál. Amikor a ferde jellemzők megmunkálást igényelnek, a kezelők többnyire kézi szögletes lemezes rögzítéseket alkalmaznak. A közönséges kézi szögmérő lemezek beállításához a külső szögmérő leolvasását kell elvégezni. Szorítóerős terhelés vagy többszöri tartály termikus ciklus után finom szögeltolódás lép fel. Az apró szögeltérés szabad szemmel nem látható, de a kúpos és ferde falfelületeken felerősödik, és nem megfelelő alkatrészgeometriát eredményez. A prototípus-hibakeresési feladatoknál az ismételt szétszerelés és a tárcsázási jelzés rengeteg gépfutási időt vesz igénybe, és lelassítja a folyamat érvényesítését.
· Egyes piacon kapható forgósatuk utólagosan általános célú marógép forgó alkatrészekből vannak felszerelve. Hiányzik belőlük a huzal-EDM dielektromos folyadék és finom iszap szennyezés elleni optimalizálása. Rövid ideig tartó merülőtartályos működés után a forgó hézag elszennyeződik, csökken az indexelés felbontása és romlik a reteszelés merevsége.
K+F orientáció
A JWGRIP 0-100 mm-es forgatható huzalos szikraforgácsoló satuját arra tervezték, hogy megoldja a szögbeállítás és az ismétléses reprodukálás szűk keresztmetszeteit a huzal-EDM folyamatfejlesztési forgatókönyveknél. A marással utólag felszerelt forgóegységektől eltérően a forgó-indexelő és reteszelő mechanizmus teljes készlete merülőtartályos működési környezetekhez van optimalizálva.
1. A JWGRIP mint szerződéses gyártó által az egyedi berendezési projektekhez felhalmozott bőséges prototípus-feldolgozási adatokra támaszkodva több prototípus-revízió hajtja végre a kombinált forgó-reteszelő öregedési tesztet szimulált dielektromos-folyadék fröccsenő körülmények között a tömeggyártás előtt.
2. A kezelők ezt a satut a huzalos EDM-gép munkaasztalára szerelik fel. A szögindexelés befejezése után a többpontos reteszelő szerkezet mereven rögzíti a forgó platformot, és a felhasználók folytathatják a ferde funkciójú huzalvágásos megmunkálást.
3. A szabványos konfiguráción túl a JWGRIP egyedi szerkezeti kiigazításokat is tud biztosítani a speciális folyamatfejlesztési fixture-cell követelményekhez.
Technikai szűk keresztmetszetek
Négy gyakori technikai szűk keresztmetszetet kiszűrünk a huzal-EDM szögmegmunkálás során, és bemutatjuk, hogy a JWGRIP 0-100 mm forgatható huzalos EDM satu hogyan valósít meg célzott fejlesztéseket:
1. A közönséges kézi saroklapok rossz szögmegismételhetősége A kézi saroklapok a beállítás utáni kézi tárcsázástól függenek. A rögzítési feszültség és a tartály hőingadozása könnyen szögeltolódást vált ki. A JWGRIP nagy merevségű, több ponton reteszelhető forgó platformja mechanikus indexelési pozicionálást valósít meg, csökkenti a kézi kalibrálástól való függőséget, és javítja a szögpont-megismételhetőséget a prototípus tételeknél.
2. A forgó mechanizmus által okozott szennyeződés okozta meghibásodás merülő tartály körülményei között. A huzallal vágott iszap behatol a forgó hézagba, és indexelési remegést és gyengített rögzítési merevséget hoz. Ez a forgatható satu körbefutó labirintus típusú iszapálló gátat ad a forgóindexelő hézag körül, és lelassítja a szennyező anyagok behatolását a belső forgó párokba.
3. Számos forgósatu elégtelen hatékony befogási tartománya Sok forgóhuzalos EDM satu csak keskeny pofanyílást biztosít, és nem képes közepes méretű nyersdarabok elhelyezésére. Ez a modell 0-100 mm-es effektív pofa befogási fesztávot alkalmaz, és különböző méretekhez illeszkedik a folyamat-hibakeresési munkákhoz.
4. Ismételt szög-újrajelzés okozta halmozott időveszteség A többszögű prototípusminták gyakori szétszerelése és tárcsázása érvényes gépórákat foglal el. Index-and-lock integrált szerkezete levágja az ismételt lebontási és jelzési lépéseket a folyamatfejlesztési szögváltás során.
Működési elv
A JWGRIP 0-100 mm-es forgatható huzalos szikraforgácsoló satu három alapvető funkcionális egységből áll:
rögzített alaptest, forgó indexelő platform és többpontos kerületi reteszelő modul.
① Rögzített alaptest rögzíthető a huzal-EDM munkaasztalra, és stabil térbeli-pont kapcsolatot tart fenn a gépasztallal.
② A forgó indexelő platform mozgatható és rögzített pofájú szerelvényeket hordoz. A kezelők elforgatják a platformot a cél megmunkálási szög beállításához; A skálajelek és a referencia leolvasási él a látószög segédreferenciáját kínálják.
③ A szögbeállítás befejezése után a kerületi többpontos reteszelő modul szinkron módon működik, egyenletes előterhelést alkalmazva a forgóplatform kerülete körül, hogy korlátozza a forgóplatform szabadságfokait.
④ Az alaptest és a forgóplatform közötti labirintusgát megakadályozza, hogy a legtöbb huzalból vágott iszap és dielektromos folyadék fröccsenése bejusson a forgópár belső hézagába.
Funkcionális határ és fő alkalmazási kör
Fontos funkcionális határmeghatározás: JWGRIP 0-100mm forgatható huzalos EDM A satu mechanikus szögmutatót és reteszelési pontot biztosít. Nem tudja kiküszöbölni a munkadarab-nyersdarab deformációja vagy a pofafelület kopása által okozott szögeltérést. A mechanikus reteszelést követően a szondán alapuló szögellenőrzés és a finom kompenzáció továbbra is kötelező a hivatalos huzalvágási feldolgozás előtt.
Fő alkalmazási terület: folyamat prototípus hibakeresés és ferde formabetétek, kúpos lyukasztók, térszögmérő komponensek kis szériás gyártása süllyesztett huzal-EDM tartályokban.
Műszaki jellemzők
1,0-100 mm Széles tartományú pofa befogási fesztáv Az összehasonlító alkalmazási teszt a következőket mutatja:
A JWGRIP 0-100 mm-es forgatható huzalos szikraforgácsoló satu több prototípus-üres méretre vonatkozó specifikációt fed le, mint a keskeny nyílású forgósatuk, kielégítve a több minta vegyes hibakeresési igényeit a folyamatfejlesztő laboratóriumokban.
2. Kerületi labirintus szennyeződésgátló korlát forgópárhoz
Azonos fröccsenőszennyezési vizsgálati körülmények között a labirintus-sorompó szerkezet kb. 30 %, lelassítja a forgópár kopását és az indexelési teljesítmény romlását merülő tartály körülmények között.
3. Többpontos szinkron kerületi zárszerkezet
A több ponton elosztott reteszelő előfeszítés javítja a forgóplatform merevségét a reteszelés után, és csökkenti az egypontos reteszelőfeszültség-koncentráció által kiváltott helyi szögletes mikrobillentést.
4. Termikusan stabilizált, előedzett ötvözött acél fő szerkezet
A főalap és a forgóplatform többlépcsős hőstabilizáló öregítésen mennek keresztül. 14-32 ℃ műhelyhőmérséklet-tartományon belül, a szerkezeti alap-sík síkosság-változása ≤0,0029 mm, csökkentve a szögalap hőmérsékleti deformációját.
5. Edzett pofa-szorító felületek és a teljes egység rozsdamentes passziválása
A pofa munkafelületei helyi felületkeményítő kezelést kapnak; a teljes satu passzivációs korróziógátló bevonat alkalmazkodik a dielektromos-folyadék-fröccsenő tartály munkakörnyezetéhez.
6. Rugalmas egyedi kivitelezés
Szerződéses gyártóként a JWGRIP támogatja a forgó-indexelési felbontás, a pofa-szorító löket és az alsó szerelési interfész egyedi módosításait a speciális rögzítőelem-folyamat-fejlesztési követelményeknek megfelelően.
7. A teljes egység sorozatszámának nyomon követhetősége
Minden kész JWGRIP 0-100 mm-es forgatható huzalos EDM satu lézerrel maratott egyedi sorozatszámmal rendelkezik. A szögmegismételhetőségre, a reteszelés-merevségre és a nullapont-simaságra vonatkozó teljes ellenőrzési jegyzőkönyveket archiválunk laboratóriumi eszközkezelési célokra.
Működési normák
1. Mielőtt a JWGRIP 0–100 mm-es forgatható huzalos EDM satuját a huzal-EDM munkaasztalra szerelné, teljesen tisztítsa meg a gépasztal alapsíkját és a satulap alsó nullpontját; távolítsa el a huzalvágott iszapot és forgácsmaradványokat. Az illeszkedő felületek közé beszorult idegen részecskék a satutalp megdöntését okozzák, és aláássák a későbbi szögpont megbízhatóságát.
2. Húzza meg az alaprögzítő csavarokat az ajánlott nyomatékérték szerint. A túlzott nyomaték az alaptest mikro-vetemedését váltja ki; az elégtelen nyomaték potenciális satuváltási kockázatot jelent a szorító reakcióerő hatására.
3. Engedje el a többpontos rögzítőegységet; forgassa el a platformot a célszög helyzetébe, és kapcsolja be a többpontos kerületi zárómodult. A reteszelés befejezése után végezzen szonda alapú szögellenőrzést a munkadarabok befogása előtt. A vizuális skálaleolvasás kiegészítő referencia, és nem helyettesítheti a szonda mérését.
4. Rögzítse a munkadarabokat a pofa működési tartományán belül; kerülje a munkadarab túlnyúlását a megengedett pofa-fesztávolságon túl. Ne alkalmazzon túlzott pofa-szorító nyomatékot, ami láthatatlan platform mikrotorzulást okoz.
5. A prototípus-alkatrész hivatalos átvágása előtt futtassa le a szög-ismételhetőségi tesztet több feloldás-forgatás-újrazár cikluson keresztül.
6. A tartálygyártás befejezése után: oldja ki a reteszelő mechanizmust, öblítse ki a labirintus-sorompó hornyát száraz sűrített levegővel, tisztítsa meg a pofafelületeket, szárítsa meg teljesen az összes illeszkedő felületet, mielőtt a szerszámtartóban tárolná.
GYIK
1. kérdés: A JWGRIP 0-100 mm-es forgatható huzalos szikraforgácsoló satu teljes mértékben kiküszöböli a szondaszög-ellenőrzési eljárásokat?
V: Megismételhető mechanikus szögindexelő és reteszelő nullapontot biztosít. A skála vizuális leolvasása csak segéd referenciaként szolgál. A szondán alapuló szög-finomellenőrzés és -kompenzáció nem hagyható ki a formális prototípus-alkatrészek huzalvágási feldolgozása során, amely ellensúlyozza a pofakopást, a szerelési eltérést és az apró forgópár hézaghibáit.
2. kérdés: Megengedett-e a befogás olyan nehéz munkadaraboknál, amelyeknek nagy túlnyúlásuk van a pofa tényleges fesztávolságán túl?
V: A túlzott munkadarab túlnyúlás extra nyomatékot hoz a forgóplatformra, és láthatatlan mikrotorzulást vált ki, ami rontja a szögpontosságot. A munkadarab fő befogási zónájának 0-100 mm-es befogási tartományon belül kell maradnia. A kiegészítő külső tartószerkezeteket speciális túlnyúló részfeladatokhoz kell kialakítani.
3. kérdés: A projektem nem szabványos forgó felbontást vagy speciális alulra szerelhető interfészt igényel, tud-e egyedi építésű megoldást szállítani?
V: Igen. Kérjük, nyújtson be teljes műszaki rajzokat, amelyek egyértelmű követelményeket tartalmaznak a forgó-indexelés felbontására, a pofa befogási fesztávjára, a szerelési felület méretére és a tűrésadatokra. Mérnöki osztályunk 12 munkanapon belül befejezi a gyárthatóság felmérését és hivatalos árajánlat-visszajelzést ad.
4. kérdés: Mely meghibásodási feltételek tartoznak a termékgarancia hatálya alá?
V: A JWGRIP 0-100 mm-es forgatható huzalos EDM satu nagy pontosságú
merülőtartályos forgó munkatartó rögzítés. A garancia a szállításkor fellépő gyártási eredetű hibákra vonatkozik, mint például a nem megfelelő szögismétlési pontosságra és a nullapont-simaság nem megfelelőségére. A jótállási feltételek nem tartoznak bele az erős ütközésből, a túlnyúló szorítónyomatékból, a karbantartás nélküli iszap-erózióból és a normál ciklikus használatból eredő kopásból eredő sérülésekre.
Kapcsolódó kategória
Kérdés küldése
Elérhetőségei
-
Cím
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong tartomány, Kína
-
Tel
-
Email
Üdvözöljük, hogy küldje el kérdését a JWGRIP-nek. Professzionális műszaki és értékesítési csapatunk ingyenes lámpatest-választást, testreszabott megoldástervezést és pontos árajánlatot biztosít.
Kapcsolódó termékek
Hírek Ajánlások