magyar
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






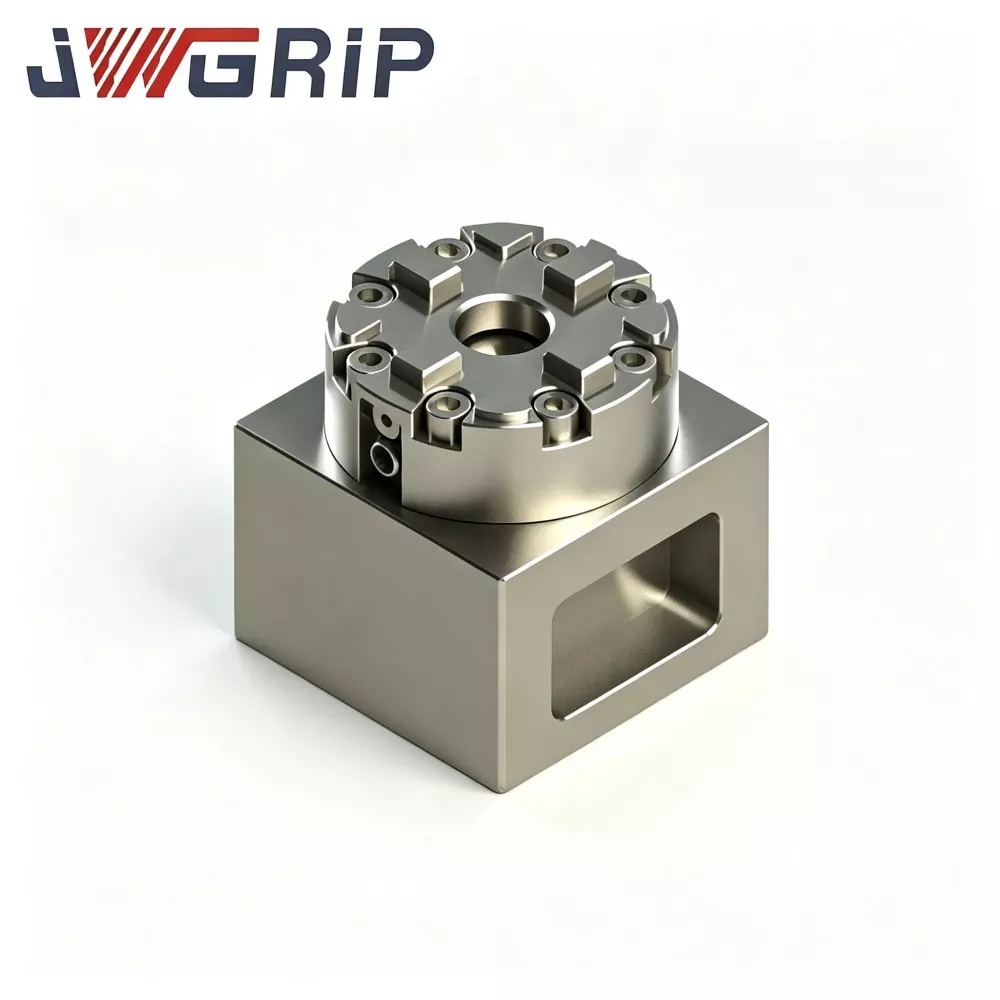
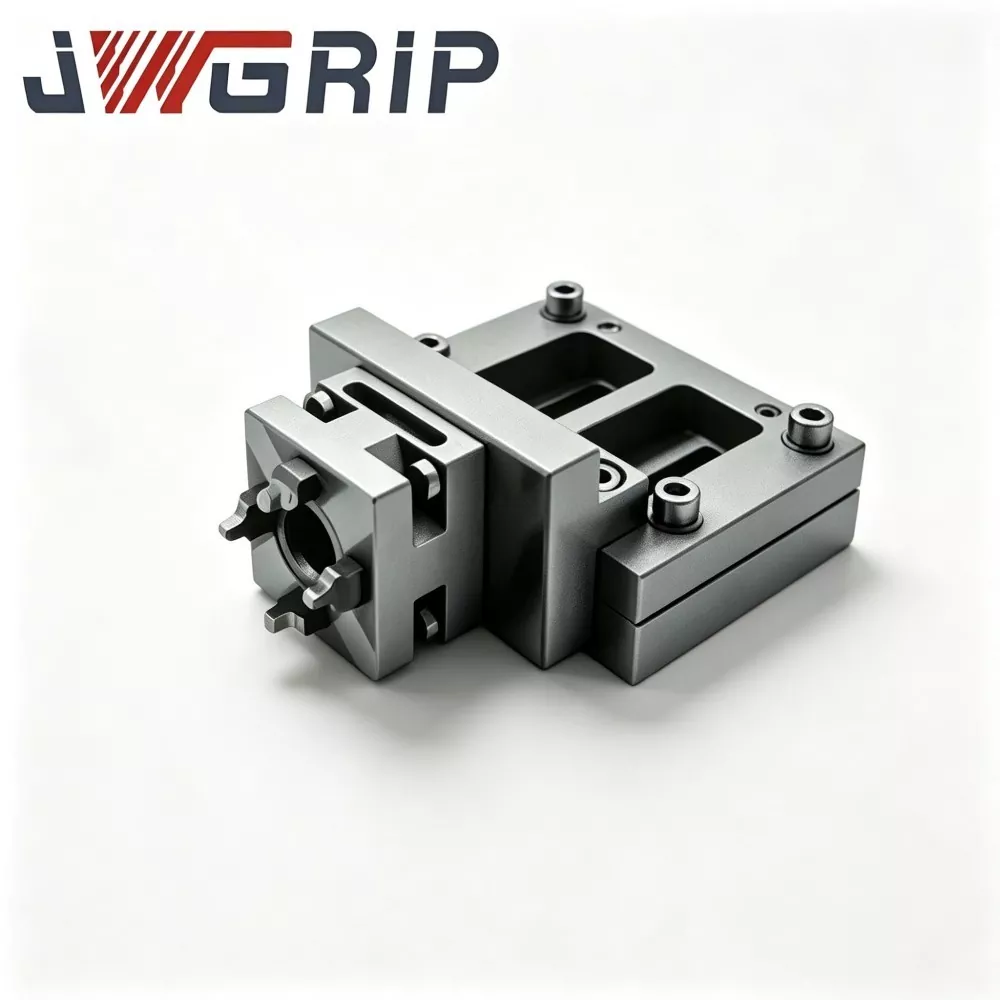
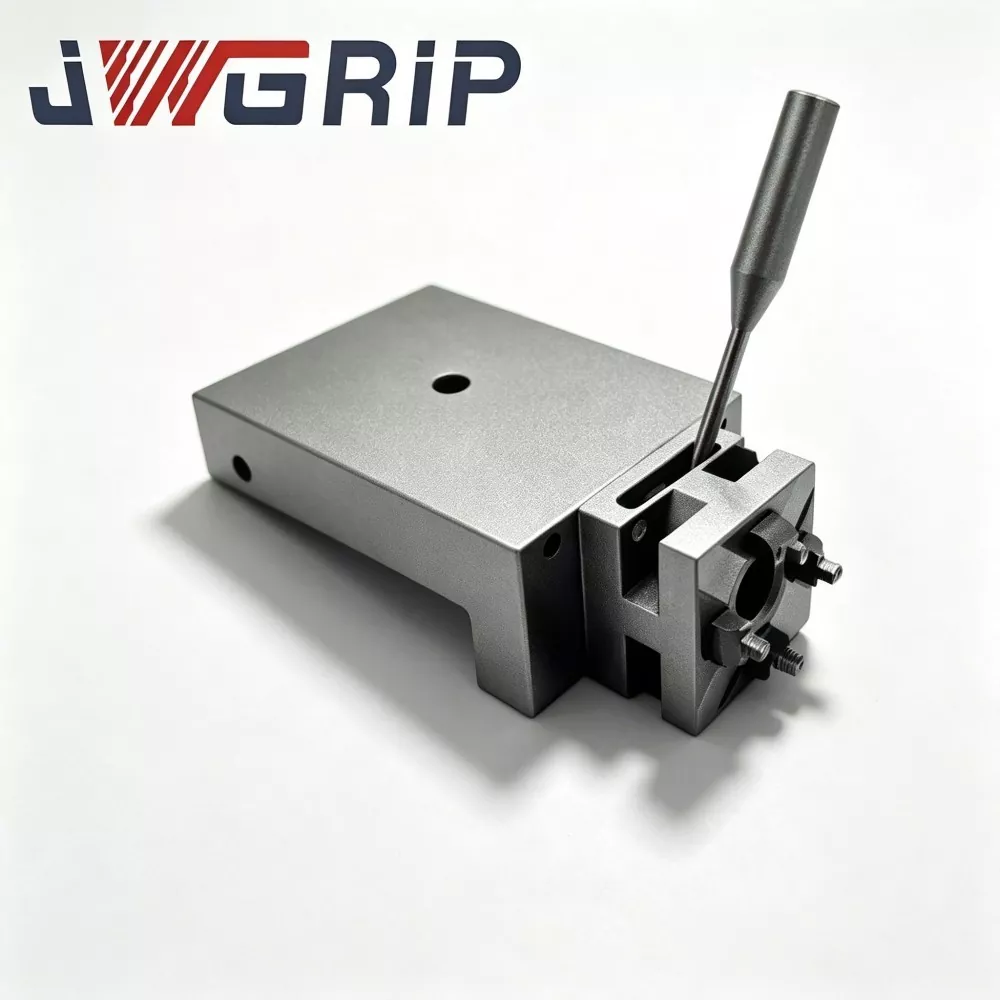
R-Type D75 MacroStd CNC kézi EDM tokmány
A JWGRIP a testreszabott R-Type D75 MacroStd CNC kézi EDM tokmány professzionális gyártója és szállítója Kínában, közvetlen gyári ellátást biztosítva a globális mennyiségi ajánlattételi projektek és a helyszíni szállítmányozási üzletág támogatására. Ez egy nagy pontosságú integrált kézi befogó rögzítő, amely megfelel a MacroStd méretszabványainak, kifejezetten süllyesztő szikraforgácsoláshoz, huzalvágott szikraforgácsoláshoz és professzionális formaelektróda gyártó műhelyekhez. A korróziógátló edzett acélszerkezet és az egységes precíziós pozicionálási benchmark integrálása egyetlen kompakt egységbe, kiküszöböli a hagyományos szorítószerszámok fárasztó, ismételt tárcsa-kalibrálását és kumulatív pozicionálási hibáit.
Ez a nagy teljesítményű R-Type D75 MacroStd CNC kézi szikraforgácsoló tokmány teljesen edzett korróziógátló ötvözött acélanyagot alkalmaz, stabil mechanikai szorítóerővel, ultraalacsony koncentrikus eltéréssel és kiváló hosszú távú kopásállósággal gyakori kézi zárási ciklusok mellett. Minden kulcsfontosságú befogási referenciafelületet ultra-precíziós megmunkálási technológiával dolgoznak fel, hogy biztosítsák az állandó pozicionálási pontosságot a hosszú távú ciklikus rögzítési műveleteknél.
A hagyományos kézi tokmányoktól eltérően, könnyű precíziós csillapítással, hatékonyan elkerüli az elektróda eltolódását és a penészüreg textúrájának a pontosság eltolódása miatti egyenetlenségeit. Nagymértékben csökkenti a nem feldolgozási segédkalibrálási időt, optimalizálja az elektródacsere hatékonyságát, és stabilizálja a szerszámműhelyek általános gyártási ritmusát. Megbízható és megismételhető befogási teljesítményével széles körben alkalmazható kis és közepes tételes öntőforma-feldolgozásban, stabil és nagy pontosságú kézi rögzítési megoldásokat biztosítva a globális formagyártók, EDM alvállalkozók és szerszámgép-rendszerintegrátorok számára.
A fájdalompontok kezelése
A hagyományos csavaros kézi befogás többszörös fejfájást okoz a penészelektróda műhelyekben:
· Az egyszerű csavaralapú rögzítési megoldások arra kényszerítik a kezelőket, hogy rengeteg időt töltsenek a csavar nyomatékának beállításával és a nullapont korrekciójával minden elektródacsere alkalmával.
· A kézi működtetés nagymértékben függ a kezelő készségétől. Az egyenetlen meghúzási nyomaték elektróda csúszást, koncentrikusság eltolódást és instabil ismétlési pontosságot válthat ki, különösen vegyes fajta kis tételes elektródarendelések esetén.
· A piacon szokásos, olcsó kézi tokmányok hosszú ideig tartó ciklikus befogás után nem képesek stabil koncentrikusságot fenntartani. Az elektróda csekély eltolása egyenetlen penész-üreg textúrához és kész alkatrészek selejthez vezet.
A JWGRIP optimalizálja az R-Type D75 MacroStd kézi tokmányt a fent említett fájdalompontok ellen:
1. Strict MacroStd szabványos helymeghatározási alapszerkezetet alkalmazunk. Egyszeri nullapont-kalibrálás után az EDM gép platformján az elektródatartó reteszelése és kioldása kézi nyomatékkulccsal befejezhető, a mérőóra ismételt utánállítása nélkül.
2. Az elektródák és a szerszámbetétek gépeken át történő nullapontátvitele hatékonyan csökkenti a szikraforgácsoló berendezések feldolgozáson kívüli idejét.
3. Teljesen edzett korróziógátló ötvözött acél test, valamint az ultraprecíziós megmunkálású szorító referenciafelületek kiküszöbölik az ismételt kézi beállítás okozta halmozott pozicionálási hibákat. A stabil, megismételhető befogási pontosság garantált a hosszú távú kis- és közepes tételes szerszámfeldolgozáshoz.


Működési logika
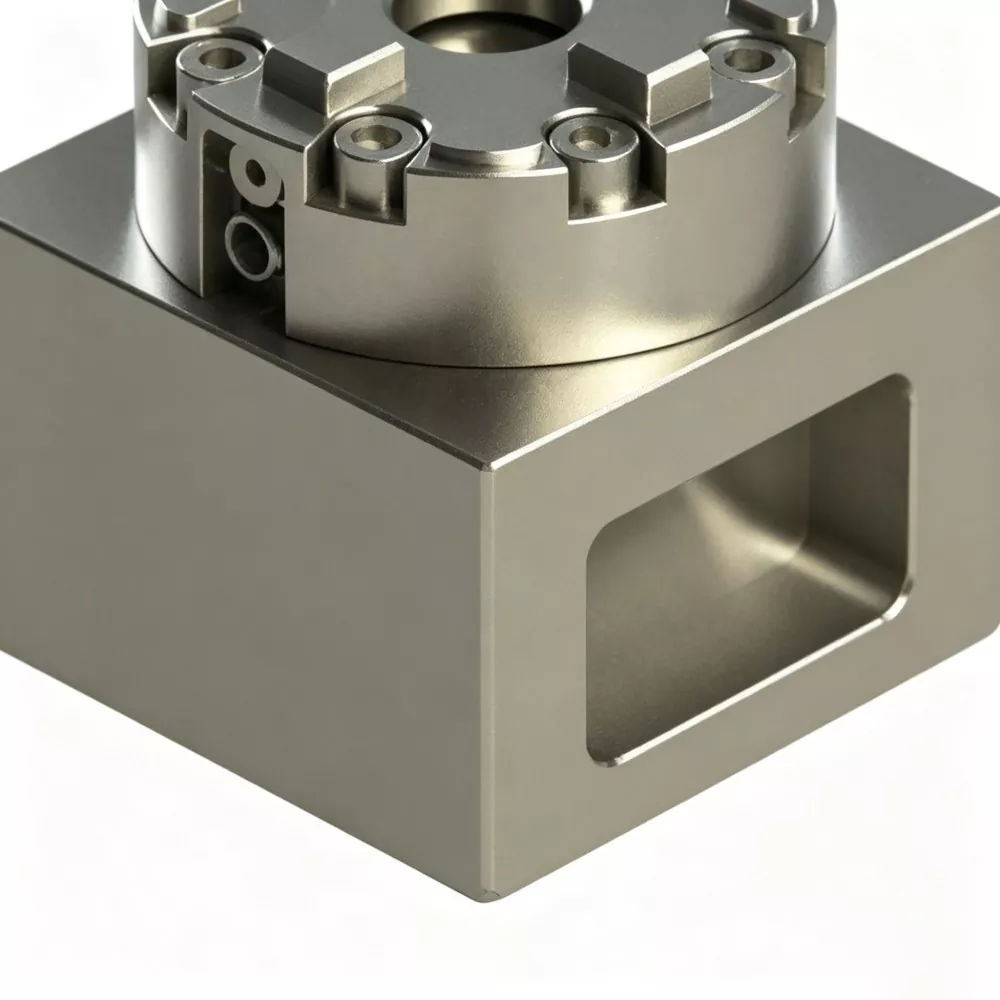
A JWGRIP R-Type D75 MacroStd CNC kézi EDM tokmány többpofás központosító befogó architektúrát használ, amely megfelel a MacroStd specifikációinak:
1. Az alsó rögzítési pont szigorúan követi a D75 külső méretre vonatkozó referenciaértéket; közvetlenül az EDM munkaasztalra szerelhető, vagy párosítható átmeneti adapterlapokkal.
2. A mozgatható szorítópofákat belső ék-bütykös mechanikus erőátvitel hajtja. A kezelők szabványos nyomatékot alkalmaznak külső kézi nyomatékkulccsal. Az ékbütykös alkatrészek sugárirányban tolják a pofákat a központi rögzítő furat felé az elektródaszárak vagy a MacroStd szabványos tartók központosító rögzítéséhez.
3. A csavarkulcs forgásának irányváltása feloldja az ékbütyök előterhelését; a szorítópofák kinyílnak, így a szerelvények vagy elektródák szétszerelhetők.
A legfontosabb szerkezeti tervezési jellemzők:
· Minden magelhelyezési referenciasík egykapcsos, többmenetes precíziós köszörüléssel készült, csökkentve a szerelvény okozta halmozott tűréshatárt.
· A megerősített belső héj bordák egyenletesen osztják el a kézi nyomaték által generált szorítófeszültséget a tokmány héján, elkerülve a feszültségkoncentrációt a pofa részleges rögzítési pozícióinál, és javítva az alakváltozás elleni teljesítményt a hosszú távú ciklikus kézi zárás során. A kialakítás stabil koncentricitást és ismétlődő pozicionálási teljesítményt biztosít mind a mennyiségi ajánlattételi gyártási helyszíneken, mind a helyszíni szállítmányozású végfelhasználói szerszámműhelyeken.
· A pofák mozgó érintkező felületei speciális kopásgátló felületkezelést kapnak, hogy lassítsák a kopást, amelyet a szikraeróziós olajfürdős munkakörnyezetből származó szénüledék-szennyeződés okoz.
Alapvető műszaki teljesítmény
1. Megbízható központosítási és ismétlési pozicionálási képesség A kulcsok azonosítására szolgáló funkcionális felületek ismételt precíziós köszörülésen esnek át. Koncentricitás ≤0,004 mm és ismétlési pozicionálási pontosság ≤0,003 mm. Nem halmozódik fel pozicionálási eltérés több ezerszeres kézi reteszelési-feloldási ciklus után sem, ami megfelel a többüreges formaelektróda gyártás szigorú tűrési követelményeinek.
2. Nagy szilárdságú, kopásálló ötvözött acélból készült főtest A főtest prémium 41Cr4 ötvözött acélból készül, beépített oltó- és temperáló hőkezeléssel, a felületi keménység eléri a HRC 53-57 értéket. Kiváló ütésállóságot, deformáció- és dielektromos olajos korrózióállóságot biztosít, alkalmazkodik a hosszú ideig tartó ciklikus kézi rögzítéshez EDM olajba merülő körülmények között. Jól elfogadott a költségtudatos, csúcsminőségű formagyártó vállalkozások körében.
3. Nyomatékszabályozott stabil kézi befogási tapasztalat Kezelői zár szabványos nyomatékkulccsal, ajánlott meghúzási nyomaték: 5-7 Nm. Az állandó nyomatékú működés megakadályozza az ingadozó szorítóerőt, amelyet az ingadozó kézzel alkalmazott erő okoz. Az egyszeri gépi táblázat nullapont-kalibrálása után az elektródacsere során az újravágási munkaterhelés meredeken csökken. A szikraforgácsológépek hatékony kihasználtsága növekszik a gyakori változatos kis tételes formarendeléseknél és az ismétlődő elektródafeldolgozási feladatoknál.
4. MacroStd-kompatibilis széleskörű kompatibilitási D75 külső méretei és belső elhelyezési méretei teljes mértékben követik a MacroStd ipari referenciaértékét. Kompatibilis a legtöbb általános MacroStd sorozatú elektródatartóval, raklap- és rögzítőadapterrel a globális szerszámpiacon. Rajzalapú szerkezeti módosítás elérhető speciális magassági igényekhez, fenntartott elkerülő kivágásokhoz és nem szabványos szerelőlyuk-elrendezéshez, hogy megfeleljen a volumenpályázatos projektek személyre szabott műszaki követelményeinek.
5. Engedélyezett ipari megfelelőség és tételvizsgálat Minden gyártási tétel méretellenőrzést, keménységvizsgálatot, ciklikus kopásszimulációt és koncentrikussági-stabilitási vizsgálatot végez. A CE és ISO9001 ellenőrzési jelentés dokumentumai a mennyiségi licitálási eljárásokat végrehajtó vállalati ügyfelek számára biztosíthatók.
Értékelési ellenőrzőlista
1. Mérje meg a szikraforgácsológép munkaplatformjának rendelkezésre álló telepítési méreteit. Erősítse meg a függőleges és vízszintes fenntartott távolságot; megakadályozza a mechanikai beavatkozást a tokmány héja és a szerszámgép orsója vagy a mozgó tengelyek között.
2. Készítse elő a megfelelő szabványos nyomatékkulcsot a kézi záráshoz. A túlzott nyomaték az állkapocs maradandó deformációjához vezet; az elégtelen nyomaték az elektróda elcsúszásának veszélyét okozza a szikraeróziós vágás során.
3. Ellenőrizze a meglévő elektródatartók méretszabványát. Ellenőrizze, hogy a jelenlegi szerszámok követik-e a MacroStd referenciaértékét. A nem szabványos módosított tartókhoz extra átmeneti adapterkomponensek szükségesek.
4. Tartson megfelelő távolságot a fő rögzítőcsavarok helyzete és a dielektromos olaj folyadékszintje között, hogy csökkentse az üledék felhalmozódását a menetes részeken.
5. Vállalati mennyiségi licitálást végző ügyfelek vagy azonnali szállítmányozású kereskedők esetében előzetesen küldje el a teljes helyszíni környezeti paramétereket és teljesítménykövetelményeket a termék-konfiguráció pontos egyeztetése érdekében.
Karbantartási pontok
A JWGRIP R-Type D75 MacroStd CNC kézi EDM tokmány használata közben ügyeljen az alábbi helytelen használat veszélyeire és a rutin karbantartási irányelvekre:
1. Szigorúan tartsa be az 5-7 Nm ajánlott meghúzási nyomatéktartományt. A túlzott csavarhúzó erő maradandó pofadeformációt okoz. Az elégtelen nyomaték elektródacsúszási kockázatot jelent a szikraeróziós feldolgozás során.
2. Kerülje el a szén üledék felhalmozódását a pofa vezetőhornyaiban. A szénrészecskés szennyeződések koptatják a mozgó illeszkedő felületeket és rontják a pozicionálási pontosságot. Rögzített időszakos takarítási munkafolyamat létrehozása a helyszíni kezelők számára.
3. Védje meg a központi rögzítőnyílást és a szorítópofa munkafelületeit az erős mechanikai ütközésektől. Az erős ütés rontja a nullpont pontosságát és közvetlenül rontja a koncentrikus teljesítményt.
4. Rendszeresen ellenőrizze a rögzítőcsavar-furat menetének állapotát; tiszta rozsda és olaj üledék. Hosszan tartó, nem működő tároláshoz vigyen fel kis mennyiségű rozsdagátló zsírt.
5. A mennyiségi licitálást végző pályázati projekt ügyfelek számára egységesítse a különböző fiókműhelyek helyszíni működtetőeszköz-konfigurációs követelményeit a műszaki kommunikáció korai szakaszában.
6. Az azonnali szállítmányozású kereskedők esetében hajtson végre rendszeres kölcsönös leltározást a kétoldalú készletmennyiségi adatok szinkronizálása érdekében.
GYIK
1. kérdés: Ön az R-Type D75 MacroStd CNC kézi EDM tokmány gyártója vagy kereskedelmi szállítója?
V1: A JWGRIP valódi lámpatest-gyártó Kínában található. Minden gyártási folyamat házon belül történik. Egyszerű közvetítői munka helyett rajzvezérelt módosítási támogatást, mennyiségi licitálási tender-dokumentum egyeztetési szolgáltatást és azonnali konszignációs együttműködést biztosítunk.
2. kérdés: Fenntarthat-e stabil teljesítményt ez a kézi típusú tokmány tartós EDM dielektromos olajos merítés mellett?
A2: A szabványos változatú mozgó-illesztő felületek kopásgátló felületkezelést kapnak, amely az EDM olajfürdő környezetéhez igazodik. Kérjük, szigorúan végezzen időszakos szén-üledék-tisztítási karbantartást az általános élettartam meghosszabbítása érdekében.
3. kérdés: Mit jelent a szabványos R-Type D75 MacroStd CNC kézi EDM tokmány koncentrikussága és ismétlődő pozicionálási pontossága?
A3: Szabványos termék koncentrikussága ≤0,004 mm, ismétlési pozicionálási pontosság ≤0,003 mm. Nagyobb pontosságú változatok rajzvezérelt műszaki módosítással valósíthatók meg.
4. kérdés: Mely károk nem tartoznak a garancia hatálya alá?
A4: A kétéves garancia a gyártásból eredő hibákra vonatkozik névleges nyomaték és megfelelő beépítési feltételek mellett. A túlnyomatékos működésből, kemény mechanikai ütközésből, kopásálló részecskék kopásából és nem megfelelő kézi karbantartásból eredő károkra nem vonatkozik a fedezet. A szorítópofák a fogyó kopóalkatrészek közé tartoznak.
5. kérdés: Kaphatok hivatalos kereskedelmi árajánlat dokumentumokat a pályázat felhasználásához?
A5: Igen. Kérjük, forduljon a JWGRIP értékesítési osztályához. Formális kereskedelmi árajánlat dokumentumokat készítünk termékkonfiguráció, rendelési méret és konkrét üzleti mód alapján, beleértve a mennyiségi licitálást, a pályázati projektet vagy az azonnali szállítmányozást.
Kapcsolódó kategória
Kérdés küldése
Elérhetőségei
-
Cím
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong tartomány, Kína
-
Tel
-
Email
Üdvözöljük, hogy küldje el kérdését a JWGRIP-nek. Professzionális műszaki és értékesítési csapatunk ingyenes lámpatest-választást, testreszabott megoldástervezést és pontos árajánlatot biztosít.


Hírek Ajánlások