magyar
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






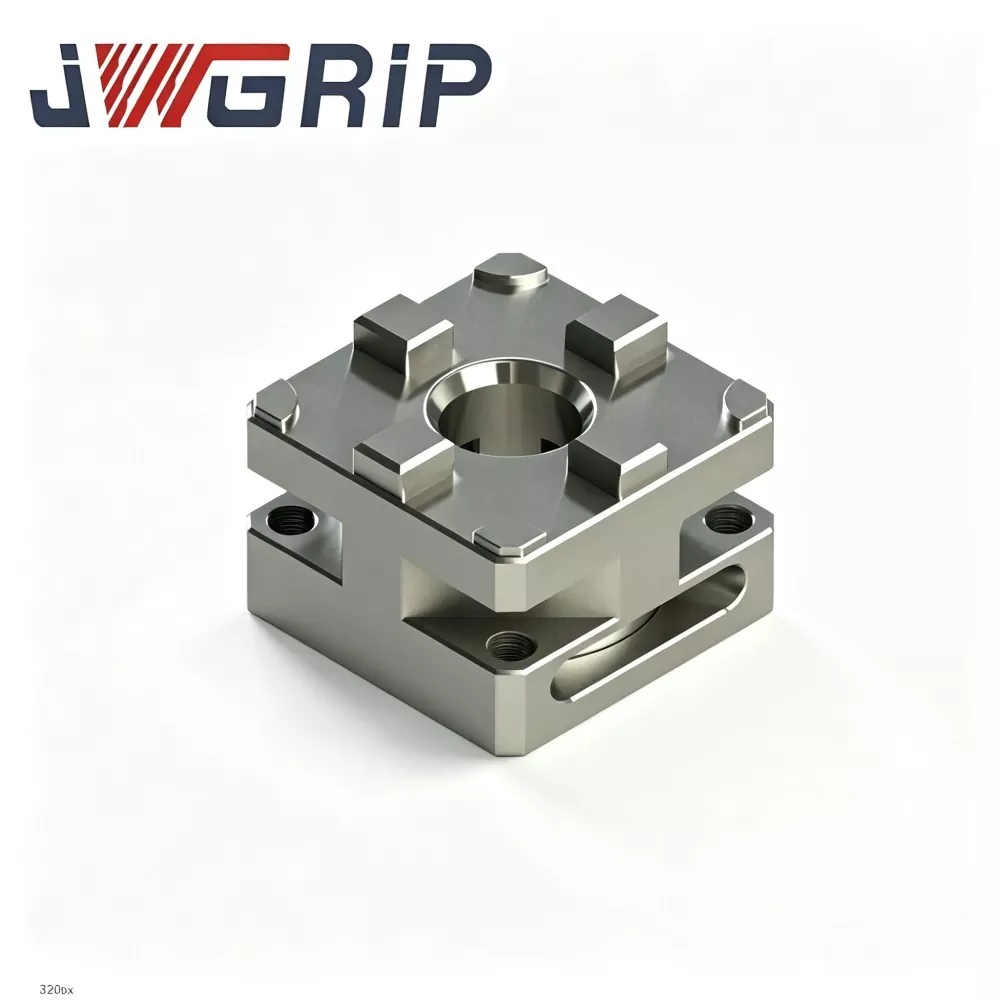
R-Type D100 kézi EDM tokmány
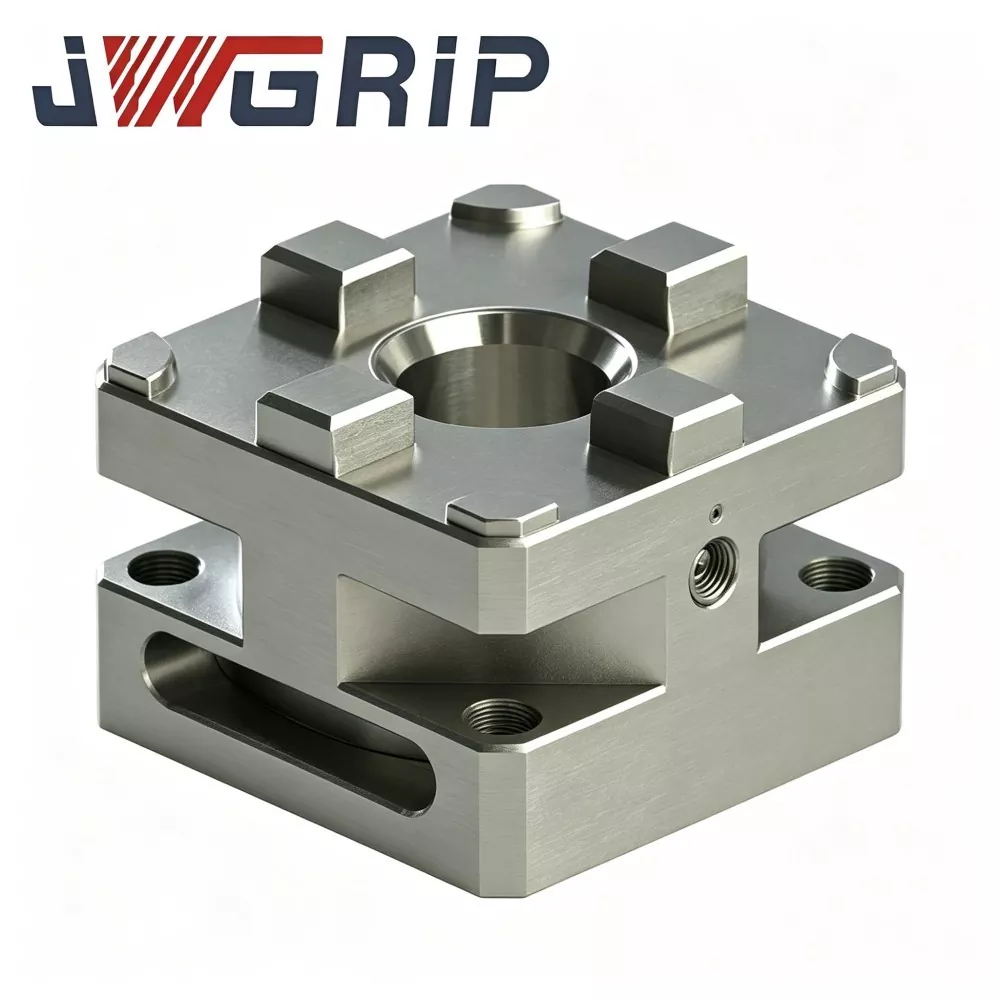
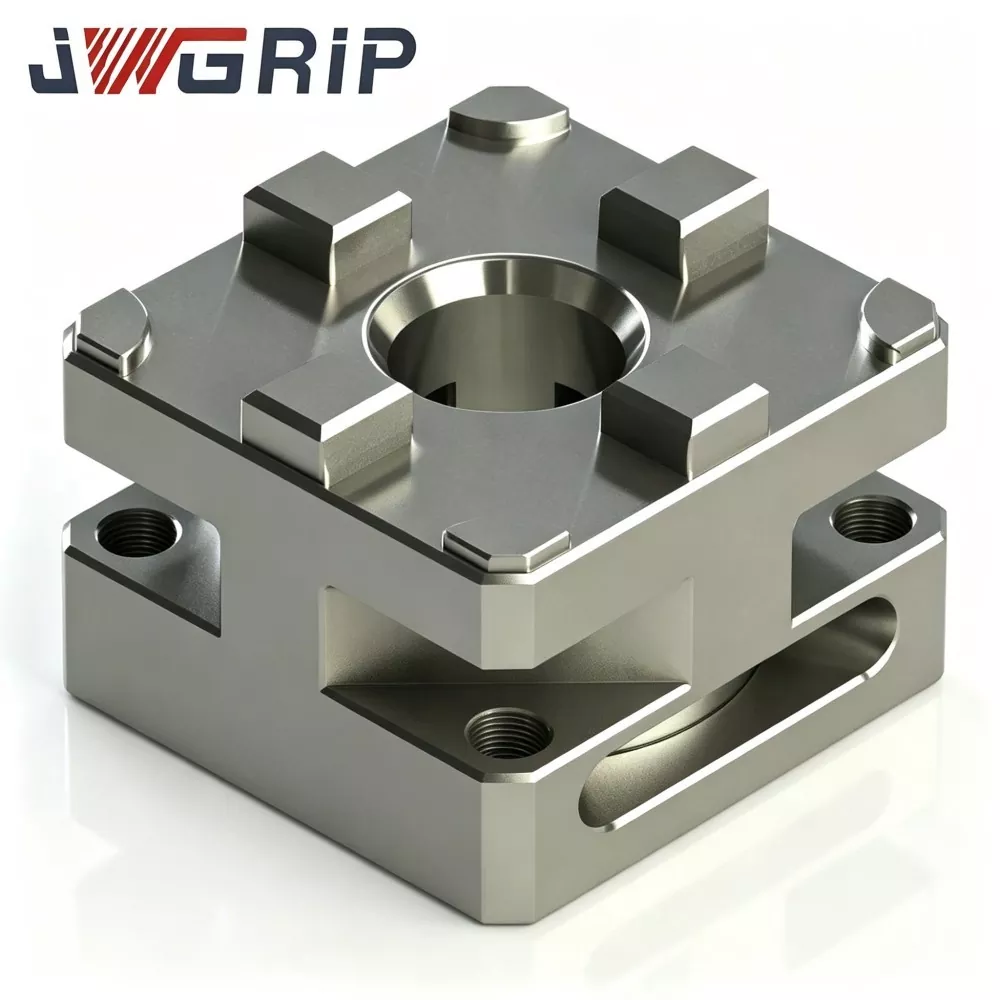
A JWGRIP az R-Type D100 kézi szikraforgácsoló tokmány professzionális gyártója és szállítója Kínában, a szabványos modellekkel teljes mértékben raktáron van, és támogatja a globális tömeges megrendeléseket a projektpályázatok benyújtásához és a kötegelt próba-beszerzéshez. Ez egy nagy pontosságú integrált kézi nullapont-rögzítő berendezés, amelyet kifejezetten a süllyesztő szikraforgácsoló, présszerszám- és többállomásos elektróda-előbeállító műhelyek számára terveztek. A teljesen mechanikus reteszelő szerkezettel, pneumatikus levegőforrás-függőség nélkül, a stabil kézi befogási teljesítményt és a nagy pontosságú koncentrikus pozicionálási funkciót egyetlen egységbe integrálja.
Ez a nagy teljesítményű R-Type D100 kézi szikraforgácsoló tokmány edzett rozsdamentes ötvözött acélból készült, stabil szorítóteljesítménnyel, kiváló koncentrikus konzisztenciával és kiemelkedő, hosszú távú kopásgátló teljesítménnyel gyakori kézi zárási ciklusok mellett. A mag elhelyezésére szolgáló felületek egyszeri befogási precíziós csiszolási technológiát alkalmaznak, és az egész testet integrált keményedési kezelésnek vetik alá a rozsda- és kopásállóság fokozása érdekében, teljes mértékben alkalmazkodva a nedves és hűtőfolyadékkal teli, durva szikraforgácsoló műhelykörnyezetekhez. A hagyományos kézi tokmányoktól eltérően, könnyen tágul a hézag és a pontosság csökken, teljesen elkerüli az alkatrészek kopása és a légnyomás ingadozása által okozott pozicionálási eltérést.
Hatékonyan csökkenti a nem vágási segédkalibrálási időt, lerövidíti az elektródacsere ciklusait, és megőrzi a konzisztens pozicionálási pontosságot a többféle elektróda feldolgozásához. Széles körben alkalmazható süllyesztő szikraforgácsoló megmunkáláshoz és szerszámgyártáshoz, rugalmas, stabil és költséghatékony mechanikus munkamegmunkálási megoldásokat kínál a szerszámmal foglalkozó vállalkozások, EDM munkaműhelyek és szerszámgép-rendszerintegrátorok számára világszerte.
Alkalmazási szűk keresztmetszet
Számos szerszámkészítő szikraforgácsoló műhely szembesül gyakorlati szűk keresztmetszetekkel a napi gyártás során:
· A pneumatikus meghajtású tokmányokhoz komplett levegőcsövekre és stabil levegőforrás-infrastruktúrára van szükség. A közepesen kisméretű feldolgozó helyek többletköltséget fognak viselni a műhelyátalakítás során, ha pneumatikus rögzítési megoldásokat alkalmaznak.
· A piacon szokásos kézi szikraforgácsoló tokmányok felületi kopást és növekvő belső hézagot okoznak több ezer befogási ciklus után. Fokozatosan romló koncentrikusság hibákat okoz a penészüreg felületein. Az ismételt mérőórás kalibrálás hatalmas, vágás nélküli gyártási órákat igényel.
Fő fejlesztés:
1. A mag elhelyezésére szolgáló felületek egybeállítású precíziós köszörülési gyártási eljárást alkalmaznak. A kulcsfontosságú mozgó alkatrészek beépített keményedést kapnak a jobb rozsda- és kopásállóság érdekében, alkalmazkodva a nedves szikraforgácsolási műhelykörnyezethez, amelyet dielektromos hűtőközeggel töltöttek.
2. Nincs szükség sűrített levegőforrásra. A kezelők a rögzítést és reteszelést kizárólag mechanikus bütykös szerkezettel végzik. Az instabil légnyomás okozta pontossági ingadozás teljesen megszűnik.
3. Támogatja a rugalmas többállomásos offline elektróda-előbeállítást, lerövidíti az elektródacsere ciklusát, és konzisztens pozicionálási eredményeket biztosít a többféle elektróda feldolgozásához.
4. Robusztus mechanikus munkabefogási megoldást kínál a süllyesztő szikraforgácsoláshoz és a nagy teherbírású szerszámgyártás gyártási munkafolyamataihoz.
Működési logika
A JWGRIP R-Type D100 kézi szikraforgácsoló tokmány megerősített négypofás központosító szorítóarchitektúrát alkalmaz megnövelt D100 külső átmérővel:
1. Az alsó rögzítési pont megfelel a szabványos D100 beépítési méreteknek. Közvetlenül az EDM munkaasztalhoz rögzíthető, vagy átmeneti adapterlemezekkel szerelhető össze.
2. A nagy teherbírású belső bütykös meghajtású sebességváltó a külső nyomatékkulcsról bevitt kézi nyomatékot radiális központosító hajtóerővé alakítja át a mozgatható szorítópofák számára. Az ajánlott nyomaték mellett négy pofa szinkronban mozog a központi rögzítő furat felé, hogy rögzítse az elektródaszárakat, -tartókat vagy nagyméretű formabetéteket.
3. A fordított csavarkulcs forgása feloldja a bütyök előfeszítő erejét; a rögzítőpofák nyitva vannak a szerelvény szétszereléséhez és alkatrészcseréhez.
Főbb mechanikai tervezési jellemzők:
· Minden maghelymeghatározó nullapont síkja egybeállítású, többmenetes precíziós köszörüléssel készül, csökkentve az összeszerelés által kiváltott halmozott tűréshatárt.
· A tokmánytest megvastagított fala és a belső elosztott erősítő bordák egyenletesen oszlatják el a nagy terhelésű szorítófeszültséget az egész héjon, elkerülve a hosszan tartó, nagy igénybevételt jelentő kézi reteszelés okozta helyi pozíciódeformációt. A stabil koncentrikusság és az ismétlődő pozicionálási teljesítmény mind a projektpályázattal támogatott gyártóhelyekre, mind a kötegelt próba-futás-rendelés érvényesítő műhelyekre igaz.
· A pofákhoz illeszkedő mozgó felületek speciális kopásgátló réteggel vannak bevonva, hogy lassítsák a kopást a szén üledék szennyeződéséből szikraeróziós olajba merülő körülmények között. Ez a teljesen manuális egység nem tart fenn pneumatikus csatlakozókat vagy belső légcsatorna szerkezeteket.
Alapvető műszaki előnyök
1. Megbízható központosító és ismétlődő pozicionálási konzisztencia A kulcsok helymeghatározó funkcionális felületei többlépcsős precíziós köszörülésen mennek keresztül. Koncentricitás ≤0,004 mm és ismétlési pozicionálási pontosság ≤0,003 mm. Nem halmozódik fel pozicionálási eltérés több ezer nagy terhelésű kézi reteszelés-feloldás ciklus után, ami megfelel a szigorú tűréskövetelményeknek a nagy, többüregű formaelektródák gyártásához.
2. Megerősített, nagy teherbírású ötvözött acél tokmányház A főtest prémium 42CrMo ötvözött acélból készül, beépített oltó és temperáló hőkezeléssel, a felületi keménység eléri a HRC 54-58 értéket. Kiváló ütésállóság, deformáció- és dielektromos olajos korrózióállóság, amely megfelel a nehéz elektródák rögzítési feladatainak EDM-olajjal átitatott körülmények között. Nagy teherbírása miatt széles körben elterjedt a nagyméretű formagyártó vállalkozások körében.
3. Nyomatékszabványos kézi rögzítés levegőforrás-függőség nélkül. Kezelői zár megfelelő nyomatékkulccsal; ajánlott meghúzási nyomaték: 6-8 Nm. Az állandó nyomatékú működés kiküszöböli az instabil szorítóerőt, amelyet az inkonzisztens kézi erőbevitel okoz. Sűrített levegő szükségessége nélkül a tokmány megbízhatóan működik ideiglenes műhelyekben, felújítási zónákban és mobil hibakereső állomásokon. A gépasztalon végzett egyszeri nullapont-kalibráció után az elektródatartó cseréjéhez szükséges segédidő jelentősen lecsökken, ami megnöveli az EDM-gépek kihasználtságát a nehéz elektródákkal ismétlődő munkákhoz és a gyakran cserélt prototípus-formafeladatokhoz.
4. Kibővített befogási tartomány és széleskörű mechanikai kompatibilitás A D100 külső mérete és a központi helymeghatározási adatpont követi a főbb iparági kézi tokmány referencia referenciaértéket. Kompatibilis a legtöbb kereskedelemben kapható D100-as sorozatú elektródatartóval, helymeghatározó raklappal és átmeneti adapterrel. A rajzvezérelt szerkezeti módosítás speciális teljes magasságot, elkerülő kivágásokat és nem szabványos szerelőlyuk-elrendezést valósíthat meg a projekt-pályázati dokumentumok személyre szabott műszaki követelményeinek kielégítésére.
5. Teljes ipari megfelelőségi vizsgálati dokumentáció Minden egyes gyártási tétel méretellenőrzést, keménységvizsgálatot, nagy terhelésű ciklikus kopásszimulációt és koncentrikussági stabilitási tesztet végez. CE és ISO9001 ellenőrzési jelentés papírok biztosíthatók a projekt-pályázati eljárásokat végrehajtó vállalati ügyfelek számára.
Értékelési ellenőrzőlista
A JWGRIP R-Type D100 kézi szikraforgácsoló tokmány vásárlása előtt végezze el a következő előzetes értékelési munkákat, hogy elkerülje a helyszíni alkalmazási akadályokat:
1. Mérje meg az EDM gép munkaplatformjának rendelkezésre álló telepítési méretét. Erősítse meg a függőleges és vízszintes fenntartott távolságot; kerülje a mechanikai interferenciát a megnövelt tokmányhéj és a szerszámgép orsója vagy mozgó tengelyei között.
2. Készítse elő a kalibrált nyomatékkulcsot a kézi rögzítéshez. A túlzott kézi forgatónyomaték maradandó pofadeformációt okoz; az elégtelen nyomaték nagy súlyú elektródák elcsúszásának veszélyét hordozza magában a szikraeróziós vágás során.
3. Ellenőrizze a meglévő elektródatartók méretmérését. Ellenőrizze, hogy a jelenlegi szerszámok megfelelnek-e a D100 ipari szabványnak. A nem szabványos módosított tartókhoz további átmeneti adapter alkatrészekre van szükség.
4. Az EDM dielektrikum-olaj folyadékszint magasságának szabályozása. A fő rögzítőcsavarok helyzetének megfelelő távolságot kell tartania a folyadék felszíne alatt, hogy csökkentse a szén üledék felhalmozódását a menetes szakaszokon.
5. Vállalati projektpályázati ügyfelek vagy kötegelt próbaüzem-megrendelés menedzserek esetében előzetesen küldje el a teljes helyszíni környezeti paramétereket és a teljesítménykövetelményeket a termék-konfiguráció pontos egyeztetése érdekében.
Karbantartási irányelvek
Az R-Type D100 kézi szikraforgácsoló tokmány telepítésekor ügyeljen a helytelen használat veszélyeire és a rutin karbantartási javaslatokra:
1. Szigorúan kövesse az ajánlott 6-8 Nm meghúzási nyomatéktartományt. A túlzott nyomatékkulcs erő tartós pofa szerkezeti deformációt vált ki; az elégtelen nyomaték rejtett elcsúszási kockázatot jelent a nehéz elektródák számára a szikraeróziós feldolgozás során.
2. Akadályozza meg a szén üledék felhalmozódását a pofa vezetőhornyaiban. A szénrészecskés szennyeződések koptatják a mozgó érintkező felületeket, és a pozicionálási pontosság elvesztéséhez vezetnek. Rögzített időszakos tisztítási munkafolyamat beállítása a helyszíni kezelők számára.
3. Védje meg a központi rögzítőnyílást és a szorítópofa munkafelületeit az erős mechanikai ütközésektől. Az erős ütés rontja a nullpont pontosságát és közvetlenül rontja a koncentrikussági teljesítményt.
4. Rendszeresen ellenőrizze a rögzítőcsavar-furat menetének állapotát, távolítsa el a rozsdát és az olajlerakódást; vigyen fel kis mennyiségű rozsdagátló zsírt a hosszú távú, nem működő tároláshoz.
5. A projektpályázati ügyfelek számára egységesítse az operatív eszköz konfigurációs specifikációit az egyes fiókműhelyekhez a korai fázisú műszaki kommunikáció során.
6. A kötegelt próbaüzem-megrendelés ügyfelek esetében archiválja a teljes tesztüzemi rekordokat a későbbi tömeges beszerzés értékeléséhez.
Miért építsünk ki hosszú távú együttműködést a JWGRIP-pel?
1. Eredeti, közvetlen gyári forrás A JWGRIP saját tulajdonú berendezés-gyártó vállalkozás, nem pedig egyszerű kereskedelmi közvetítő. Az R-Type D100 kézi szikraforgácsoló tokmány teljes gyártási folyamata házon belül történik. A gépészmérnöki csapat több mint 11 éves munkavégzési megoldásokkal kapcsolatos K+F-tapasztalattal rendelkezik, és mélyen ismeri a nagyméretű formakészítő szikraforgácsoló műhelyek különféle valós fájdalompontjait.
2. Gazdag műszaki módosítások és projekttámogatási kompetenciák A rajzok által vezérelt szerkezeti módosítások támogatják a teljes magasság beállítását, a speciális elkerülő résnyitásokat és a nem szabványos rögzítőfuratok elrendezését. Az elfogadható üzleti módok magukban foglalják a kis tételes próbavásárlást, az összetett szerkezetű műszaki felülvizsgálatot, a formális projekt-pályázati támogatást és a kötegelt próba-futás-megrendelés együttműködést.
3. Átlátható projektorientált árajánlattételi mechanizmus A termékkonfiguráció, a módosítások összetettsége és a különböző együttműködési minták alapján egyértelmű kereskedelmi árajánlatot adnak ki. Nem merül fel rejtett többletköltség a projekt teljes végrehajtási ciklusa során.
4. Teljes minőség-garancia keretrendszer Minden kézi szikraforgácsoló tokmány egyedi nyomon követhetőségi sorozatszámmal rendelkezik. A két év garancia a gyártásból eredő hibákra vonatkozik, névleges nyomaték és helyes telepítés esetén. A szorítópofák és egyéb kopó alkatrészek fogyó alkatrészek, amelyekre nem vonatkozik a garancia. A műszaki támogatási csapat a telepítési útmutató dokumentumokat és a gyakori hibák hibaelhárítási javaslatait biztosítja.
5. Vezérelhető és kiszámítható szállítási ütemterv A szabványos termékek stabil, rögzített gyártási ritmust követnek. Nagy tételes projekt-pályázati szállítások vagy kötegelt próbaüzem-megrendeléses mintaszállítások esetén rendszeresen visszajelzést adunk a gyártás előrehaladásáról, és garantáljuk az egyenletes áruszállítási ritmust.
GYIK
1. kérdés: Ön az R-Type D100 kézi szikraforgácsoló tokmány gyártója vagy kereskedelmi szállítója?
V1: A JWGRIP valódi lámpatest-gyártó Kínában található. Minden gyártási eljárást házon belül hajtanak végre. Rajzvezérelt műszaki-módosítási támogatást, projekt-pályázati-beadási dokumentum-egyeztetési szolgáltatást és kötegelt próba-futtatás-rendelés együttműködést kínálunk egyszerű közvetítői kereskedői munka helyett.
2. kérdés: Fenntarthat-e stabil teljesítményt ez a nagyméretű kézi típusú tokmány hosszú távú szikraforgácsolási dielektromos olajos merítés mellett?
A2: A szabványos változatú mozgó-illesztő felületek kopásgátló felületkezelést kapnak, amely az EDM olajfürdő környezetéhez igazodik. Kérjük, szigorúan végezzen időszakos szén-üledék-tisztítási karbantartást az egység teljes élettartamának meghosszabbítása érdekében.
3. kérdés: Mit jelent a szabványos R-Type D100 kézi szikraforgácsoló tokmány koncentrikussága és ismétlődő pozicionálási pontossága?
A3: Szabványos termék koncentrikussága ≤0,004 mm, ismétlési pozicionálási pontosság ≤0,003 mm. Nagyobb pontosságú változatok rajzvezérelt műszaki módosítással valósíthatók meg.
4. kérdés: Mely sérülési feltételek esnek a garancia hatályán kívül?
A4: A gyártásból adódó hibákra névleges nyomaték és helyes beépítési feltételek mellett két év garancia vonatkozik. A túlnyomatékos működés, a kemény mechanikai ütközés, a kopásálló részecskék kopása és a nem megfelelő kézi karbantartás által okozott károk nem tartoznak ide. A szorítópofák a fogyó kopóalkatrészek közé tartoznak.
5. kérdés: Kaphatok hivatalos kereskedelmi árajánlat dokumentumokat a projekt-pályázat benyújtásához?
A5: Igen. Kérjük, lépjen kapcsolatba a JWGRIP értékesítési osztályával. Formális kereskedelmi árajánlat dokumentumokat készítünk termékkonfiguráció, rendelési méret és konkrét-üzleti mód alapján, beleértve a projekt-pályázat-benyújtást vagy a kötegelt próba-futás-megrendelés projektet.
Kapcsolódó kategória
Kérdés küldése
Elérhetőségei
-
Cím
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong tartomány, Kína
-
Tel
-
Email
Üdvözöljük, hogy küldje el kérdését a JWGRIP-nek. Professzionális műszaki és értékesítési csapatunk ingyenes lámpatest-választást, testreszabott megoldástervezést és pontos árajánlatot biztosít.


Hírek Ajánlások